Wie man die 5-Achs-CNC-Genauigkeit für das Fräsen von Edelstahl 304 auf ±0,05 mm überprüft
Veröffentlicht am Mittwoch, 22. Juli 2026

Inhaltsleitung:Optimieren Sie die 5-Achs-CNC-Bearbeitung für Edelstahl (304), um eine Genauigkeit von ±0,05 mm zu erreichen. Diese Anleitung beschreibt einen systematischen Verifikationsworkflow, der die geometrische Genauigkeit der Maschine, die Werkzeugauslaufkalibrierung, die CAM-Simulation und die CMM-basierte Probeninspektion umfasst. Sicherstellung einer zuverlässigen Massenproduktion mit comp
I. Einführung
Die Anwendung der 5-Achs-CNC-Bearbeitung ist zunehmend weit verbreitet in Bereichen wie Luft- und Raumfahrt, Medizingeräte und Formherstellung, insbesondere in Fräsvorgängen auf Edelstahl (304) Materialien. Wie sicherzustellen, dass Teile die allgemeinen Präzisionsanforderungen von ±0,05 mm durch systematische Prozesskapazitätsprüfung und Genauigkeitssicherungsstandards erfüllen, ist zu einer Kernkompetenz geworden, die Prozessingenieure beherrschen müssen. Dieses Dokument soll Prozessingenieuren einen ausführbaren Ableitungsworkflow und praktische Standards zur Verfügung stellen.
II. Kernverifizierungsmodule
1. Werkzeugmaschinenüberprüfung der geometrischen Genauigkeit
Vor der formellen Produktion sollte der radiale / axiale Auslauf der Spindel, die Positionierungsgenauigkeit des Drehtisches und die lineare Achsenrückwirkung überprüft werden. Verwenden Sie ein Laserinterferometer und eine Zifferblatt-Anzeige, um dynamische Tests durchzuführen, Abweichungswerte aufzunehmen und eine Pitchfehlerkompensation zu implementieren. Es wird empfohlen, den tatsächlichen gemessenen Ablauf innerhalb von 0,01 mm zu steuern, der als Grundlage für die spätere Werkzeugabweichungskorrektur dient.
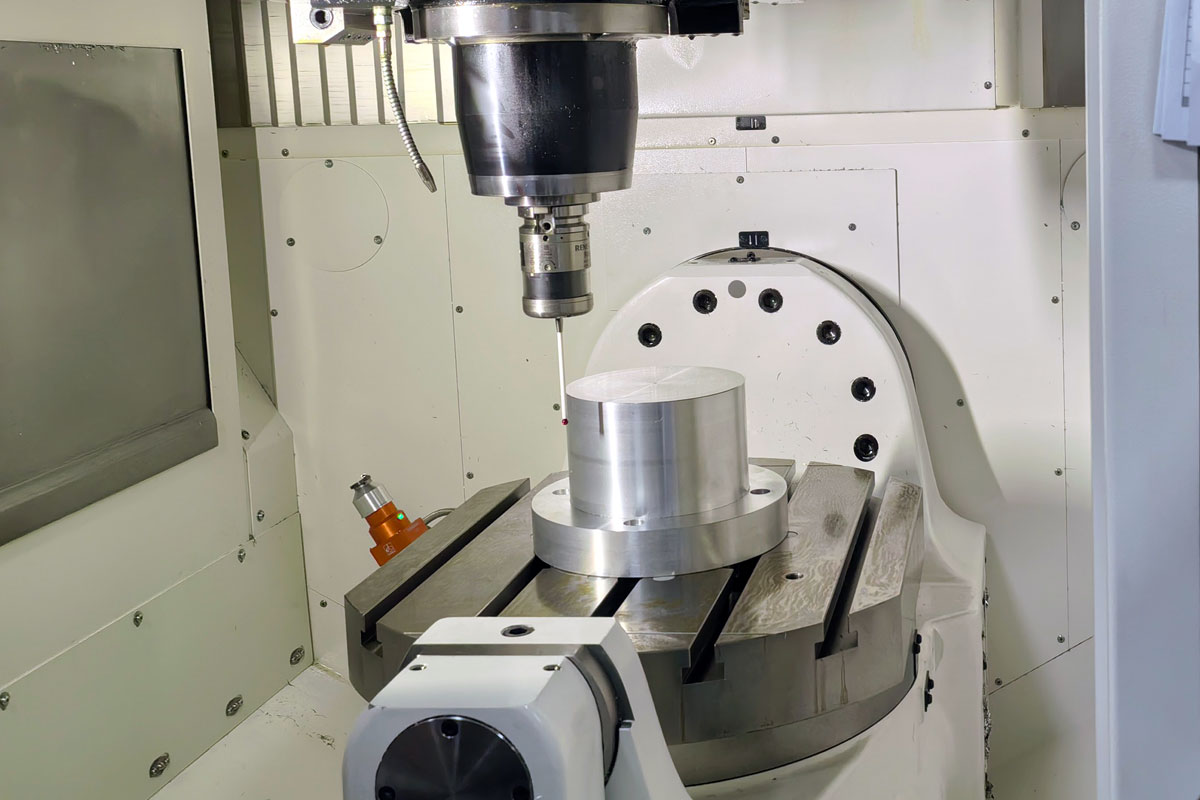
5-Achs Grundgenauigkeitsprüfung
2. Werkzeug- und Klemmsystemüberprüfung
Nach der Auswahl des Werkzeugs und des Hydraulikfangers verwenden Sie ein Koaxialitätsmessingsmittel, um den Werkzeugauslauf nach dem Klemmen zu überprüfen. Für das Fräsen von Edelstahl 304 sollte die Koaxialität zwischen der Flächenmühle und dem Werkzeughalter innerhalb von 0,02 mm liegen. Gleichzeitig durch neue Einsätze ersetzen und nach dem Vorspannen des Drehmoments auf einen stabilen Wert eine Probeschnittprobe zur Werkzeugverschleißprüfung aufbewahren. Wird nach drei Versuchsschnitten die Dimensionsstabilität erreicht, so gilt das Klemmsystem als überprüft.
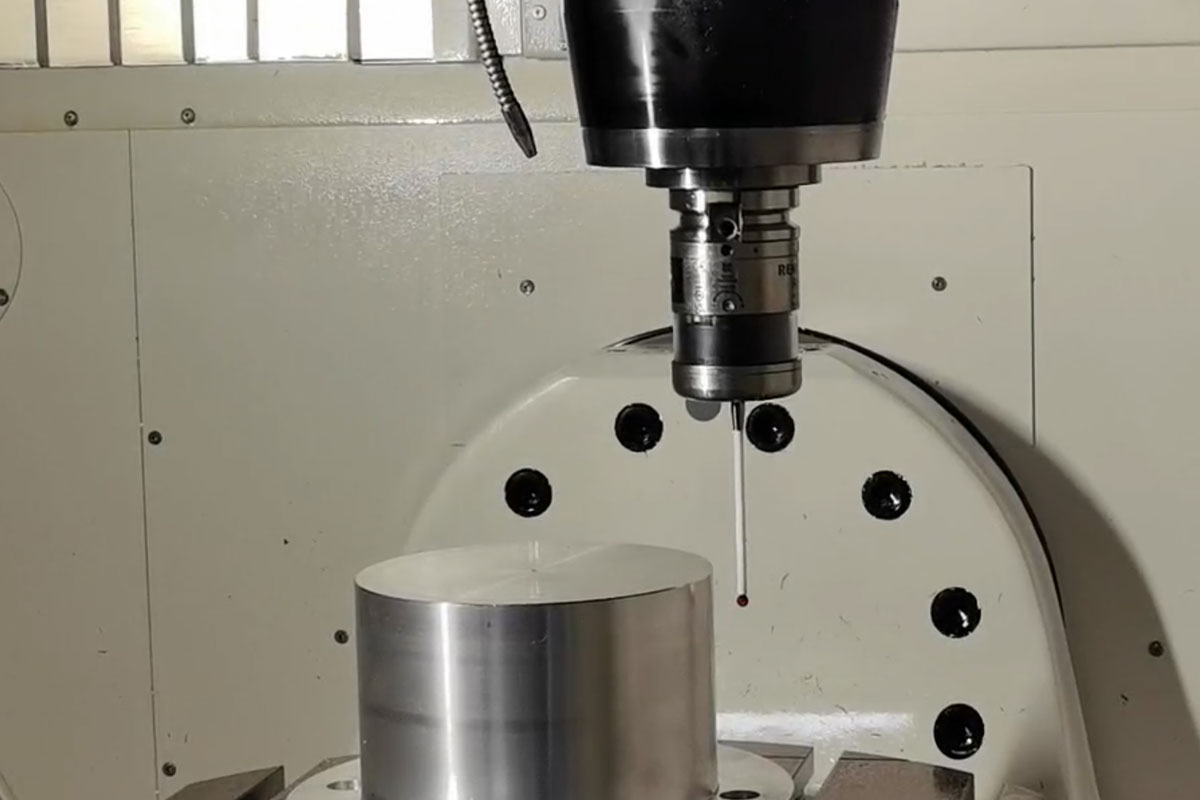
Werkzeugüberhänglänge und Klemmauslaufkalibrierung
3. Programmierung und Nachverarbeitungsverifizierung
Die Nachprozessordatei für 5-Achs-Simultanenwirkung ist am fehleranfälligsten in der Genauigkeitskette. Eine spezielle Simulationssoftware sollte verwendet werden, um zu überprüfen, ob die Trajektorie der Werkzeugspitze kontinuierlich ist und ob eine nichtlineare Bewegung eine lineare Achsabweichung verursacht. Eine spezielle Validierung ist erforderlich, um sicherzustellen, dass der Radiusfehler des Werkzeugs gegenüber dem Werkstück die vorgegebene Toleranz bei der B- und C-Achsdrehung nicht überschreitet. Aktivieren Sie Werkzeugschwenk- und Rotationsvoranschaufunktionen, um Störungsrisiken vorherzusagen.
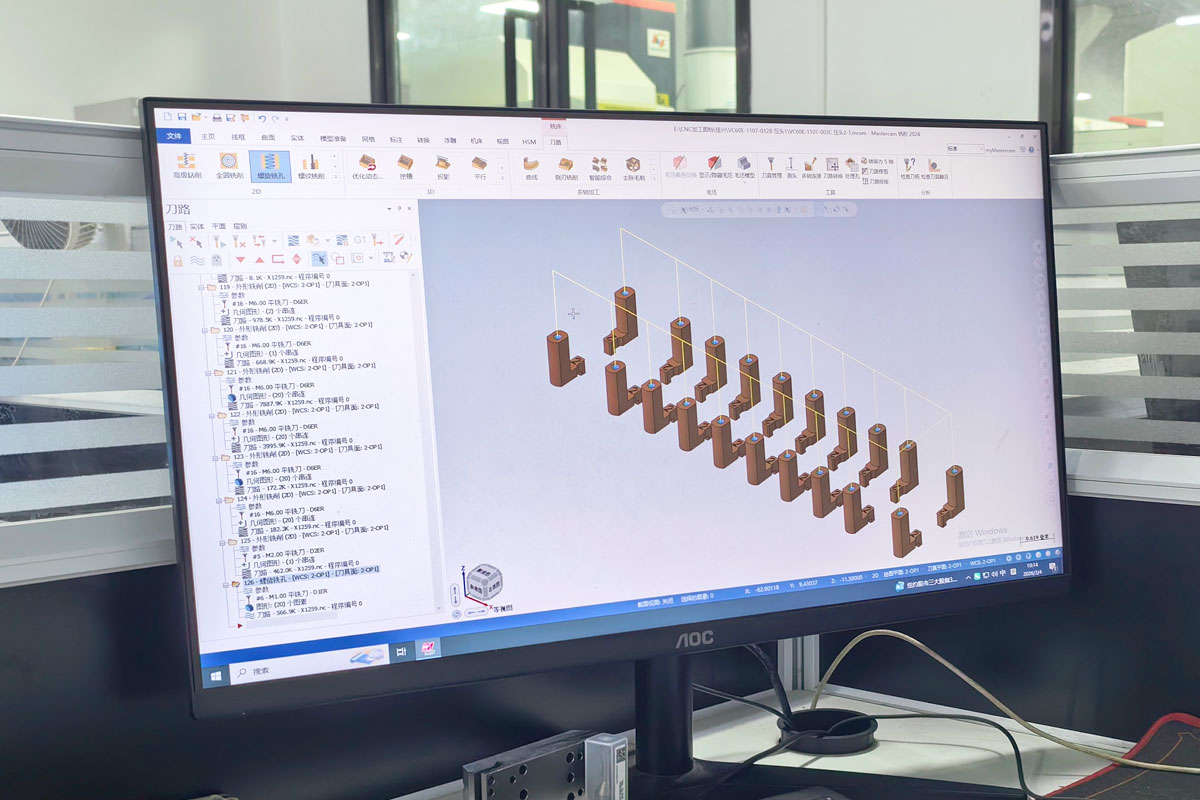
Simulationsvergleich zwischen 3+2 und gleichzeitiger Programmierung
4. Prüfung der Genauigkeit der Zeugenprobe
Der Inhalt im Zusammenhang mit Parametern wie Umdrehung/min und Zufuhrgeschwindigkeit f300mm/min ist fragmentiert und scheint eine Seitenwandzulassung von 0,2mm zu berücksichtigen, um eine maximale Wiederholbarkeit zu gewährleisten. Schneiden Sie eine digitale Vorrichtung, um ihre obere und untere Ebenheit und Diagonalabweichung zu messen. Reservieren Sie mindestens zwei Inspektionsquerschnitte für kritische Nutmerkmale und verwenden Sie ein CMM, um eine absolute Dimensionsprüfung durchzuführen.
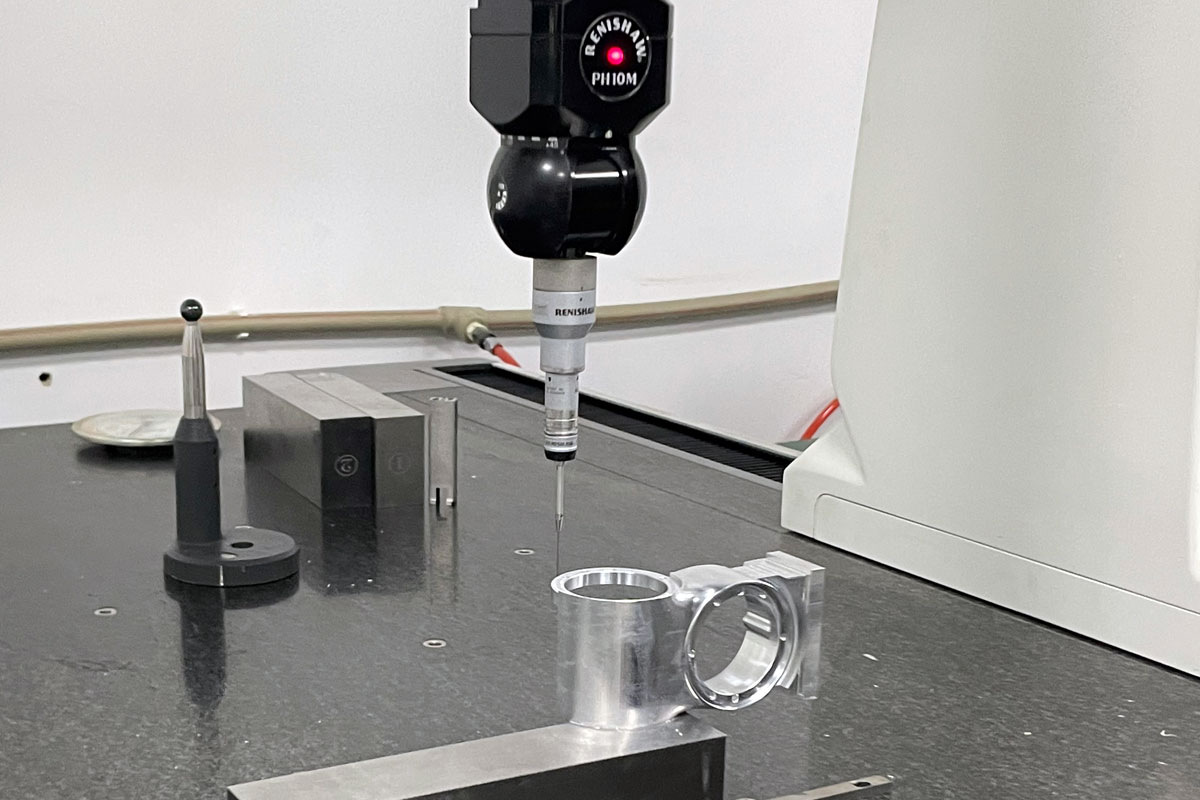
Typischer Edelstahl 304 5-Achs Verifikation Probe Design
5. Toleranzsicherungs- und Ausgleichsmechanismus
Wenn die Abweichung einer Schlüsselmaßung auf einer Probe 0,04 mm übersteigt, korrigieren Sie sofort den dynamischen Kompensationstisch oder den Koordinatenversatz des Werkzeugturms. Aufrechterhalten der Integrität der Qualitätskontrolldokumente und nach proaktiver Korrektur erstellen Sie die blauen Buchkriterien basierend auf der endgültigen Fehlerschwankung (im Bereich von ±0,02–0,05 mm). Laufen Sie regelmäßig das Umkehrmessprogramm im Zero-Displacement-Segment unter stabilen mechanischen und temperaturgesteuerten Bedingungen aus und führen Sie anschließend mit präzisen Iterationen fort.
III. Zusammenfassung und Empfehlungen
Die Fähigkeitsprüfung der Fünf-Achs-CNC-Bearbeitung ist keineswegs nur eine vorläufige Tätigkeit für Anfangsvorgänge; Es sollte den adaptiven Prozess eines langfristigen Produktionssystems durchlaufen. Vom Rauen bis zur Beendigung auf festem Edelstahl, genaue Pose-Referenzpunkte festlegen und schnell thermische Effekte oder angesammelte Freiheiten entlang des Werkzeugwegs beseitigen. Besonders wichtig ist die Fertigstellung aller Zwischendatenspeicherknoten, um reibungslose Prozessüberprüfungen zu gewährleisten. Es wird empfohlen, dass Prozesseinheiten monatliche Instrumentinspektionspläne erstellen und zusammen mit der bei der Programmierung verwendeten Kegelwinkelkompensation der Werkzeugspitze konsequent die Erreichung eines 0,05 mm Massenproduktionslieferziels gewährleisten.
Beispiel für ein Prozessvalidierungskontrollwanddokument
Vorherige:Nicht mehr/Ende
Nächster:Wie man Deformationen in dünnwandigen 6061 Aluminium Drohnenteilen vermeidet