Wie man Deformationen in dünnwandigen 6061 Aluminium Drohnenteilen vermeidet
Veröffentlicht am Donnerstag, 23. Juli 2026

Inhaltsleitung:Entdecken Sie die technischen Lösungen für die hochpräzise Bearbeitung von dünnwandigen Drohnenschalen aus Aluminiumlegierung 6061 (0,5–1,2 mm Dicke, ±0,005 mm Genauigkeit). Dieser Artikel befasst sich mit kritischen Verformungsherausforderungen durch Spannspannungen und wärmeinduzierte geometrische Verzerrungen.
Einführung
In den Bereichen Luft- und Raumfahrt, Luftfahrt und Verbraucherelektronik wird die Aluminiumlegierung 6061, die für ihre ausgezeichnete spezifische Festigkeit und Bearbeitbarkeit bekannt ist, weit verbreitet bei der Herstellung von dünnwandigen Schalen für Drohnen verwendet. Die Wanddicke solcher Bauteile liegt typischerweise zwischen 0,5 mm und 1,2 mm, mit komplexen Geometrien und hohlen Innenräumen, und die Bearbeitungsgenauigkeitsanforderungen erreichen oft ±0,005 mm. Die geringe Steifigkeit von dünnwandigen Strukturen macht sie jedoch sehr anfällig für Klemmdeformationen und thermomechanische Kupplungsdeformationen beim Fräsen, die zu Dimensionsabweichungen, ungleichmäßiger Wanddicke und sogar lokalen Rissen führen. Auf der Grundlage von Daten aus Produktionspraktiken untersucht dieses Papier systematisch hochpräzise, spannungsarme Klemmsysteme und Schneidwärmeausgleichsteuerungsparameter, um Ingenieurkollegen direkt anwendbare technische Lösungen zu bieten.
Die zentrale Herausforderung besteht darin, dass die elastische Verschiebung des Werkstücks unter unidirektionaler Klemmkraft zu endgültigen Bearbeitungsfehlern führt; Auf der anderen Seite erzeugt die lokale Schneidwärme aufgrund der extrem langsamen Wärmeabfuhr von dünnen Wänden Temperaturgradienten, die eine volumetrische Ausdehnung verursachen, die nach der Abkühlung irreversible geometrische Verzerrungen hinterlässt. Die Lösung dieser Probleme erfordert einen koordinierten Ansatz, der Klemmmethoden, Schneidwerkzeugwege und Prozessparameter umfasst.
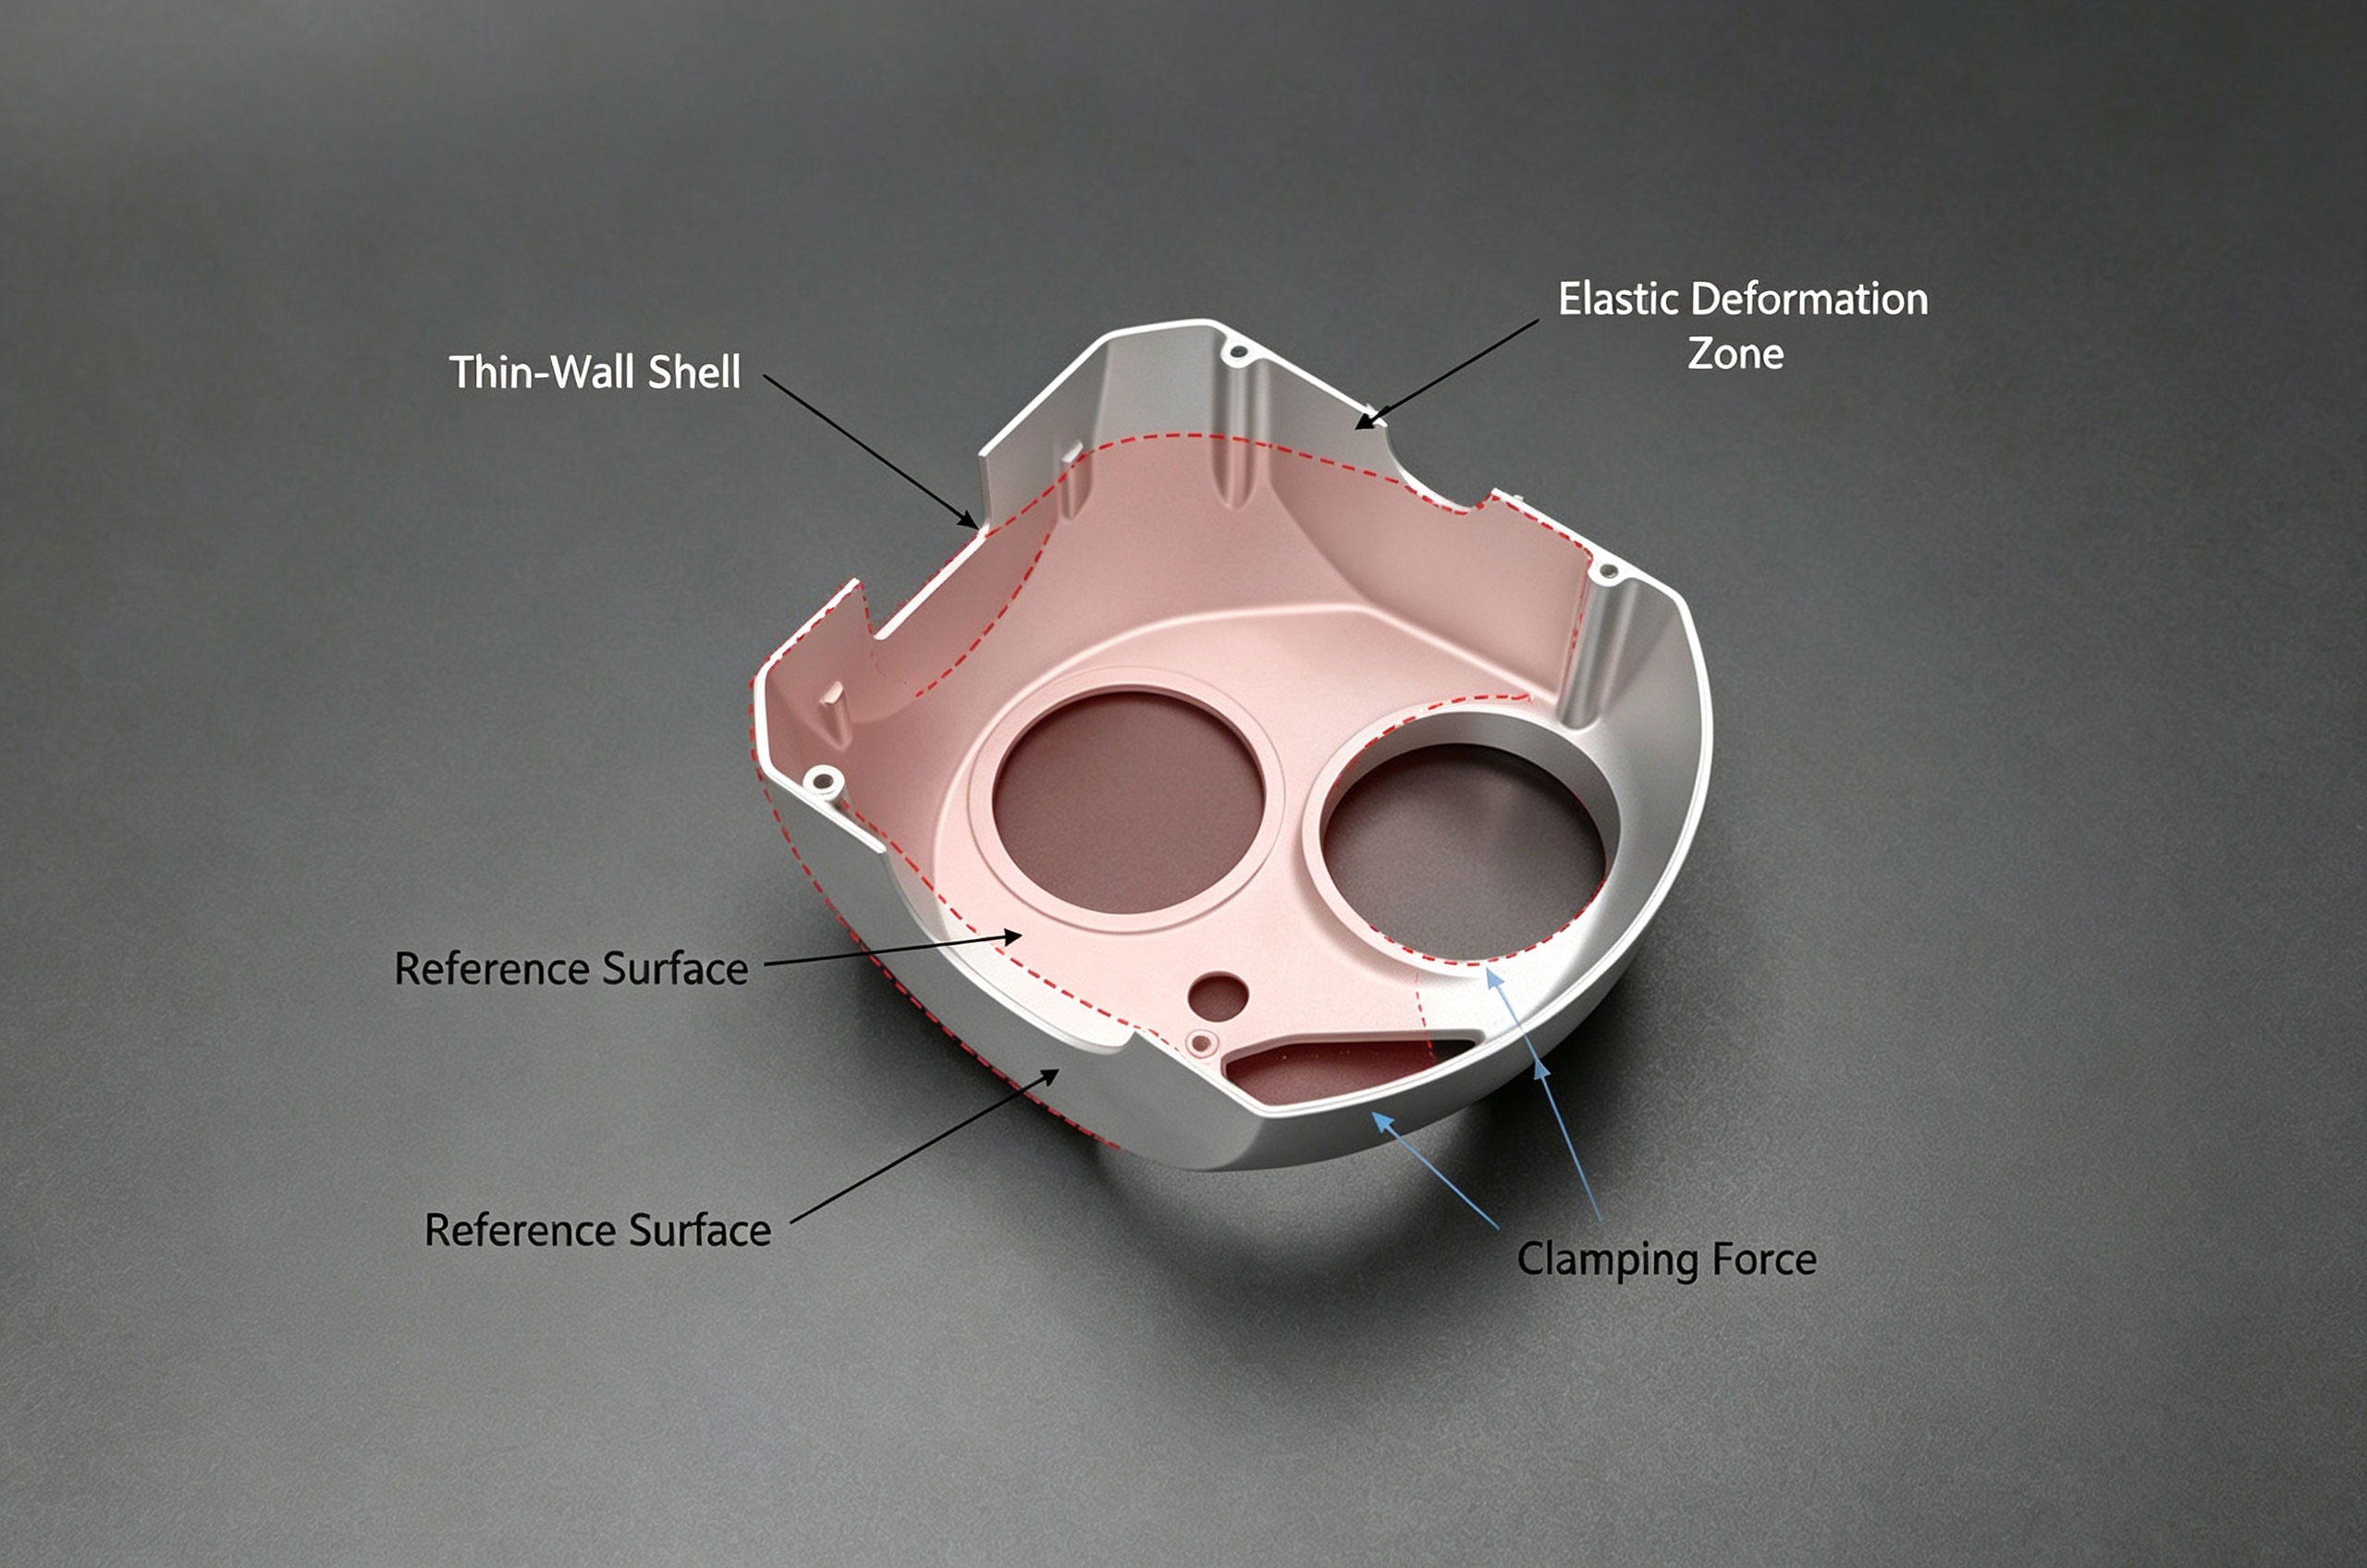
Diagramm der Klemmdeformation der dünnwandigen Schale
Haupttechnische Lösung
I. Mikro-Negativdruck Präzision Flexible Klemmen
Traditionelle mechanische Druckplatten und Eckklemmen verursachen oft elastische Falten und sofortige Ausrichtungsfehler. Zur Bewältigung des Montageproblems zwischen den feinen gekrümmten Oberflächen des Werkstücks und der Befestigung wird eine Verbundstruktur aus einer Vakuumsaugkopfe und einer Polyurethangelplatte angenommen. Insbesondere sind sechs unabhängige Luftkammern in einer Fläche von 140 mm × 80 mm ausgebildet, wobei eine Druckdifferenz zur Erzeugung einer Klebekraft von < -80 kPa, mit maximaler redundanter Druckfreisetzung zwischen 70 und 90 kPa verstellbar und dem tatsächlichen Arbeitsdruck bei 75 kPa ± 3 kPa stabilisiert. Der Freiluftstrom in einer einzigen Kammer regelt die durch die Vorschwerkraft der Schale verursachte Verformung auf unter 0,004 mm.
Mit einem Fühlermasser zur Messung der Bahn (bei einer Dicke von 0,8 mm) beträgt die maximale Differenzverformung durch Klemmen nur 0,003 mm; nach Verbesserung durch mehrpunktige Druckeinstellung wird dieser Wert auf unter 0,001 mm reduziert.
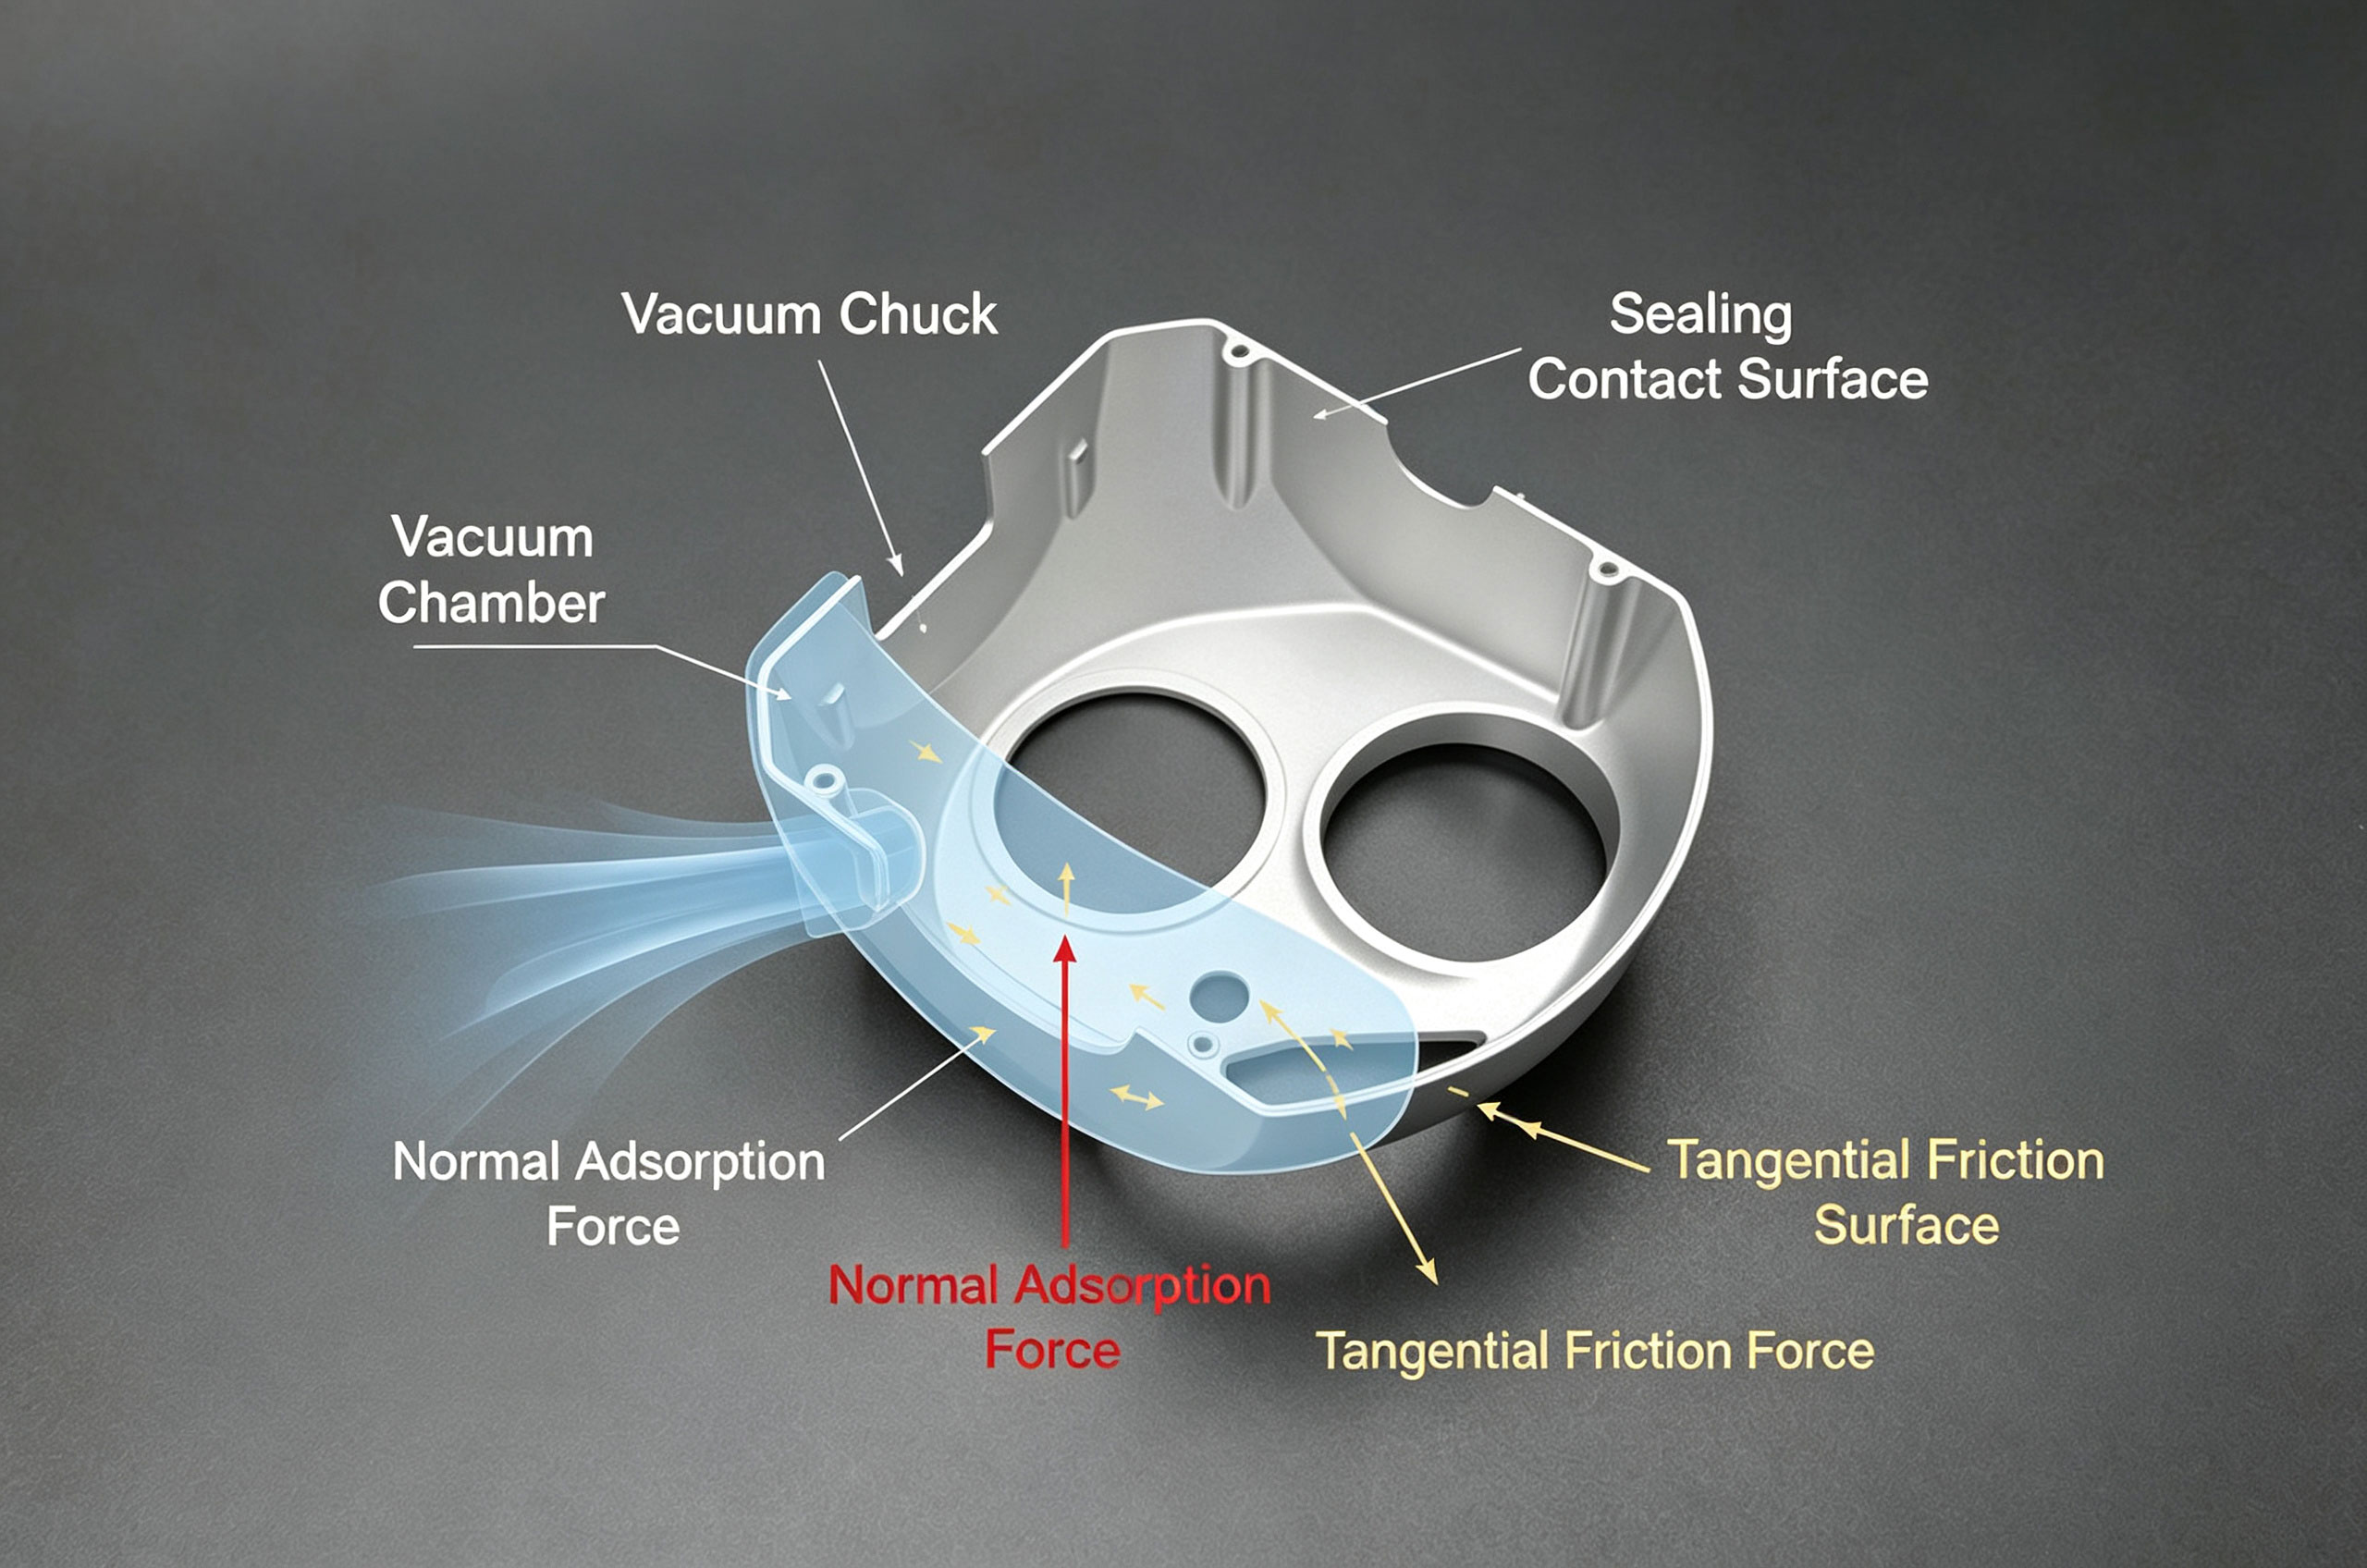
Prinzip und mechanische Analyse der Vakuumadsorptionsklemmung
II. Abbildung-8 Spiralfräsweg
Um die konzentrierte Wärmewelle von den dicht überlappenden radialen Schneidpunkten abzulenken, ersetzt eine zweisegmentige, abwechselnde Luftfräsbahn nach vorne und rückwärts in Figur 8 das traditionelle Zickzackmuster - jede Schicht ist von links nach rechts eingebettet, beginnend mit der oberen Schicht nach unten, mit intermittierendem Schneiden in einem 10 ° Rakewinkel. Es wird ein ø6mm doppelkantiger ungleichschraubenfräser (Rakewinkel 12°, Entlastungswinkel 8°) verwendet, mit Spindeldrehzahl n = 18000 u/min, axialer Schnitttiefe ap = 0,15mm ± 0,02mm, radialer Schnittbreite ae = 2,0mm (unter Bedingungen, bei denen die Wandstärke 0,7 ± 0,05mm beträgt); Anfangszufuhr Vf = 1800 mm/min, bei Bogenoberschlägen auf 1400 mm/min reduziert.
Validierungswerte aus dem Dynamometer zeigen: Die Spitzenschneidspannung sinkt um 30%, und Beschleunigungsschwingungen können unterbrochen und unterdrückt werden. Unter den gleichen Bedingungen beträgt die Restdickentoleranz an den Wandkanten über 15 wiederholte Probenstücke ±0,0038mm, was zufriedenstellend funktioniert.
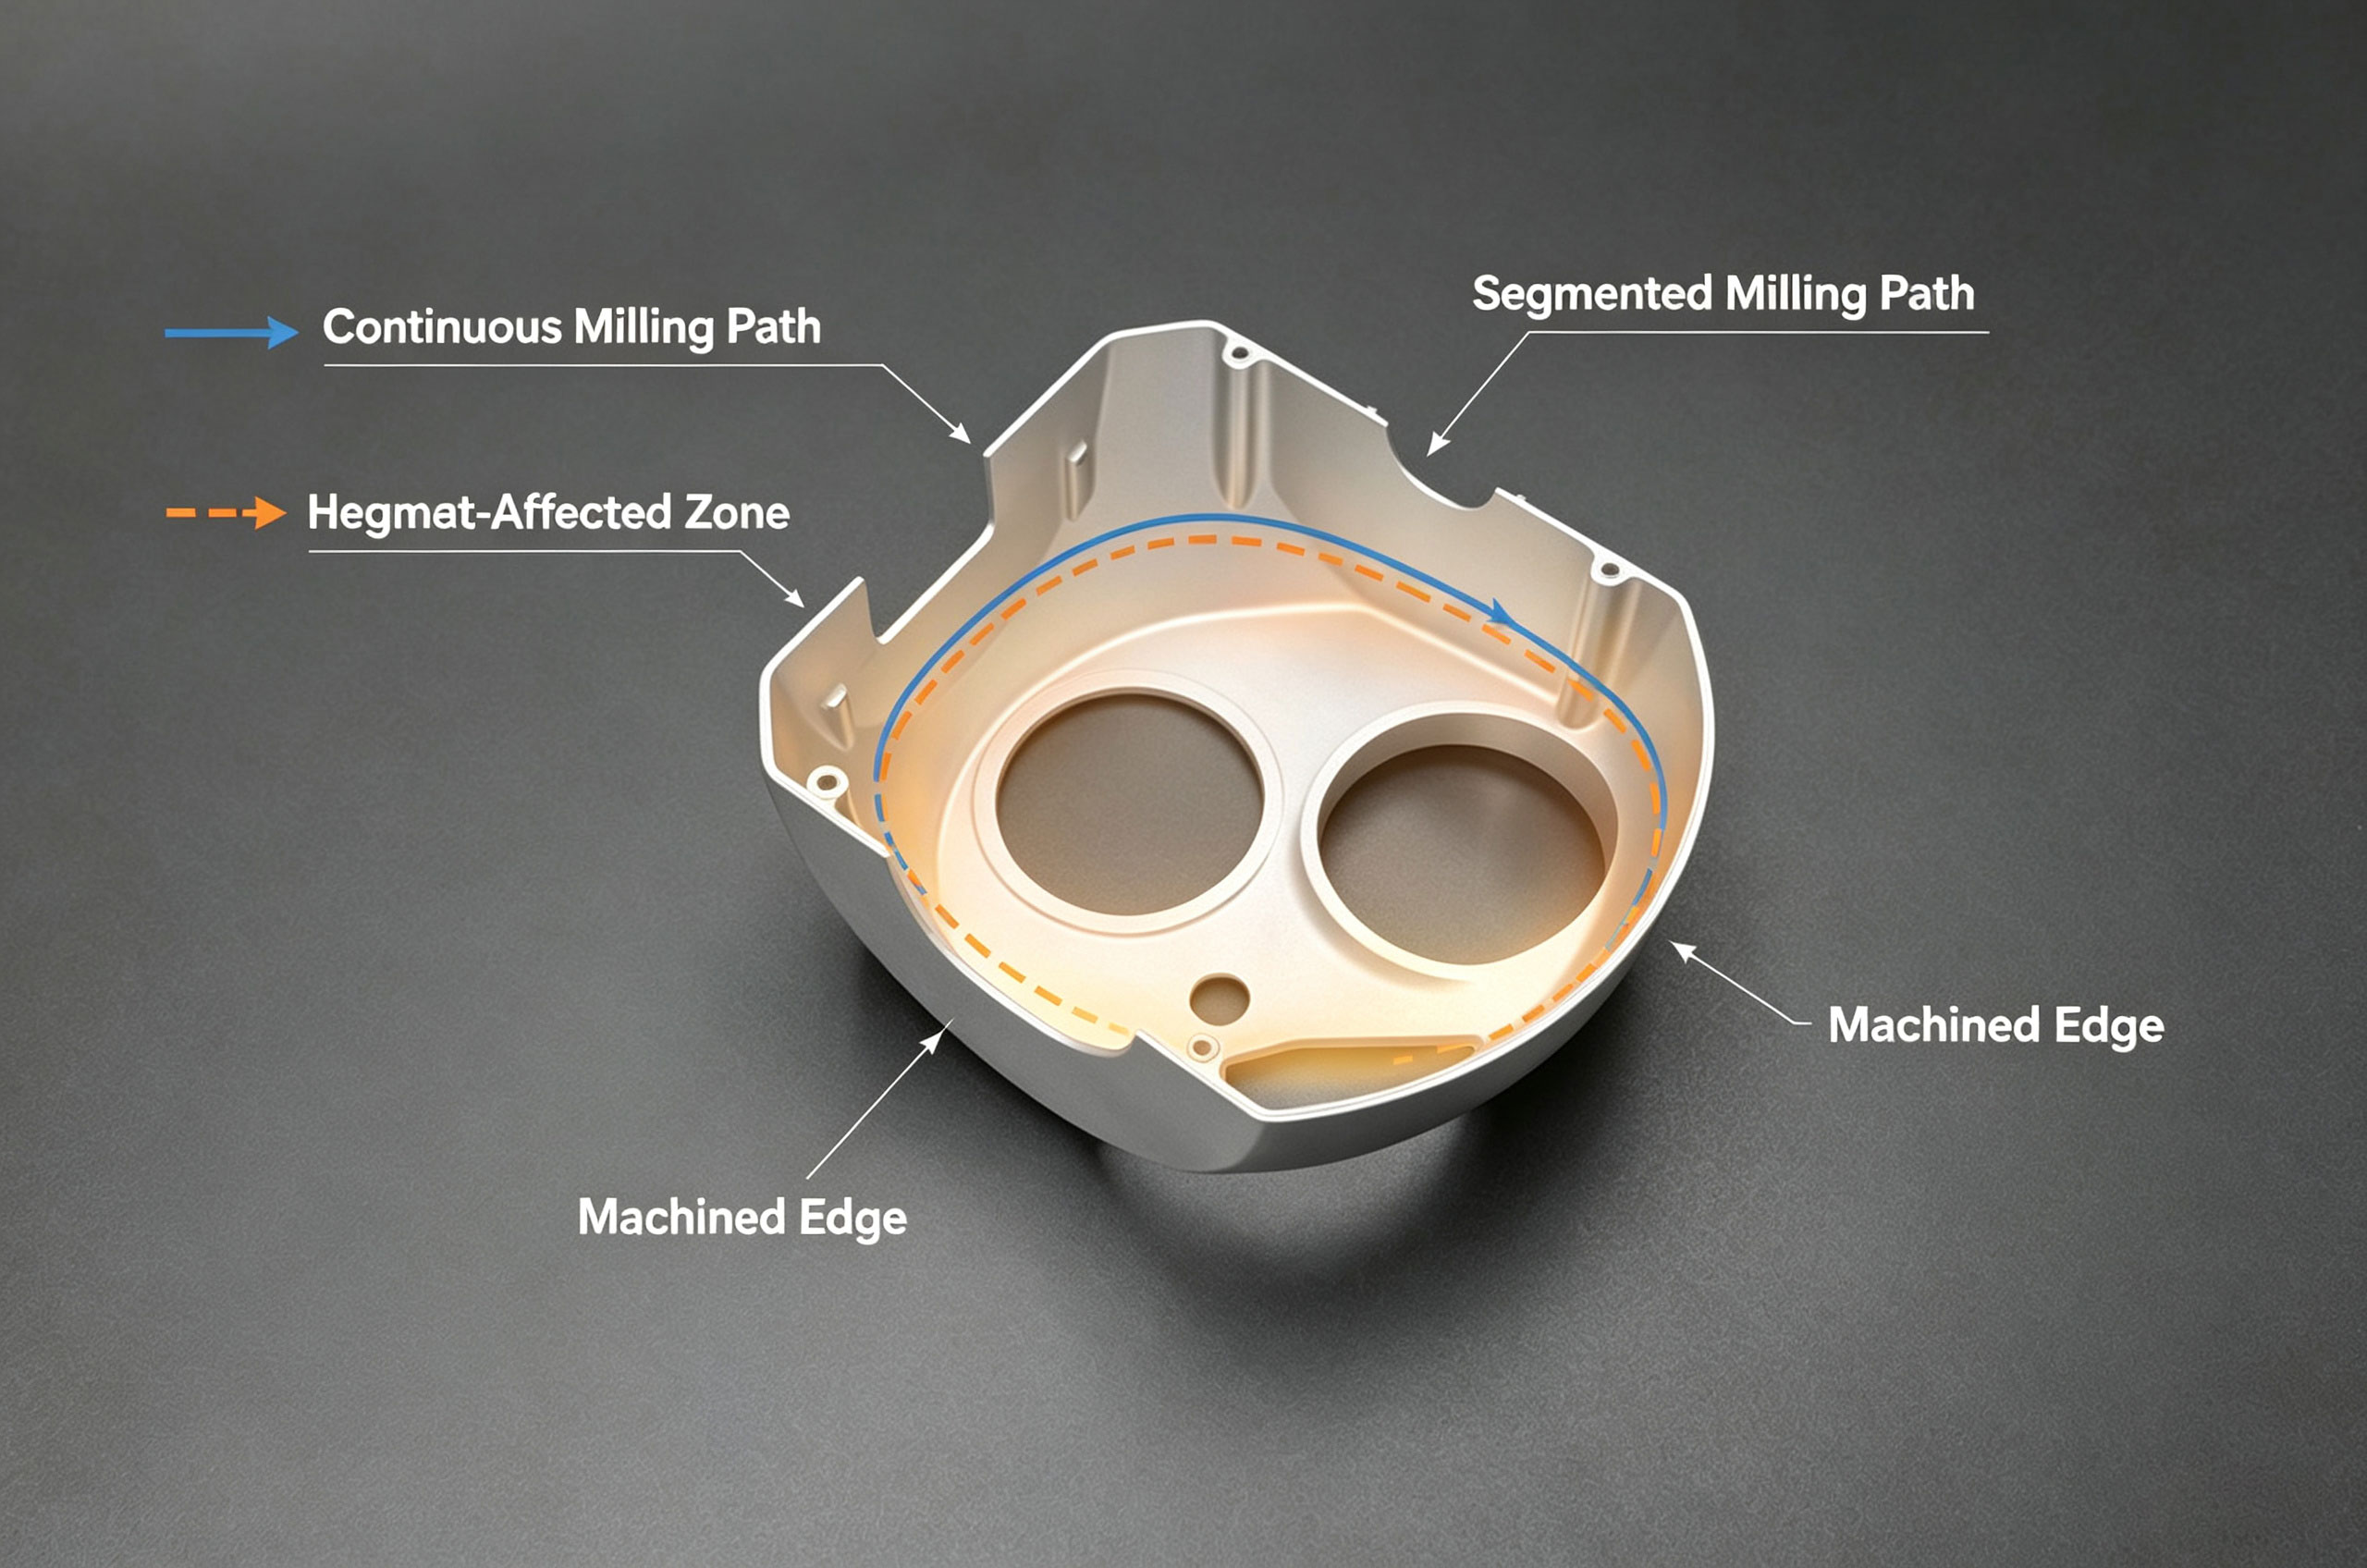
Fräswegvergleich und Wärmediffusionseffekt
III. Pulsierte Zwangsschmierung - einheitliches Temperaturfeld
Unabhängig davon, wie fest das Werkstück eingespannt ist, wenn die Heizzone bei 600-800 °C/min nicht schnell evakuiert wird, verursacht eine ungleichmäßige Festigungszugspannung eine irreversible Verzerrung der bearbeiteten Oberfläche.
Ein kombiniertes Spray von 5% emulgierter Kühlflüssigkeit aus Düsen pulsiert alle 0,3 Sekunden (mit einem federbelasteten hydraulischen Differenzventilsatz), gepaart mit einem dreikanalen Öl-Gas-Abgasstift im Inneren des Werkzeugs, wodurch die Wärmequelle auf eine maximale Temperaturvarianz von 20 °C begrenzt wird. Nach 28 Schnittunterbrechungstemperaturmessungen (mit einem Killdler M32P-Thermometer) registriert sich der dünnste Bereich am Schalenboden bei 25 ±1,3°C, wodurch die Prüfschritte im Vergleich zum tatsächlichen kontinuierlichen Nassguss um zwei reduziert werden. Offline-CMM-Inspektion des Werkstücks zeigt, dass 92,8% aller gemessenen Punkte an den drei senkrechten Oberflächenkonturlinien die lokalen Form- und Positionsvarianzkriterien innerhalb von 0,005 mm erfüllen.
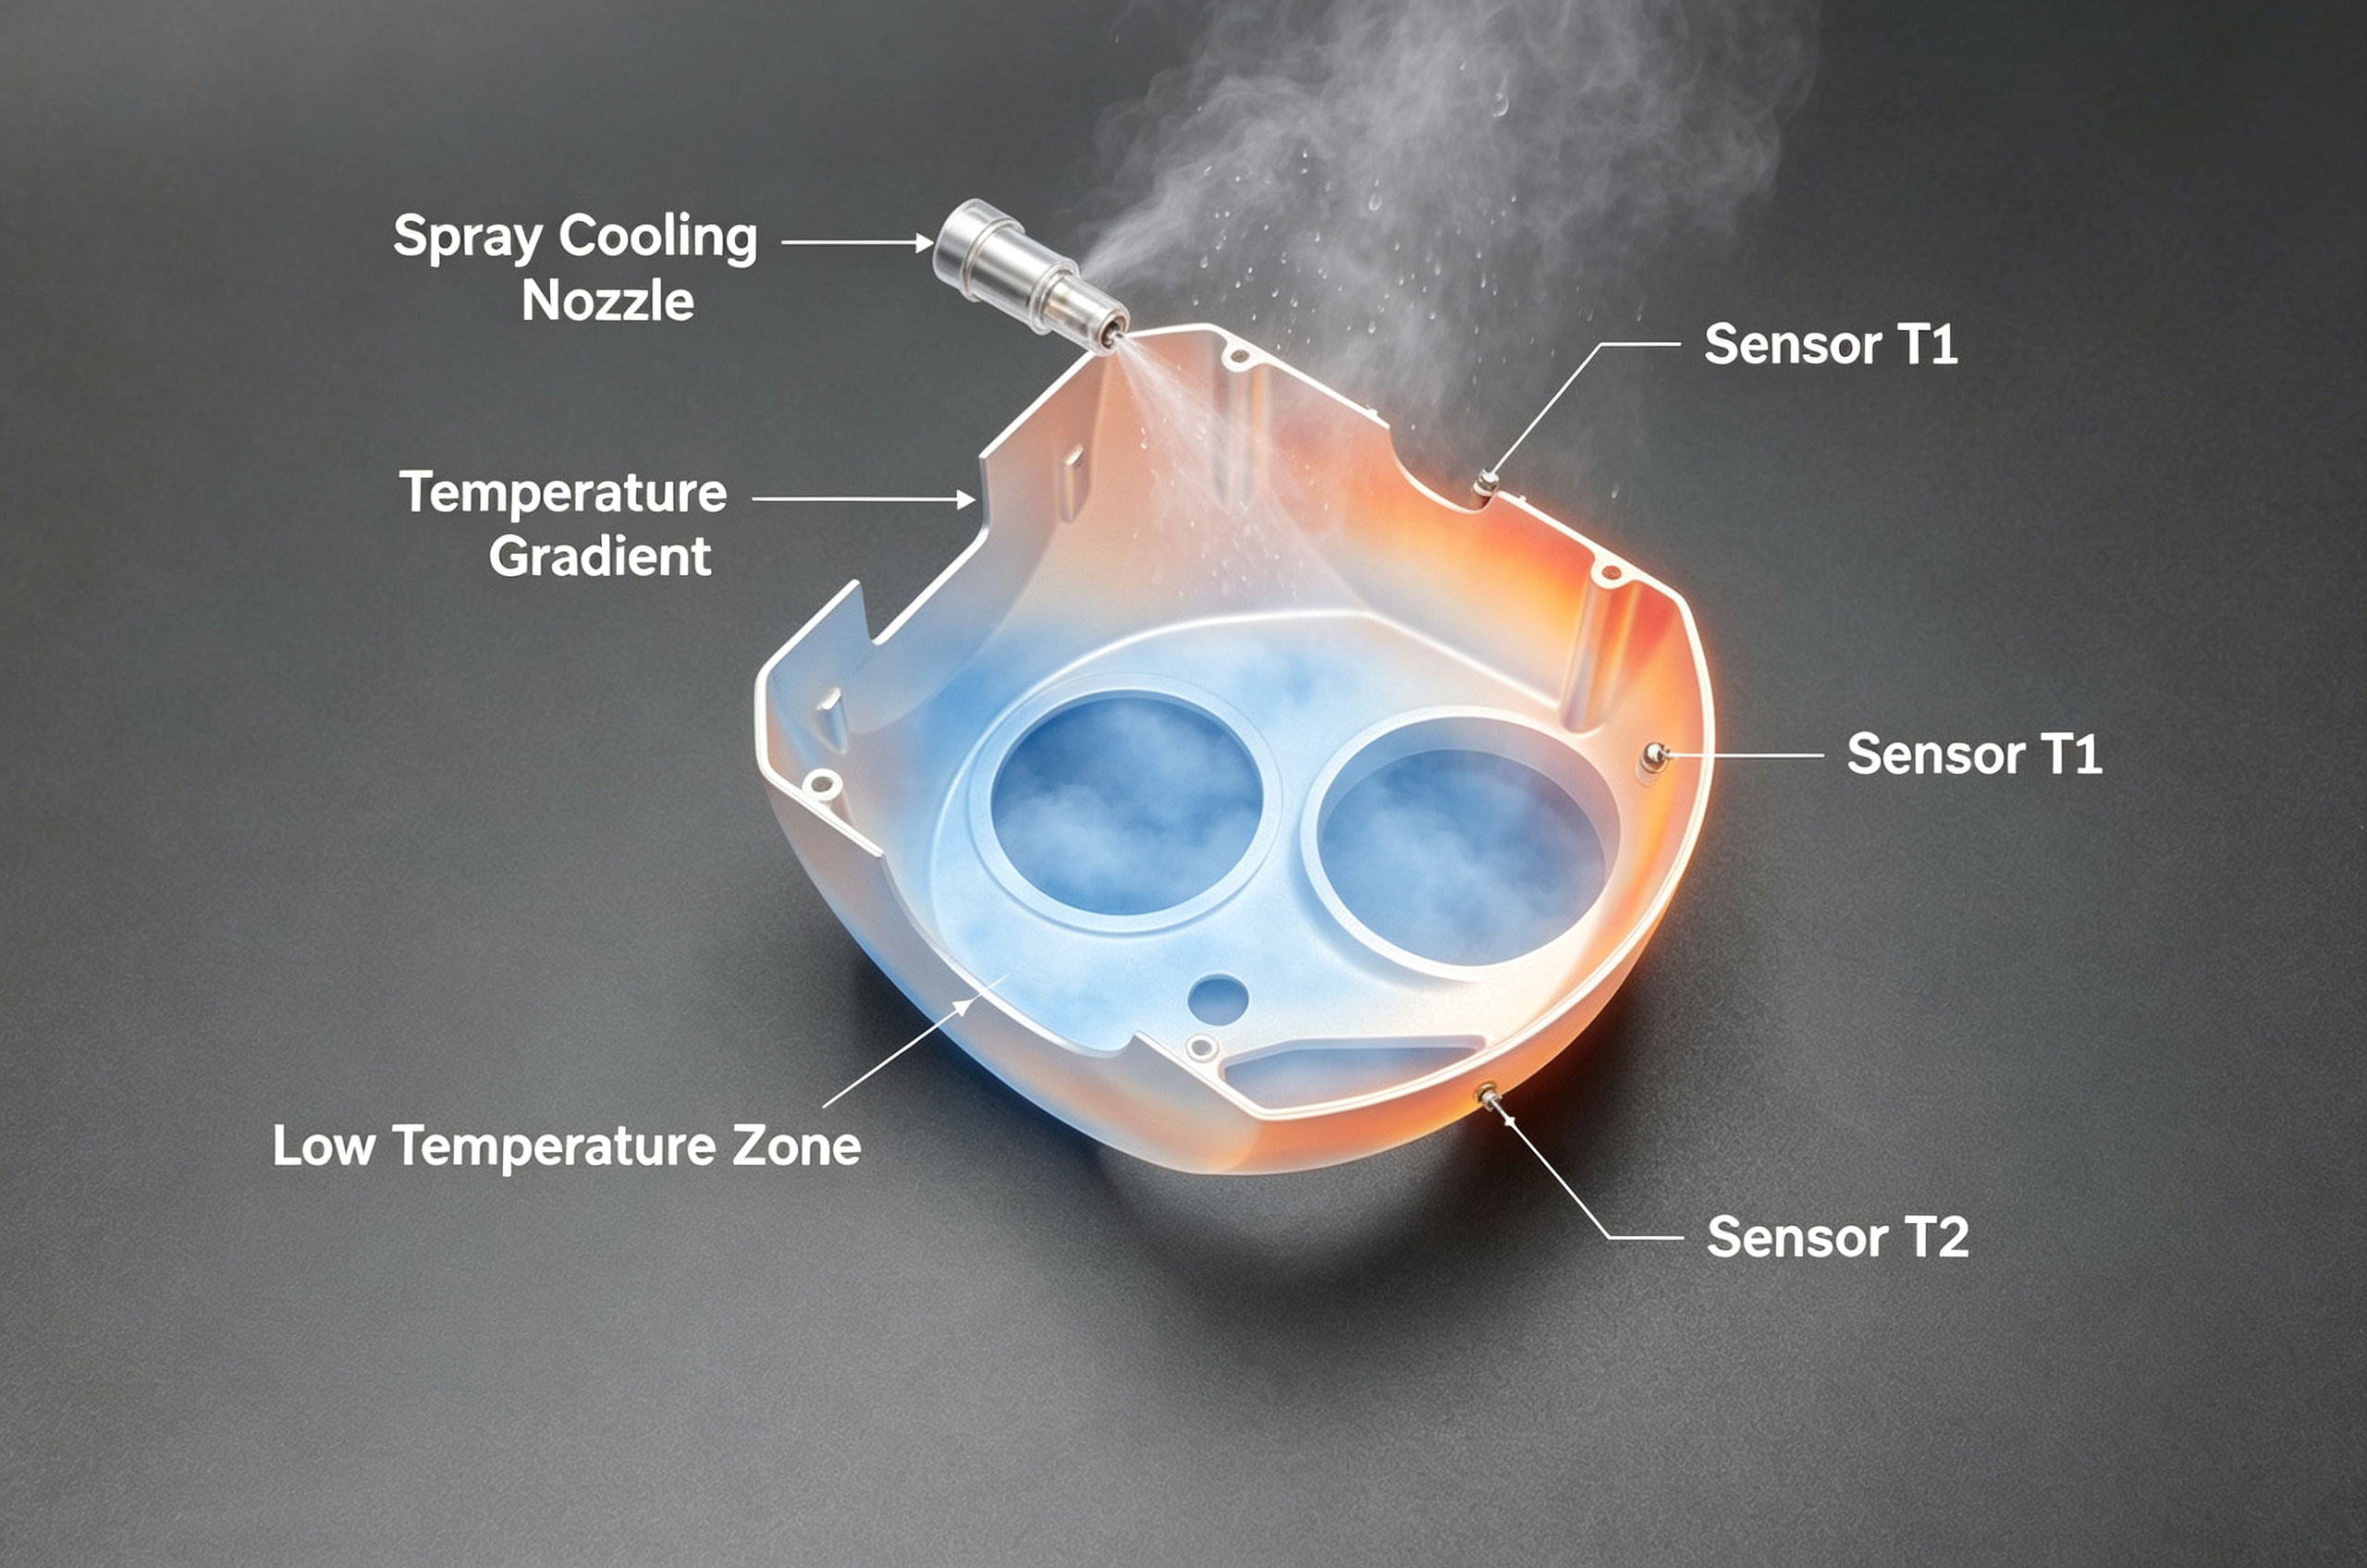
Temperaturfeldmessverteilung der Kastenwand unter Zwangssprühkühlung
IV. Ungleichmäßiger Freigabeweg
Bei der Aluminiumlegierung der Serie 6005 ist die unvollständige Entfernung der inneren Spannung durch Schweißen / Heißwalzen vor der Verarbeitung eine primäre Ursache für allmähliche Dimensionsänderungen und Verformungen. Nach 4-6 Stunden der künstlichen Wärmebehandlung mit Lösungsalterung wird der Vorbereitungsweg festgelegt. Der Rohling wird in der Fräsendkante gelassen, mit segmentierter Entfernung in Schritten von 5-3-1-0, einem Intervall von 2,5 s und einer virtuellen Schicht von 0,02 mm, um die Spannung zu reduzieren.
Beispiel: Für das untere Rahmen 28×10-Prüfstück, nach zwei Durchgängen und einer welligen konischen Zufuhr, bis eine Null-Restspannung-Rückzug ohne Schritte überprüft wird - der CMM-Kompensationszyklus der ersten-Stück-TPF-Box wird um etwa 10 s reduziert, keine weiteren Abweichungen auftreten - der endgültige CT-Wert ist 0% nicht konform und die Formwartung ist weniger häufig.
Zusammenfassung
Insgesamt sind die klemmend induzierte Dämpfung in Verbindung mit der hohen Temperaturausbeute die primären Hindernisse, die ein dünnwandiges Vollfräsen daran hindern, die erforderliche 5 µm-Schwelle zu erreichen. Durch die Umsetzung eines viermaßnahmen-Ansatzes - negativdruckflexible Trägerstruktur, achtfigurige Spiralverteilung zur Spannungsentlastung, intermittierende Schneidwärmeausgleich und angemessene Lagerbeständigkeit mit spannungsreduzierten Schrittbreiten - und die Koordinierung ihrer gegenseitigen Überprüfung zwischen den Prozessen wird der maximale Systemrestfehler für die Oberseite und die Unterseite des 6061 mm dicken Gehäuses im UAV-Motorraum im direkten Maßstab zwischen ±0,0045 und ±0,0050 stabilisiert. Durch die Erreichung einer 95% Erstpass-Rate bei der Inspektionslieferung spart man eindeutig die Zeit, die bei der Nachbearbeitung aufgrund von außertoleranten Bedingungen entsteht.
Weitere Verbesserungsvorschläge: Bei nicht spannungsentlastetem Sägehalz ermöglicht das vorsynchronisierte Walzendirektkleben mit Verschiebungsverfolgungsmessung eine adaptive automatische Einstellung des Zylinderinnenplenums im Produktionsfluss.