Dichtung Herausforderungen in 7075 Aluminium Ventilkörper CNC Fräsen
Veröffentlicht am Donnerstag, 23. Juli 2026

Inhaltsleitung:Erzielen Sie mit fortschrittlichen CNC-Entgratungsmethoden gräberfreie Aluminium-Querlöcher 7075. Dieser Leitfaden umfasst ein Vorbohren & Trochoidale Strategie zur Reduzierung des Kantenfließens sowie ein hochsteifes Borstensystem mit Beryllium-Kupferdraht und Diamantsuspension für die innere Schnittabschnitt. Inklusive S-Shap
Mikrohydraulisches Pumpenventilgehäuse 7075 Aluminium Fräsprozess Dichtung Herausforderungen
Als Kerndrucklager- und Führungskomponente des Hydrauliksystems bestimmt die Dichtleistung des Mikrohydraulikpumpenventilgehäuses direkt die Systemeffizienz und die Lebensdauer. Bei dem Fräsen mit 7075-Aluminiumlegierung (T6-Zustand) werden aufgrund der hohen Festigkeit des Materials, der Empfindlichkeit gegen Restspannungen und der Anfälligkeit für Verformungen in dünnwandigen Strukturen die Ebenheit und der Parallelismus der mehrstufigen Dichtendflächen sowie das Entgraten von sich kreuzenden Ölkreislöchern zu den drei Kernprozessschwierigkeiten bei der Erreichung einer hochpräzisen Dichtung (±0,005mm). Dieser Artikel behandelt diese Aspekte aus der Perspektive der Prozesssteuerung und bietet Prozessingenieuren umsetzbare Lösungen.
1. Ebenheitskontrolle von mehrstufigen Dichtungsendflächen
Beim Fräsen von 7075-Aluminiumlegierung sind Schrittendeflächen aufgrund der Schneidwärme und der inneren Spannungsfreiheit anfällig für Welligkeiten. Dazu werden folgende Prozessstrategien verabschiedet:
1. Raue und feine Sequenzierung mit Alterungsbehandlung: Nach dem rauen Fräsen mit einer Zulassung von 0,3 mm wird künstliche Alterung (120 ° C × 4 h) durchgeführt, um Spannung zu lindern. Für das Feinfräsen wird eine Hochgeschwindigkeitsfläche mit einem Werkzeugnasenradius von R0,8 mm verwendet. Die Schnittparameter werden bei Vc = 600m/min, fz = 0,05mm/z gesteuert, mit einer einzelnen Schnitttiefe von nicht mehr als 0,15mm, um den Schnittkraft-Einfluss zu reduzieren. 2. Hilfsstützmethode: Vorbohren und Abbohren von M4-Gewindelöchern auf der Rückseite der Stufen, verwenden Sie elastische Stützstifte, um eine unzureichende Steifigkeit aktiv zu kompensieren, und füllen Sie Hohlräume mit einer Legierung mit niedrigem Schmelzpunkt, um Bearbeitungssvingungen zu unterdrücken. Die gemessenen Ergebnisse zeigen, dass die Ebenheit innerhalb von 0,004mm stabil gehalten werden kann. 3. Prüfung und Kompensation während des Prozesses: Nach dem Feinfräsen verwenden Sie eine Laserinterferometerplatte in Kombination mit einer Kontaktsonde, um die Endfläche zu scannen, um minimale Flächenbezugnisse zu kompensieren, um Deformationen durch Sekundärklemmen zu vermeiden.
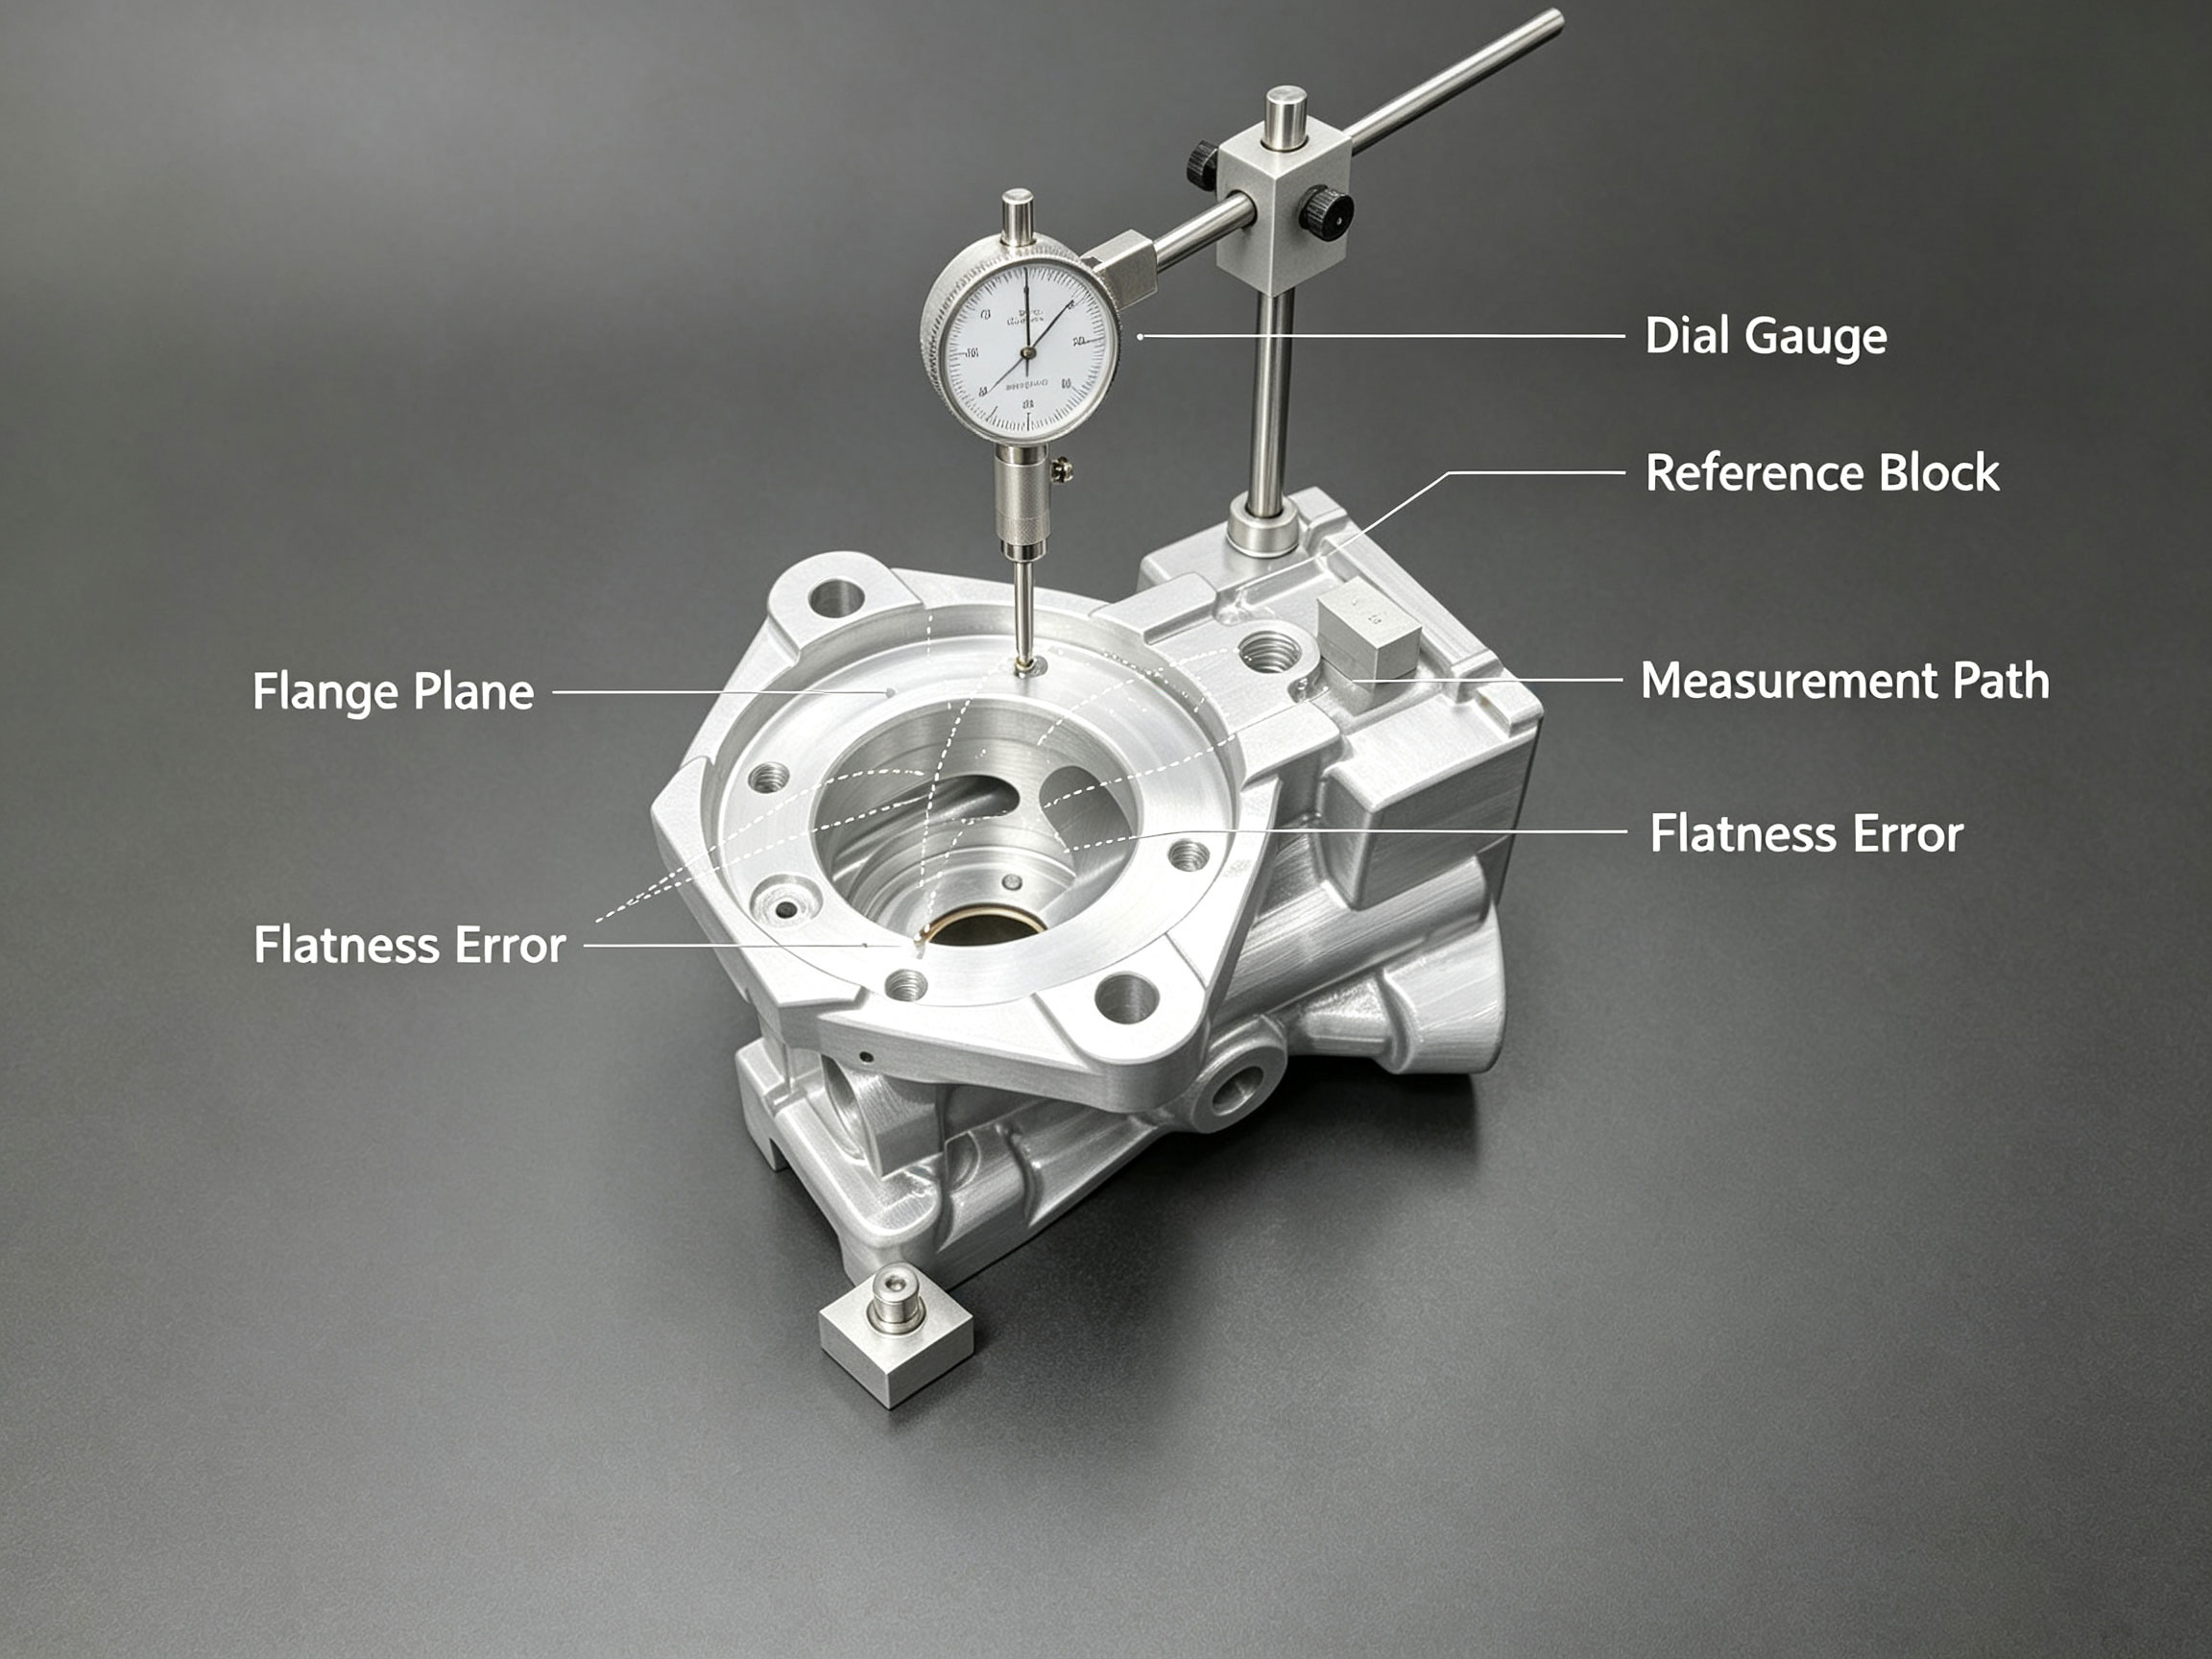
Planzeichnung zur Ebenheitsmessung
2. Parallelismuskontrolle und Dateneinheitung
Der Parallelismus zwischen mehrstufigen Dichtendflächen ist eine Voraussetzung für eine effektive O-Ringkompression. Datumsübertragungsfehler und elastische Verformung dünnwandiger Endflächen sind die beiden Haupttypen von Problemen. Lösungen beinhalten –
1. Datumsvereinigungsstrategie: Maschine die Bodenoberfläche und erster Schritt während der ersten Einrichtung und verwenden Sie die Seitenfläche als Referenz für die nachfolgende Positionierung. Vermeiden Sie die Neunullung in nachfolgenden Operationen. 2. Vakuumsaugtechnologie in Kombination mit flexibler Materialschutzschicht: Verwenden Sie elektrostatische Saugplatten anstelle elektromagnetischer Kraft, um magnetische Feldstörungen zu verhindern, bearbeitete Oberflächen vor entgegengesetzten Verformungen zu schützen und die Saugkraft unter -0,6 bar zu kontrollieren. Batch Runout Monitoring bleibt unter 0,003mm. 3. Referenzprobenblock und Kompensationspassklemmmethode: Erstellen Sie einen Hartlegierungsreferenzblock mit einem thermischen Ausdehnungskoeffizienten, der dem Gehäuse nahe liegt, um die Risiken von Y-Richtungsüberhangfehlern schnell zu korrigieren und die Prozesskonsistenz erheblich zu verbessern.
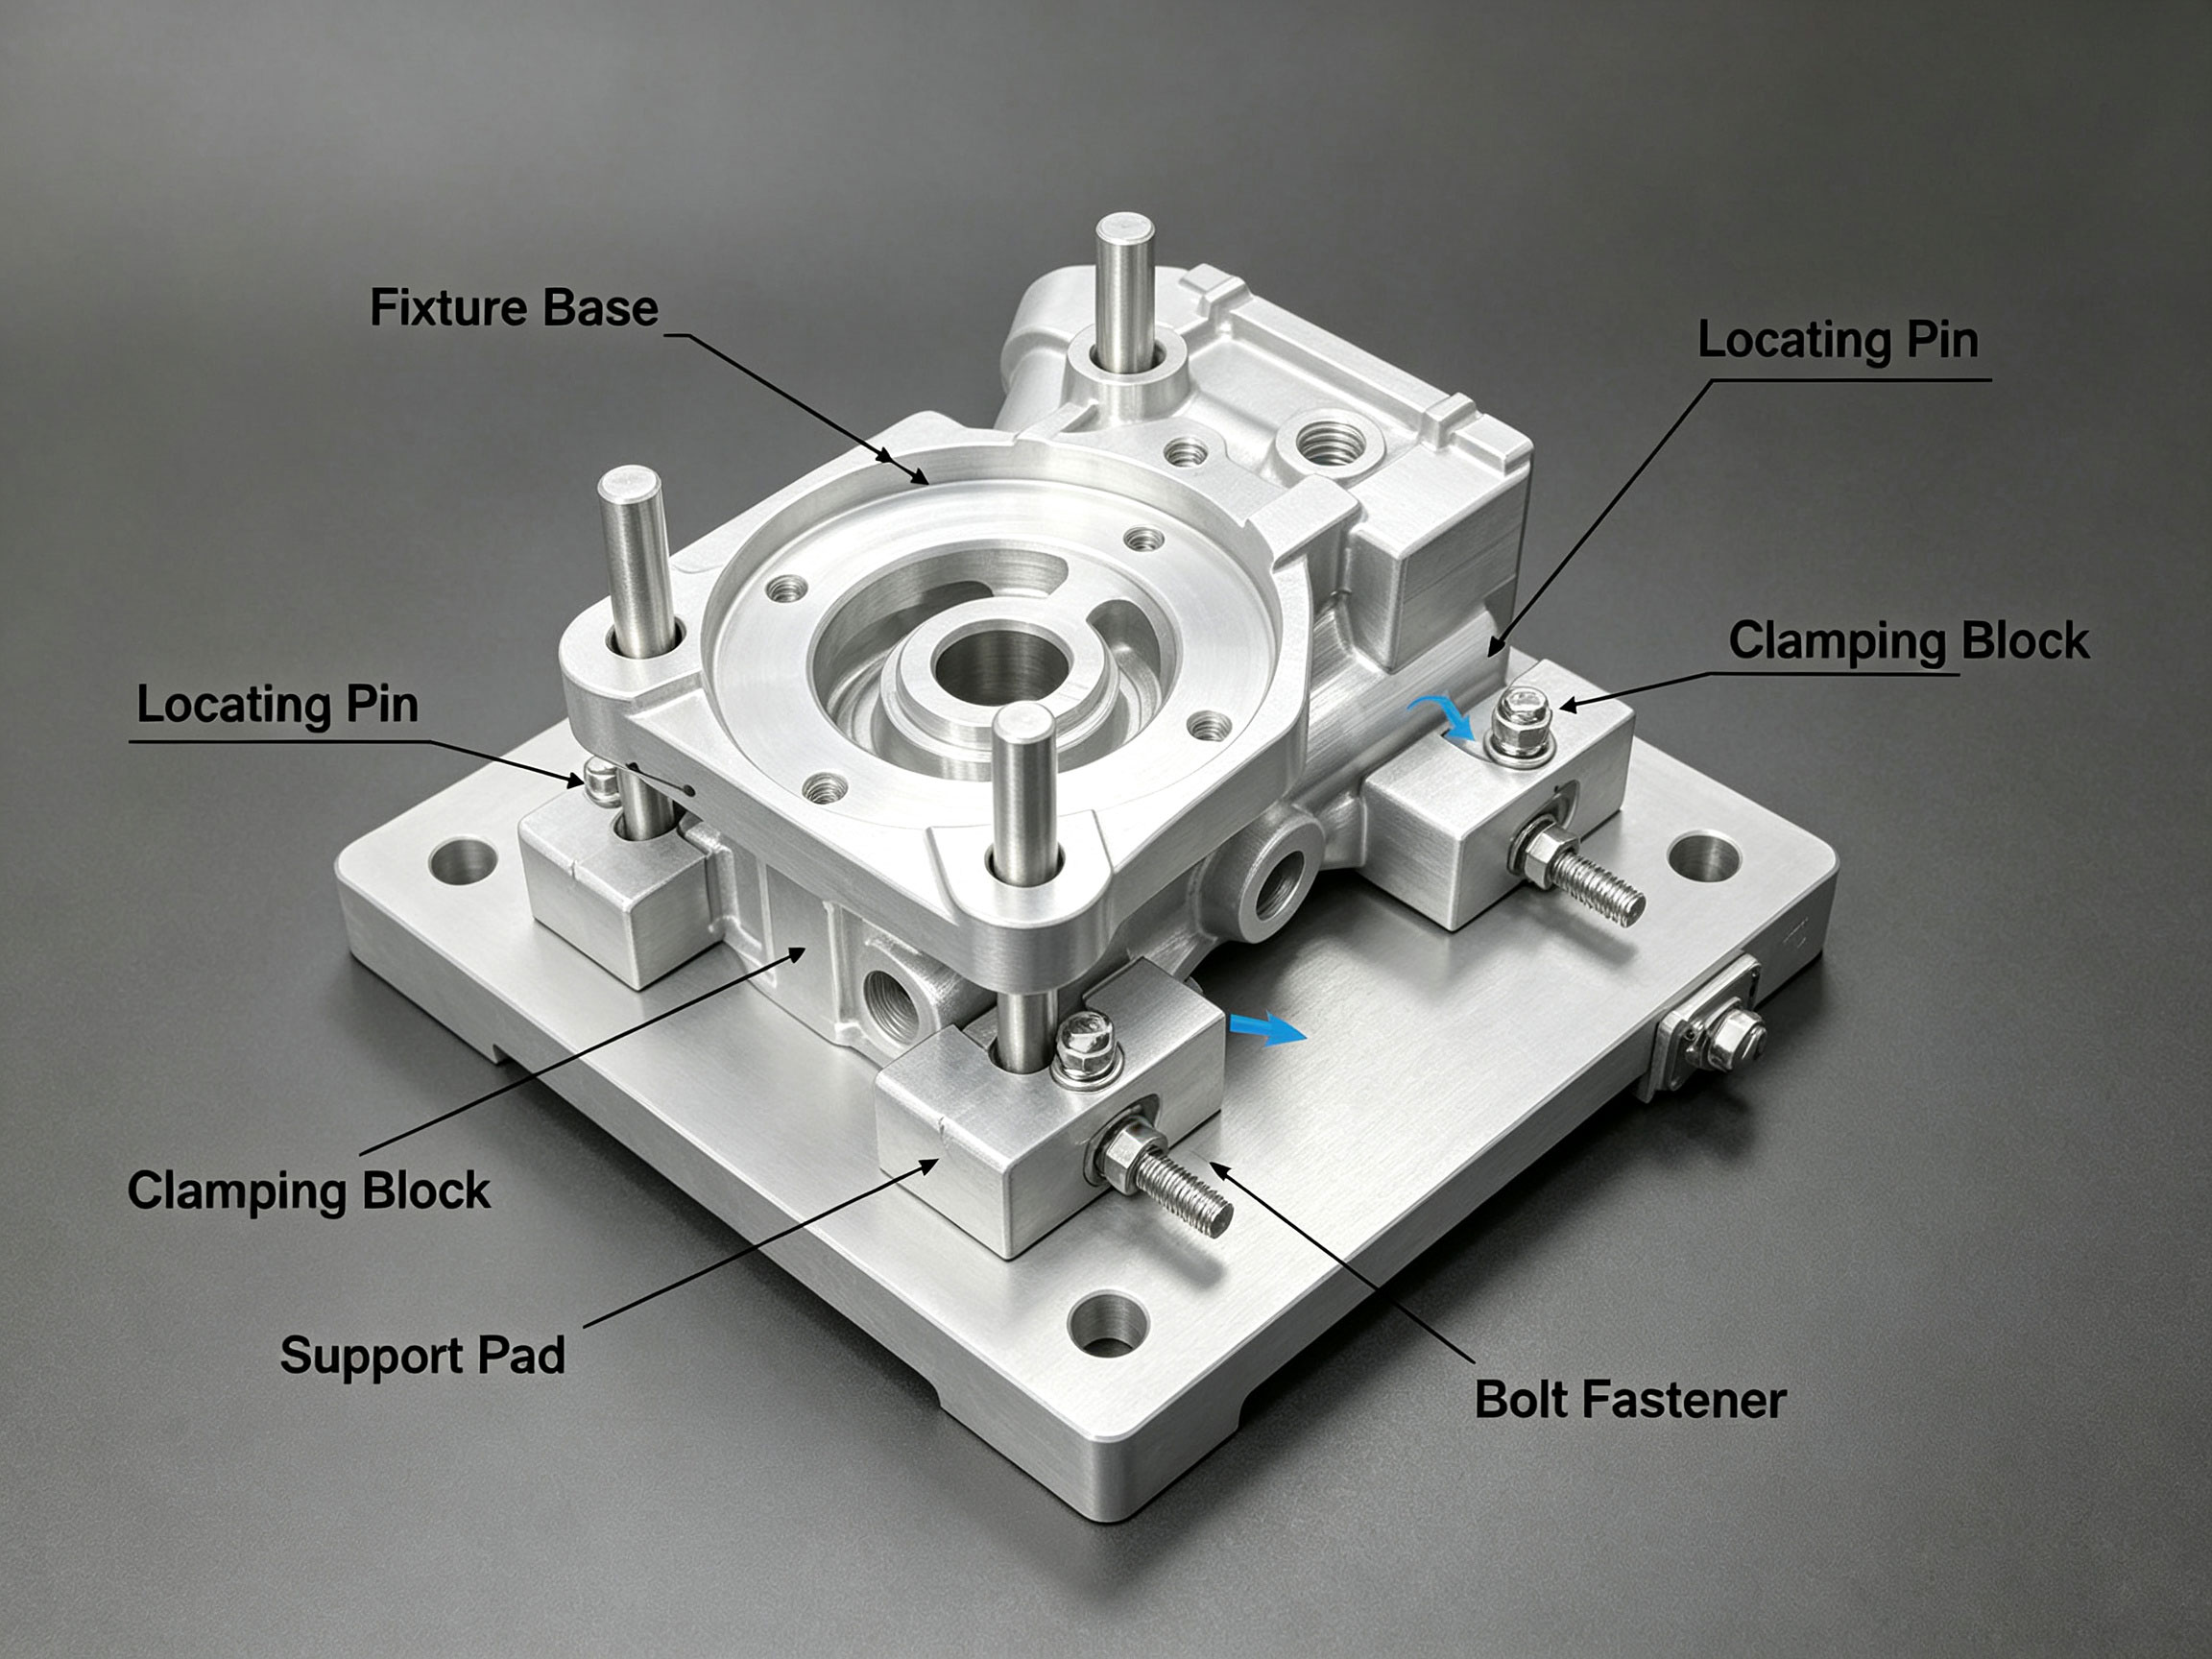
Präzisionsarmatur Montageplan Zeichnung
III. Qualitätskontrolle der Entgratung in schneidenden tiefen Öllöchern
Die Zähigkeit der 7075-Aluminiumlegierung ist relativ durchschnittlich. Neben den durch Wärmeeinleitung verursachten Kantengraben kann der Schnitt zweier Richtwerkzeuge an Querlöchern leicht gespritzte Kanten oder scharfe Überreste hinterlassen, was Reinigungsrückstände und die Sicherheit des Schmierkanals beeinflusst. Mehrere Punkte zur Prozessverbesserung werden diskutiert:
1. Vorbohrverfahren in Kombination mit Trochoidsbohren in Abschnitten: das Anfangssegment (8 mm Tiefe) wird in einem Durchgang abgeschlossen; die Zufuhrgeschwindigkeit wird auf 50 mm/min reduziert, bevor die Durchtiefe von 2 mm erreicht wird, während eine vorbearbeitete Entlastungsnut auf der Oberfläche raue Späne kurzzeitig unterbricht. 2. An den CNC-Werkzeughalter mit Drucküberwachung ist ein hochsteifer Borstenentgratkopf angeschlossen. Eine spezielle Legierungsverband-Bürste mit einem Schneidkantendurchmesser von 0,8 mm, unter Verwendung eines neuen Designs aus Beryllium-Kupferdraht und Keramikvebe, wird unten eingesetzt, um die Bearbeitung der Kreuzung zu beenden. Vor dem Bürsten wird eine Schneid- und Polierflüssigkeit (speziell formulierte Diamantsuspension) gleichmäßig zur Eingangsschmierung und Passivierung aufgetragen. Einrichtungsseitiges Spray mit 5 ccm in S-Form wird zum Wasserspülen verwendet, um Resträder zu entfernen. Die Erfahrung zeigt, dass diese Methode Brüsse entfernt, ohne Kapillargewebeverformung oder Vorsprünge zu verursachen, und den Standard erfüllt, wenn der Vakuumlecktest mit L12-Präzisionspositionierung erfüllt wird.
Tiefgreifende Koordination, wenn das fertige Produkt des Kunden nicht einen 0,01R Kurvenwinkel spezifiziert, dient die Priorisierung eines solchen Schneides auf diese Weise effektiv als gemeinsame Anwendung für High-End-Werkzeugmaschinenverbindungsqualitätslinien, die in der Standardpraxis weit anerkannt sind. > Diese spezifische Operation kann vollständig ausgedrückt und vorwärts angewendet werden, um sich zu einer bestätigten Reihe auszubauen, die schneller als herkömmliche Methoden gebildet werden kann, Vorteile bietet und eine hohe Maschinenstabilität gewährleistet.
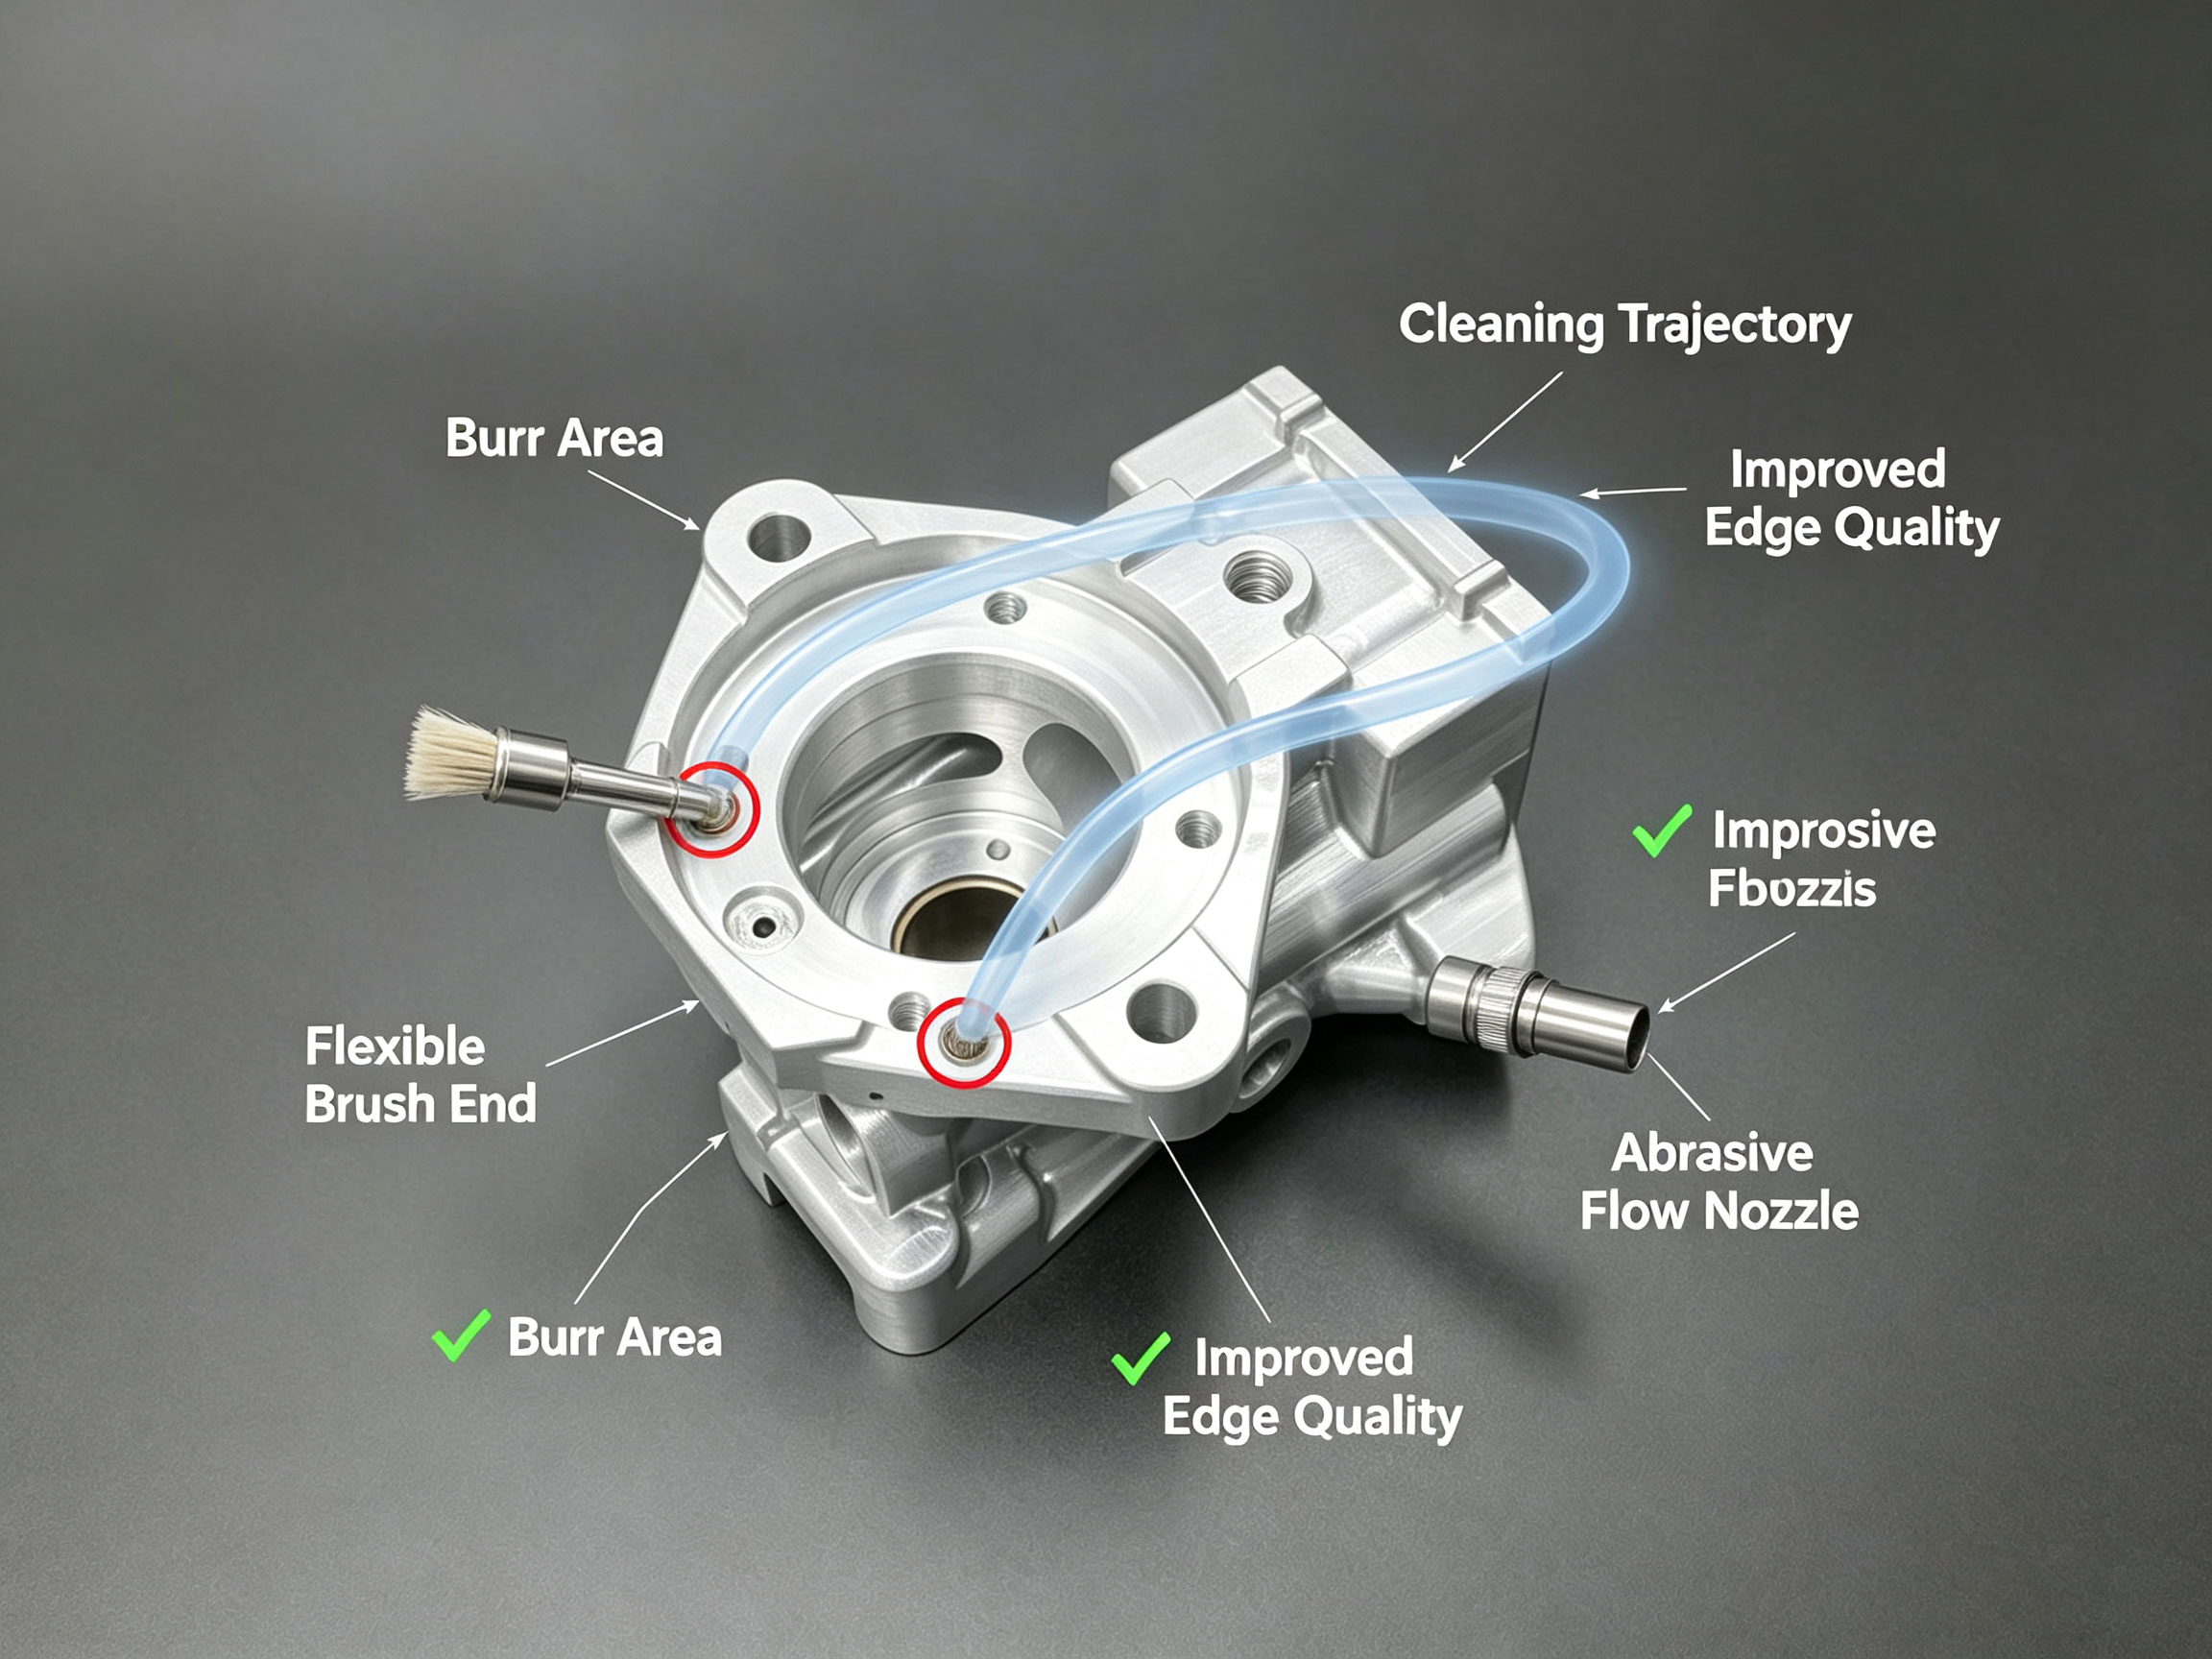
Neues verbessertes Schema für die Bornreinigung des Aktuatorendes
Praktische Prozesszykluskonsolidierung von Schlüsselpunkten
Basierend auf der vorstehenden phasierten Zersetzung und einheitlichen Beobachtung kann weiter überprüft werden, dass mithilfe einer einfachen dynamischen Aufzeichnungskurve, die für die effektive Ausführungskraft repräsentativ ist, mehrere durch einen Klemmblock mit verstärkter Klemmkraft überprüfte Parameter auf Standard eingestellt werden können,
dadurch schnell eine Überprüfungs- und Verbesserungsmethode der Prozessgenauigkeit führen; Eine umfassende Lösung mit Fertigungsausführungsoptimierungsplänen und entsprechenden Prüfkennzeichnungen wird empfohlen, um eine stabile Volumenausgabe zu erzielen: Nach mehreren Runden Feinschneiden der Präzisionswerkzeugmaschine in der tatsächlichen Vor-Ort-Arbeit kann der durchschnittliche Lochdichtgrad von rund 85% auf einen Fehlerwert oder ein vollständig ölfreies Ergebnis verbessert werden.
Diese bewährte Praxis empfiehlt, die physikalische Dimensionsbestätigung und -abgleichung des ersten Artikels abzuschließen und anschließend einen datengesteuerten stabilen Tagesausgang in späteren Produktionsläufen zu ermöglichen, was Abfallreduzierung, Energieeinsparung und Feinabstimmung von Mikroverbindungen zur Folge hat. Diese Schlussfolgerung ist eine praktische Referenz, die sich direkt in die Nachhaltigkeit der Fabrikserienproduktion übersetzt, optimale Leistungsmöglichkeiten unterstützt und einen langfristigen Leitgedanken für die Bewertung neuer Standards etabliert.
Abschlussbemerkungen und Leitlinien zur Optimierung
Durch die Integration der aktuellen Schnellfräsprozesse für mikroelektromechanische integrierte Ventilkörper, die unterschiedliche Einsatzanforderungen haben, erfordern die gestuften ebenen Flächen mit mehreren Gradienten spezifische Wartungsstrategien. Um wissenschaftliche Arbeitsabläufe sicherzustellen, ist es notwendig, eine unabhängige Vorrichtungspräzision mit kontinuierlicher Überwachung in Kombination mit einem tiefen Entgratungssystem zu etablieren, um die Fertigstellung machbarer Ansätze für Temperaturkompensationsvorgänge zu koordinieren. Dies kann die Erreichung der Zielpräzision der Montage bei geringen Abweichungen vorantreiben und letztlich die wichtigsten Verbindungsaspekte der Querübertragungsfunktionsprüfung erfüllen. In Zukunft kann durch die Kombination von Online-Experimenten mit digitalen Spiegelboxen eine Vorsimulation von Ventilbetriebsbedingungen unter reibungslosen Mikrodifferenzlasten breiter generiert werden, um Massenproduktionsbedingungen zu ermöglichen.
Diese Runde behandelt drei Kategorien von Verarbeitungsschwierigkeiten, nämlich die makroskopische Ebenheit der Endfläche, die räumliche enge Passform und den ungeblockierten Betrieb des Kühlkreises. Es zeigt die notwendigen beispielhaften Praktiken für eine strenge Kontrolle und zeigt relativ erfolgreiche Beispiele für den insgesamt effizienten Prozess trotz unvermeidlicher Produktionslinienverzögerungen.
Vorherige:Wie man Deformationen in dünnwandigen 6061 Aluminium Drohnenteilen vermeidet
Nächster:Nicht mehr/Ende