Desafíos de sellado en fresado CNC de cuerpo de válvula de aluminio 7075
Publicado el jueves 23. julio 2026

Guía de contenido:Logre agujeros transversales de aluminio 7075 sin rebaradas con métodos avanzados de desbarbado CNC. Esta guía cubre una pre-perforación y Estrategia trocoidal para reducir el corte de bordes, además de un sistema de cerdas de alta rigidez que utiliza alambre de cobre de berilio y suspensión de diamante para el acabado de intersección interna. Incluye forma S
Carcasa de cuerpo de válvula de bomba microhidráulica 7075 desafíos de sellado del proceso de fresado de aluminio
Como componente de soporte de presión y guía del sistema hidráulico, el rendimiento de sellado del alojamiento del cuerpo de válvula de bomba microhidráulica determina directamente la eficiencia del sistema y la vida útil. Al fresar con aleación de aluminio 7075 (condición T6), debido a la alta resistencia del material, la sensibilidad a la tensión residual y la susceptibilidad a la deformación en estructuras de paredes delgadas, la planicidad y el paralelismo de las caras extremas de sellado en múltiples etapas, así como el desbarbado de los agujeros profundos del circuito de aceite que se intersectan, se convierten en las tres dificultades del proceso principal para lograr un sellado de alta precisión (±0,005 mm). Este artículo analiza estos aspectos desde una perspectiva de control de procesos, proporcionando a los ingenieros de procesos soluciones viables.
1. Control de planos de caras extremas de sellado de múltiples pasos
Al fresar aleación de aluminio 7075, las caras de extremo de paso son propensas a ondulación debido al calor de corte y la liberación de tensión interna. Se adoptan las siguientes estrategias de proceso para abordar esto:
1. Secuenciación áspera y fina con tratamiento de envejecimiento: Después de la fresadora áspera con una concesión de 0,3 mm, el envejecimiento artificial (120 ° C × 4 h) se realiza para aliviar el estrés. Para el fresado fino, se utiliza un fresador frontal de alta velocidad con un radio de nariz de herramienta de R0,8 mm. Los parámetros de corte se controlan a Vc=600m/min, fz=0,05mm/z, con una única profundidad de corte no superior a 0,15mm para reducir el impacto de la fuerza de corte. 2. Método de soporte auxiliar: Pre-taladrar y grifar agujeros roscados M4 en la parte posterior de los escalones, usar pasadores de soporte elásticos para compensar activamente la rigidez insuficiente y llenar cavidades con aleación de bajo punto de fusión para suprimir la vibración de mecanizado. Los resultados medidos muestran que la planura se puede mantener establemente dentro de 0,004 mm. 3. Inspección y compensación en el proceso: Después de la fresadora fina, utilice una placa de interferómetro láser combinada con una sonda de contacto para escanear la cara final, compensando las concesiones mínimas de área para evitar la deformación de la sujeción secundaria.
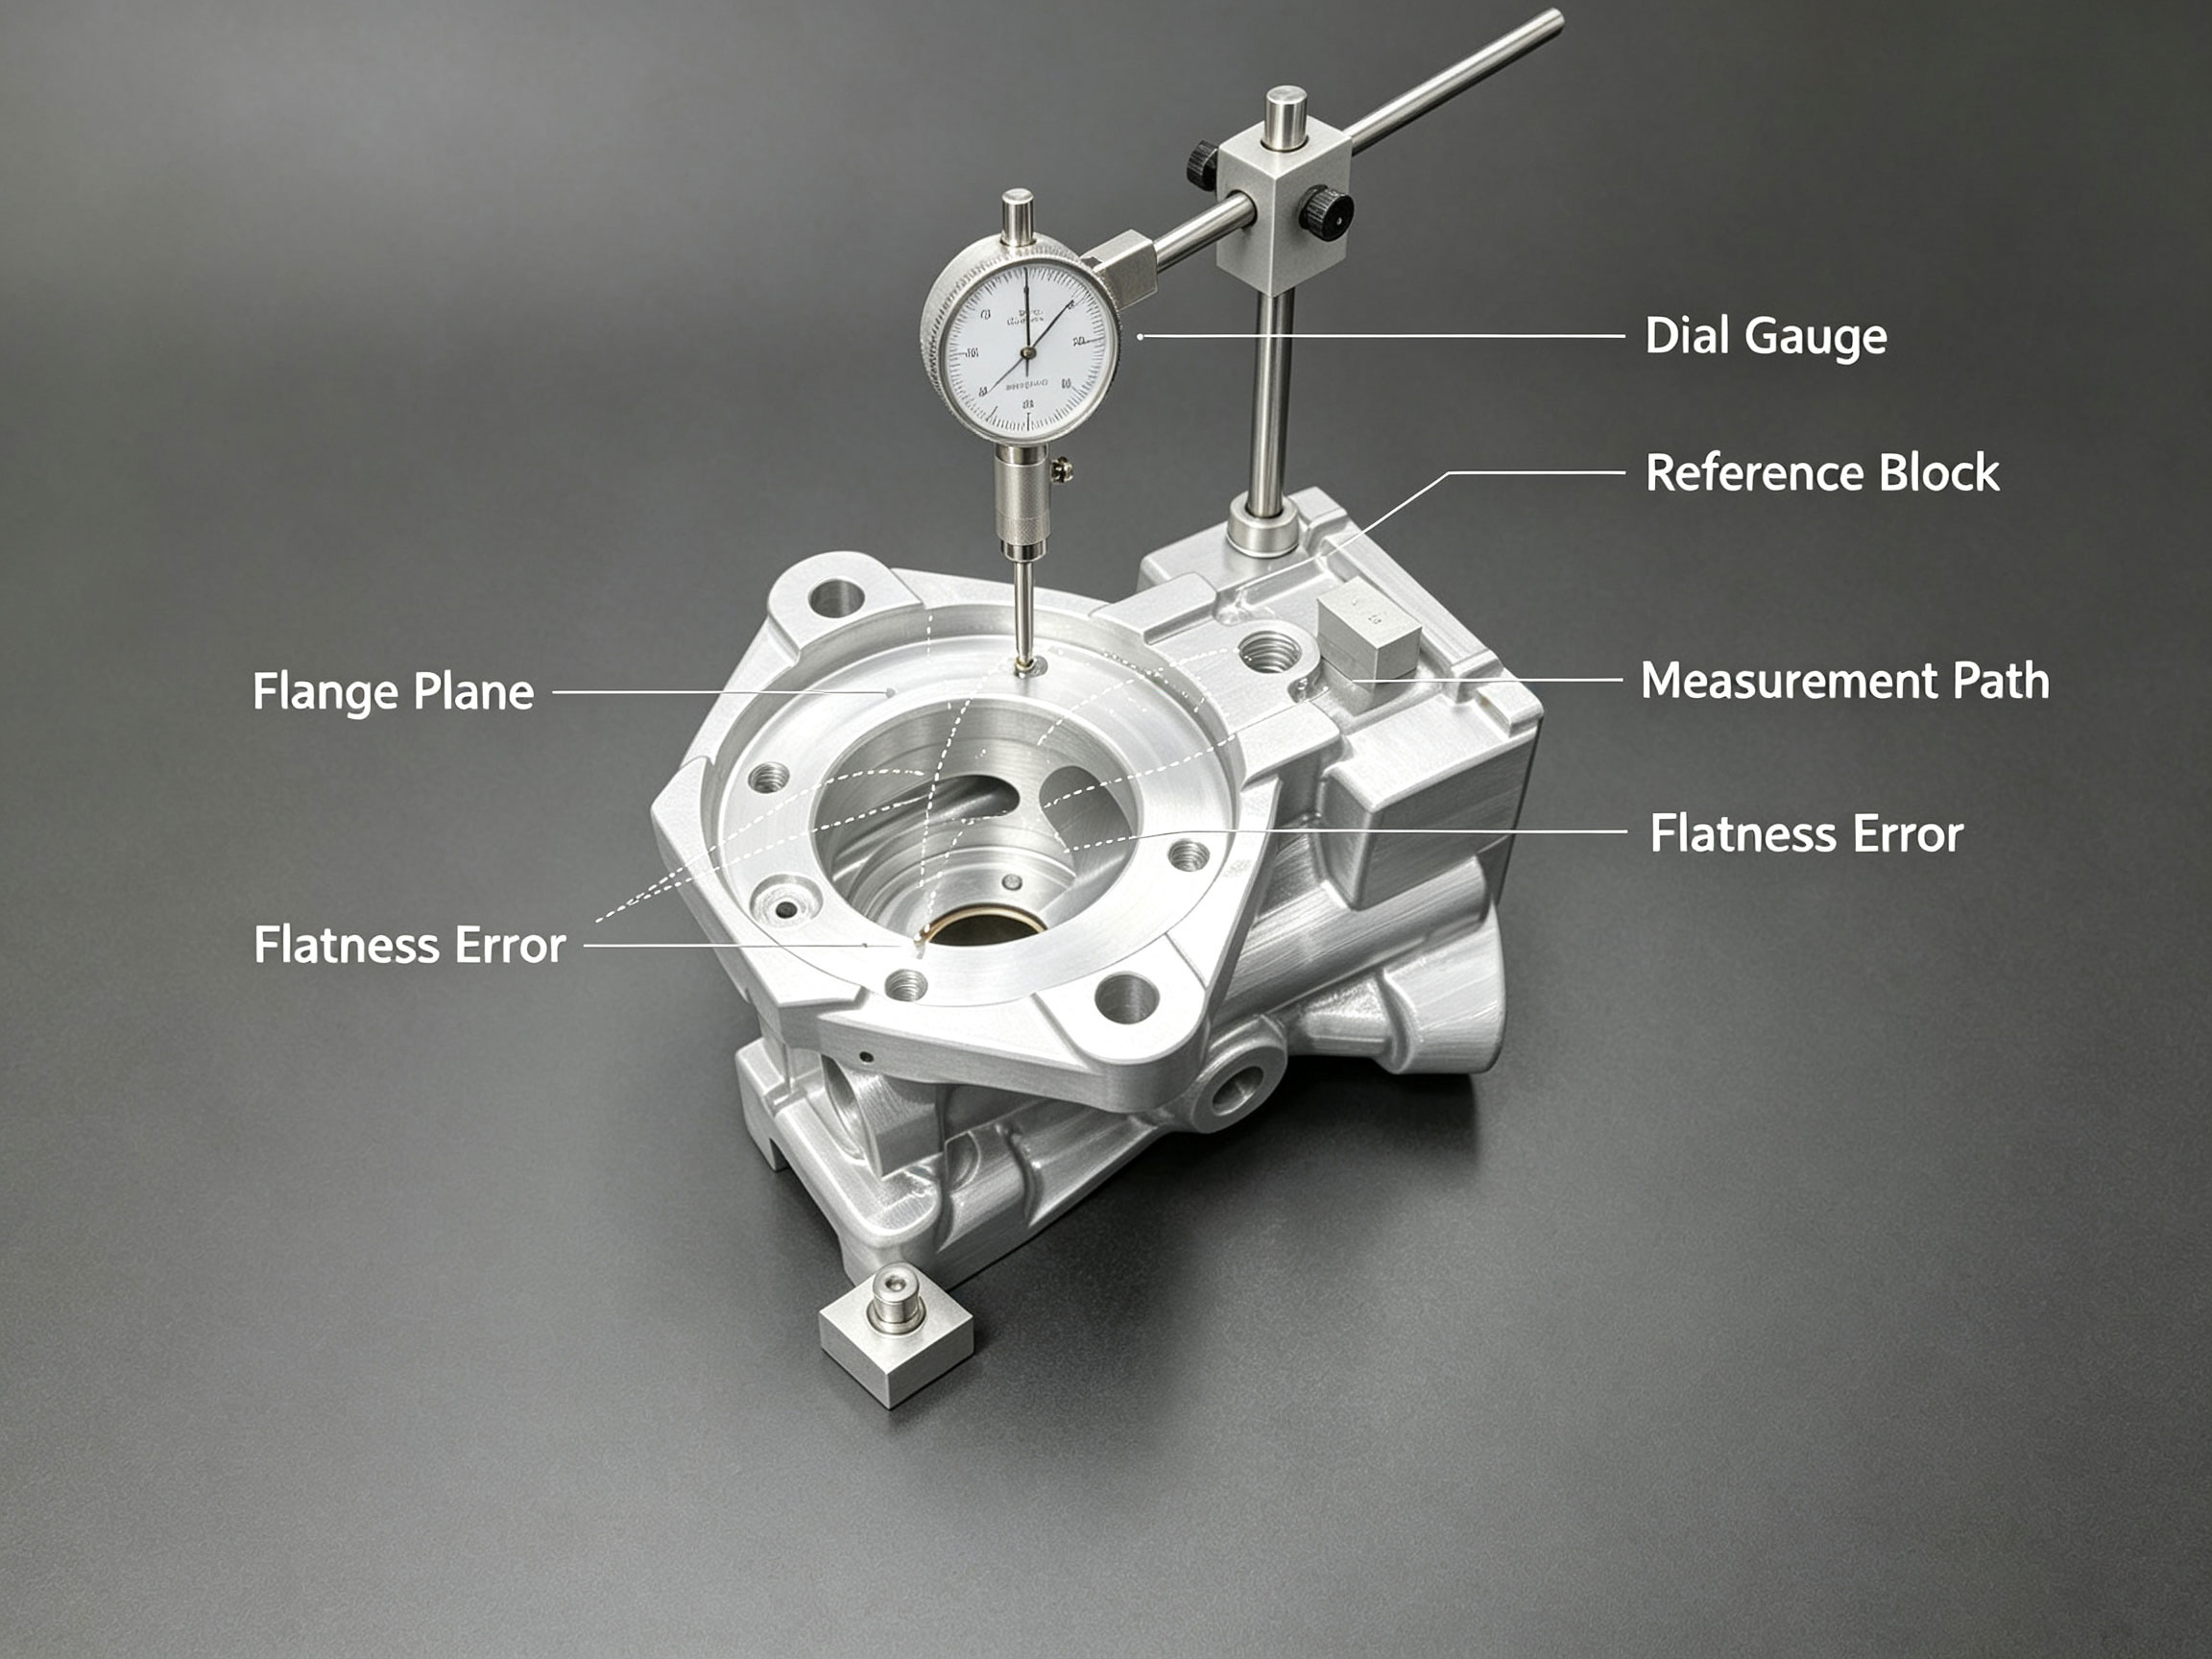
Dibujo del plan de medición de la planitud
2. Control del paralelismo y unificación de datos
El paralelismo entre las caras extremas de sellado en múltiples etapas es un requisito previo para una compresión eficaz del anillo tórico. Los errores de transferencia de fecha y la deformación elástica de las caras extremas de pared delgada son los dos tipos principales de problemas. Las soluciones implican –
1. Estrategia de unificación de fecha: Máquina la superficie inferior y primer paso durante la configuración inicial, y use la superficie lateral como referencia para el posicionamiento posterior. Evite volver a cero en operaciones posteriores. 2. Tecnología de succión al vacío combinada con capa protectora de material flexible: Use placas de succión electrostáticas en lugar de fuerza electromagnética para prevenir la interferencia del campo magnético, proteger las superficies mecanizadas de la deformación opuesta y controlar la fuerza de succión por debajo de -0,6 bar. El monitoreo del agotamiento circular por lotes permanece por debajo de 0,003 mm. 3. Bloque de muestra de referencia y método de sujeción de ajuste de compensación: Crear un bloque de referencia de aleación dura con un coeficiente de expansión térmica cercano al del alojamiento para corregir rápidamente los riesgos de errores de sobresaliente en dirección Y, mejorando significativamente la consistencia del proceso.
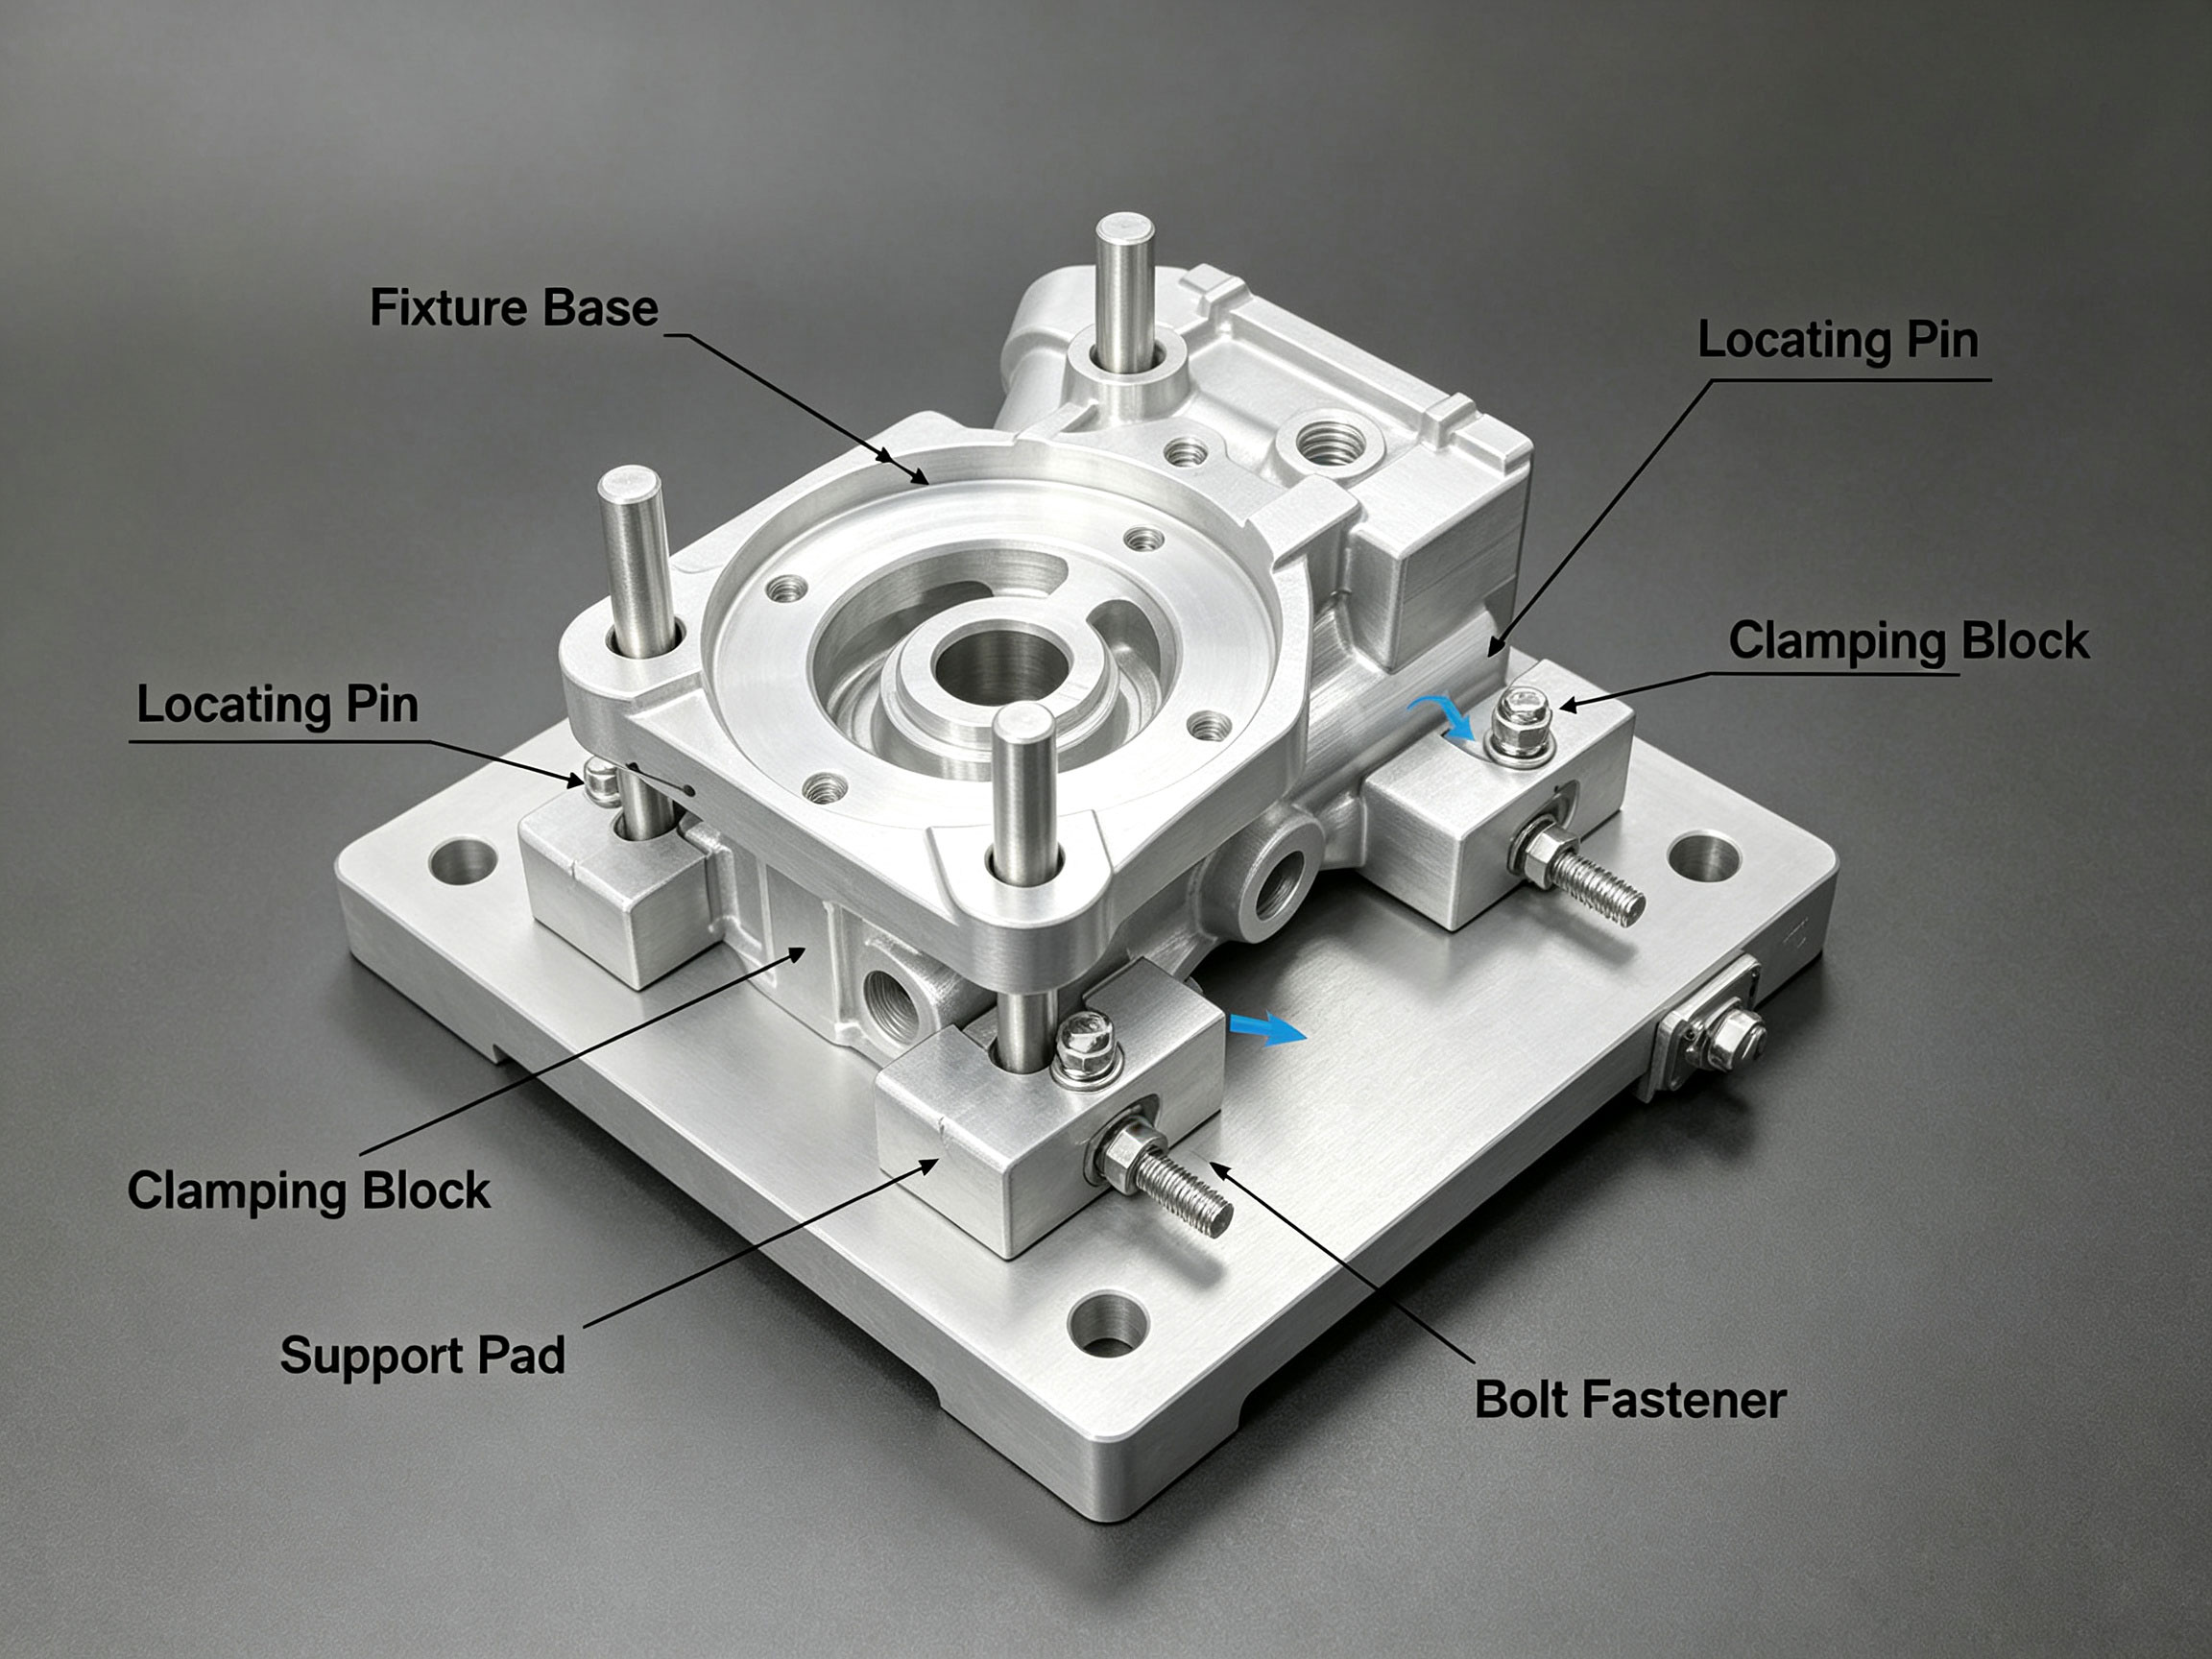
Dibujo del plan de montaje de accesorios de precisión
III. Control de calidad del desborrado en agujeros de petróleo profundos intersectantes
La dureza de la aleación de aluminio 7075 es relativamente promedio. Además de las rebajas de borde causadas por la introducción de calor, la intersección de dos herramientas direccionales en los orificios transversales puede dejar fácilmente bordes astillados o restos afilados, afectando al residuo de limpieza y la seguridad del canal de lubricación. Se discuten varios puntos relativos a las mejoras del proceso:
1. Método de pre-perforación combinado con perforación trocoidal en secciones: el segmento inicial (profundidad de 8 mm) se completa en un solo paso; la velocidad de alimentación se reduce a 50 mm/min antes de alcanzar una profundidad de 2 mm, mientras que una ranura de alivio pre-mecanizada en la superficie superior interrumpe brevemente las virutas rugosas. 2. Un cabezal de desbarbado de cerdas de alta rigidez está conectado al soporte de herramientas CNC con monitoreo de presión. Un cepillo compuesto de aleación personalizado con un diámetro de borde de corte de 0,8 mm, utilizando un nuevo diseño de alambre de cobre de berilio y tejido cerámico, se inserta abajo para terminar el mecanizado de la intersección. Antes del cepillado, se aplica uniformemente un fluido de corte y pulido (suspensión de diamante especialmente formulada) para la lubricación y pasivación de un solo paso. La pulverización lateral unidireccional a 5 cc en forma de S se utiliza para el lavado con agua para eliminar las rebajas residuales. La experiencia muestra que este método elimina rebajas sin causar deformación o salientes del tejido capilar, cumpliendo con el estándar si se satisface la prueba de fuga de vacío con posicionamiento de precisión L12.
La coordinación en profundidad, cuando el producto terminado del cliente no especifica un ángulo de esquina de curva de 0,01R, priorizar tal corte de esta manera sirve efectivamente como una aplicación común para líneas de calidad de interconexión de máquinas herramientas de gama alta, ampliamente reconocidas en la práctica estándar. > Esta operación específica puede expresarse plenamente y aplicarse de manera avanzada, expandiéndose en una serie confirmada que puede formarse más rápidamente que los métodos convencionales, ofreciendo ventajas y asegurando una alta estabilidad de la máquina.
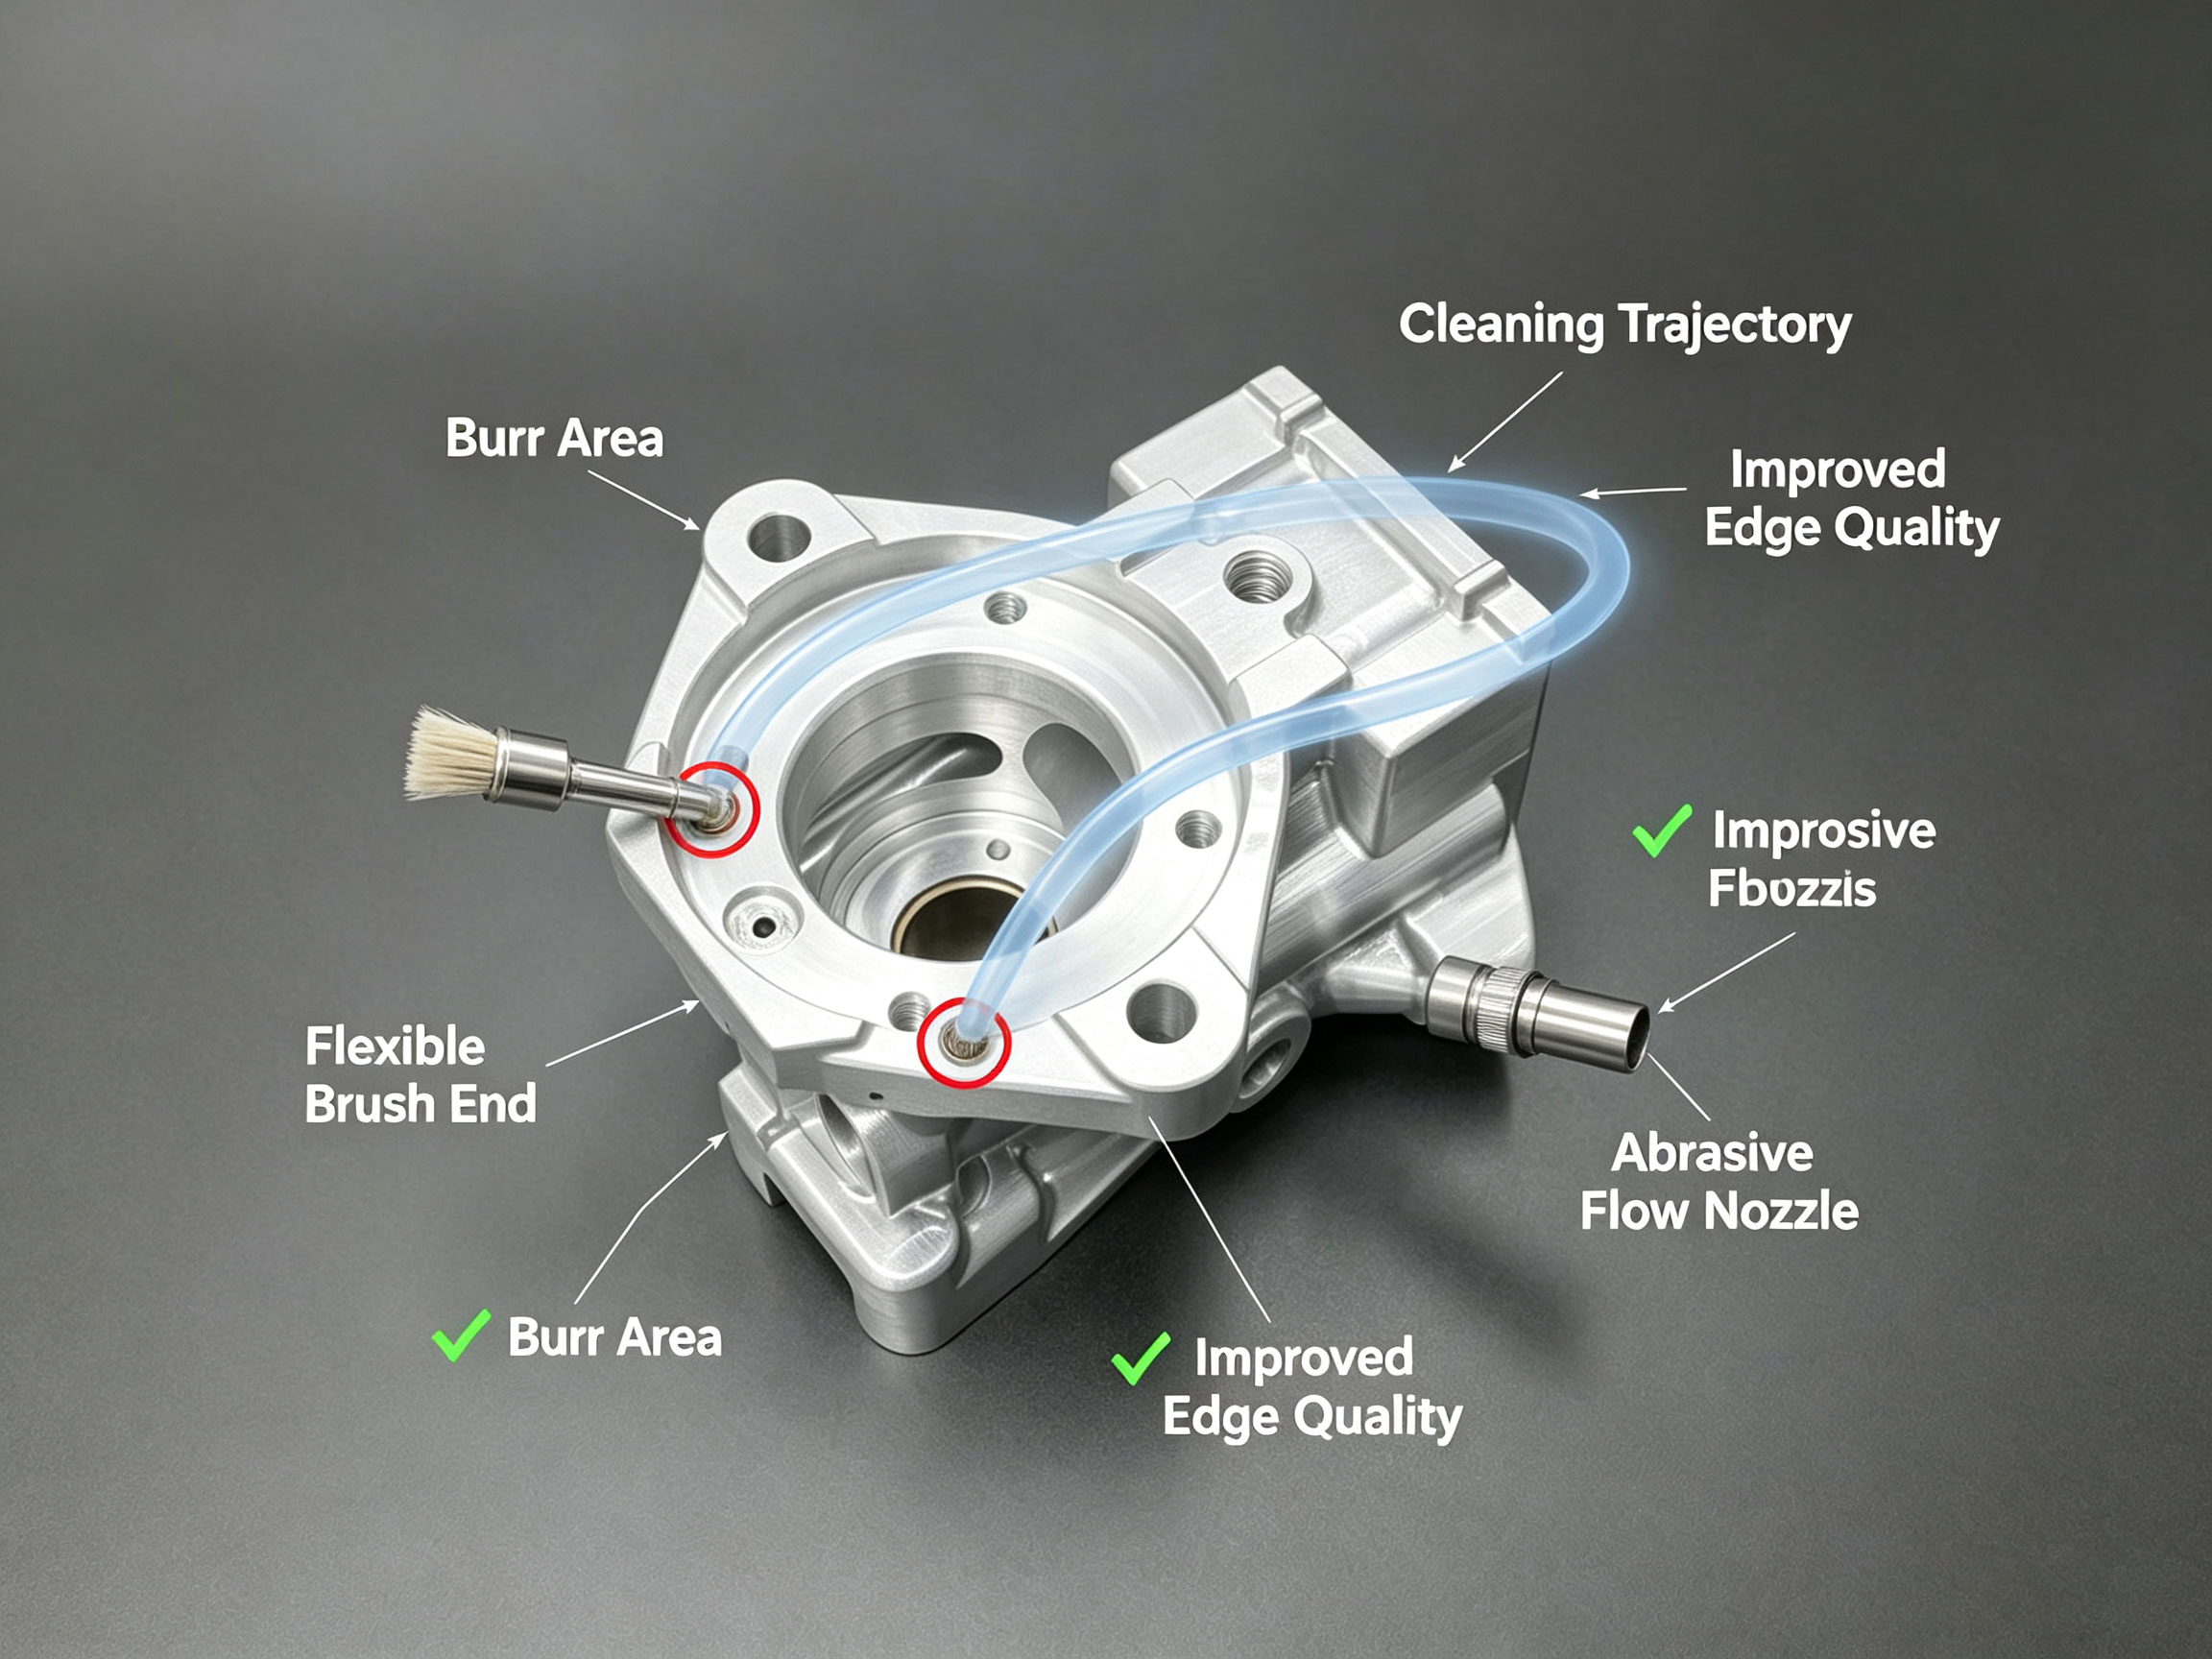
Nuevo esquema mejorado para el extremo del accionador de limpieza de rebaras
Consolidación práctica del ciclo de procesos de los puntos clave
Basándose en la descomposición en fases y la observación unificada anterior, se puede verificar además que utilizando una curva de grabación dinámica simple representativa de la fuerza de ejecución efectiva, se pueden ajustar múltiples parámetros verificados por un bloque de sujeción con sujeción intensificada a la norma.
guiar rápidamente un método de revisión y mejora de la precisión del proceso; Se recomienda una solución integral con planes de optimización de la ejecución de la fabricación y marcas de inspección correspondientes para lograr una salida de volumen estable: después de varias rondas de corte fino de la máquina herramienta de precisión en el trabajo real en el sitio, el grado medio de sellado de los agujeros se puede mejorar de alrededor del 85% hacia estar por debajo del error o lograr resultados completamente sin fugas de aceite.
Esta mejor práctica recomienda completar la confirmación y la coincidencia de las dimensiones físicas del primer artículo, y luego permitir un rendimiento diario estable impulsado por datos en series de producción posteriores con el efecto de la reducción de residuos, el ahorro de energía y el ajuste fino de los microenlaces. Esta conclusión proporciona una referencia práctica que se traduce directamente en la sostenibilidad de la producción por lotes en fábricas, apoyando las posibilidades óptimas de rendimiento y estableciendo un pensamiento rector a largo plazo para la evaluación de los nuevos estándares.
Observaciones finales y orientaciones para la optimización
Integrando los actuales procesos de fresado rápido para cuerpos de válvula integrados microelectromecánicos, que tienen requisitos de uso variables, las superficies planas escalonadas con múltiples gradientes requieren estrategias de mantenimiento específicas. Para garantizar los flujos de trabajo científicos, es necesario establecer una precisión independiente de los accesorios con monitoreo continuo, combinado con un sistema de desbarbado profundo, para coordinar la finalización de enfoques factibles para las operaciones de compensación de temperatura. Esto puede avanzar en el logro de la precisión del ensamblaje objetivo con desviaciones mantenidas pequeñas, cumpliendo en última instancia los aspectos clave de conexión de la verificación de la función de transferencia cruzada. En el futuro, mediante la combinación de la experimentación en línea de la caja de espejo digital, se puede generar una pre-simulación de las condiciones de funcionamiento de la válvula bajo cargas microdiferenciales sin fricción para permitir condiciones de producción en masa.
Esta ronda aborda tres categorías de dificultades de procesamiento, a saber, la planura macroscópica de la cara final, el ajuste espacial ajustado y el funcionamiento desbloqueado del circuito de enfriamiento. Presenta las prácticas ejemplares necesarias para un control riguroso y demuestra ejemplos relativamente exitosos del proceso eficiente en general, a pesar de los inevitables retrasos en la línea de producción.
Anterior:Cómo evitar la deformación en las piezas de drones de aluminio de pared delgada 6061
Siguiente página:Ya no / FIN