Cómo evitar la deformación en las piezas de drones de aluminio de pared delgada 6061
Publicado el jueves 23. julio 2026

Guía de contenido:Descubra las soluciones de ingeniería para el mecanizado de alta precisión de carcasas de drones de pared delgada de aleación de aluminio 6061 (grosor de 0,5-1,2 mm, precisión de ±0,005 mm). Este artículo aborda los desafíos críticos de deformación derivados de la tensión de sujeción y las distorsiones geométricas inducidas por el calor.
Introducción
En los sectores aeroespacial, aviación y electrónica de consumo, la aleación de aluminio 6061, conocida por su excelente resistencia específica y maquinabilidad, es ampliamente utilizada en la fabricación de carcasas de pared delgada para drones. El grosor de pared de tales componentes oscila típicamente entre 0,5 mm y 1,2 mm, con geometrías complejas e interiores huecos, y los requisitos de precisión de mecanizado a menudo alcanzan ±0,005 mm. Sin embargo, la baja rigidez de las estructuras de paredes delgadas las hace altamente susceptibles a la deformación de sujeción y la deformación de acoplamiento termomecánico durante el fresado, lo que conduce a desviaciones dimensionales, grosor de pared desigual e incluso grietas locales. Basándose en los datos acumulados de las prácticas de producción, este documento explora sistemáticamente esquemas de sujeción de alta precisión y baja tensión y parámetros de control del equilibrio térmico de corte, con el objetivo de proporcionar a los compañeros de ingeniería soluciones técnicas directamente aplicables.
El desafío principal radica en el hecho de que el desplazamiento elástico de la pieza de trabajo bajo una fuerza de sujeción unidireccional se traduce en errores de mecanizado finales; por otra parte, debido a la extremadamente lenta disipación del calor de las paredes delgadas, el calor de corte local crea gradientes de temperatura, causando una expansión volumétrica, que, después del enfriamiento, deja distorsiones geométricas irreversibles. La solución de estos problemas requiere un enfoque coordinado que involucre métodos de sujeción, trayectorias de herramienta de corte y parámetros de proceso.
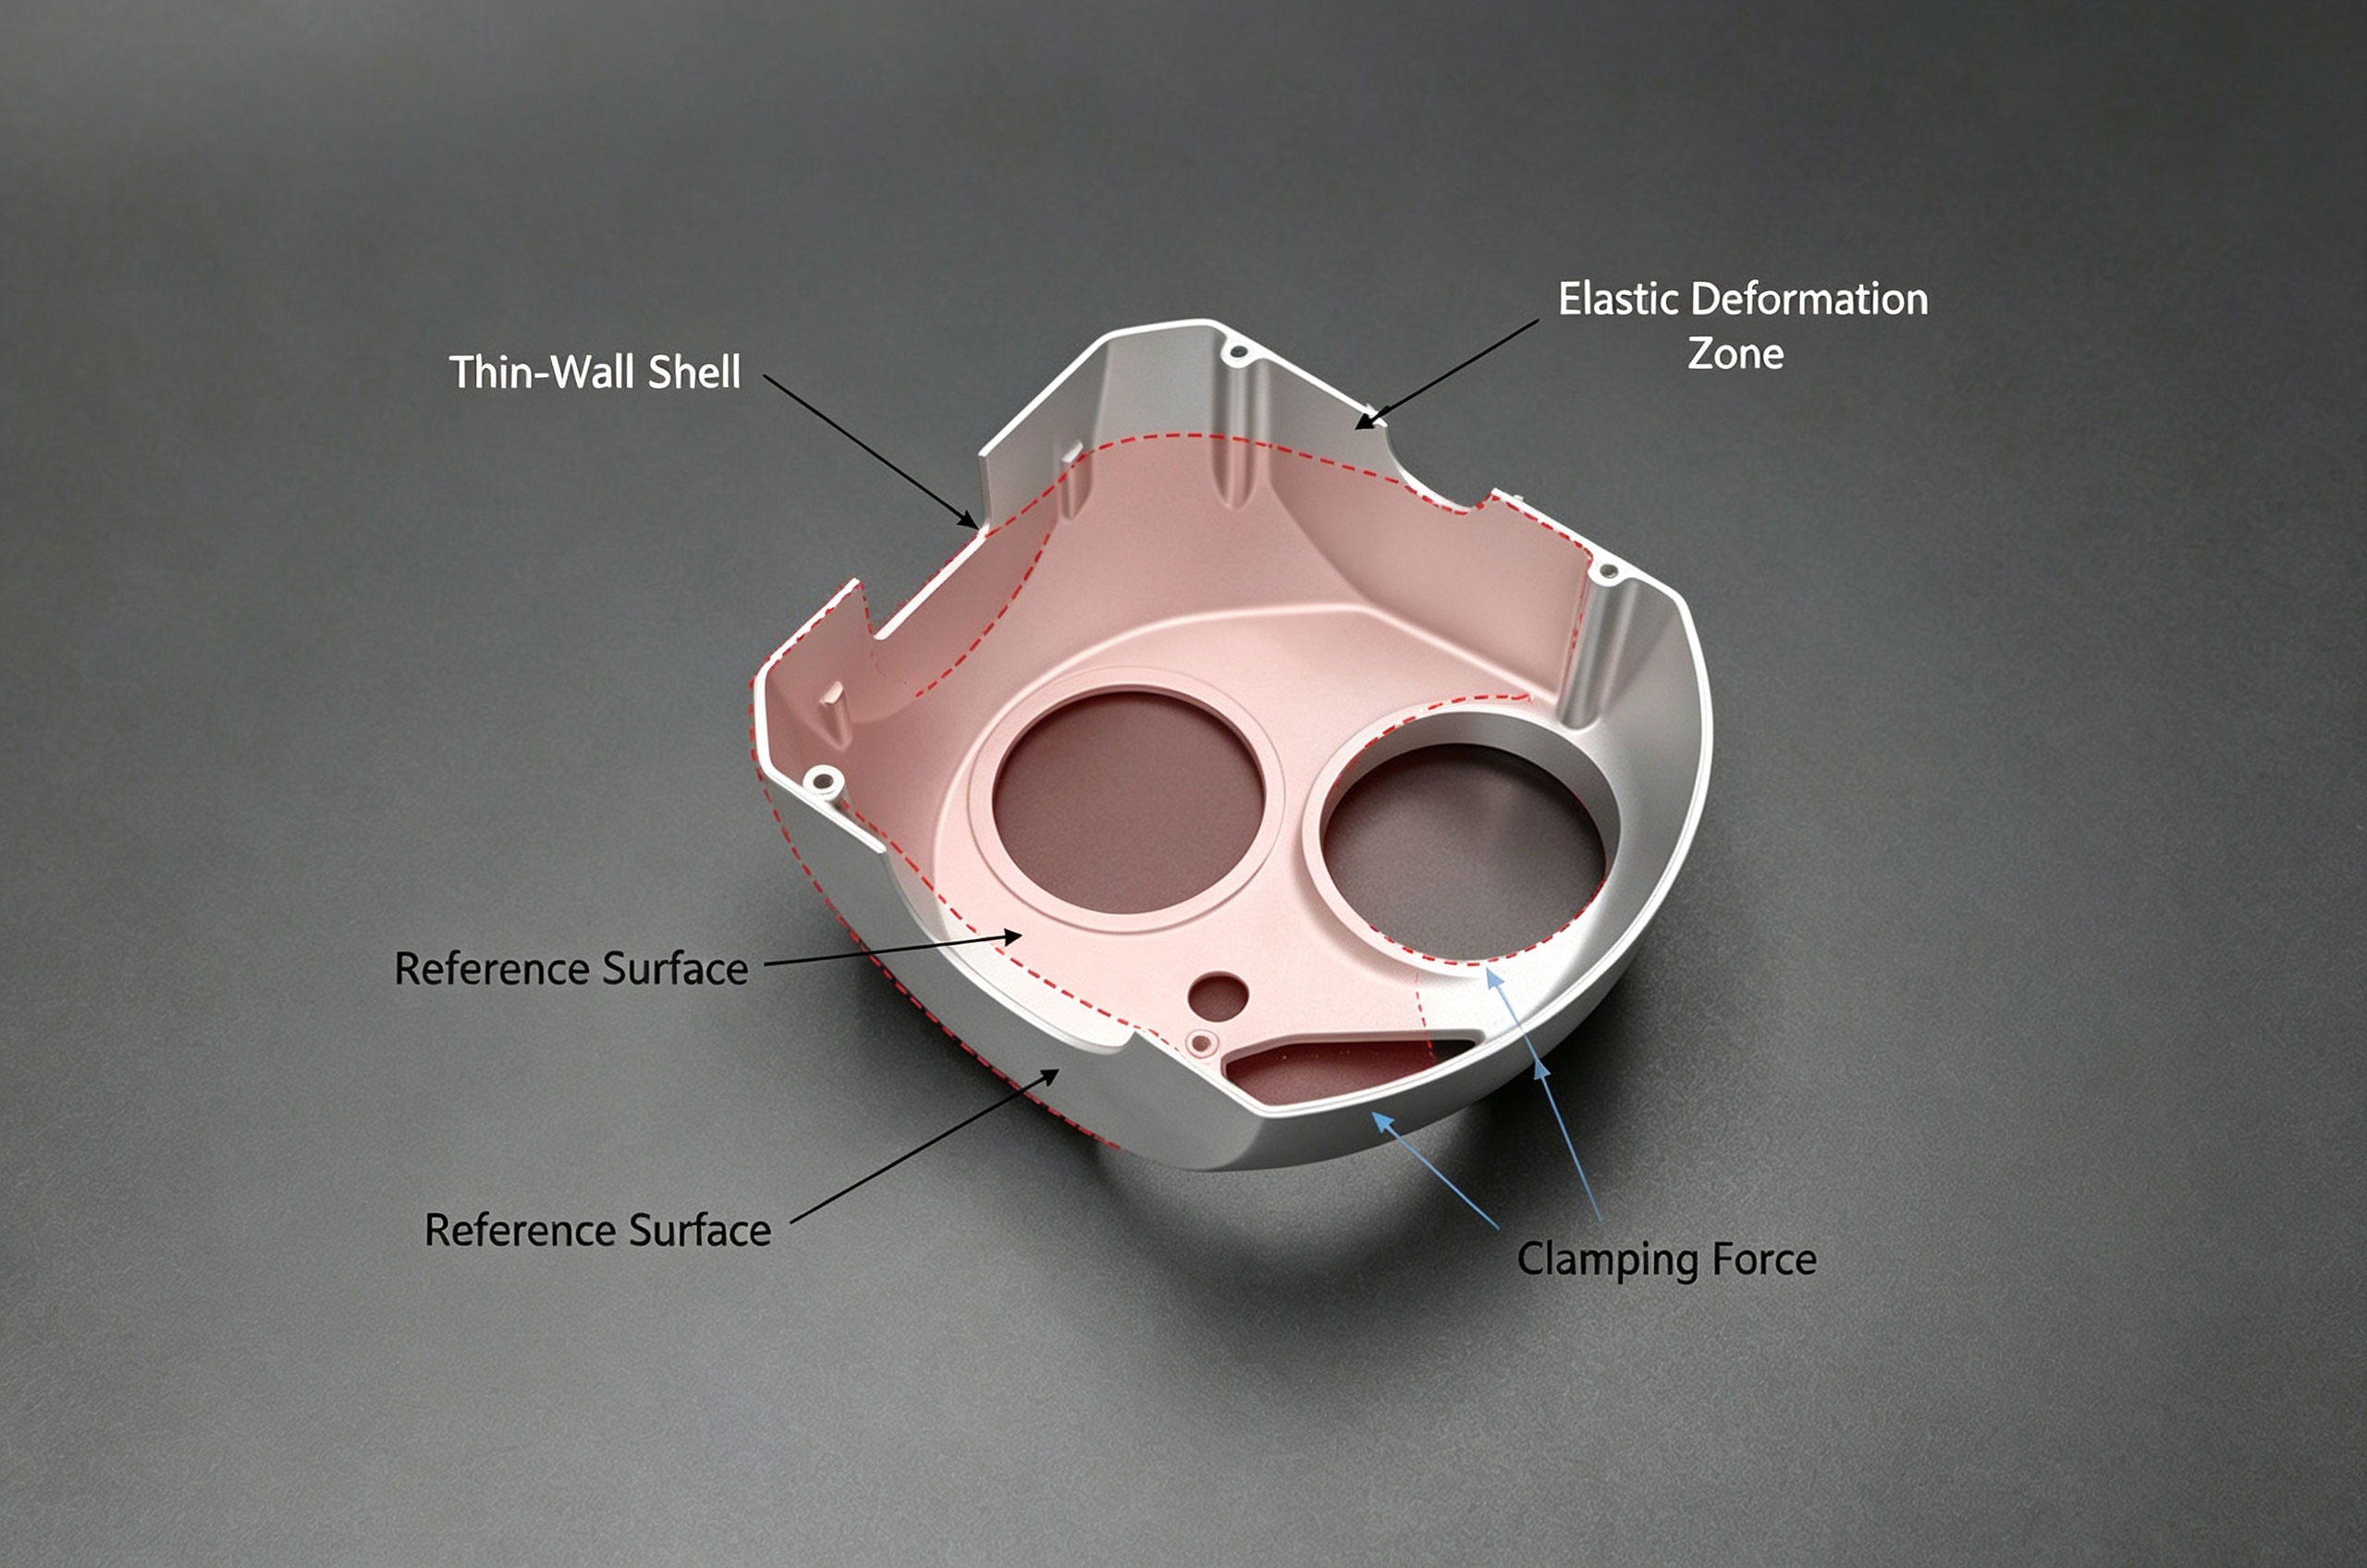
Diagrama de deformación de sujeción de la carcasa de pared delgada
Solución técnica principal
I. Abrazadera flexible de precisión de presión micronegativa
Las placas de presión mecánicas tradicionales y las abrazaderas de esquina a menudo causan arrugas elásticas y errores de alineación instantáneos. Para abordar el problema de ajuste entre las superficies curvas finas de la pieza de trabajo y el accesorio, se adopta una estructura compuesta de una aspiradora de vacío y una placa de gel de poliuretano. Específicamente, se configuran seis cámaras de aire independientes en un área de 140 mm x 80 mm, aplicando una diferencia de presión para generar una fuerza adhesiva de < -80 kPa, con la liberación máxima de presión redundante ajustable entre 70 y 90 kPa, y la presión de trabajo real estabilizada a 75 kPa ± 3 kPa. El flujo de aire de liberación en una única cámara controla la deformación causada por la pre-gravedad de la carcasa a menos de 0,004 mm.
Usando un sensor para medir la banda (con un grosor de 0,8 mm), la deformación diferencial máxima debido a la sujeción es de solo 0,003 mm; después de la mejora mediante ajuste de presión multipunto, este valor se reduce a menos de 0,001 mm.
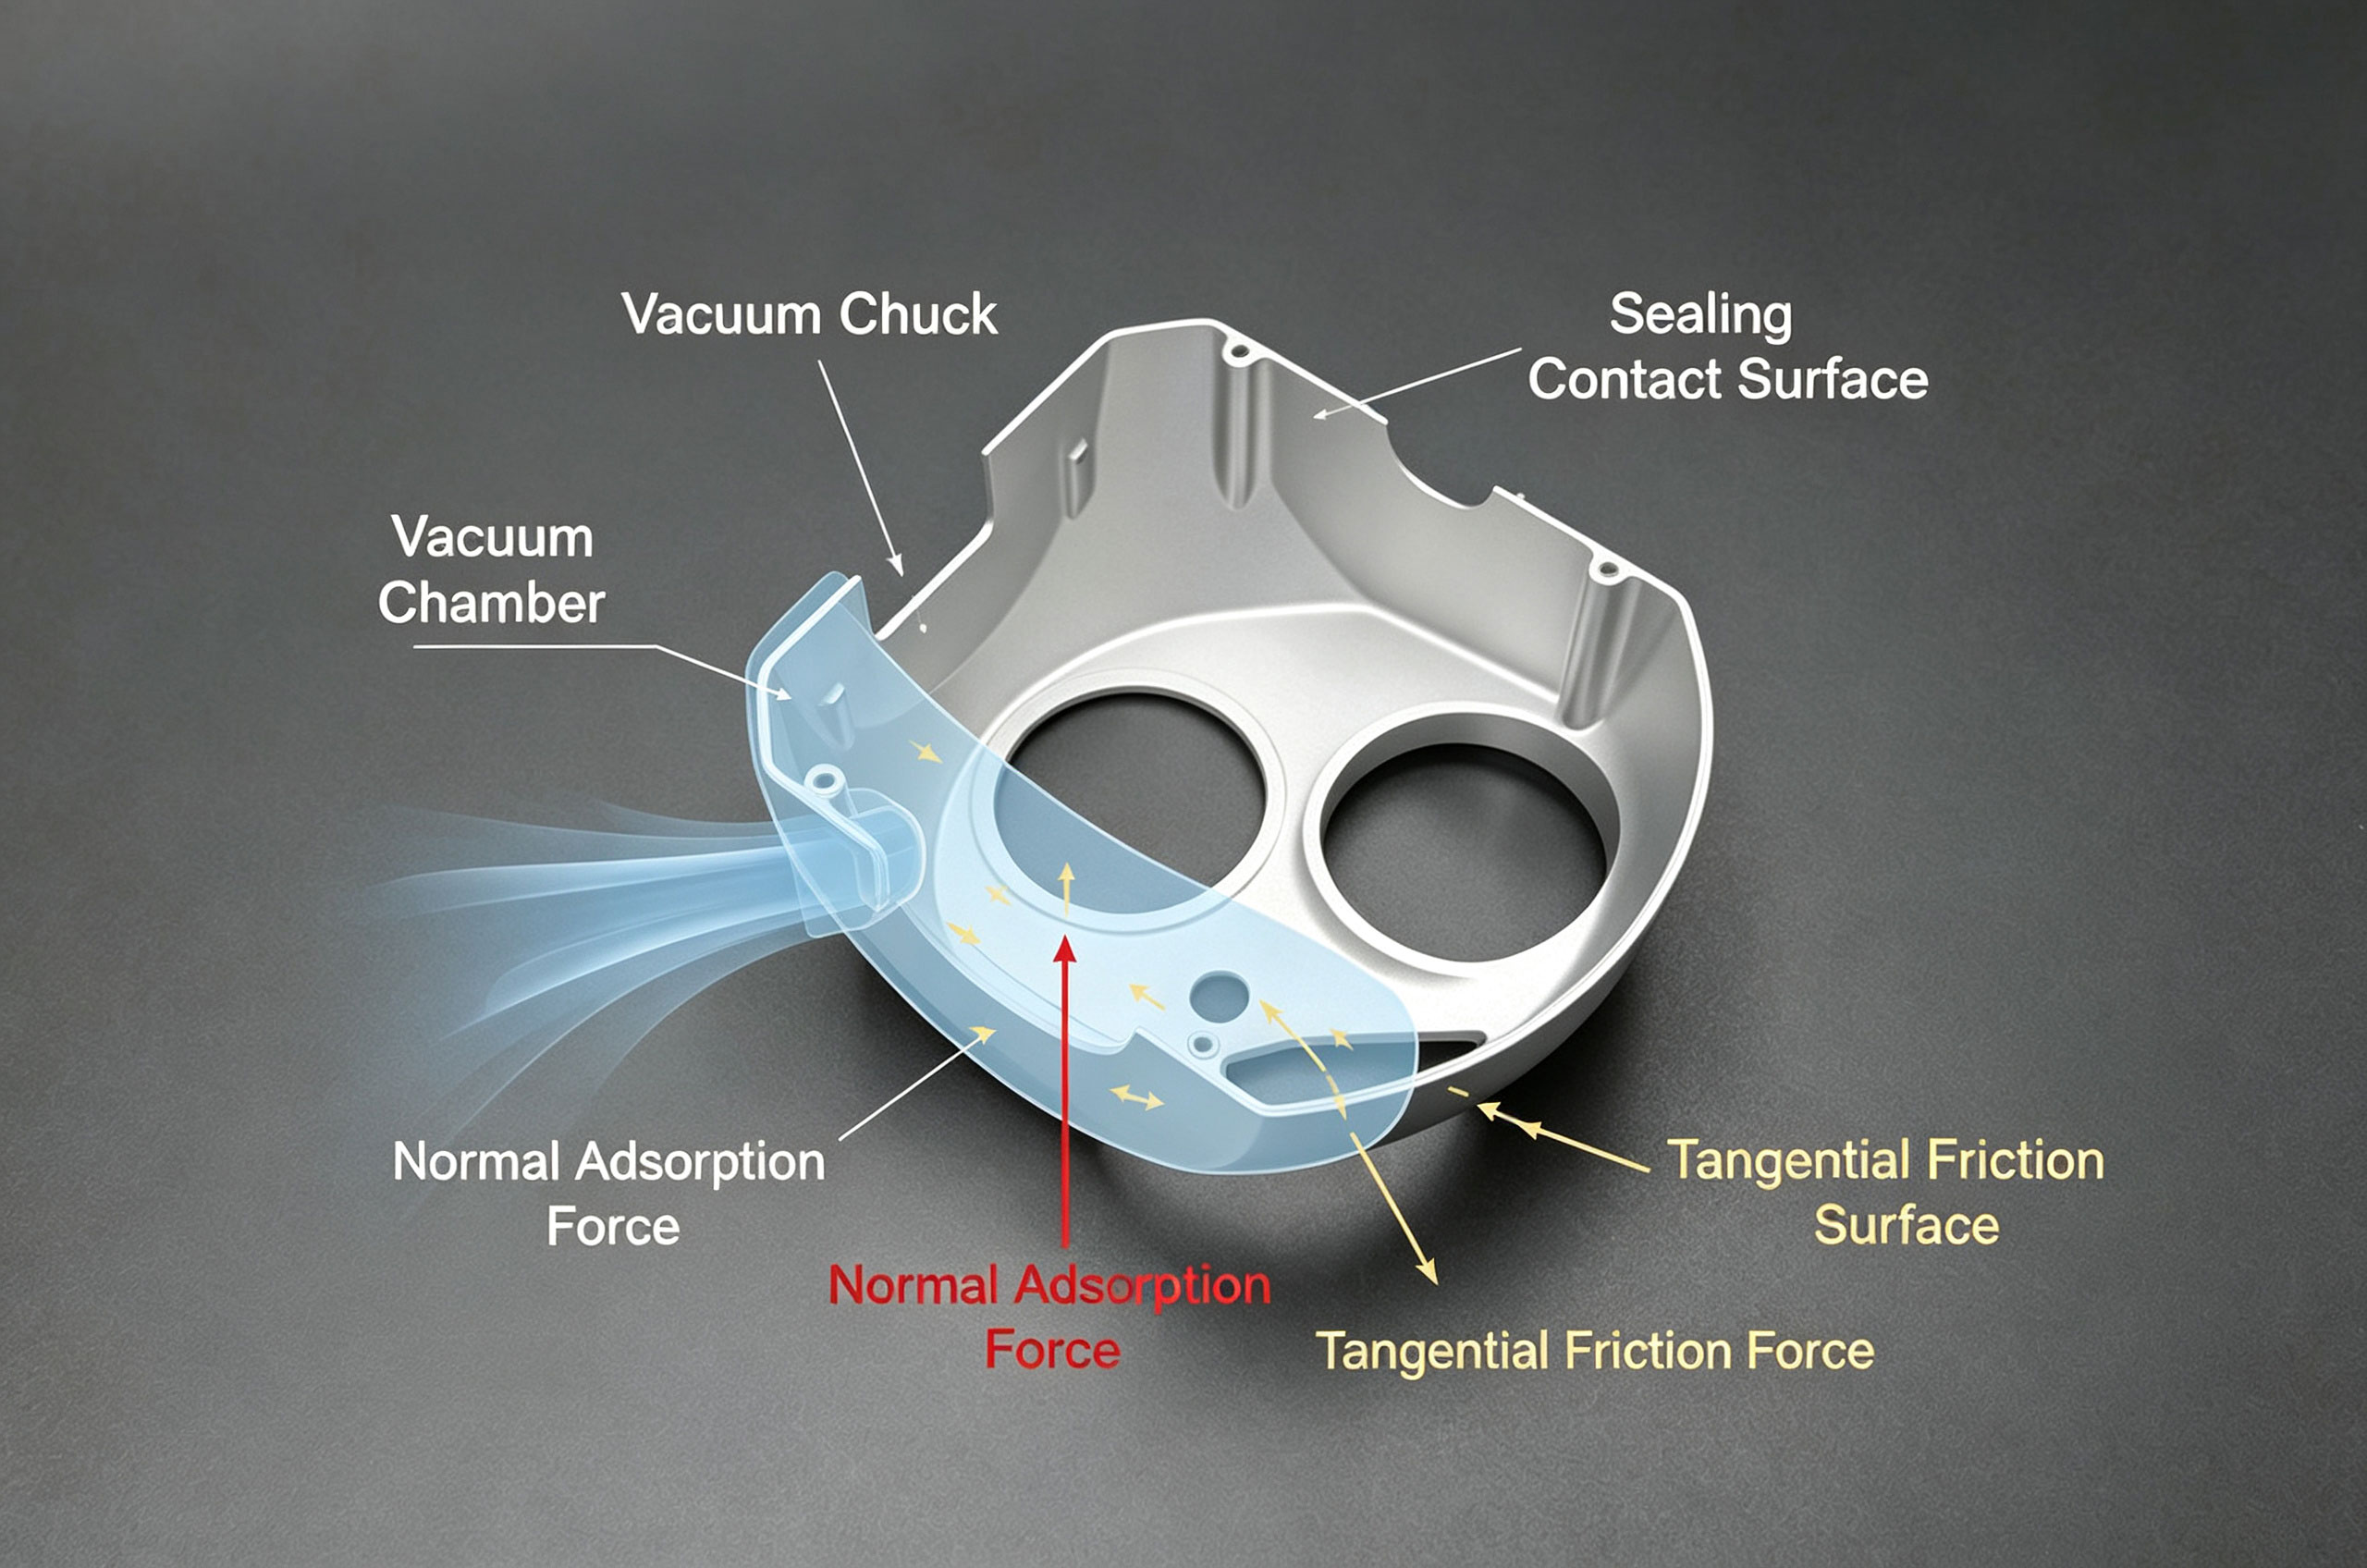
Principio y análisis mecánico de la sujeción por adsorción al vacío
II. Figura-8 Ruta de fresado en espiral
Para desviar la onda de calor concentrada de los puntos de corte radiales densamente superpuestos, una trayectoria de fresado de aire alterna de dos segmentos de la figura 8 reemplaza el patrón de zigzag tradicional: cada capa está incrustada de izquierda a derecha, comenzando desde la capa superior hacia abajo, con corte intermitente en un ángulo de rastrillo de 10 °. Se utiliza una fresadora de hélice desigual de doble borde ø6mm (ángulo de rastrillo 12º, ángulo de alivio 8º), con velocidad del husillo n = 18000 r/min, profundidad axial de corte ap = 0,15mm ± 0,02mm, anchura radial de corte ae = 2,0mm (en condiciones en las que el grosor de la pared es 0,7 ± 0,05mm); alimentación inicial Vf = 1800 mm/min, reducida a 1400 mm/min en sobresalientes de arco.
Los valores de validación del dinamómetro muestran: la tensión lateral de corte pico disminuye en un 30%, y la vibración de aceleración puede interrumpirse y suprimirse. Bajo las mismas condiciones, a través de 15 piezas de muestra repetidas, la tolerancia de grosor residual en los bordes de la pared es de ±0,0038 mm, con un rendimiento satisfactorio.
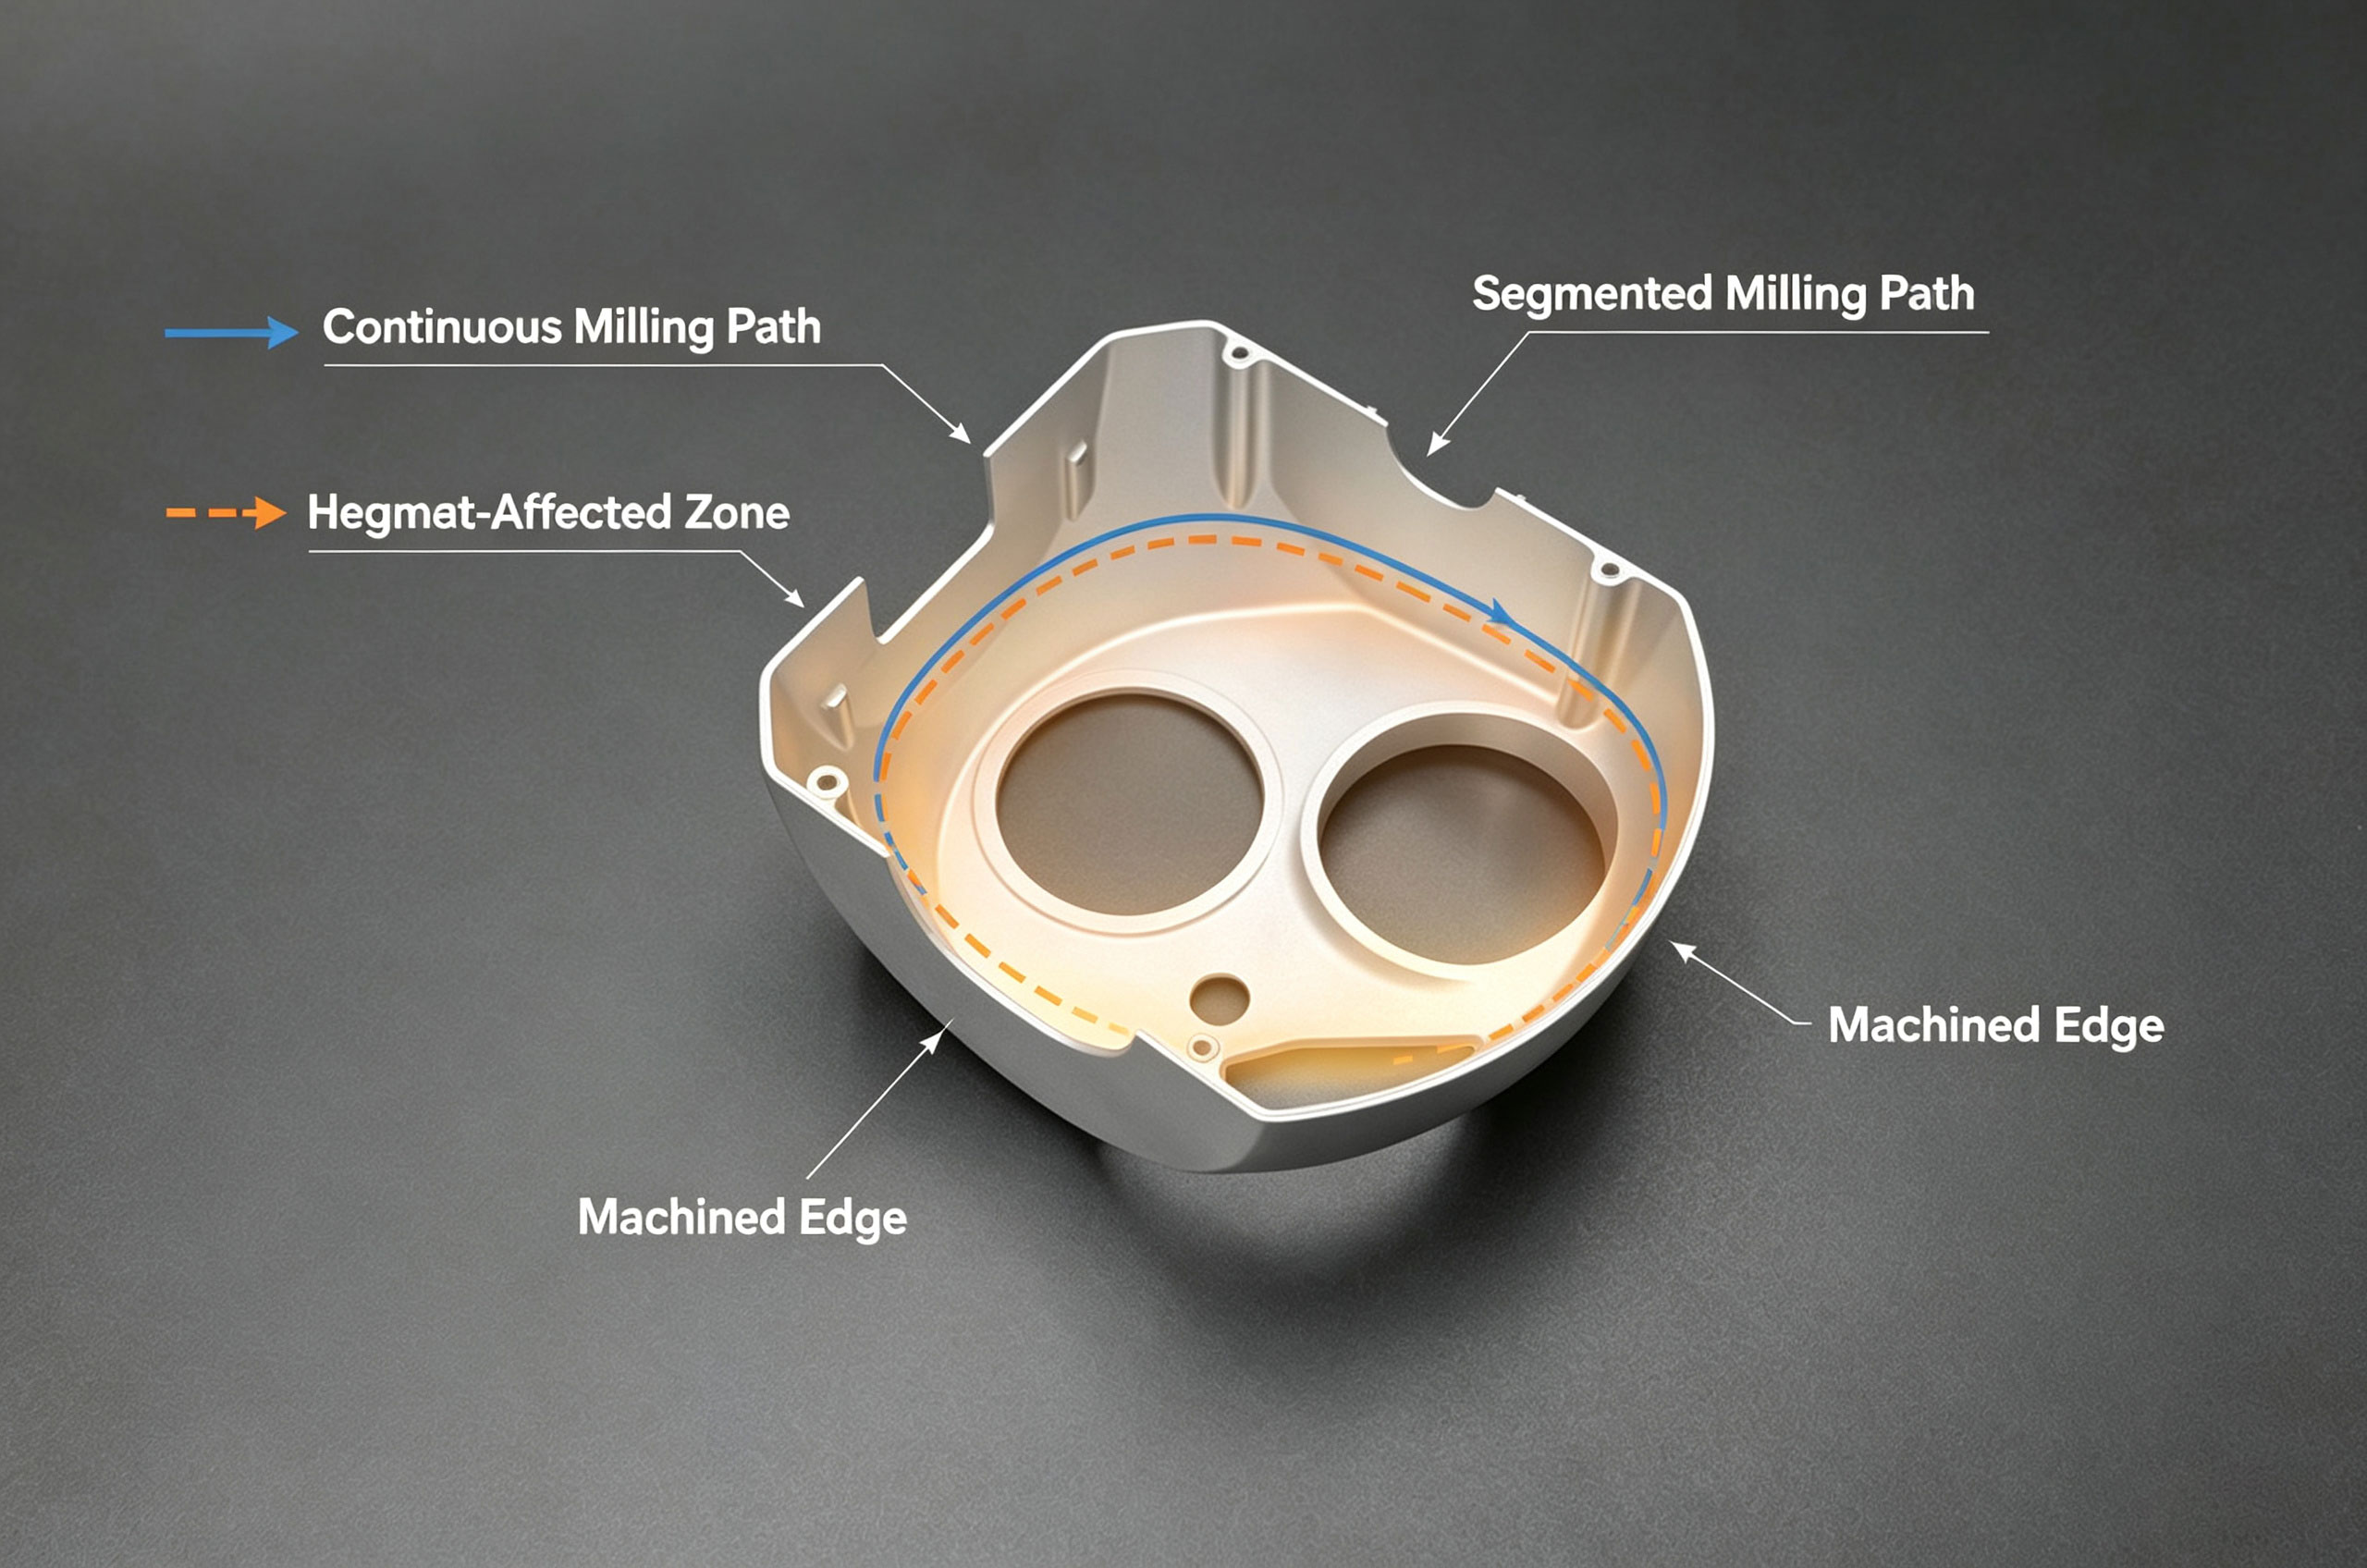
Comparación de trayectoria de fresado y efecto de difusión de calor
III. Lubricación forzada pulsada: campo de temperatura uniforme
Independientemente de lo firme que esté sujetada la pieza de trabajo, si la zona de calentamiento a 600-800 °C/min no se evacua rápidamente, la tensión de tracción de solidificación desigual causará una distorsión irreversible de la superficie mecanizada.
Una pulverización combinada de fluido de enfriamiento emulsionado al 5% de las boquillas pulsa cada 0,3 segundos (utilizando un conjunto de válvula de dispersión diferencial hidráulica cargada por muelles), combinada con un pasador de escape de aceite y gas de tres canales dentro de la herramienta, limitando la fuente de calor a una variación de temperatura máxima de 20 °C. Después de 28 mediciones de temperatura de interrupción de corte (utilizando un termómetro Killdler M32P), el área más delgada en el fondo de la carcasa registra 25 ±1,3°C, reduciendo las etapas de inspección en dos en comparación con la colada hidráulica húmeda continua real. La inspección CMM fuera de línea de la pieza de trabajo indica que el 92,8% de todos los puntos medidos en las tres líneas de contorno de superficie perpendicular cumplen los criterios de variación de forma y posición locales dentro de 0,005 mm.
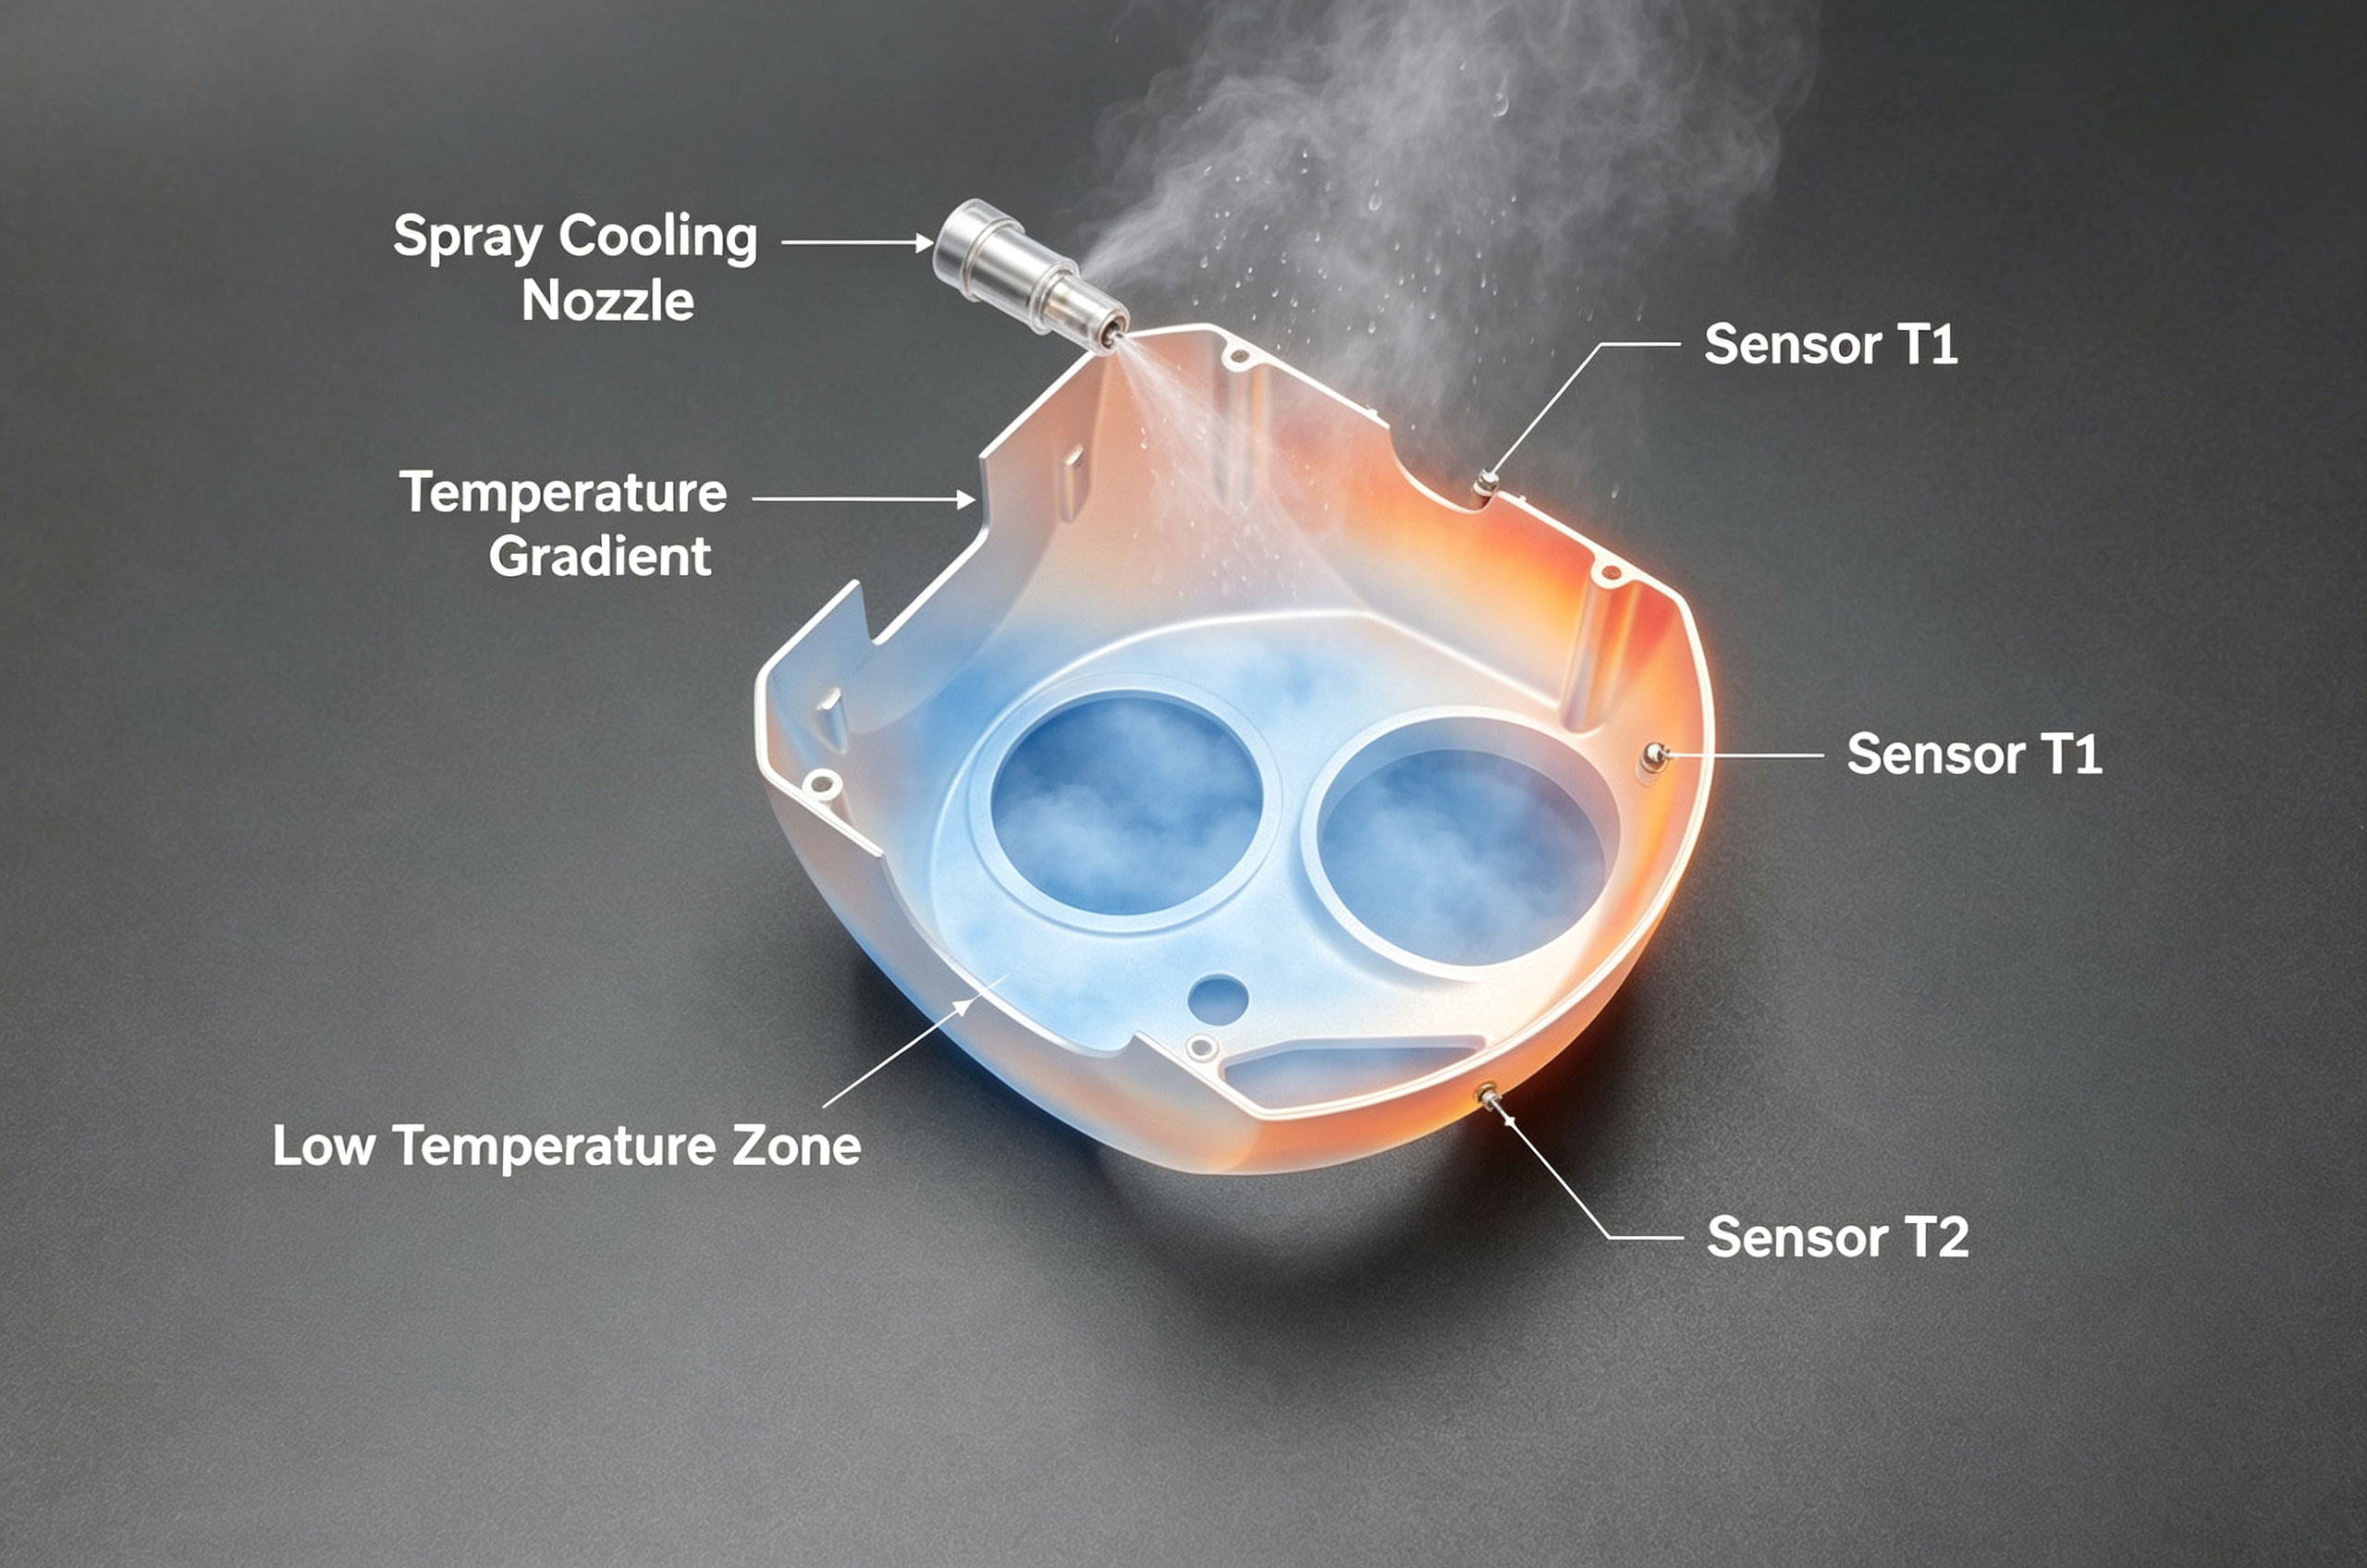
Distribución de medición del campo de temperatura de la pared de la caja bajo enfriamiento por pulverización forzada
IV. Ruta desigual de liberación de permisos
Para la aleación de aluminio de la serie 6005, la eliminación incompleta de la tensión interna de la soldadura / laminado en caliente antes del procesamiento es una causa primaria de cambio dimensional gradual y deformación. Después de 4-6 horas de tratamiento térmico artificial de envejecimiento de la solución, se establece la ruta de preparación. La pieza en bruto se deja en el borde final de fresado, con eliminación segmentada en etapas de 5-3-1-0, un intervalo de 2,5 segundos y una capa virtual de 0,02 mm para reducir la tensión.
Ejemplo: Para la pieza de ensayo de bastidor inferior 28x10, después de dos pasos y una alimentación cónica ondulada hasta que se verifique una retracción de tensión residual cero sin pasos, el ciclo de compensación CMM de la caja TPF de la primera pieza se reduce en aproximadamente 10 s, no se producen desviaciones adicionales, el valor de CT final es un 0% no conforme y el mantenimiento del molde es menos frecuente.
Resumen
En general, la atenuación inducida por la sujeción acoplada con el rendimiento a alta temperatura son los obstáculos principales que impiden que la fresadora completa de pared delgada alcance el umbral requerido de 5 um. Mediante la implementación de un enfoque de cuatro medidas - estructura de soporte flexible a presión negativa, distribución en espiral de figura ocho para aliviar la tensión, ecualización de calor de corte intermitente y permiso de stock razonable con anchuras de paso reducidas de tensión - y la coordinación de su verificación mutua entre procesos, el error residual máximo del sistema para la parte superior e inferior de la carcasa de 6061 mm de grosor en el compartimento del motor del UAV se estabiliza entre ±0,0045 y ±0,0050 en escala directa. El logro de una tasa de primer paso del 95% en la entrega de inspección claramente ahorra el tiempo incurrido en el retrabalón debido a condiciones fuera de tolerancia.
Sugerencias adicionales de mejora: Para la madera aserrada sin alivio de tensión, el pegado directo de tipo rollo pre-sincronizado con medición de seguimiento de desplazamiento puede permitir el ajuste automático adaptativo del pleno interno del cilindro en el flujo de producción.