Cómo verificar la precisión CNC de 5 ejes para fresado de acero inoxidable 304 a ±0.05mm
Publicado el miércoles, 22. julio 2026

Guía de contenido:Optimizar el mecanizado CNC de 5 ejes para acero inoxidable (304) para lograr una precisión de ±0,05 mm. Esta guía detalla un flujo de trabajo de verificación sistemática que cubre la precisión geométrica de la máquina, la calibración del agotamiento de herramientas, la simulación CAM e inspección de muestras de testigos basadas en CMM. Garantizar una producción en masa fiable con comp
I. Introducción
La aplicación del mecanizado CNC de 5 ejes es cada vez más extendida en campos tales como aeroespacial, dispositivos médicos y fabricación de moldes, particularmente en operaciones de fresado en materiales de acero inoxidable (304). Cómo garantizar que las piezas cumplan con los requisitos generales de precisión de ±0,05 mm a través de la verificación sistemática de la capacidad de proceso y los estándares de garantía de precisión se ha convertido en una habilidad básica que los ingenieros de procesos deben dominar. Este documento tiene como objetivo proporcionar a los ingenieros de procesos un flujo de trabajo de derivación ejecutable y estándares prácticos.
II. Módulos de verificación básica
1. Verificación de la precisión geométrica de la máquina herramienta
Antes de la producción formal, se debe inspeccionar el desplazamiento radial/axial del husillo, la precisión del posicionamiento de la mesa rotativa y la contraposición del eje lineal. Utilice un interferómetro láser e indicador de marcación para realizar pruebas dinámicas, registrar valores de desviación e implementar la compensación de errores de tono. Se recomienda controlar la salida real medida dentro de 0,01 mm, sirviendo como línea de base para la corrección posterior de la desviación de la herramienta.
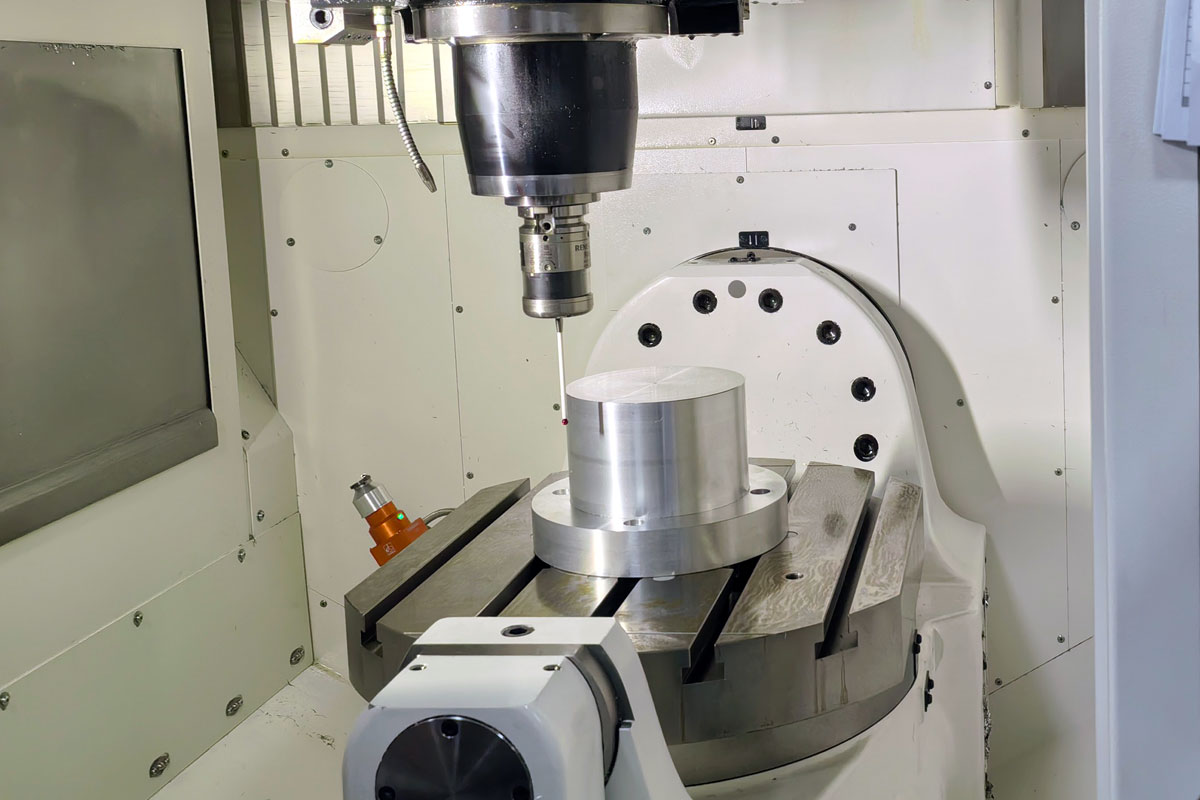
Inspección de precisión básica de 5 ejes
2. Verificación de herramientas y sistemas de sujeción
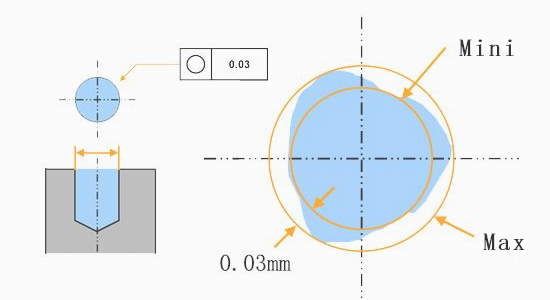
Después de seleccionar la herramienta y el mandril hidráulico, utilice un instrumento de medición de coaxialidad para comprobar el agotamiento de la herramienta después de la sujeción. Para fresar acero inoxidable 304, la coaxialidad entre el molino frontal y el soporte de herramientas debe estar dentro de 0,02 mm. Reemplazar simultáneamente con insertos nuevos y, después de pre-apretar el par a un valor estable, retener una muestra de corte de prueba para las pruebas de desgaste de la herramienta. Si se logra la estabilidad dimensional después de tres cortes de prueba, el sistema de sujeción se considera verificado.
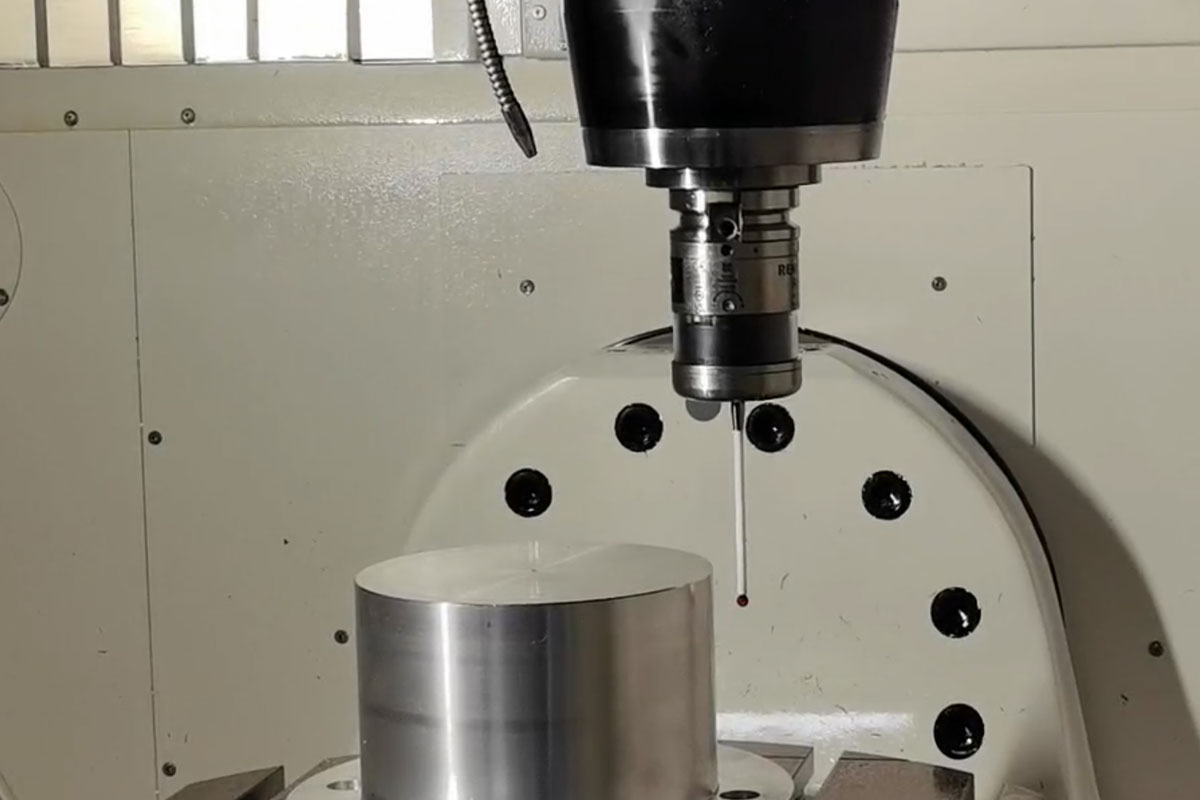
Calibración de la longitud de la sobreposición de la herramienta y de la salida de la sujeción
3. Programación y verificación del procesamiento posterior
El archivo de postprocesador para la acción simultánea de 5 ejes es el más propenso a errores en la cadena de precisión. Se debe utilizar software de simulación dedicado para comprobar si la trayectoria de la punta de la herramienta es continua y si el movimiento no lineal causa desviación del eje lineal. Se requiere una validación especial para asegurarse de que el error de radio de la herramienta con respecto a la pieza de trabajo no exceda la tolerancia preestablecida durante la rotación de los ejes B y C. Habilite las funciones de vista previa de oscilación y rotación de la herramienta para predecir los riesgos de interferencia.
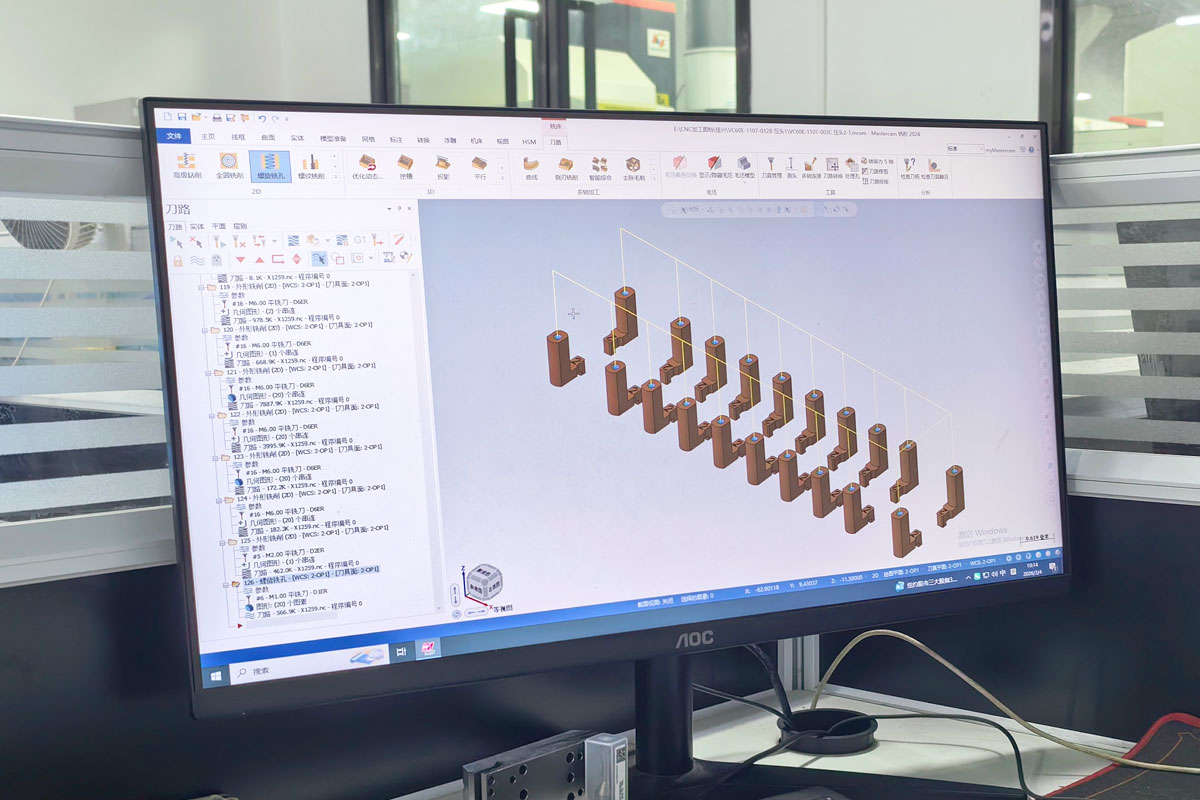
Comparación de la simulación entre 3+2 y programación simultánea
4. Verificación de la exactitud de la muestra del testigo
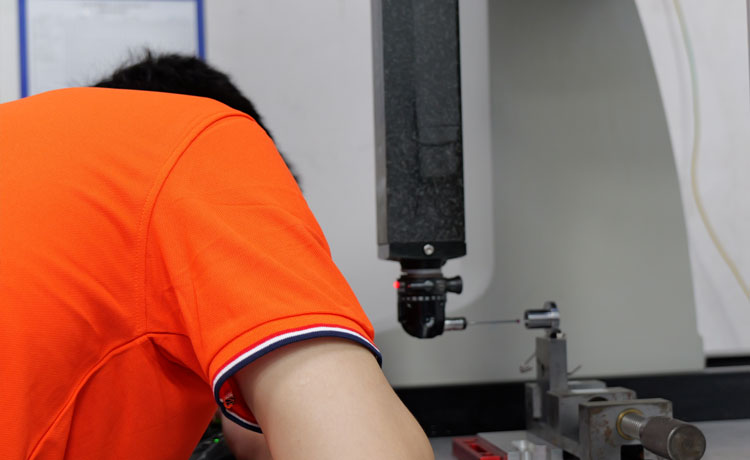
El contenido relacionado con parámetros tales como rpm y velocidad de alimentación f300 mm/min se fragmenta y parece abordar la tolerancia de pared lateral de 0,2 mm para garantizar la máxima repetibilidad. Corte un accesorio digital para medir su planura superior e inferior y la desviación diagonal. Reserva al menos dos secciones transversales de inspección en características de ranura críticas y usa un CMM para realizar una revisión dimensional absoluta.
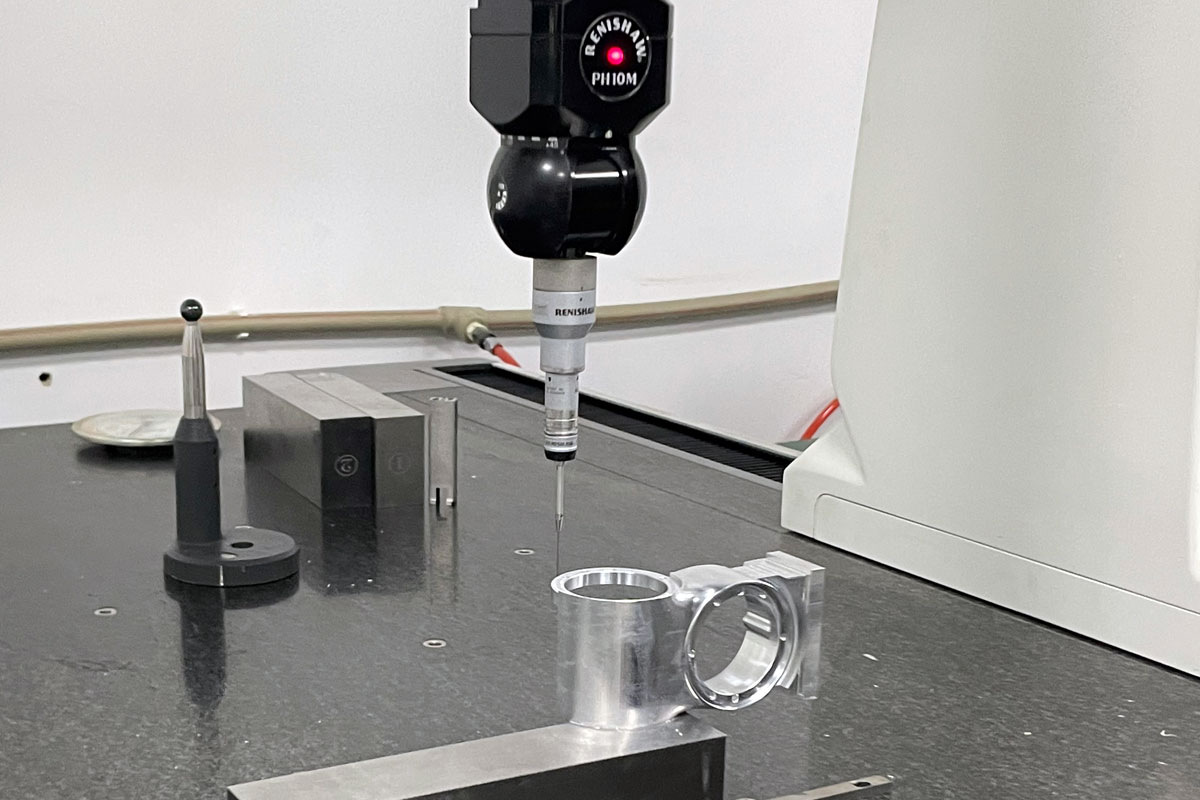
Diseño típico de la muestra de verificación de 5 ejes de acero inoxidable 304
5. Garantía de tolerancia y mecanismo de indemnización
Si la desviación de una dimensión clave en una muestra excede de 0,04 mm, corrija inmediatamente la tabla de compensación dinámica o el desplazamiento de coordenadas de la torreta de herramienta. Mantener la integridad de los documentos de control de calidad y, después de una corrección proactiva, compilar los criterios del libro azul en función de la fluctuación final del error (en el rango de ±0,02-0,05 mm). Ejecute periódicamente el programa de medición inversa en el segmento de desplazamiento cero en condiciones mecánicas estables y controladas por temperatura, y luego proceda con iteraciones precisas.
III. Resumen y recomendaciones
La verificación de la capacidad del mecanizado CNC de cinco ejes no es de ninguna manera meramente una actividad preliminar para las operaciones iniciales; debe pasar por el proceso adaptativo de cualquier sistema de producción a largo plazo. Desde la rugosidad hasta el acabado en acero inoxidable sólido, establezca puntos de referencia precisos y elimine rápidamente los efectos térmicos o los huecos acumulados a lo largo de la trayectoria de la herramienta. Es especialmente importante completar todos los nodos de almacenamiento de datos intermedios para garantizar revisiones de procesos sin problemas. Se recomienda que las unidades de proceso establezcan planes mensuales de inspección de instrumentos y, junto con la compensación del ángulo del cono de la punta de la herramienta utilizada en la programación, aseguren de manera consistente el logro de un objetivo de entrega de producción en masa de 0,05 mm.
Ejemplo de documento de pared de control de validación de proceso
Anterior:Ya no / FIN
Siguiente página:Cómo evitar la deformación en las piezas de drones de aluminio de pared delgada 6061