Sfide di tenuta nella fresatura CNC del corpo della valvola in alluminio 7075
Pubblicato giovedì 23. Luglio 2026

Guida dei contenuti:Ottieni fori trasversali in alluminio 7075 senza sbarre con metodi avanzati di sbarratura CNC. Questa guida riguarda una pre-foratura & strategia trochoidale per ridurre la strisciatura dei bordi, più un sistema di setole ad alta rigidità utilizzando filo di rame berillio e sospensione di diamante per la finitura dell'intersezione interna. Include forma S
Custodio della valvola della pompa microidraulica 7075 sfide di sigillatura del processo di fresatura in alluminio
Come componente principale che porta pressione e guida del sistema idraulico, le prestazioni di tenuta del corpo della valvola della pompa microidraulica determinano direttamente l'efficienza del sistema e la durata di servizio. Durante la fresatura con lega di alluminio 7075 (condizione T6), a causa dell'alta resistenza del materiale, della sensibilità alla sollecitazione residua e della suscettibilità alla deformazione in strutture a pareti sottili, la piattezza e il parallelismo delle facce terminali di tenuta a più fasi, nonché lo sbravimento dei fori profondi del circuito dell'olio che si intersecano, diventano le tre difficoltà di processo fondamentali nel raggiungere una tenuta ad alta precisione (± 0,005mm). Questo articolo discute questi aspetti da una prospettiva di controllo del processo, fornendo agli ingegneri di processo soluzioni attuabili.
1. controllo di pianura delle facce terminali di sigillatura multi-step
Durante la fresatura della lega di alluminio 7075, le facce dell'estremità del passo sono inclini all'ondulatezza a causa del calore di taglio e del rilascio di tensioni interne. Per affrontare questo problema vengono adottate le seguenti strategie di processo:
1. Sequenziamento brutto e fine con trattamento di invecchiamento: Dopo la fresatura brutta con una concessione di 0,3 mm, l'invecchiamento artificiale (120 ° C × 4 h) viene eseguito per alleviare lo stress. Per la fresatura fine, viene utilizzato un fresatore a faccia ad alta velocità con un raggio di naso utensile di R0,8 mm. I parametri di taglio sono controllati a Vc = 600m / min, fz = 0,05mm / z, con una singola profondità di taglio non superiore a 0,15mm per ridurre l'impatto della forza di taglio. 2. Metodo di supporto ausiliario: Preforare e toccare fori filettati M4 sul retro dei gradini, utilizzare perni di supporto elastici per compensare attivamente la rigidità insufficiente e riempire le cavità con lega a basso punto di fusione per sopprimere le vibrazioni di lavorazione. I risultati misurati mostrano che la piattezza può essere mantenuta in modo stabile entro 0,004 mm. 3. Ispezione e compensazione durante il processo: dopo la fresatura fine, utilizzare una piastra di interferometro laser combinata con una sonda a contatto per scansionare la faccia finale, compensando le concessioni di area minime per evitare la deformazione da serramento secondario.
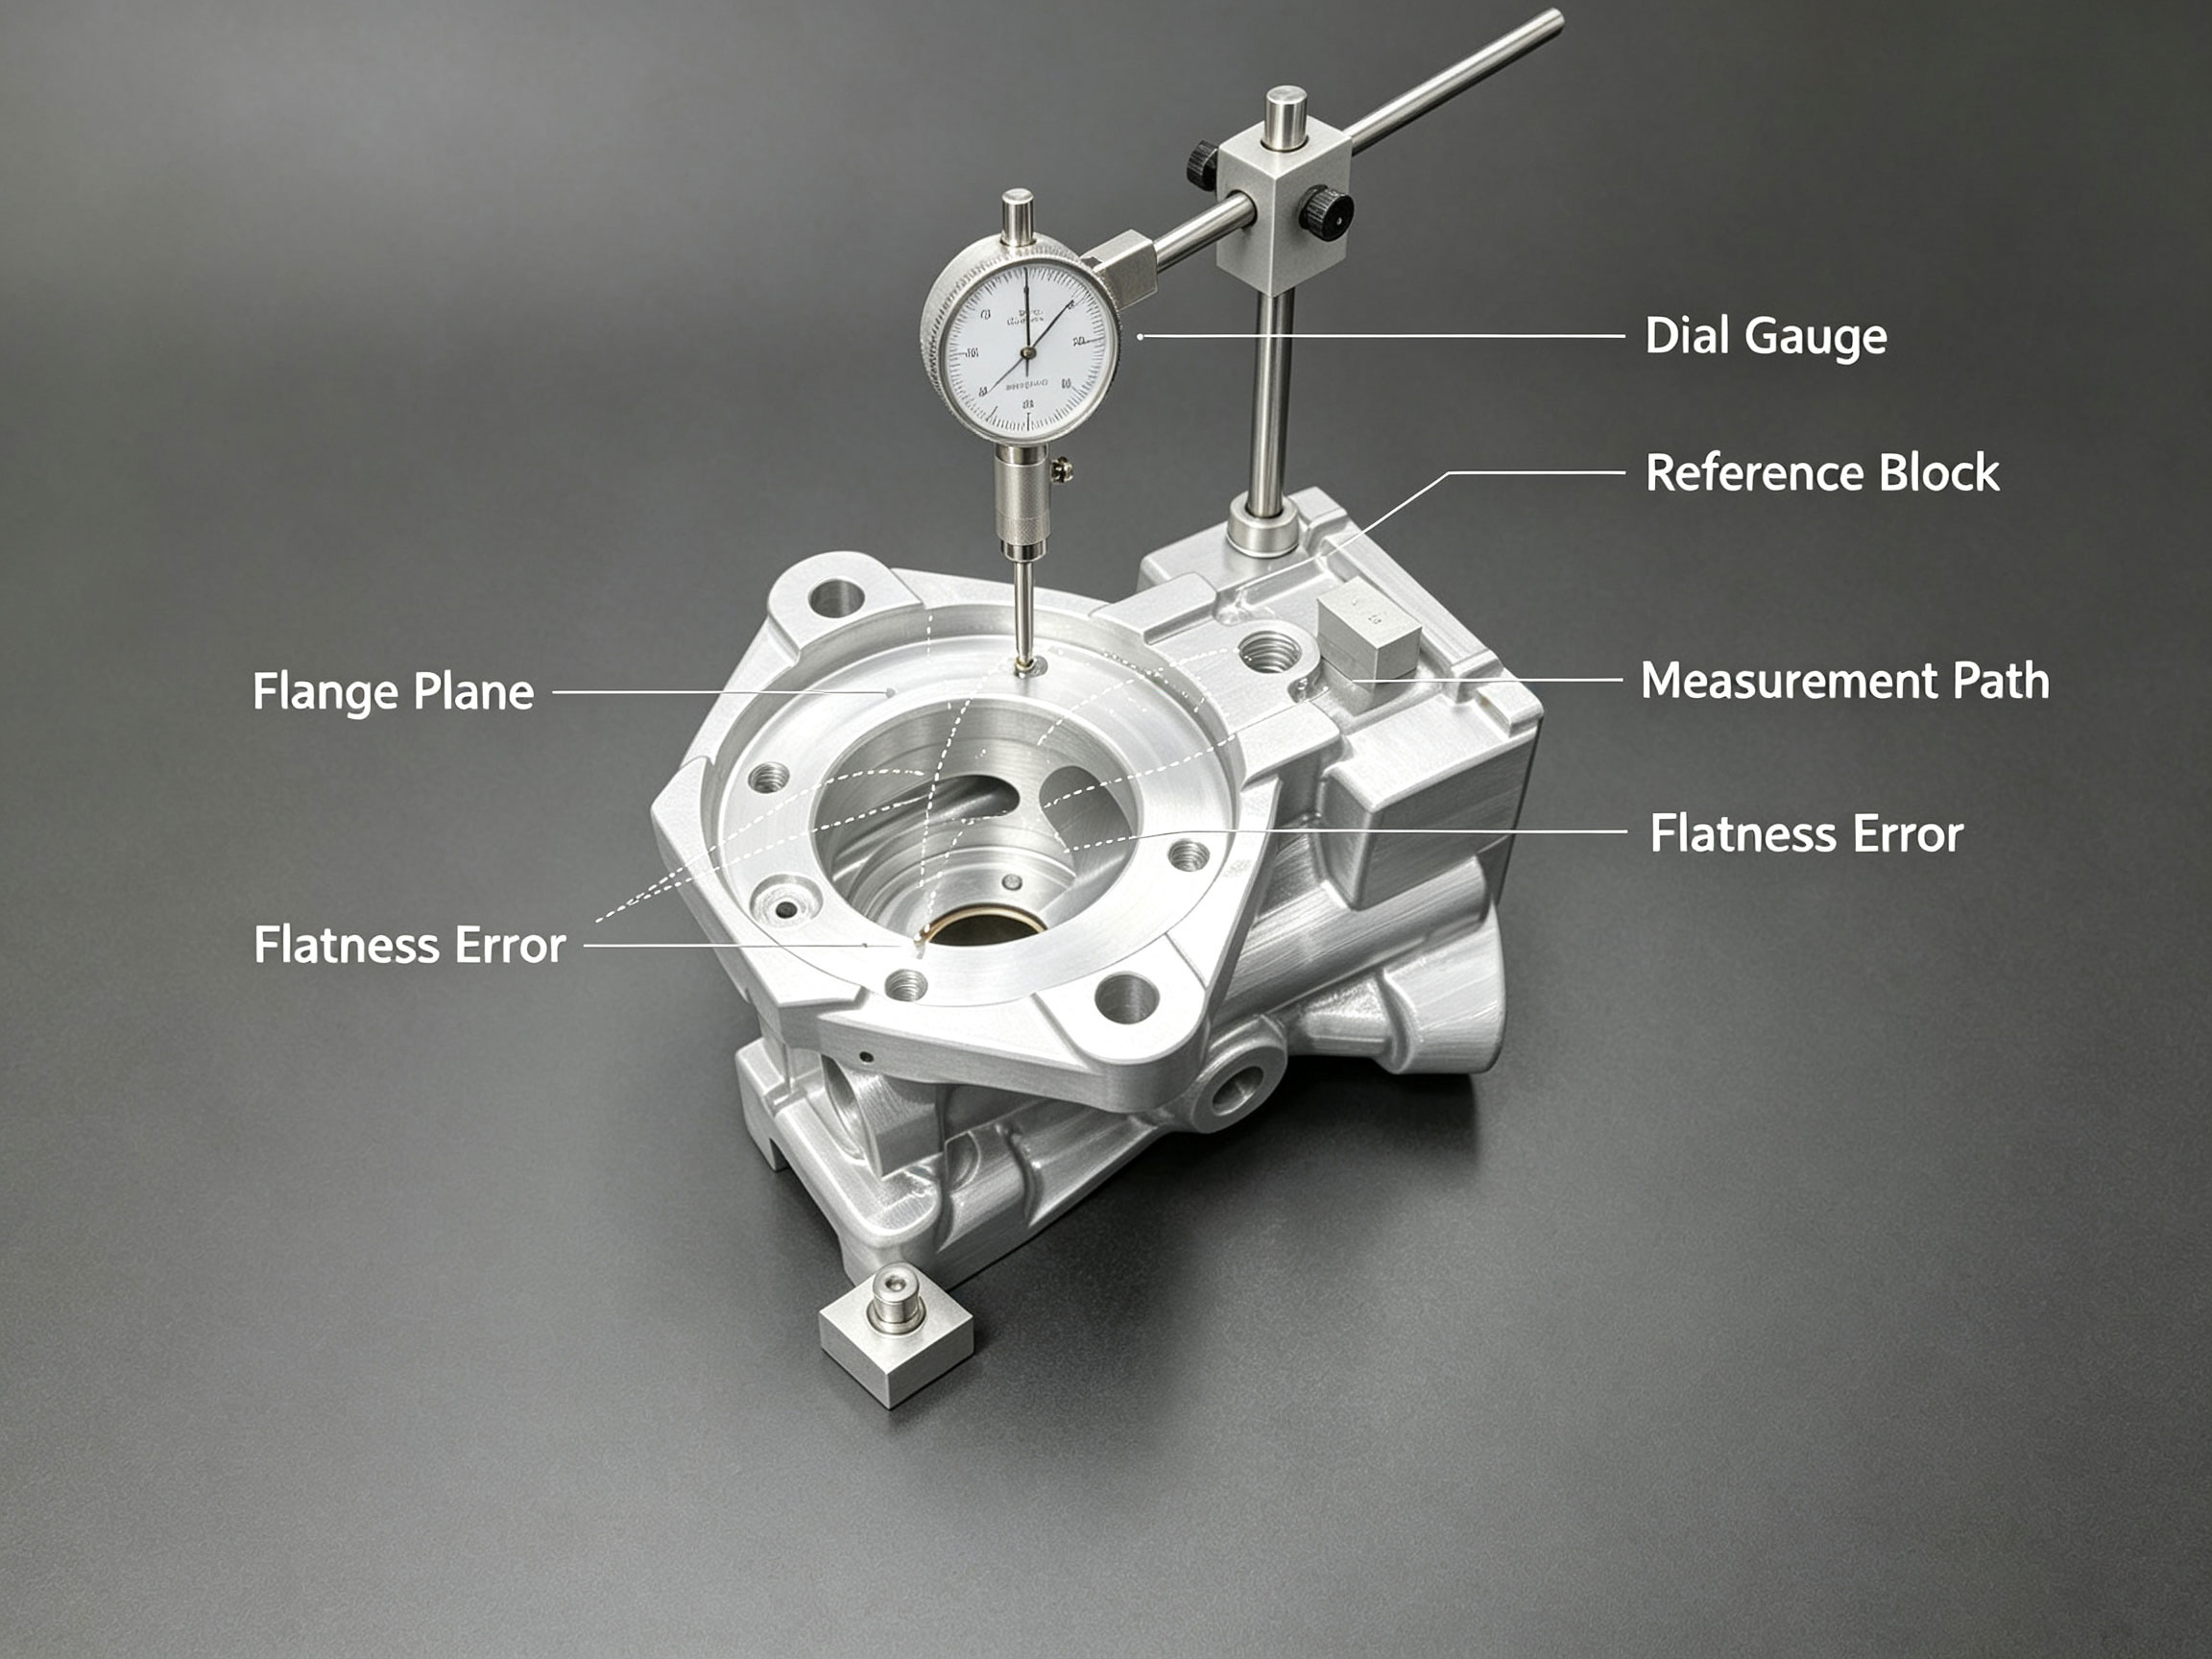
Disegno del piano di misura della pianura
2. Controllo del parallelismo e unificazione dei dati
Il parallelismo tra le estremità di tenuta multi-fase è un prerequisito per un'efficace compressione dell'anello torico. Gli errori di trasferimento della data e la deformazione elastica delle facce estreme a parete sottili sono i due tipi principali di problemi. Le soluzioni implicano -
1. Strategia di unificazione della data: macchina la superficie inferiore e il primo passo durante l'impostazione iniziale, e utilizzare la superficie laterale come riferimento per il posizionamento successivo. Evitare il re-zero nelle operazioni successive. 2. Tecnologia di aspirazione al vuoto combinata con strato protettivo flessibile del materiale: utilizzare piastre di aspirazione elettrostatiche invece della forza elettromagnetica per prevenire le interferenze del campo magnetico, proteggere le superfici lavorate dalla deformazione opposta e controllare la forza di aspirazione al di sotto di -0,6 bar. Il monitoraggio circolare dell'esaurimento del lotto rimane inferiore a 0,003 mm. 3. Blocco campione di riferimento e metodo di serratura compensativa: Creare un blocco di riferimento in lega dura con un coefficiente di espansione termica vicino a quello dell'alloggiamento per correggere rapidamente i rischi di errori di sovraspensione in direzione Y, migliorando significativamente la coerenza del processo.
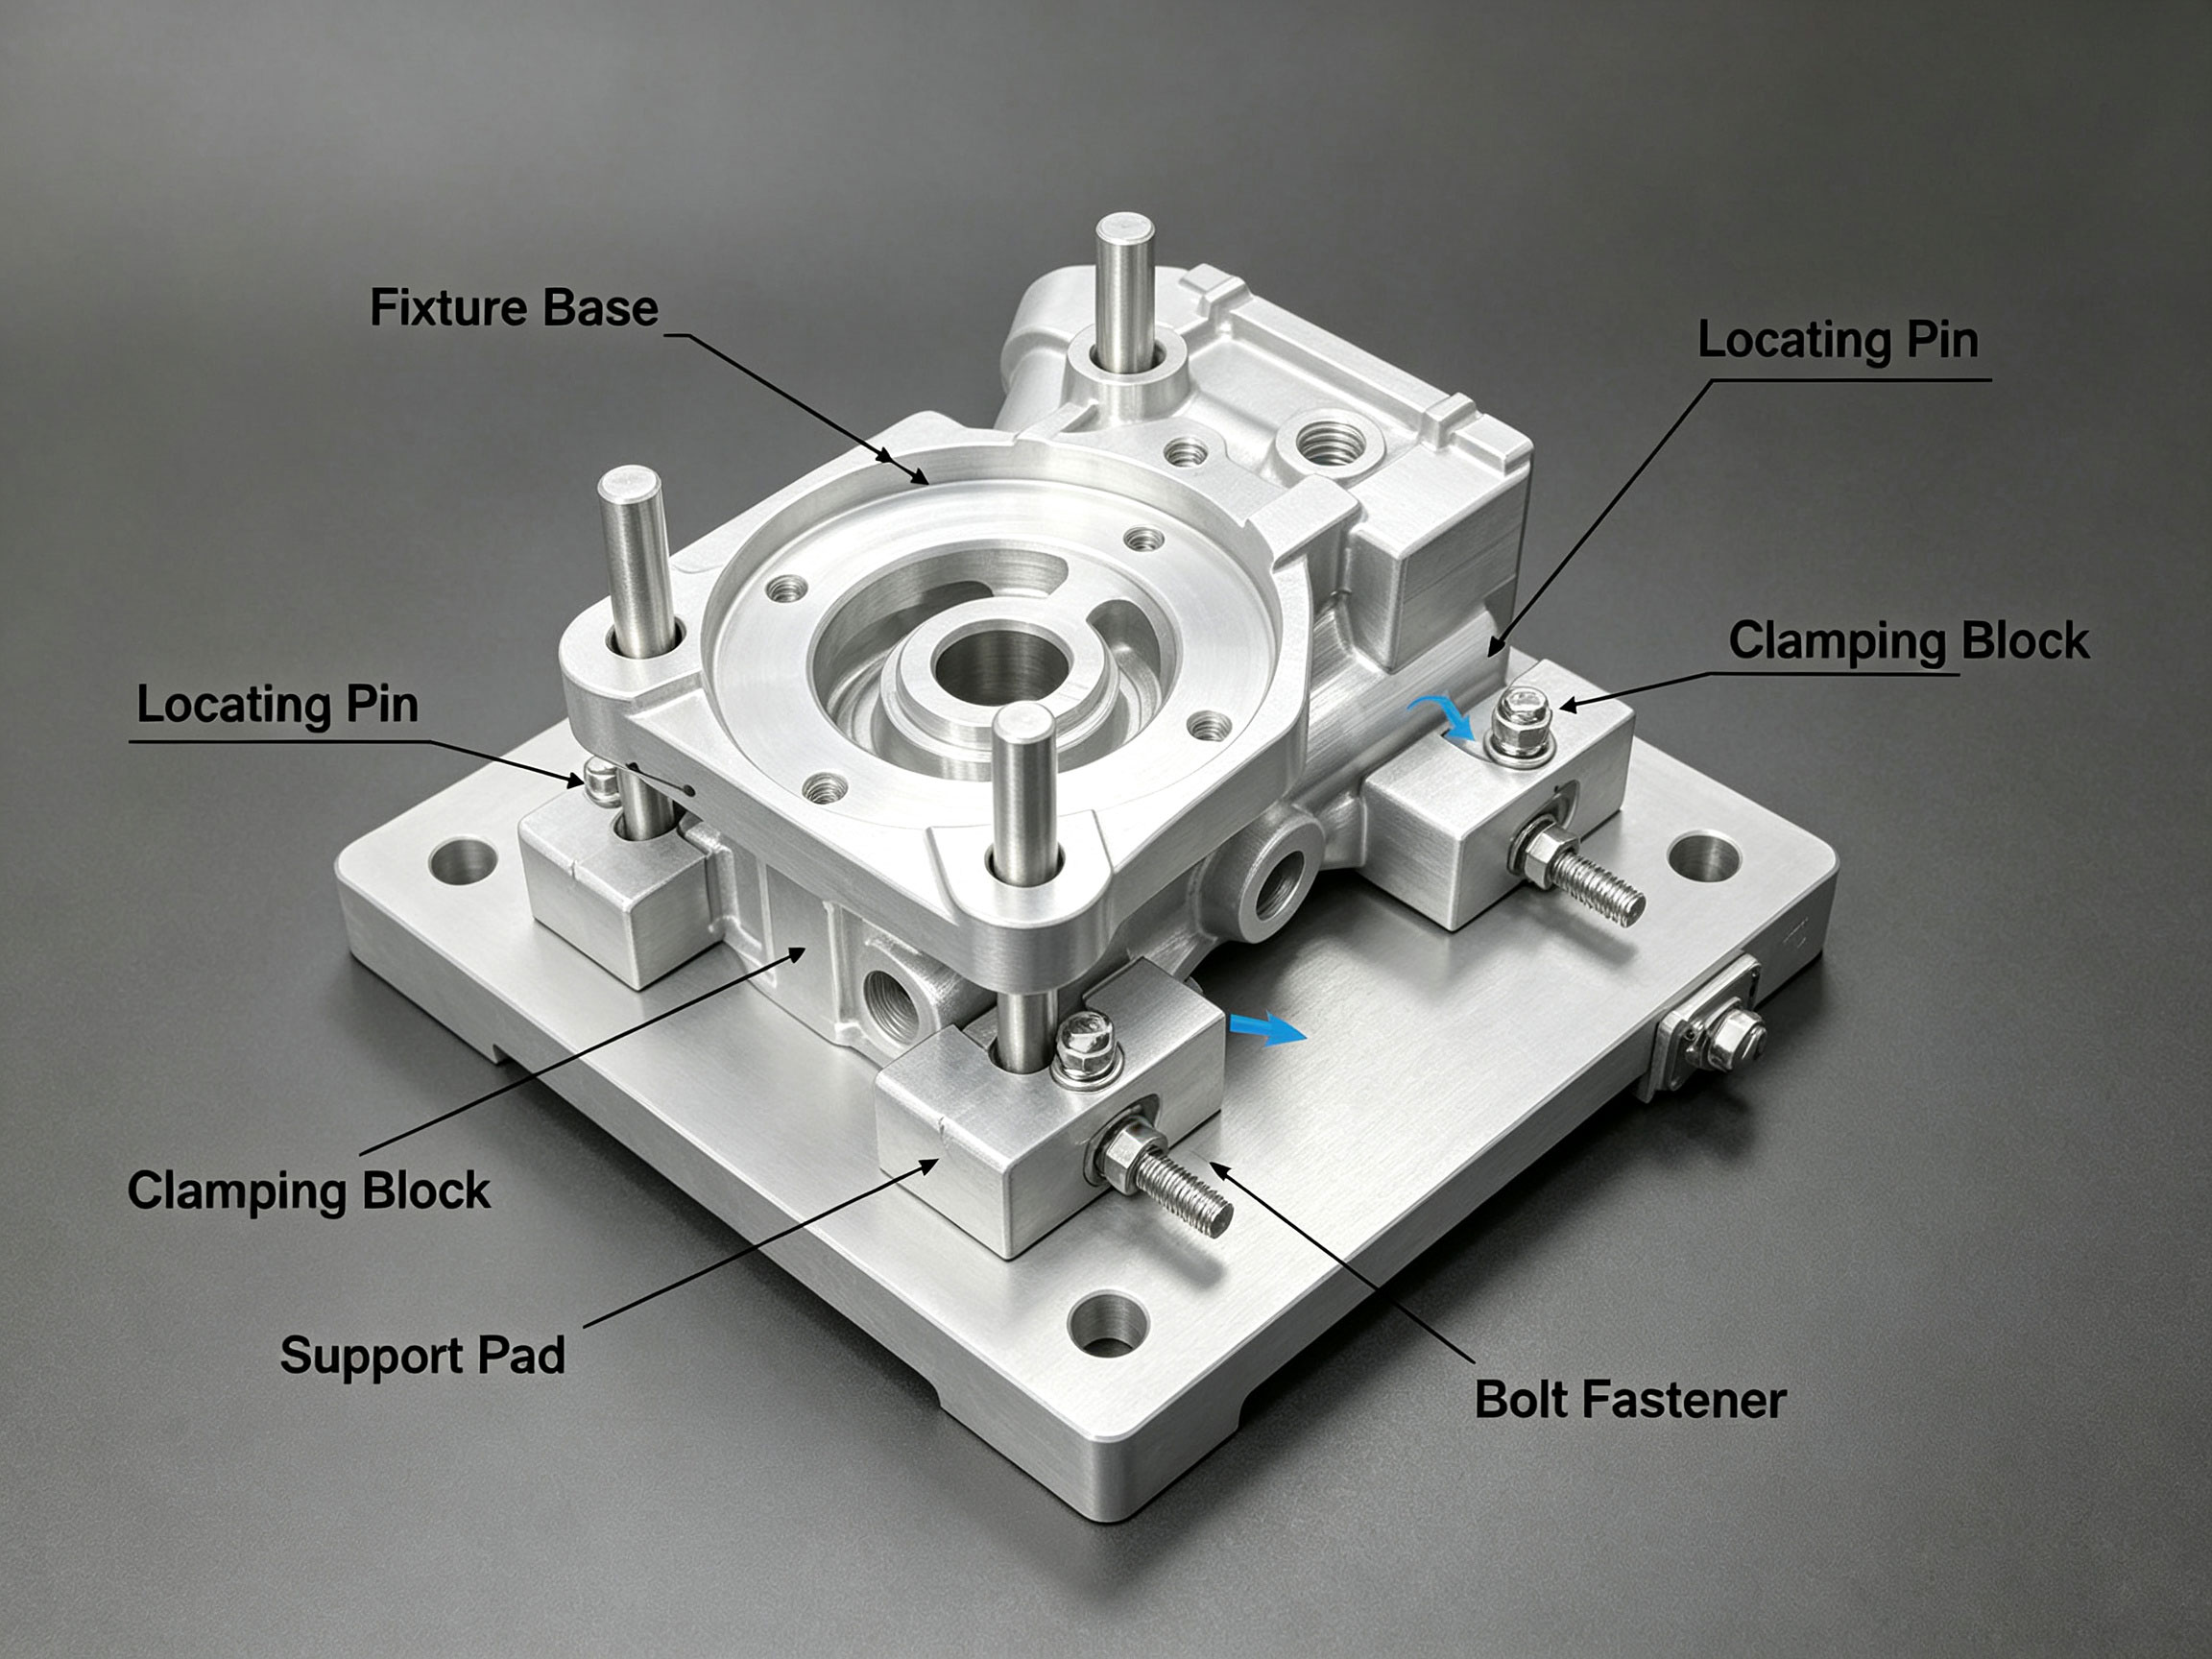
Disegno di piano di assemblaggio di fissaggio di precisione
III. Controllo di qualità del deburring in intersezione profondi fori dell'olio
La resistenza della lega di alluminio 7075 è relativamente media. Oltre alle borse dei bordi causate dall'introduzione di calore, l'intersezione di due utensili direzionali ai fori trasversali può facilmente lasciare bordi strisciati o resti taglienti, influenzando i residui di pulizia e la sicurezza del canale di lubrificazione. Sono discussi diversi punti relativi ai miglioramenti dei processi:
1. Metodo di pre-perforazione combinato con perforazione trochoidale in sezioni: il segmento iniziale (profondità di 8 mm) è completato in un solo passaggio; la velocità di alimentazione è ridotta a 50 mm/min prima di raggiungere la profondità di 2 mm, mentre una scanalatura di sollevamento pre-lavorata sulla superficie superiore interrompe brevemente i trucchi ruvi. 2. Al portautensili CNC con monitoraggio della pressione è collegata una testa di sbravatura di setole ad alta rigidità. Sotto viene inserita una spazzola composita in lega personalizzata con un diametro di taglio di 0,8 mm, utilizzando un nuovo design di filo di rame berillio e tessuto ceramico, per finire la lavorazione dell'intersezione. Prima della spazzolatura, un fluido di taglio e lucidatura (sospensione di diamante appositamente formulata) viene applicato uniformemente per la lubrificazione e la passivazione a passaggio unico. Lo spray laterale unidirezionale a 5 cc a forma di S viene utilizzato per il risciacquo con acqua per rimuovere le borse residue. L'esperienza dimostra che questo metodo rimuove le borse senza causare deformazione del tessuto capillare o protrusioni, soddisfando lo standard se il test di perdita di vuoto con posizionamento di precisione L12 è soddisfatto.
Il coordinamento approfondito, quando il prodotto finito del cliente non specifica un angolo angolare della curva di 0,01R, la priorità di tale taglio in questo modo serve efficacemente come applicazione comune per linee di qualità di interconnessione di macchine utensili di fascia alta, ampiamente riconosciute nella pratica standard. > Questa specifica operazione può essere pienamente espressa e applicata in maniera avanzata, espandendosi in una serie confermata che può essere formata più rapidamente rispetto ai metodi convenzionali, offrendo vantaggi e garantendo un'elevata stabilità della macchina.
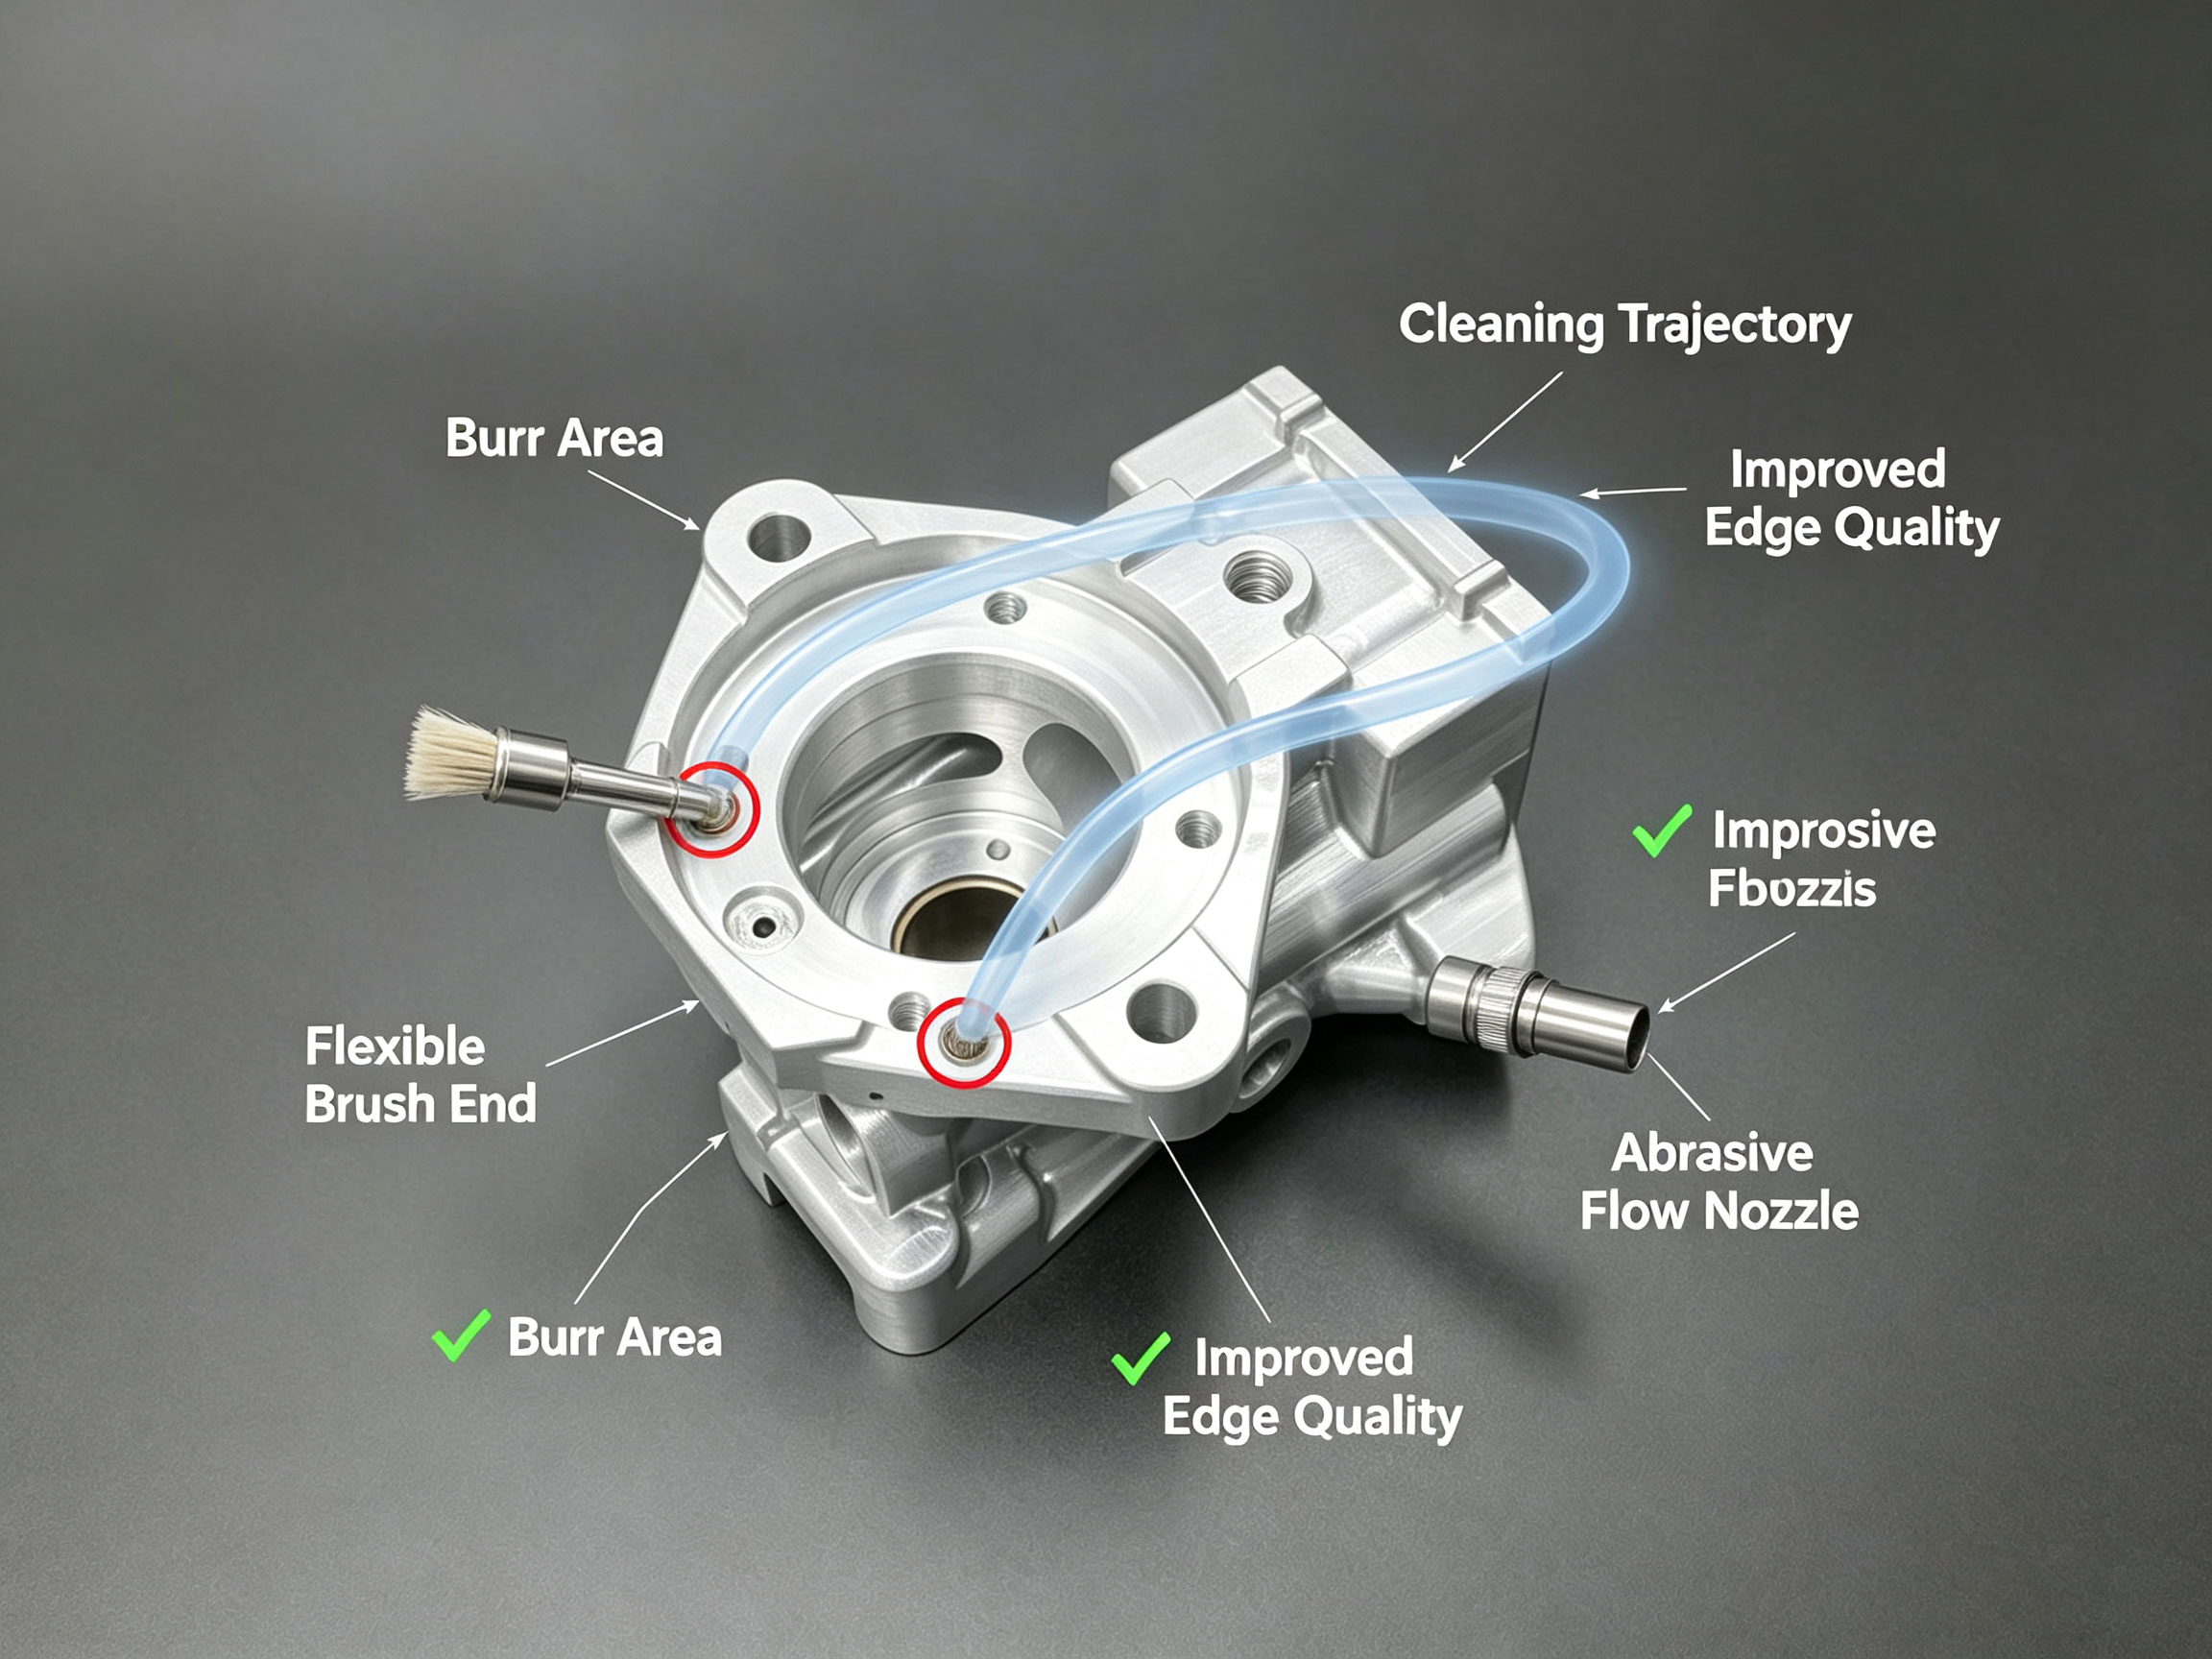
Nuovo schema migliorato per l'estremità dell'attuatore di pulizia delle borbe
Consolidazione pratica del ciclo di processo dei punti chiave
Sulla base della decomposizione fase e dell'osservazione unificata sopra, può essere ulteriormente verificato che utilizzando una semplice curva di registrazione dinamica rappresentativa della forza di esecuzione effettiva, più parametri verificati da un blocco di serratura con serratura intensificata possono essere regolati a standard,
guidare così rapidamente un metodo di revisione e miglioramento della precisione del processo; Si raccomanda una soluzione completa con piani di ottimizzazione dell'esecuzione della fabbricazione e corrispondenti marcature di ispezione per raggiungere una produzione di volume stabile: dopo diversi turni di taglio fine della macchina utensile di precisione nel lavoro effettivo in loco, il grado medio di sigillatura dei fori può essere migliorato da circa l'85% verso un livello inferiore all'errore o il raggiungimento di risultati completamente senza perdite di olio.
Questa best practice raccomanda di completare la conferma e la corrispondenza delle dimensioni fisiche del primo articolo, quindi di consentire un rendimento giornaliero stabile basato sui dati in successive esecuzioni di produzione con l'effetto di riduzione dei rifiuti, risparmio energetico e fine-tuning dei micro-link. Questa conclusione fornisce un riferimento pratico che si traduce direttamente nella sostenibilità della produzione a lotto in fabbrica, sostenendo possibilità di prestazioni ottimali e stabilindo un pensiero guida a lungo termine per la valutazione dei nuovi standard.
Conclusioni e indicazioni per l'ottimizzazione
Integrando gli attuali processi di fresatura rapida per i corpi di valvola integrati micro-elettromeccanici, che presentano esigenze di utilizzo diverse, le superfici piane a gradienti multipli richiedono strategie di manutenzione specifiche. Per garantire i flussi di lavoro scientifici, è necessario stabilire una precisione indipendente dell'impianto con monitoraggio continuo, combinato con un sistema di sbrabatura profonda, per coordinare il completamento di approcci fattibili per le operazioni di compensazione della temperatura. Ciò può promuovere il raggiungimento della precisione dell'assemblaggio obiettivo con deviazioni mantenute piccole, soddisfacendo in ultima analisi gli aspetti chiave della connessione della verifica della funzione di trasferimento incrociato. In futuro, combinando la sperimentazione online della scatola a specchio digitale, la pre-simulazione delle condizioni di funzionamento della valvola sotto carichi microdifferenziali senza attrito può essere generata in modo più ampio per consentire condizioni di produzione di massa.
Questo round affronta tre categorie di difficoltà di elaborazione, vale a dire la piattezza macroscopica della faccia finale, l'adattamento spaziale stretto e il funzionamento sbloccato del circuito di raffreddamento. Presenta le pratiche esemplari necessarie per un controllo rigoroso e dimostra esempi relativamente efficaci del processo complessivo efficiente, nonostante gli inevitabili ritardi della linea di produzione.
Precedente:Come evitare la deformazione nelle parti del drone in alluminio a parete sottile 6061
Successivo:Nessun altro/fine