Come evitare la deformazione nelle parti del drone in alluminio a parete sottile 6061
Pubblicato giovedì 23. Luglio 2026

Guida dei contenuti:Scopri le soluzioni di ingegneria per la lavorazione ad alta precisione di conchiglie a pareti sottili in lega di alluminio 6061 (spessore 0,5-1,2 mm, precisione ±0,005 mm). Questo articolo affronta sfide critiche di deformazione derivanti da tensioni di serratura e distorsioni geometriche indotte dal calore
Introduzione
Nel settore aerospaziale, aeronautico e elettronica di consumo, la lega di alluminio 6061, nota per la sua eccellente resistenza specifica e lavorabilità, è ampiamente utilizzata nella fabbricazione di conchiglie a pareti sottili per droni. Lo spessore della parete di tali componenti varia tipicamente da 0,5 mm a 1,2 mm, con geometrie complesse e interni cavi, e i requisiti di precisione di lavorazione spesso raggiungono ±0,005 mm. Tuttavia, la bassa rigidità delle strutture a pareti sottili le rende altamente suscettibili alla deformazione del serramento e alla deformazione dell'accoppiamento termomeccanico durante la fresatura, che porta a deviazioni dimensionali, spessore della parete irregolare e persino crepe locali. Sulla base dei dati accumulati dalle pratiche di produzione, questo documento esplora sistematicamente schemi di serratura ad alta precisione e a bassa tensione e parametri di controllo del bilancio termico del taglio, con l'obiettivo di fornire ai colleghi ingegneristici soluzioni tecniche direttamente applicabili.
La sfida principale consiste nel fatto che lo spostamento elastico del pezzo di lavoro sotto forza di serratura unidirezionale si traduce in errori di lavorazione finali; invece, a causa della dissipazione estremamente lenta del calore delle pareti sottili, il calore di taglio locale crea gradienti di temperatura, causando espansione volumetrica, che, dopo il raffreddamento, lascia distorsioni geometriche irreversibili. Risolvere questi problemi richiede un approccio coordinato che coinvolge metodi di serratura, percorsi di taglio degli utensili e parametri di processo.
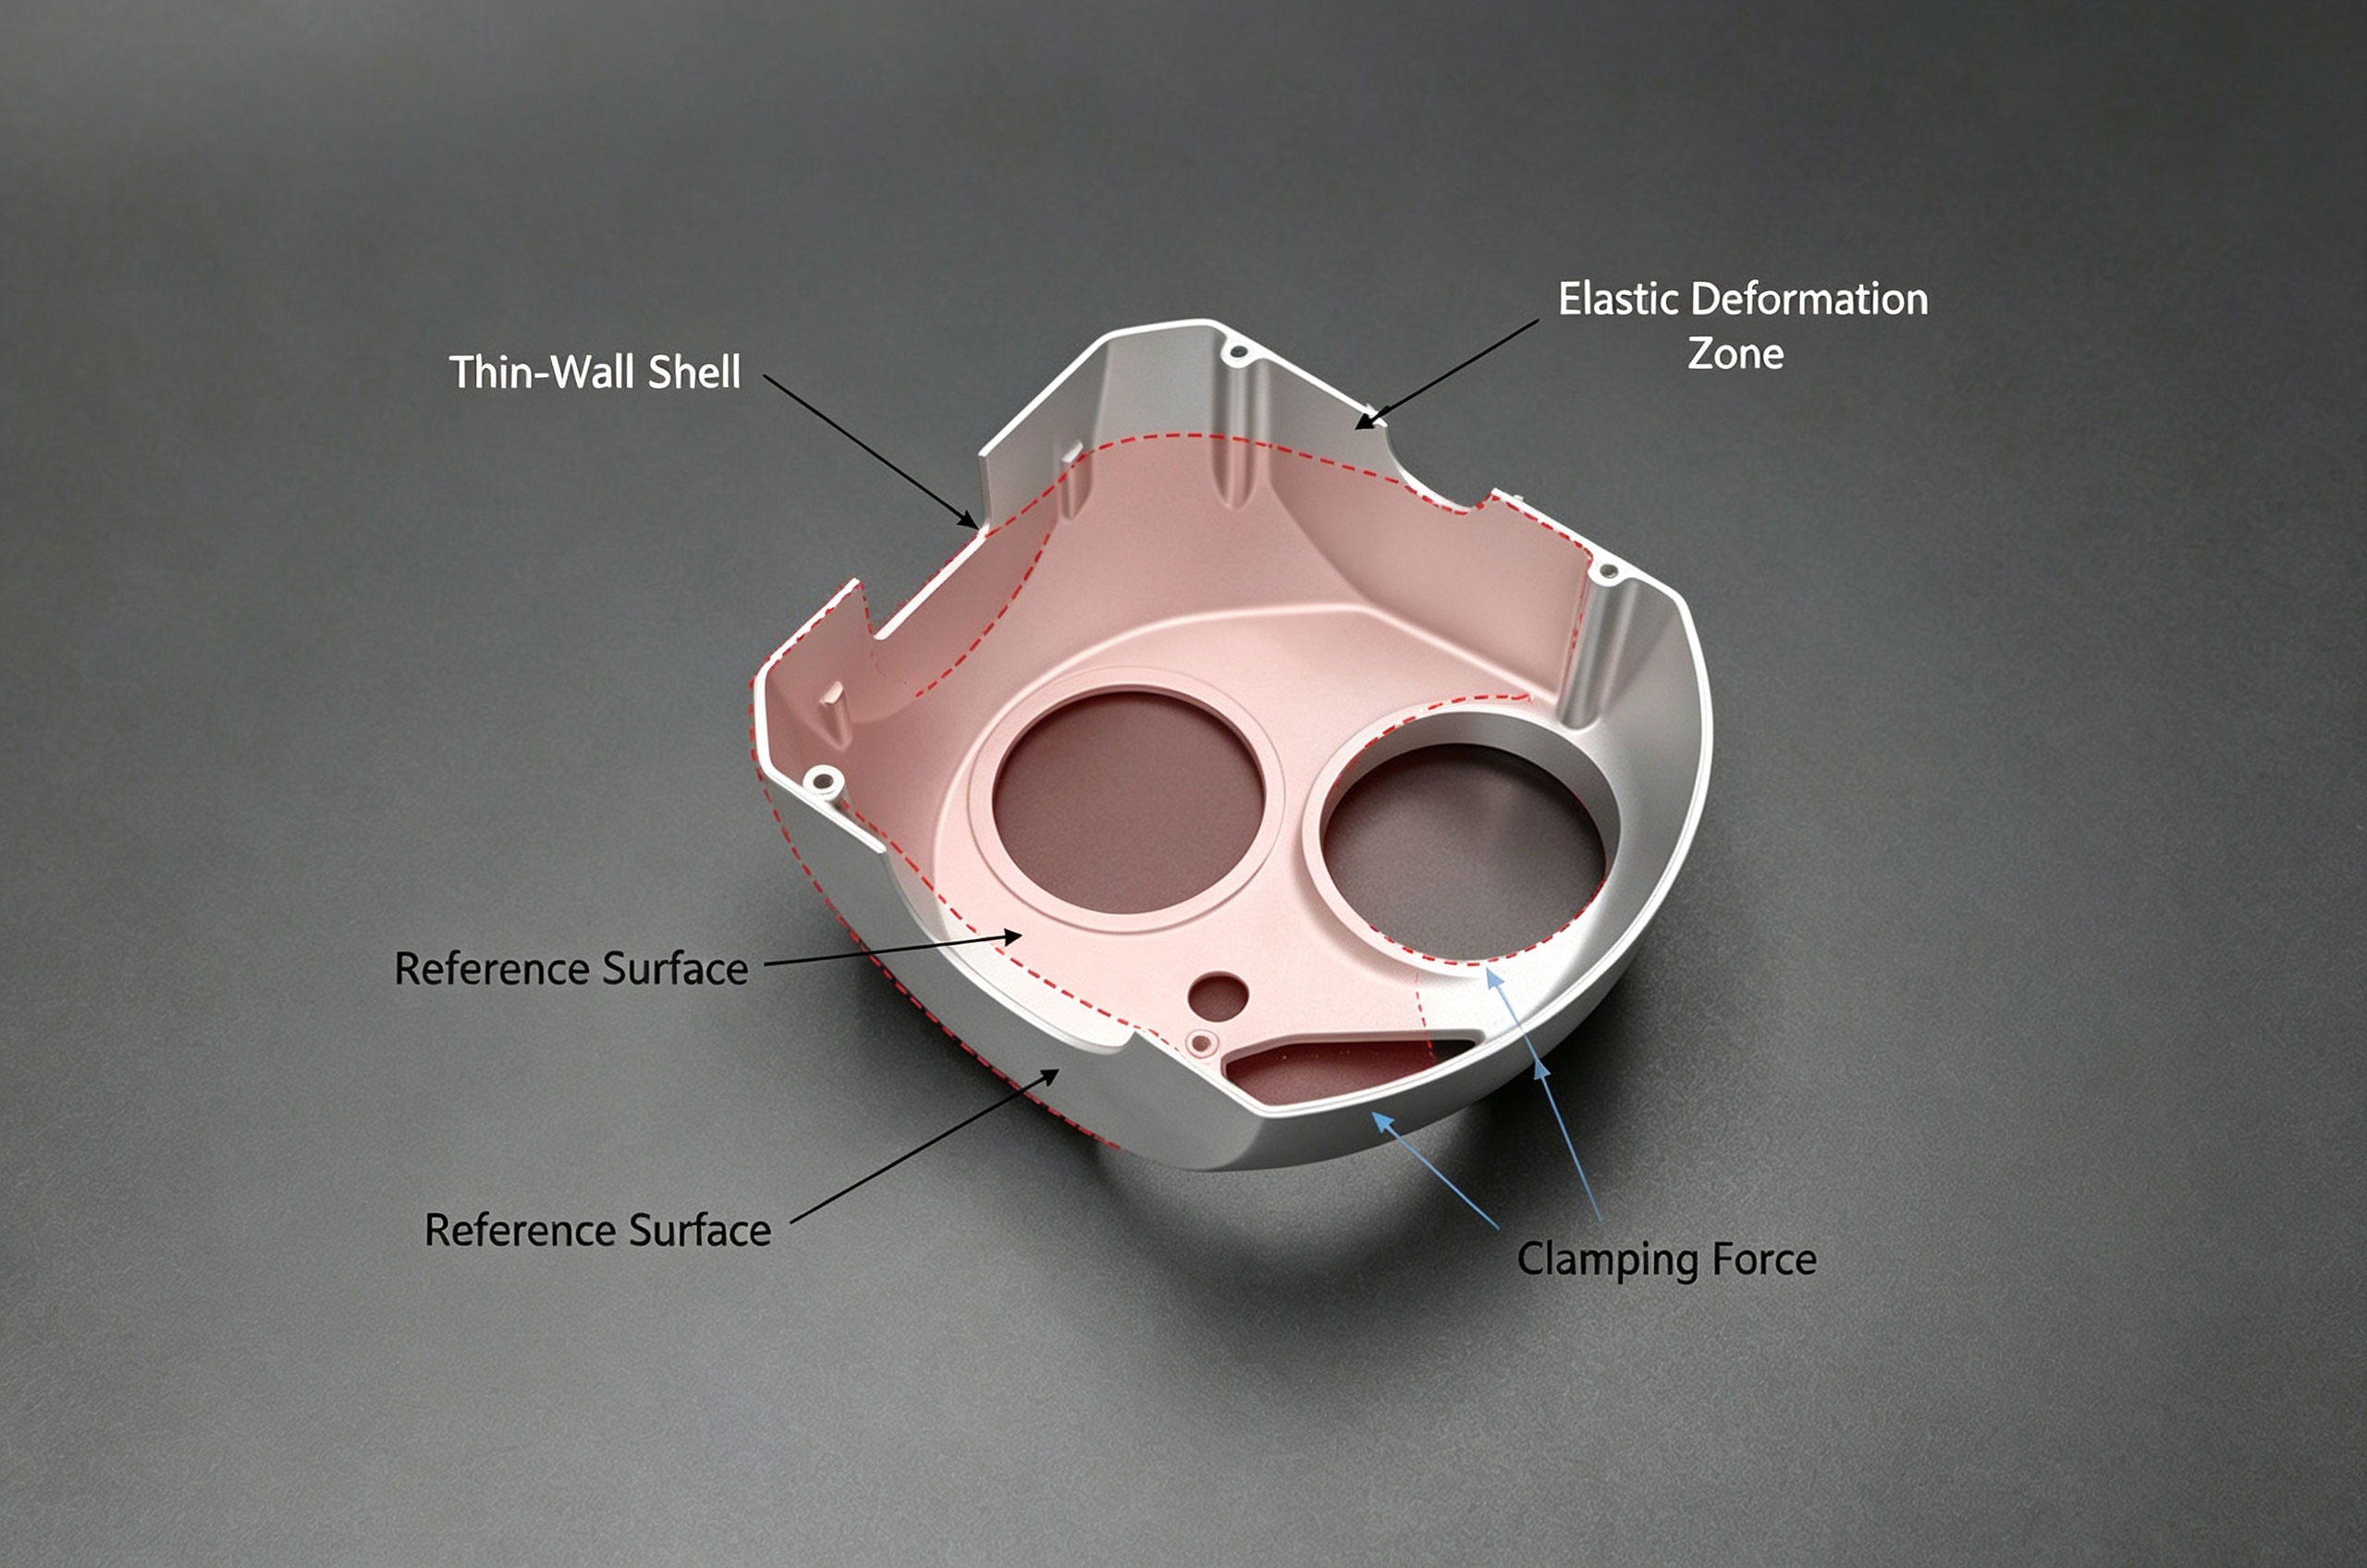
Diagramma della deformazione di serratura della conchiglia a parete sottili
Soluzione tecnica principale
I. Serratura flessibile di precisione a pressione micronegativa
Le piastre a pressione meccaniche tradizionali e le pinze angolari spesso causano rughe elastiche e errori di allineamento istantanei. Per risolvere il problema di montaggio tra le superfici curve fine del pezzo di lavoro e l'impianto, viene adottata una struttura composita di una aspiratrice a vuoto e una piastra di gel di poliuretano. In particolare, sei camere d'aria indipendenti sono configurate in un'area di 140 mm × 80 mm, applicando una differenza di pressione per generare una forza adesiva di < -80 kPa, con il massimo rilascio di pressione ridondante regolabile tra 70 e 90 kPa, e la pressione di lavoro effettiva stabilizzata a 75 kPa ± 3 kPa. Il flusso d'aria di rilascio in una singola camera controlla la deformazione causata dalla pre-gravità della conchiglia a meno di 0,004 mm.
Utilizzando un sensore per misurare la banda (a uno spessore di 0,8 mm), la deformazione differenziale massima dovuta al serramento è di soli 0,003 mm; dopo il miglioramento attraverso la regolazione della pressione multipunto, questo valore viene ridotto a meno di 0,001 mm.
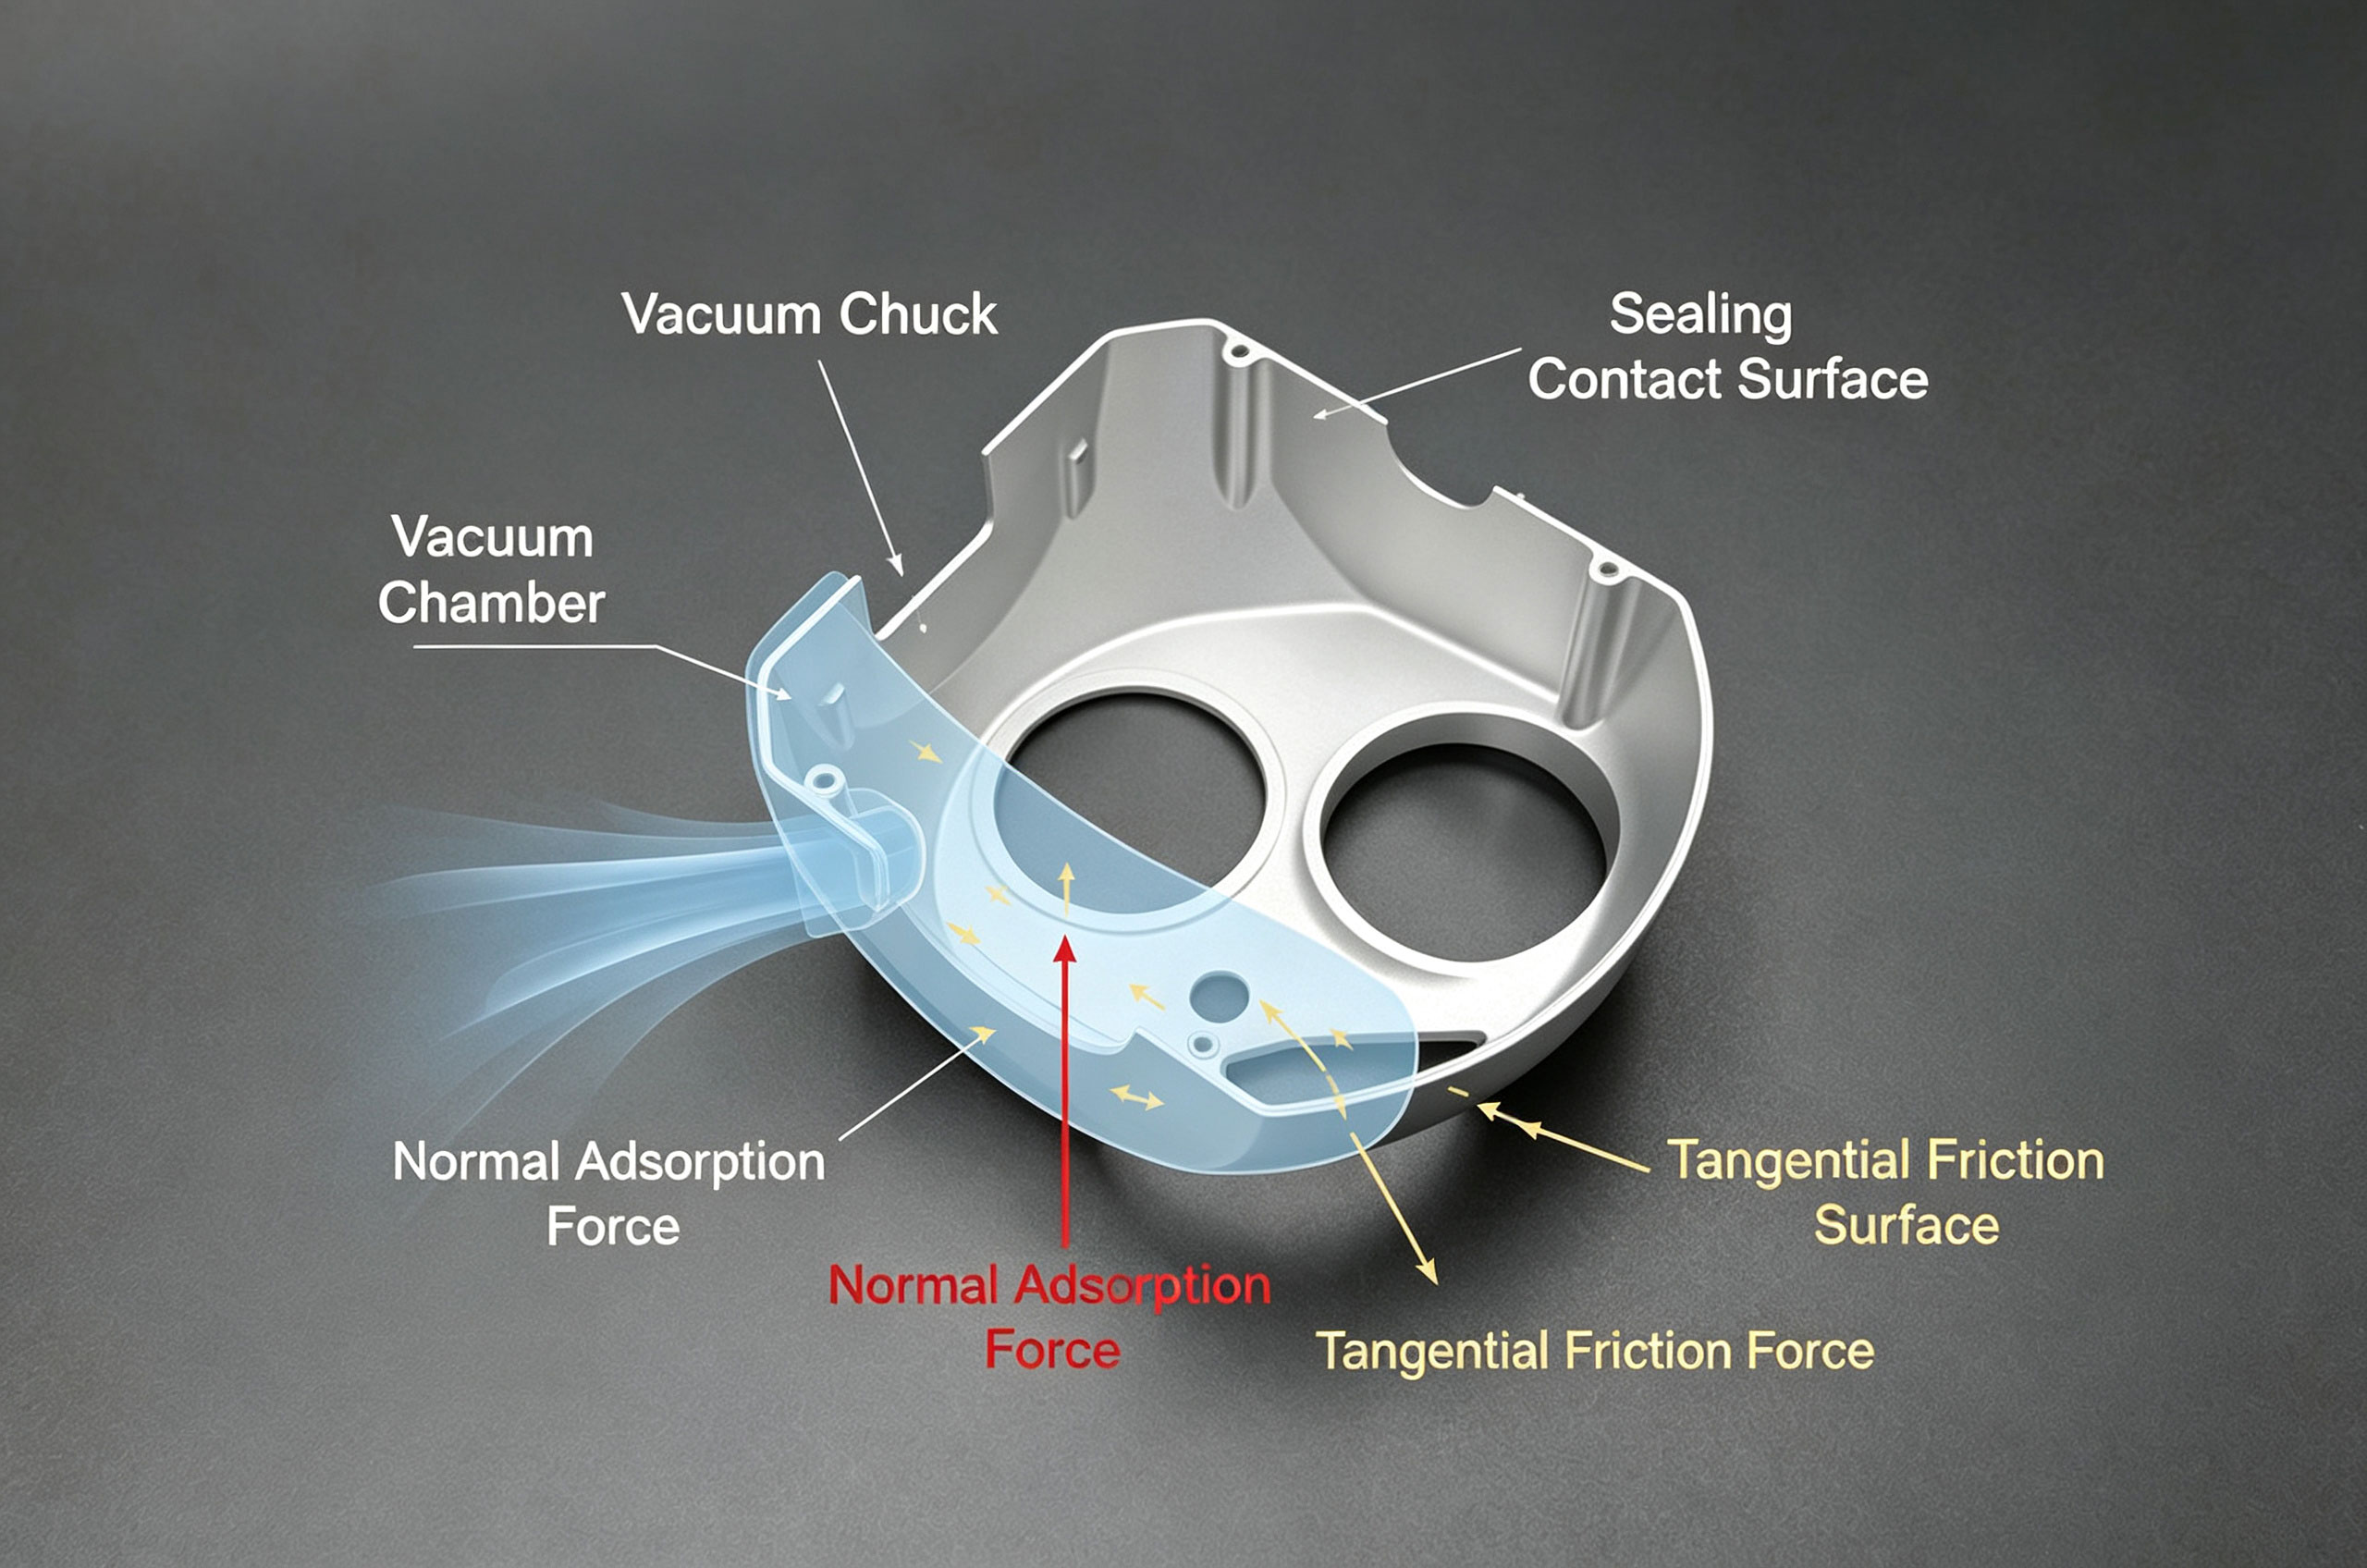
Principio e analisi meccanica della serratura ad adsorbimento al vuoto
II. Figura-8 Percorso di fresatura a spirale
Per deviare l'onda di calore concentrata dai punti di taglio radiali densamente sovrapposti, un percorso di fresatura ad aria a due segmenti alternato avanti e indietro della figura 8 sostituisce il tradizionale modello a zigzag: ogni strato è incorporato da sinistra a destra, a partire dallo strato superiore verso il basso, con taglio intermittente ad un angolo di rastrello di 10°. Si utilizza una fresatrice a elica disuguale a doppio bordo ø6mm (angolo di rastrello 12°, angolo di sollevamento 8°), con velocità del fuso n = 18000 r/min, profondità assiale di taglio ap = 0,15mm ± 0,02mm, larghezza radiale di taglio ae = 2,0mm (in condizioni in cui lo spessore della parete è 0,7 ± 0,05mm); alimentazione iniziale Vf = 1800 mm/min, ridotta a 1400 mm/min a salienti di arco.
I valori di convalida del dinamometro mostrano: la tensione laterale di taglio di picco diminuisce del 30%, e le vibrazioni di accelerazione possono essere interrotte e soppresse. Nelle stesse condizioni, su 15 pezzi di campione ripetuti, la tolleranza dello spessore residuo sui bordi della parete è di ±0,0038mm, con risultati soddisfacenti.
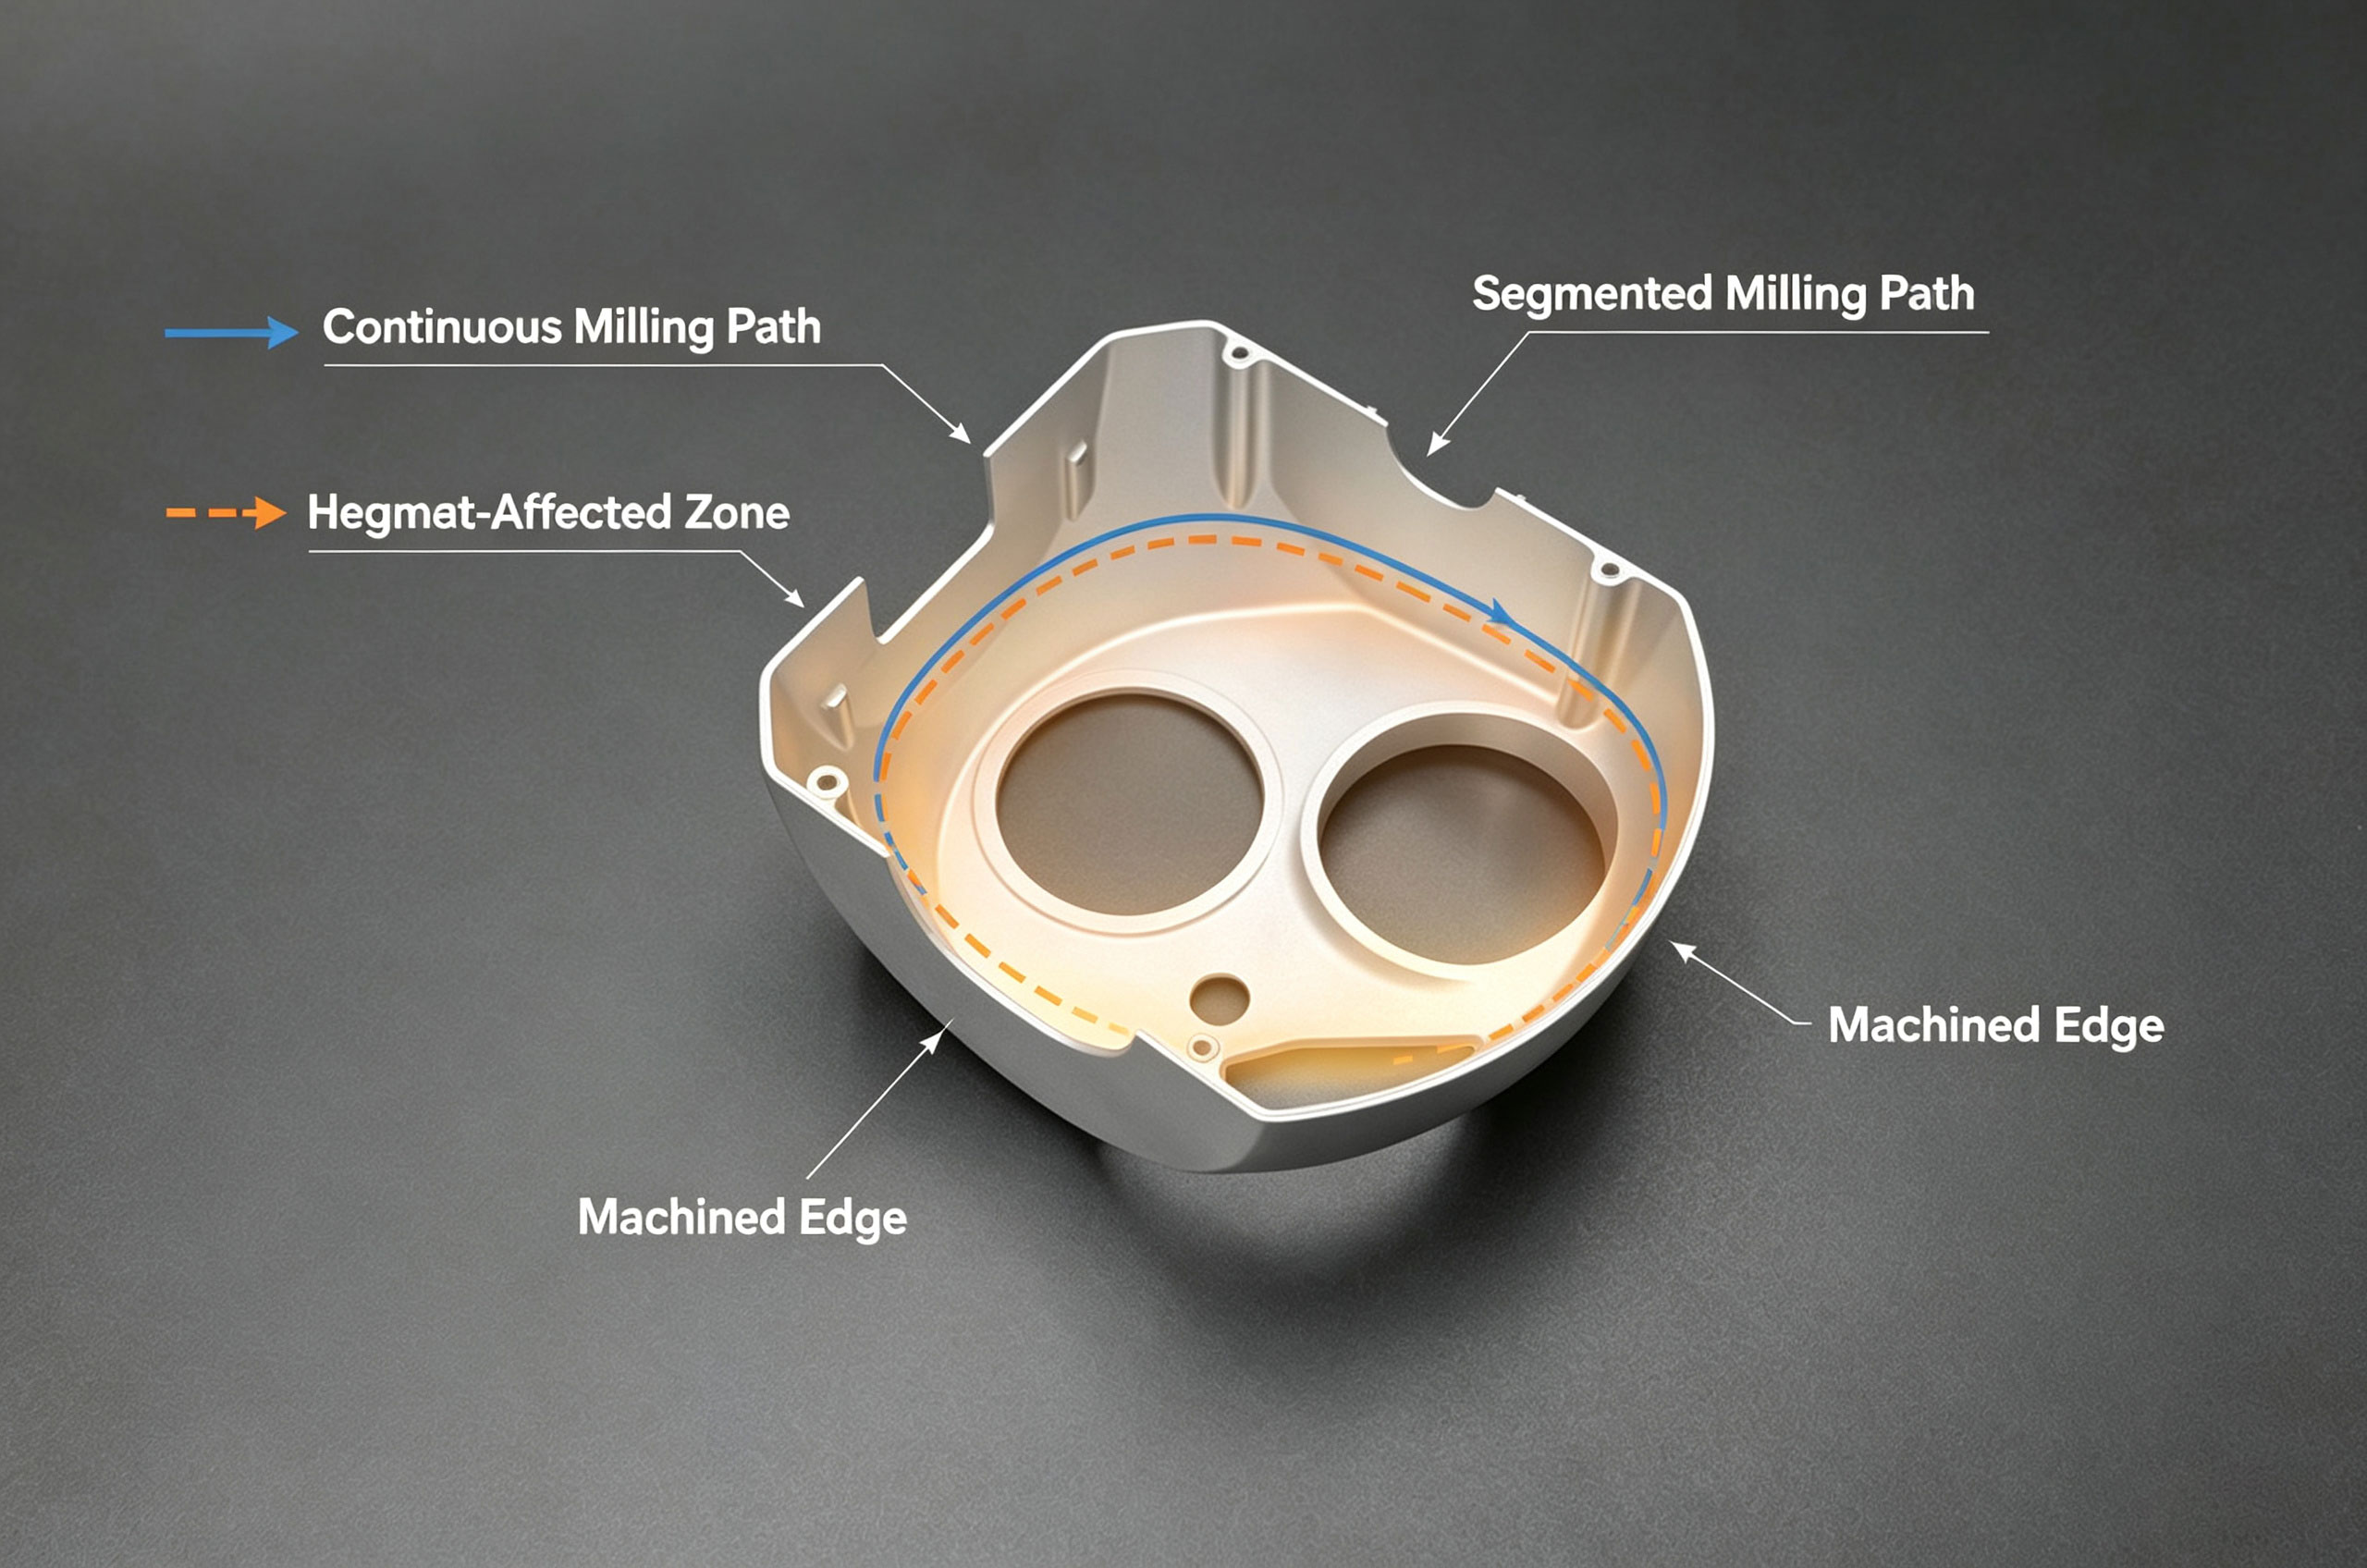
Confronto del percorso di fresatura e effetto di diffusione del calore
III. Campo di temperatura uniforme di lubrificazione forzata pulsata
Indipendentemente da quanto saldamente il pezzo sia serrato, se la zona di riscaldamento a 600-800 °C/min non viene evacuata rapidamente, la tensione di trazione della solidificazione irregolare causerà una distorsione irreversibile della superficie lavorata.
Un spray combinato di fluido di raffreddamento emulsionato al 5% degli ugelli pulsa ogni 0,3 secondi (utilizzando un set di valvole di dispersione idrauliche differenziali caricate a molla), abbinato a un perno di scarico olio-gas a tre canali all'interno dello strumento, limitando la fonte di calore ad una varianza di temperatura massima di 20 °C. Dopo 28 misurazioni della temperatura di interruzione del taglio (utilizzando un termometro Killdler M32P), l'area più sottile sul fondo della conchiglia registra 25 ±1,3°C, riducendo di due i passaggi di ispezione rispetto alla colata idraulica umida continua effettiva. L'ispezione CMM offline del pezzo indica che il 92,8% di tutti i punti misurati sulle tre linee di contorno della superficie perpendicolare soddisfano i criteri locali di variazione di forma e posizione entro 0,005 mm.
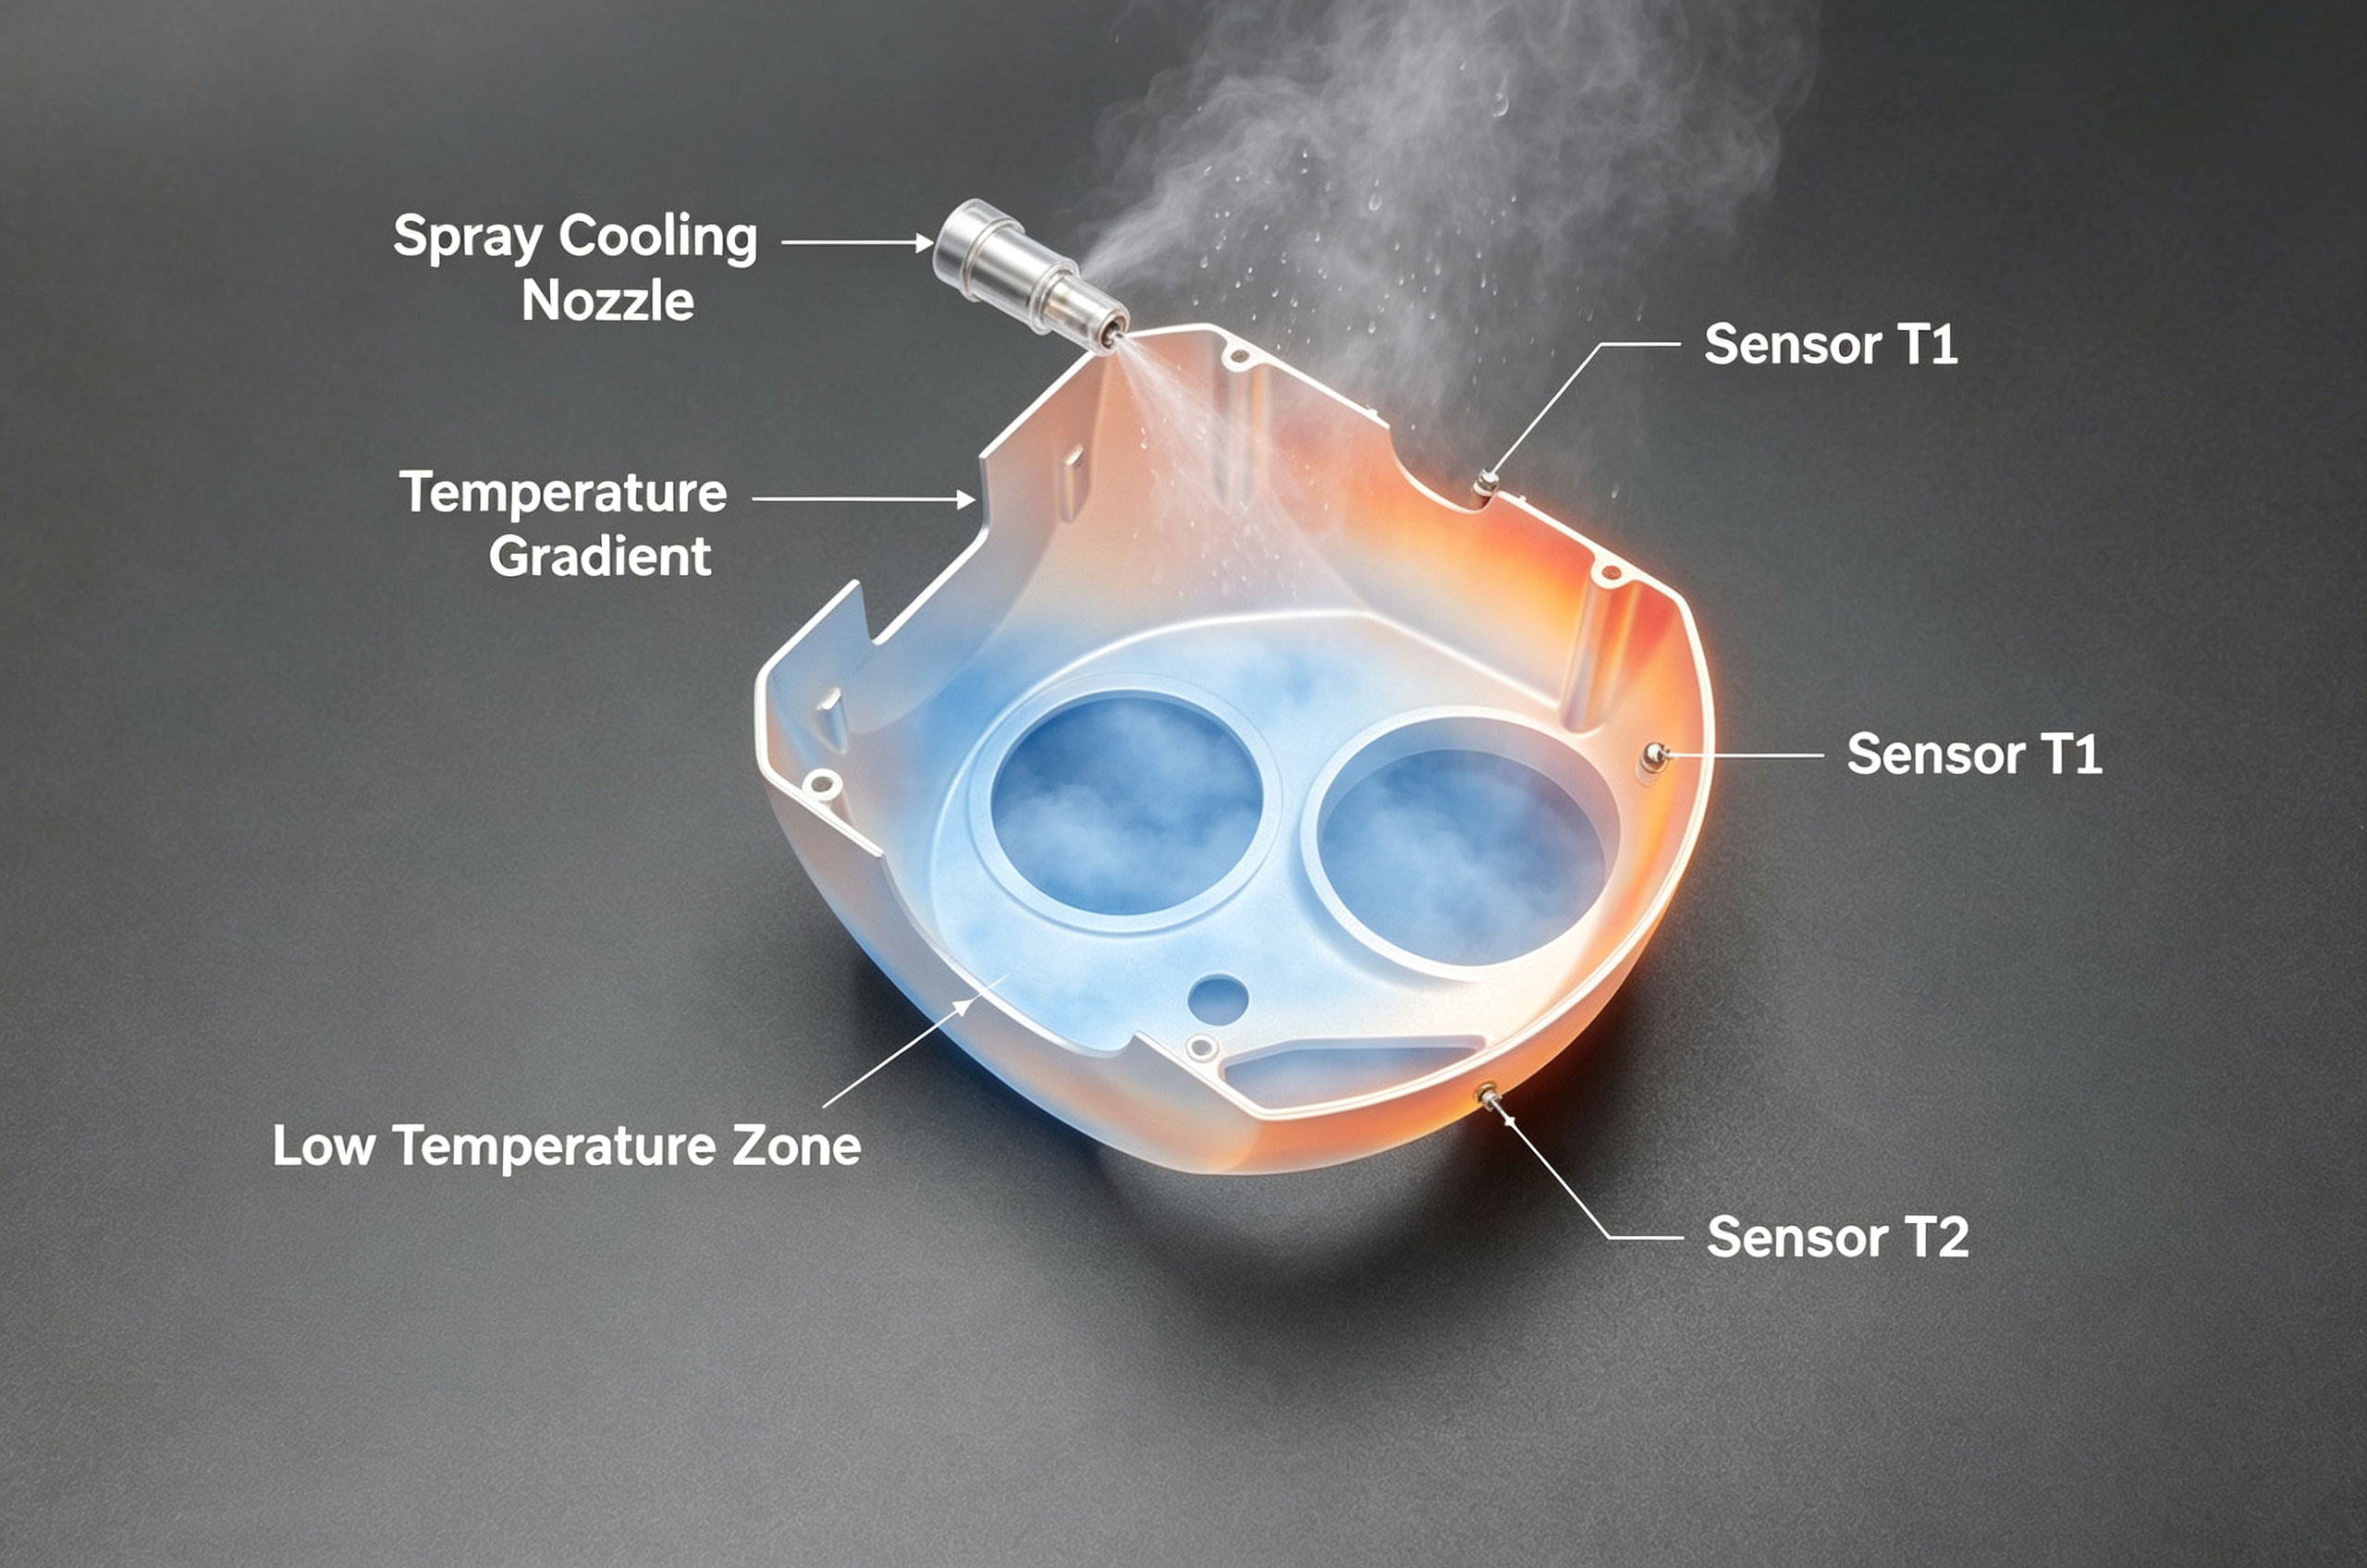
Distribuzione della misura del campo di temperatura della parete della scatola sotto raffreddamento forzato a spruzzo
IV. Percorso di rilascio di indennità non uniforme
Per la lega di alluminio della serie 6005, la rimozione incompleta della tensione interna dalla saldatura / laminazione a caldo prima della lavorazione è una causa primaria di cambiamento dimensionale graduale e deformazione. Dopo 4-6 ore di trattamento termico artificiale di invecchiamento della soluzione, viene stabilito il percorso di preparazione. Il vuoto viene lasciato nel bordo finale di fresatura, con rimozione segmentata in fasi di 5-3-1-0, un intervallo di 2,5 s e uno strato virtuale di 0,02 mm per ridurre lo stress.
Esempio: per il pezzo di prova del telaio inferiore 28×10, dopo due passaggi e un alimentazione conica ondulata fino a quando non viene verificata una ritirazione a tensione residua zero senza passaggi, il ciclo di compensazione CMM della scatola TPF del primo pezzo è ridotto di circa 10 s, non si verificano ulteriori deviazioni, il valore CT finale è non conforme allo 0% e la manutenzione dello stampo è meno frequente.
Riassunto
Nel complesso, l'attenuazione indotta dal serramento accoppiata con la resa ad alta temperatura sono gli ostacoli principali che impediscono alla fresatura completa a pareti sottili di raggiungere la soglia richiesta di 5 µm. Implementando un approccio in quattro misure - struttura di sostegno flessibile a pressione negativa, distribuzione a spirale a figura otto per il sollievo delle tensioni, equalizzazione del calore di taglio intermittente e ragionevole concessione di stocco con larghezze di passaggio ridotte dalle tensioni - e coordinando la loro mutua verifica inter-processo, l'errore residuo massimo del sistema per la parte superiore e inferiore del casing di spessore 6061 mm nel compartimento motore dell'UAV è stabilizzato tra ±0,0045 e ±0,0050 in scala diretta. Il raggiungimento di un tasso di primo passaggio del 95% nella consegna di ispezione risparmia chiaramente il tempo sostenuto dalla rielaborazione a causa di condizioni fuori tolleranza.
Ulteriori suggerimenti di miglioramento: per il legname segato non sollevato dalla tensione, l'incollaggio diretto a rullo pre-sincronizzato con misurazione del monitoraggio dello spostamento può consentire la regolazione automatica adattiva del plenum interno del cilindro nel flusso di produzione.