Come verificare l'accuratezza CNC a 5 assi per la fresatura in acciaio inossidabile 304 a ± 0,05 mm
Pubblicato il mercoledì 22. Luglio 2026

Guida dei contenuti:Ottimizzare la lavorazione CNC a 5 assi per l'acciaio inossidabile (304) per raggiungere una precisione di ±0,05 mm. Questa guida dettaglia un flusso di lavoro di verifica sistematica che copre l'accuratezza geometrica della macchina, la calibrazione dell'esaurimento degli utensili, la simulazione CAM e l'ispezione dei campioni di testimoni basati su CMM. Garantire una produzione di massa affidabile con comp
I. Introduzione
L'applicazione della lavorazione CNC a 5 assi è sempre più diffusa in settori come l'aerospazio, i dispositivi medici e la produzione di stampi, in particolare nelle operazioni di fresatura su materiali in acciaio inossidabile (304). Come garantire che le parti soddisfino i requisiti generali di precisione di ±0,05 mm attraverso la verifica sistematica delle capacità di processo e gli standard di garanzia dell'accuratezza è diventata una competenza fondamentale che gli ingegneri di processo devono padroneggiare. Questo documento mira a fornire agli ingegneri di processo un flusso di lavoro di derivazione eseguibile e standard pratici.
II. Moduli di verifica di base
1. Verifica della precisione geometrica della macchina utensile
Prima della produzione formale, dovrebbe essere ispezionata la corrente radiale/assiale del fuso, la precisione del posizionamento della tavola rotativa e la reazione dell'asse lineare. Utilizzare un interferometro laser e un indicatore quadrante per eseguire prove dinamiche, registrare valori di deviazione e implementare la compensazione degli errori di pitch. Si raccomanda di controllare l'effettivo scorrimento misurato entro 0,01 mm, fungendo da linea di base per la successiva correzione della deviazione dell'utensile.
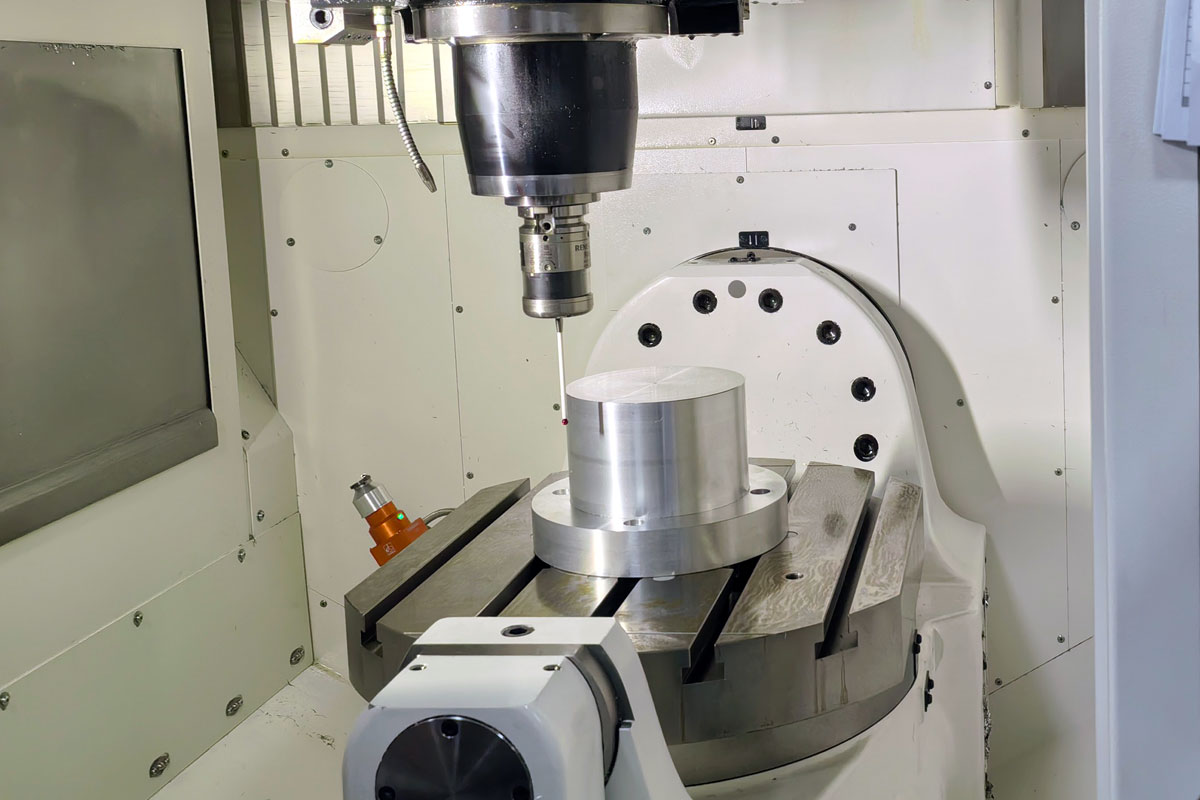
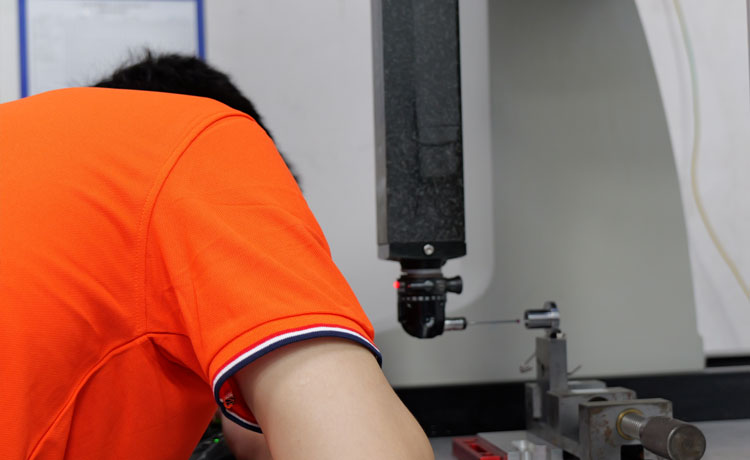
Ispezione di precisione di base a 5 assi
2. Verifica del sistema di serratura e strumento
Dopo aver selezionato l'utensile e il mandrino idraulico, utilizzare uno strumento di misura della coassialità per controllare l'esaurimento dell'utensile dopo il serramento. Per la fresatura dell'acciaio inossidabile 304, la coassialità tra il fresatore facciale e il portautensili dovrebbe essere entro 0,02 mm. Sostituire contemporaneamente con nuovi inserti e, dopo aver pre-serrato la coppia a un valore stabile, conservare un campione di prova per le prove di usura degli utensili. Se la stabilità dimensionale è ottenuta dopo tre tagli di prova, il sistema di serratura è considerato verificato.
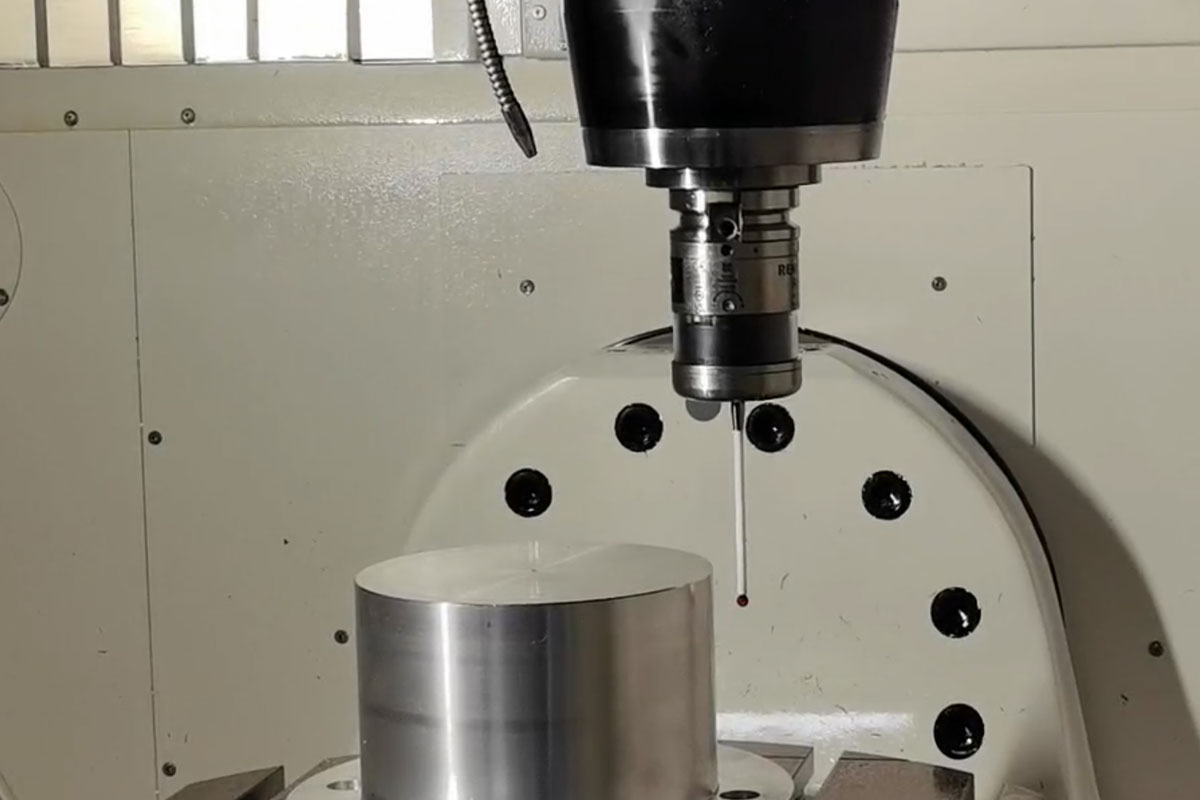
Calibrazione della lunghezza della sospensione degli utensili e dell'uscita della serratura
3. Programmazione e verifica post-elaborazione
Il file post-processore per l'azione simultanea a 5 assi è il più suscettibile di errori nella catena di precisione. Dovrebbe essere utilizzato un software di simulazione dedicato per verificare se la traiettoria della punta dell'utensile è continua e se il movimento non lineare provoca deviazione lineare dell'asse. È necessaria una convalida speciale per garantire che l'errore di raggio dell'utensile rispetto al pezzo di lavoro non superi la tolleranza predefinita durante la rotazione degli assi B e C. Abilitare le funzioni di anteprima di oscillazione e rotazione degli strumenti per prevedere i rischi di interferenza.
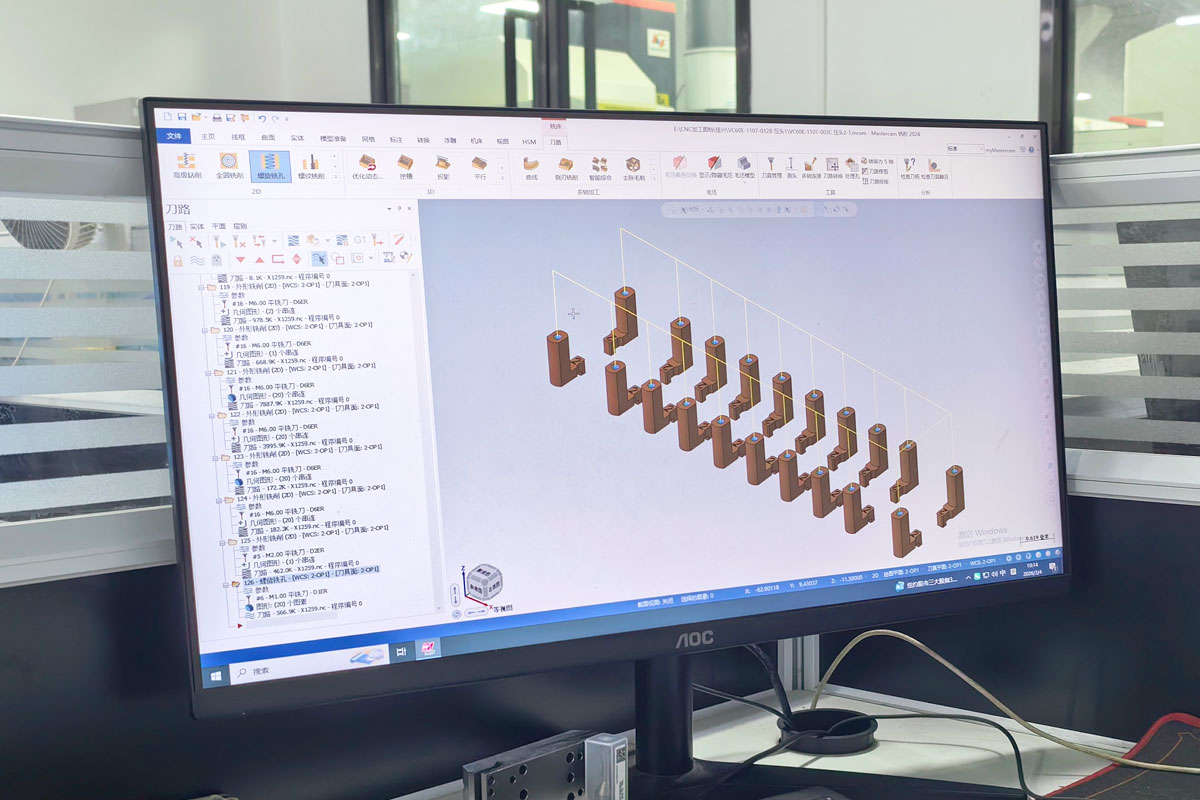
Comparazione tra 3+2 e programmazione simultanea
4. Verifica dell'accuratezza del campione del testimone
Il contenuto relativo a parametri come il giro al minuto e la velocità di alimentazione f300mm/min è frammentato e sembra affrontare la concessione della parete laterale di 0,2 mm per garantire la massima ripetibilità. Taglia un dispositivo digitale per misurare la sua pianura superiore e inferiore e la deviazione diagonale. Riservare almeno due sezioni trasversali di ispezione sulle caratteristiche critiche della scanalatura e utilizzare un CMM per effettuare un controllo dimensionale assoluto.
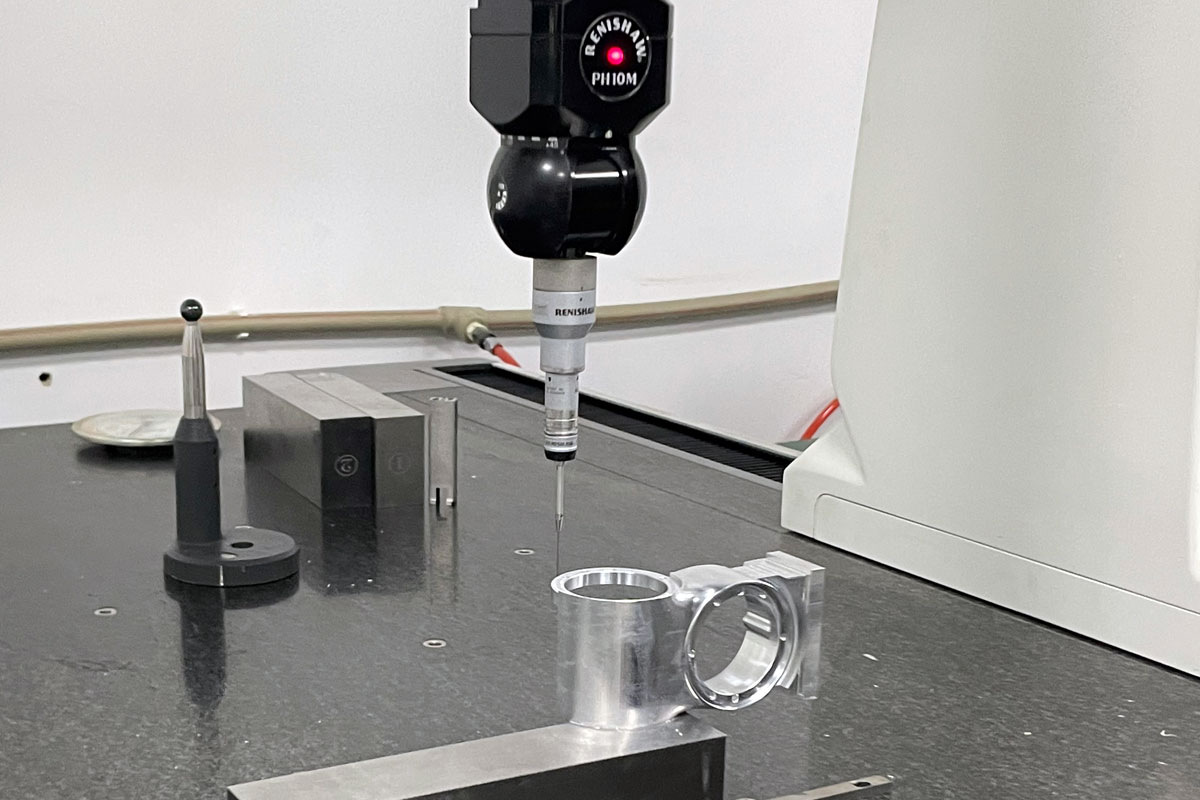
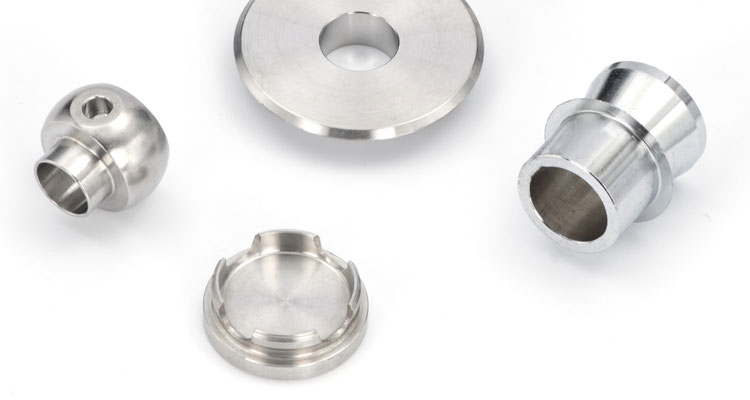
Tipico progetto di campione di verifica a 5 assi in acciaio inossidabile 304
5. Garanzia della tolleranza e meccanismo di risarcimento
Se la deviazione di una dimensione chiave su un campione supera 0,04 mm, correggere immediatamente la tabella di compensazione dinamica o lo spostamento delle coordinate della torretta degli strumenti. Mantenere l'integrità dei documenti di controllo della qualità e, dopo una correzione proattiva, compilare i criteri del libro blu sulla base della fluttuazione finale dell'errore (nell'intervallo di ±0,02-0,05 mm). Eseguire periodicamente il programma di misurazione inversa nel segmento a spostamento zero in condizioni meccaniche stabili e a temperatura controllata, quindi procedere con iterazioni precise.
III. Riassunto e raccomandazioni
La verifica delle capacità della lavorazione CNC a cinque assi non è in alcun modo una semplice attività preliminare per le operazioni iniziali; dovrebbe passare attraverso il processo di adattamento di qualsiasi sistema di produzione a lungo termine. Dalla rugosità alla finitura in acciaio inossidabile solido, stabilire punti di riferimento precisi e eliminare prontamente gli effetti termici o le spazialità accumulate lungo il percorso dell'utensile. È particolarmente importante completare tutti i nodi intermedi di archiviazione dei dati per garantire revisioni fluide del processo. Si raccomanda che le unità di processo stabiliscano piani mensili di ispezione degli strumenti e, insieme alla compensazione dell'angolo del cono della punta dell'utensile utilizzata nella programmazione, garantiscano costantemente il raggiungimento di un obiettivo di consegna di produzione di massa di 0,05 mm.
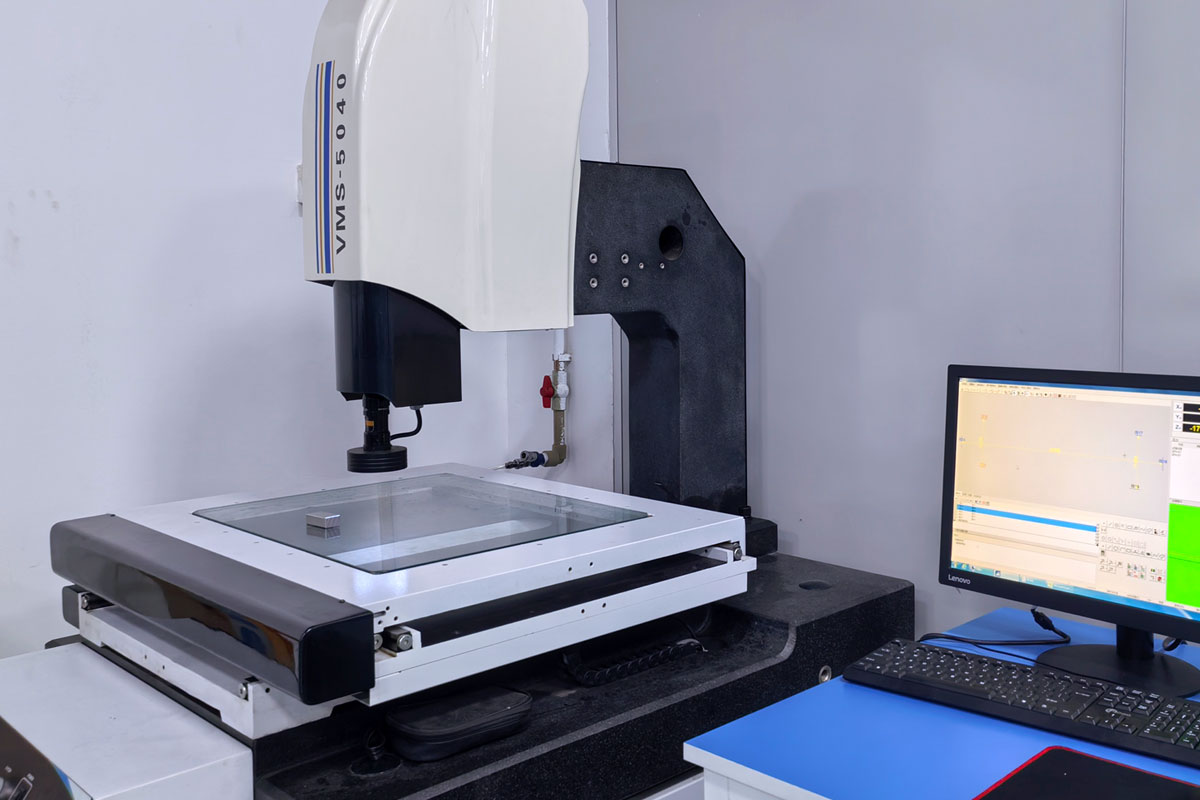
Esempio di documento del muro di controllo della convalida del processo
Precedente:Nessun altro/fine
Successivo:Come evitare la deformazione nelle parti del drone in alluminio a parete sottile 6061