Jak zweryfikować 5-osiową dokładność CNC do frezowania ze stali nierdzewnej 304 do ± 0,05 mm
Opublikowano w środę, 22. lipiec 2026

Przewodnik treści:Optymalizacja 5-osiowej obróbki CNC dla stali nierdzewnej (304), aby osiągnąć precyzję ±0,05 mm. Niniejszy przewodnik szczegółowo opisuje systematyczny przepływ pracy weryfikacji obejmujący dokładność geometryczną maszyny, kalibrację wyczerpania narzędzi, symulację CAM i inspekcję próbek świadków opartą na CMM. Zapewnij niezawodną produkcję masową dzięki komp
I. Wprowadzenie
Zastosowanie obróbki CNC 5-osiowej jest coraz szersze rozpowszechnione w takich dziedzinach, jak lotnictwo, urządzenia medyczne i produkcja form, zwłaszcza w operacjach frezowanych na materiałach ze stali nierdzewnej (304). Jak zapewnić, że części spełniają ogólne wymagania dotyczące dokładności ±0,05 mm poprzez systematyczną weryfikację zdolności procesu i standardy zapewniania dokładności, stało się podstawową umiejętnością, którą muszą opanować inżynierowie procesów. Ten dokument ma na celu zapewnienie inżynierom procesów przepływu pracy pochodnej wykonywalnej i praktycznych standardów.
II. Moduły weryfikacji podstawowej
1. Weryfikacja dokładności geometrycznej maszyny narzędziowej
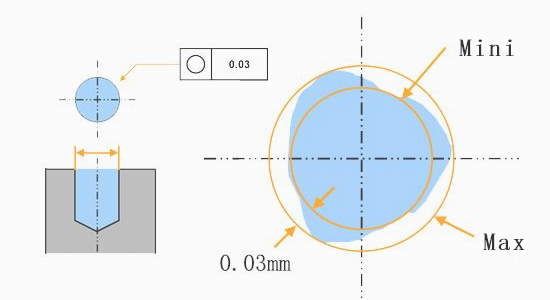
Przed formalną produkcją należy sprawdzić przepływ promieniowy / osi wrzeciona, dokładność pozycjonowania stołu obrotowego i sprzeciw osi liniowej. Użyj interferometru laserowego i wskaźnika tarczy do przeprowadzania testów dynamicznych, rejestrowania wartości odchyleń i wdrożenia kompensacji błędu wysokości. Zaleca się kontrolowanie rzeczywistego zmierzonego wycieku w granicach 0,01 mm, służącego jako podstawa dla późniejszej korekty odchyleń narzędzia.
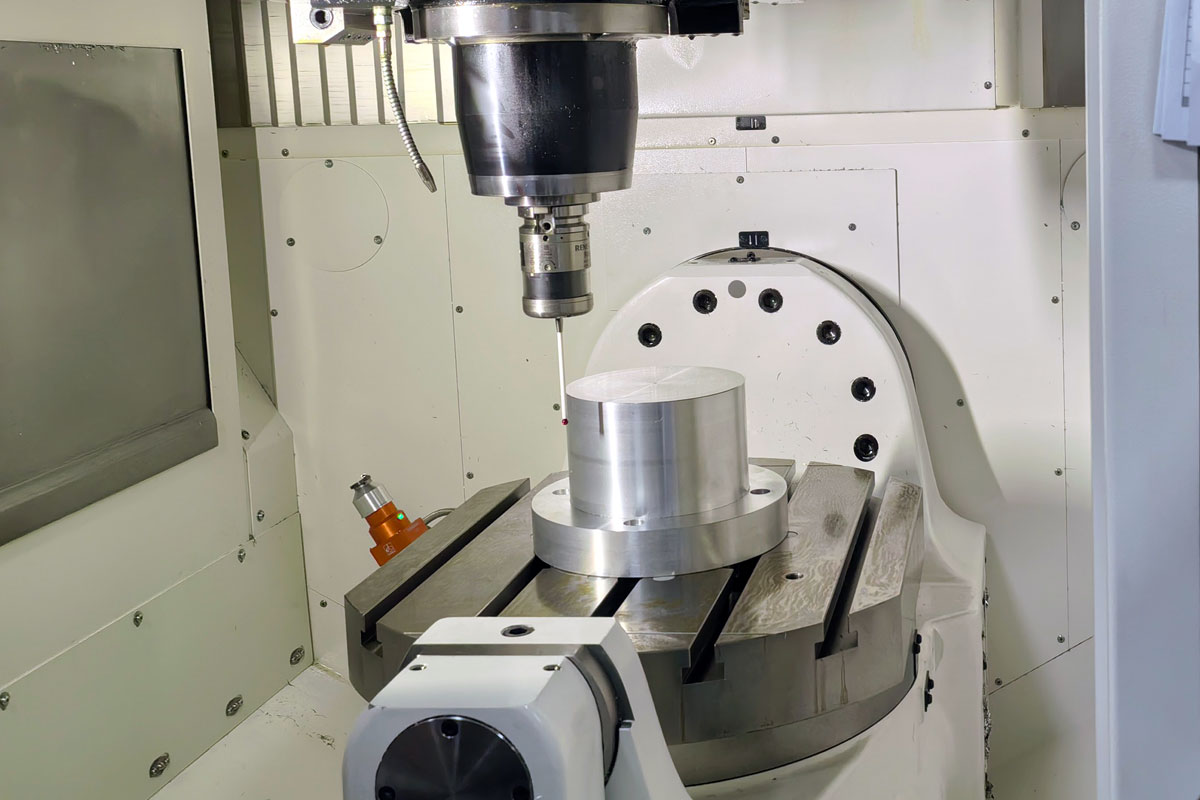
Podstawowa kontrola dokładności 5-osi
2. Weryfikacja systemu narzędzi i mocowania
Po wybraniu narzędzia i uchwytu hydraulicznego użyj przyrządu pomiarowego współosiowości do sprawdzenia wycieku narzędzia po zaciśnięciu. W przypadku frezowania stali nierdzewnej 304 współosiowość pomiędzy frezem powierzchniowym a uchwytem narzędzia powinna wynosić 0,02 mm. Równoczesnie wymienić na nowe wkładki i po wstępnym zaciśnięciu momentu obrotowego do stabilnej wartości zachować próbkę próbnego cięcia do testowania zużycia narzędzia. Jeżeli stabilność wymiarowa jest osiągnięta po trzech próbnych cięciach, system mocowania jest uważany za zweryfikowany.
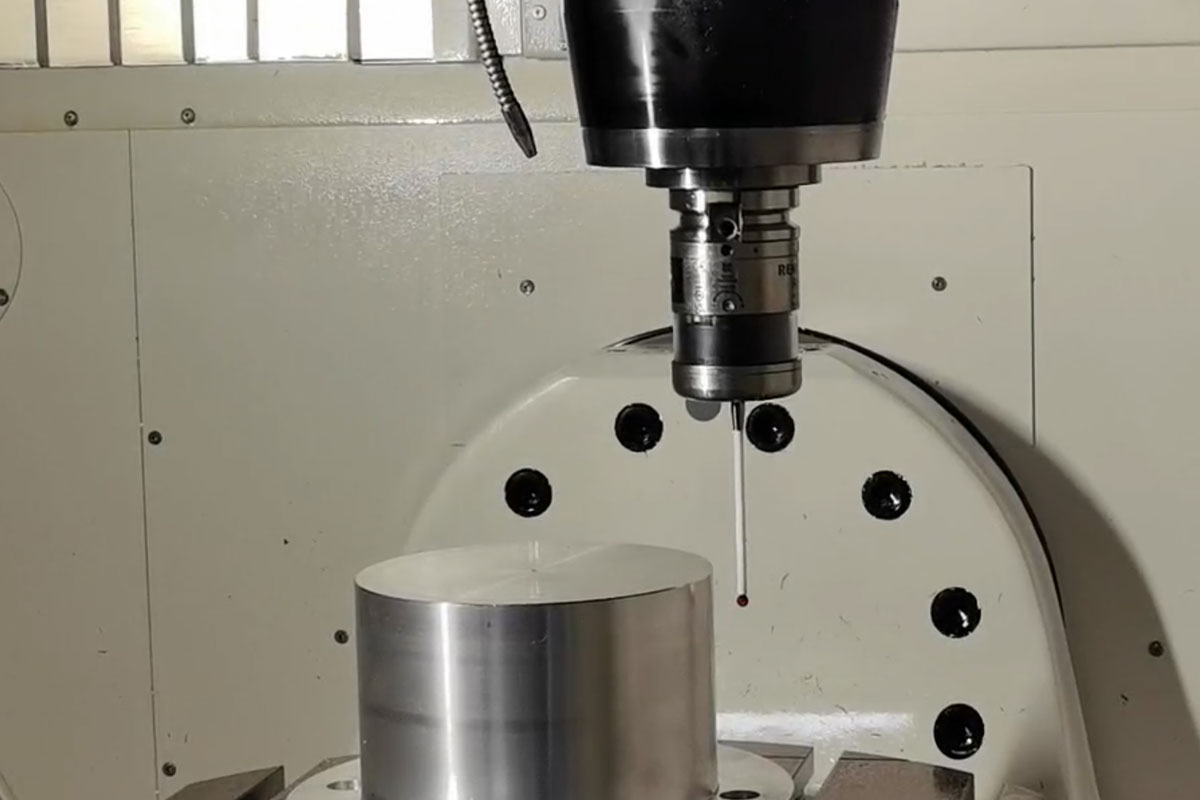
Długość nadwieszenia narzędzia i kalibracja wyciągu mocowania
3. Weryfikacja programowania i przetwarzania
Plik postprocesora dla 5-osiowego działania jednoczesnego jest najbardziej podatny na błędy w łańcuchu dokładności. Należy użyć dedykowanego oprogramowania symulacyjnego do sprawdzenia, czy trajektoria końcówki narzędzia jest ciągła i czy ruch nieliniowy powoduje odchylenie osi liniowej. Wymagana jest specjalna walidacja, aby zapewnić, że błąd promienia narzędzia w stosunku do przedmiotu obrabianego nie przekracza wstępnie ustalonej tolerancji podczas obrotu osi B i C. Włącz funkcje podglądu huśtawki i obrotu narzędzia w celu przewidywania ryzyka zakłóceń.
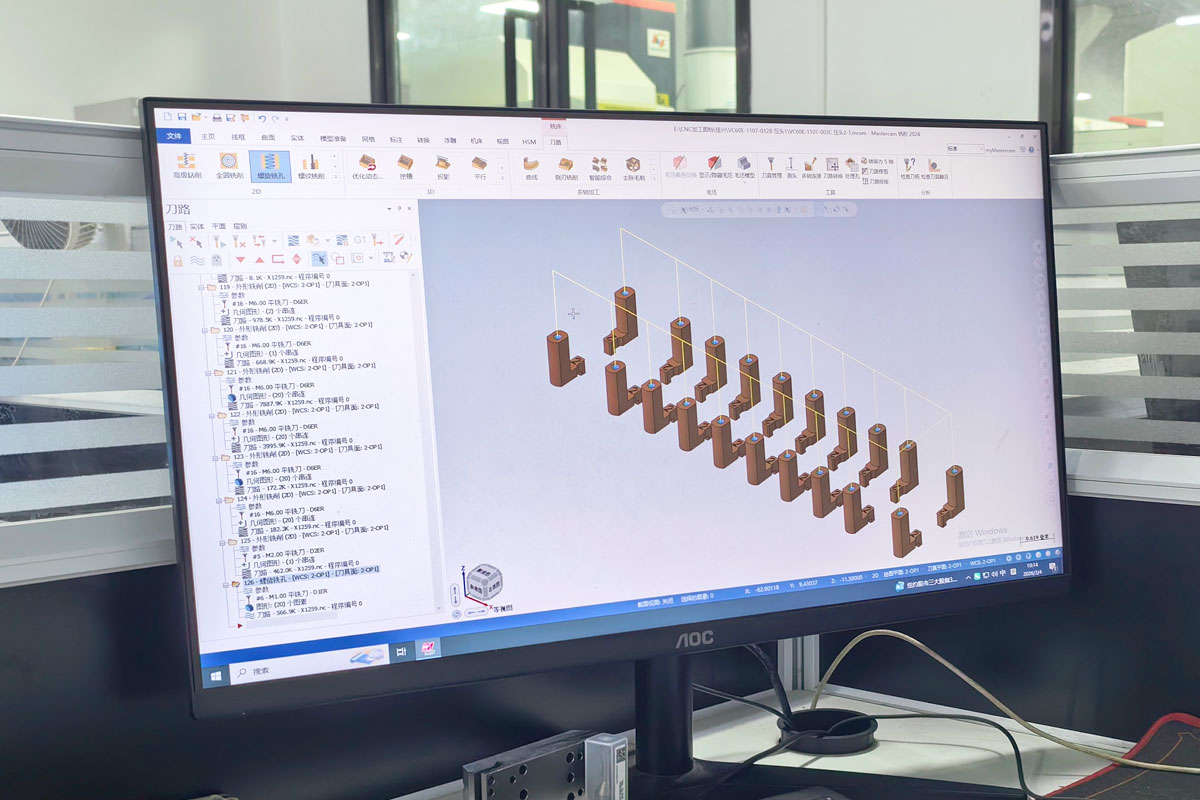
Porównanie symulacji przerzutów pomiędzy programowaniem 3+2 a programowaniem jednoczesnym
4. Weryfikacja dokładności próbki świadka
Zawartość związana z parametrami takimi jak obroty na minutę i prędkość podawania f300mm/min jest fragmentowana i wydaje się odpowiadać dopuszczeniu ściany bocznej 0,2 mm, aby zapewnić maksymalną powtarzalność. Cięcie urządzenia cyfrowego, aby zmierzyć jego górną i dolną płaskość oraz odchylenie przekątne. Zarezerwuj co najmniej dwa przekroje kontrolne na krytyczne cechy rowu i użyj CMM do przeprowadzenia absolutnej ponownej kontroli wymiarowej.
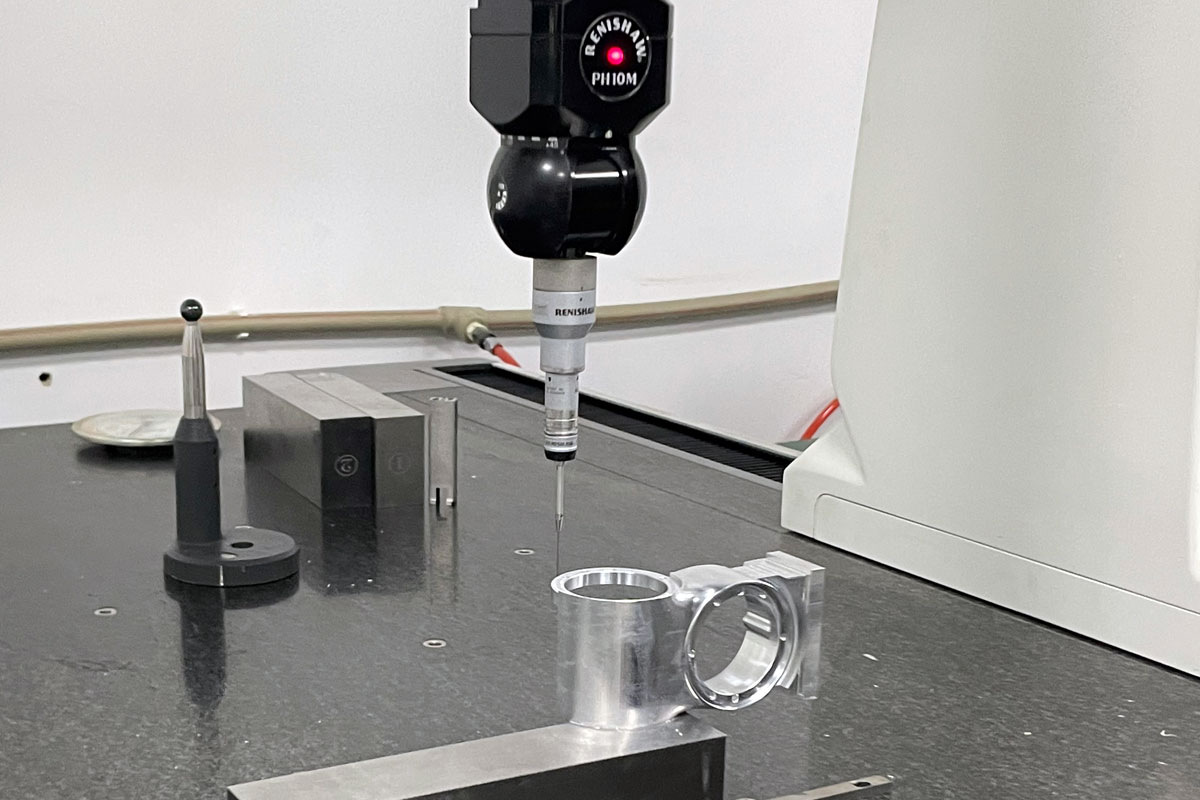
Typowy projekt próbki weryfikacji ze stali nierdzewnej 304 5-osiowej
5. Zapewnienie tolerancji i mechanizm odszkodowawczy
Jeśli odchylenie wymiaru kluczowego na próbce przekracza 0,04 mm, natychmiast poprawić dynamiczną tabelę kompensacji lub przesunięcie współrzędnych wieży narzędzia. Utrzymanie integralności dokumentów kontroli jakości i po proaktywnej korekcie opracowanie kryteriów niebieskiej księgi na podstawie ostatecznych wahań błędu (w zakresie ±0,02–0,05 mm). Okresowo uruchomić program pomiaru odwrotnego w segmentie zerowego przesunięcia w stabilnych warunkach mechanicznych i kontrolowanych temperaturą, a następnie kontynuować precyzyjne iteracje.
III. Podsumowanie i zalecenia
Weryfikacja zdolności obróbki CNC pięcioosiowej nie jest w żadnym razie jedynie działaniem wstępnym do początkowych operacji; powinien przechodzić przez proces adaptacyjny każdego długoterminowego systemu produkcyjnego. Od szrapowania do wykończenia na stałej stali nierdzewnej ustal dokładne punkty odniesienia pozycji i szybko wyeliminuj efekty termiczne lub zgromadzone szczeliny wzdłuż ścieżki narzędzia. Szczególnie ważne jest ukończenie wszystkich pośrednich węzłów przechowywania danych, aby zapewnić płynne przeglądy procesu. Zaleca się, aby jednostki procesowe ustanowiły miesięczne plany inspekcji przyrządów i wraz z kompensacją kąta stożka końca narzędzia stosowaną w programowaniu konsekwentnie zapewniały osiągnięcie celu dostawy produkcji masowej o 0,05 mm.
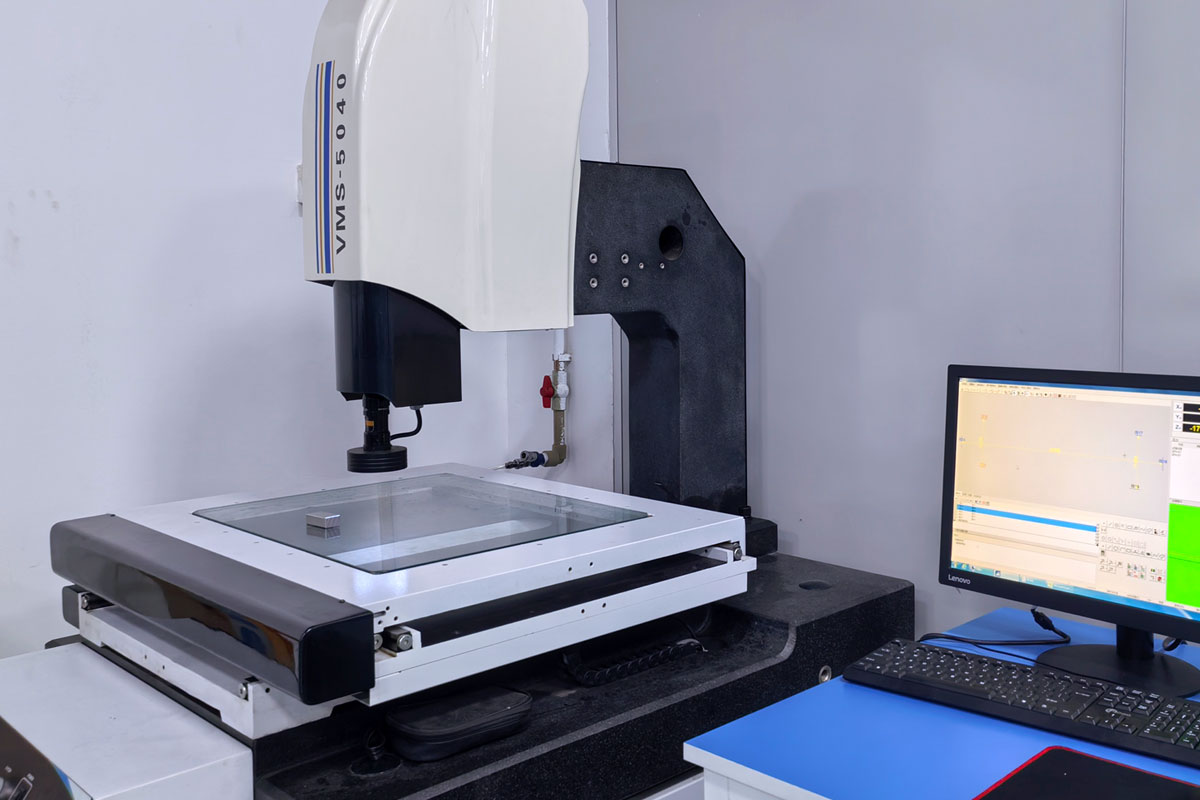
Przykład dokumentu ściany kontroli walidacji procesu
Poprzedni:Nie więcej / Koniec
Następny:Jak uniknąć deformacji w cienkowściennych częściach aluminiowych 6061