Jak uniknąć deformacji w cienkowściennych częściach aluminiowych 6061
Opublikowano w czwartek, 23. lipiec 2026

Przewodnik treści:Odkryj rozwiązania inżynieryjne do precyzyjnej obróbki cienkowściennych powłok dronów ze stopu aluminium 6061 (grubość 0,5–1,2 mm, dokładność ±0,005 mm). W tym artykule rozwiązuje się krytyczne wyzwania związane z deformacjami związanymi z napięciami mocującymi i zakłóceniami geometrycznymi wywoływanymi ciepłem.
Wprowadzenie
W sektorze lotnictwa, lotnictwa i elektroniki użytkowej stopu aluminiowego 6061, znanego ze swojej doskonałej wytrzymałości specyficznej i możliwości obróbki, jest szeroko stosowany w produkcji powłok cienkowściennych dla dronów. Grubość ścian takich elementów zazwyczaj waha się od 0,5 mm do 1,2 mm, ze złożonymi geometriami i pustymi wnętrzami, a wymagania dotyczące dokładności obróbki często osiągają ±0,005 mm. Jednak niska sztywność konstrukcji cienkosciannych sprawia, że są bardzo podatne na deformacje zaciskania i deformacje sprzężenia termomechanicznego podczas frezowania, co prowadzi do odchyleń wymiarowych, nierównej grubości ścian, a nawet lokalnych pęknięć. Na podstawie danych zgromadzonych z praktyk produkcyjnych, artykuł ten systematycznie bada wysoko precyzyjne schematy mocowania o niskim napięciu i parametry kontroli równowagi cieplnej cięcia, mając na celu zapewnienie współpracownikom inżynieryjnym bezpośrednio stosowanych rozwiązań technicznych.
Najważniejsze wyzwanie polega na tym, że elastyczne przesunięcie przedmiotu obrabianego pod jednokierunkową siłą mocującą przekłada się na błędy obróbki końcowej; z drugiej strony, ze względu na bardzo powolne rozpraszanie ciepła cienkich ścian, lokalne ciepło cięcia tworzy gradienty temperatury, powodując rozszerzenie objętościowe, które po chłodzeniu pozostawia nieodwracalne zakłócenia geometryczne. Rozwiązanie tych problemów wymaga skoordynowanego podejścia obejmującego metody zaciskania, ścieżki narzędzia cięcia i parametry procesu.
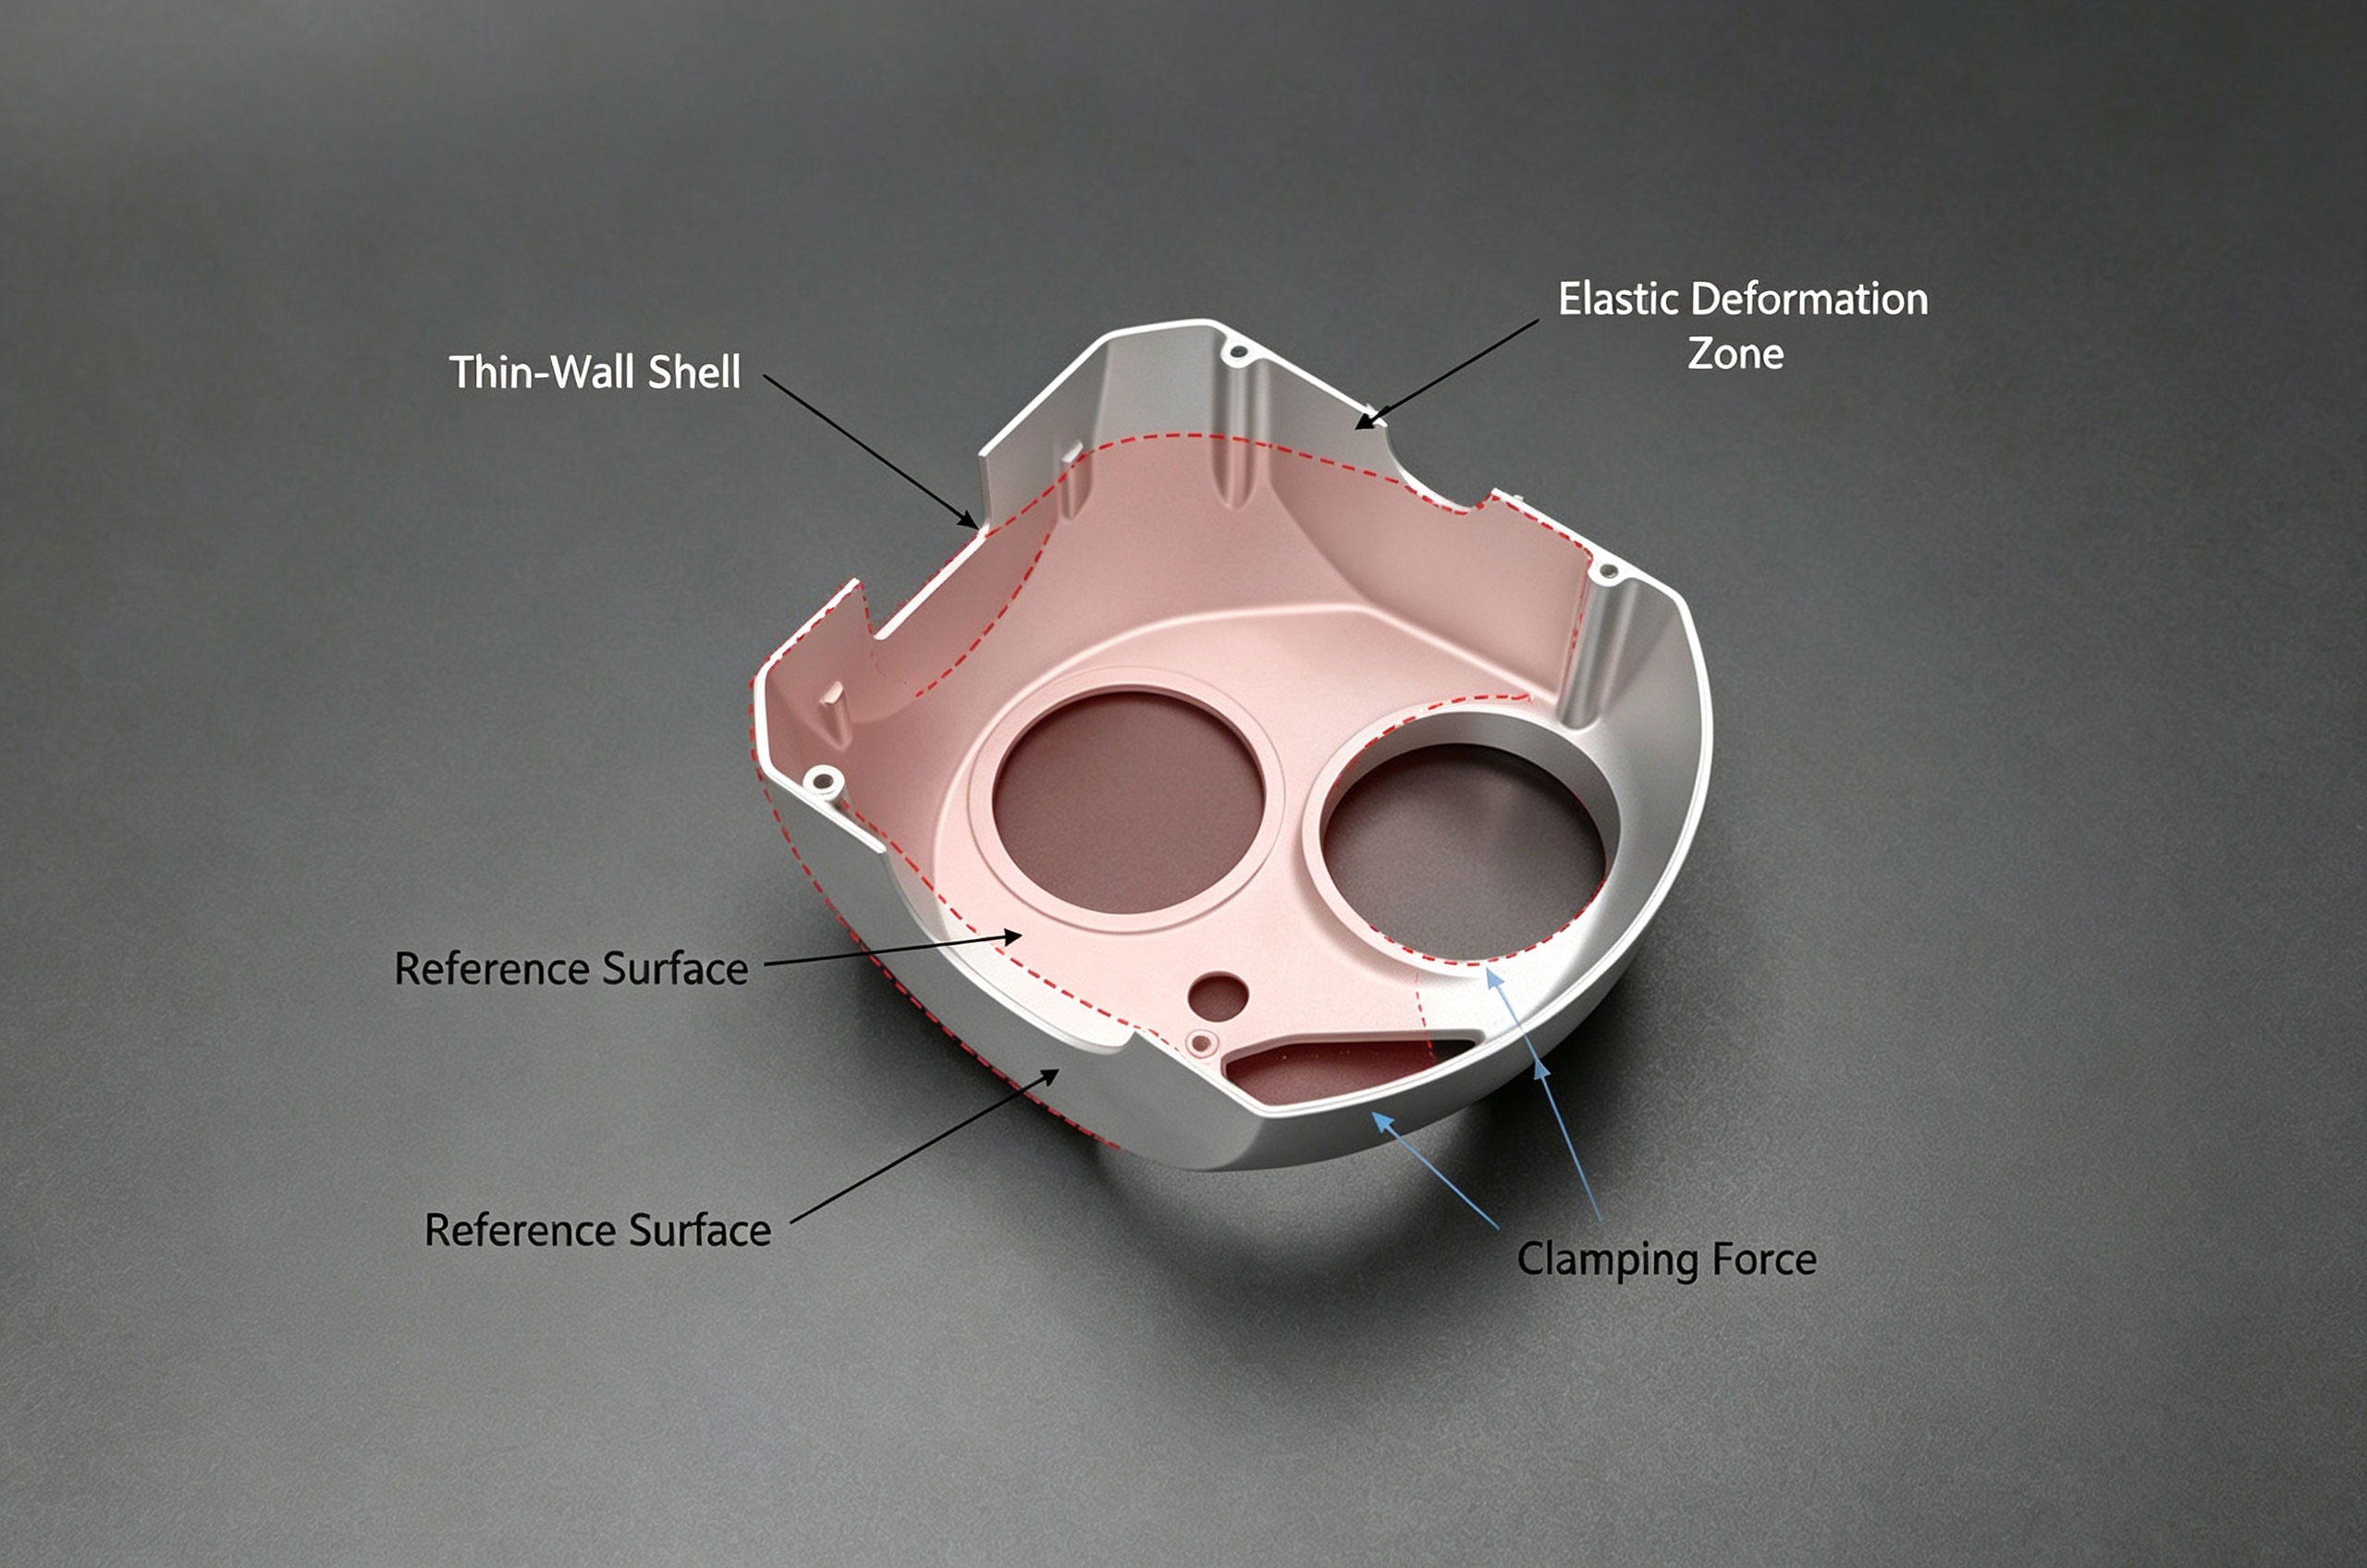
Schemat deformacji zaciskania powłoki cienkowściennej
Główne rozwiązanie techniczne
I. Precyzyjne elastyczne mocowanie pod ciśnieniem mikroujemnym
Tradycyjne mechaniczne płyty ciśnieniowe i zaciski narożne często powodują elastyczne zmarszczki i błędy natychmiastowego wyrównania. Aby rozwiązać problem montażu pomiędzy drobnymi zakrzywionymi powierzchniami przedmiotu obrabianego a urządzeniem, przyjęta jest struktura kompozytowa aspiratora próżniowego i płyty żelowej z poliuretanu. Szczególnie sześć niezależnych komor powietrznych jest skonfigurowanych na powierzchni 140 mm × 80 mm, przy zastosowaniu różnicy ciśnienia w celu wytworzenia siły kleju < -80 kPa, przy maksymalnym zwolnieniu nadmiaru ciśnienia regulowanym między 70 a 90 kPa, a rzeczywiste ciśnienie robocze ustabilizowane na poziomie 75 kPa ± 3 kPa. Przepływ powietrza uwolniający w jednej komorze kontroluje odkształcenie spowodowane przedgrawitacją powłoki do poziomu poniżej 0,004 mm.
Za pomocą czujnika do pomiaru wstępu (o grubości 0,8 mm), maksymalne odkształcenie różnicowe spowodowane zaciskaniem wynosi tylko 0,003 mm; po poprawie poprzez wieloponktową regulację ciśnienia wartość ta jest zmniejszona do poniżej 0,001 mm.
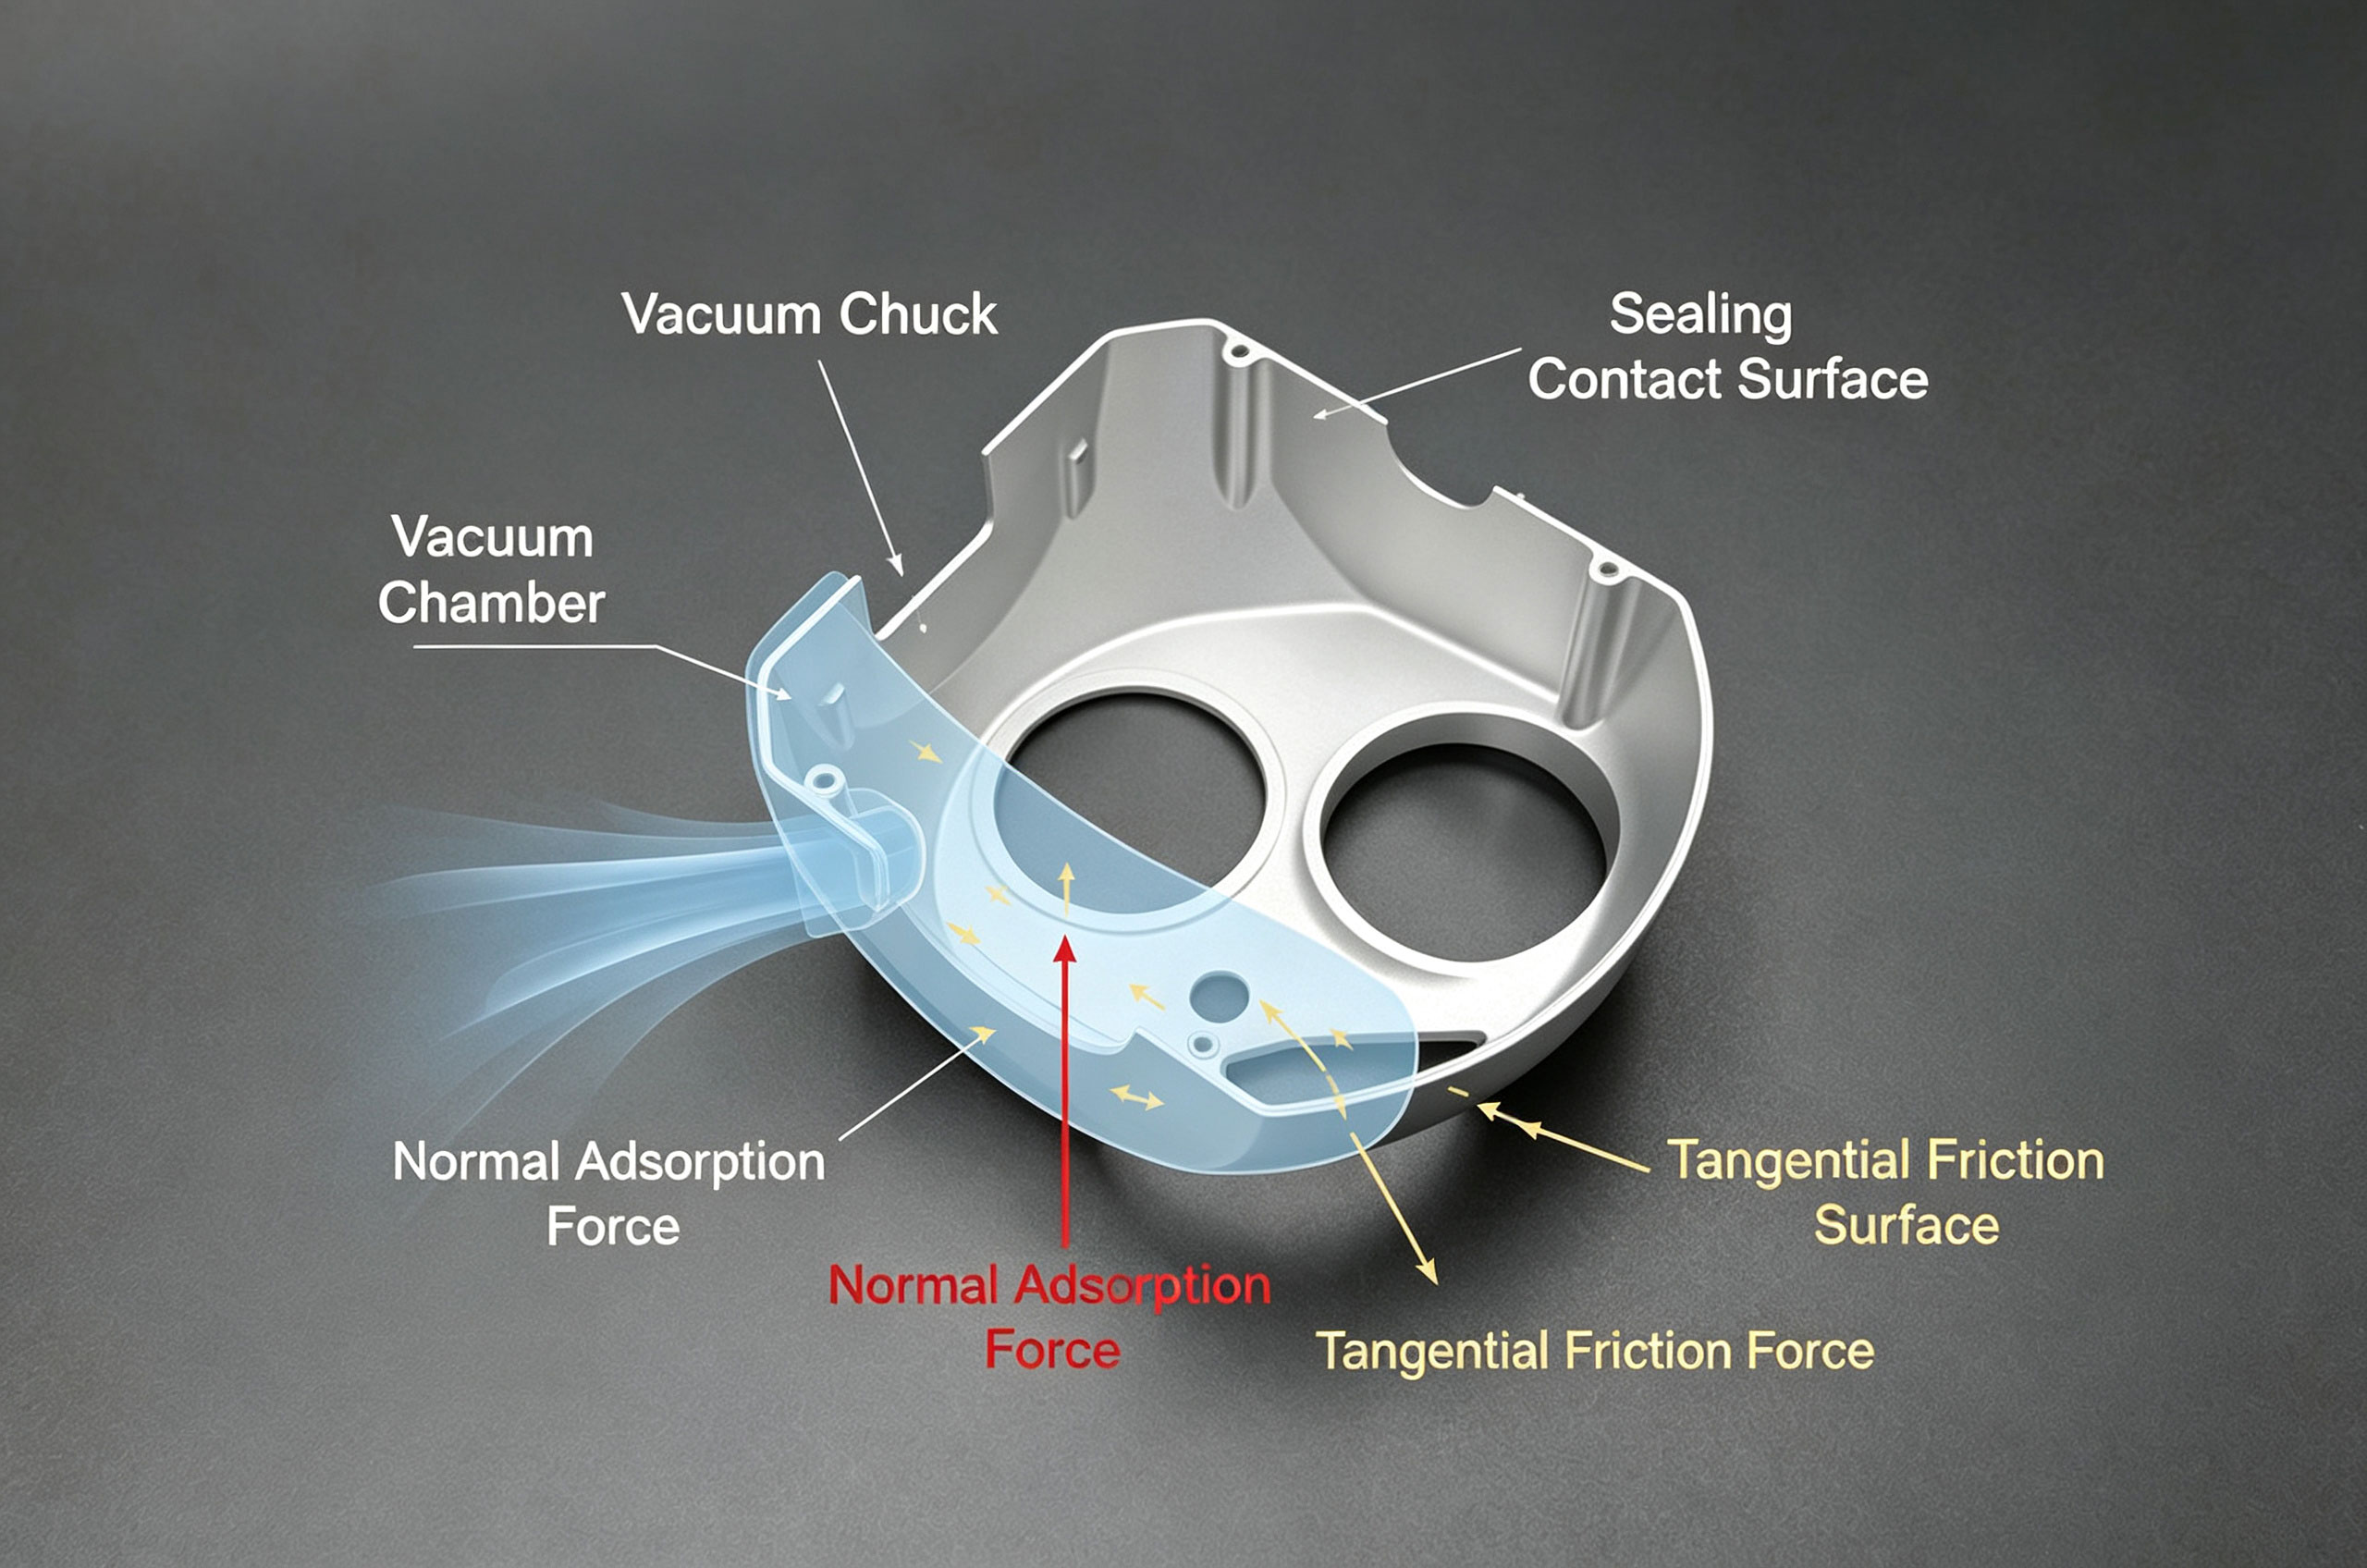
Zasada i analiza mechaniczna mocowania adsorpcyjnego próżniowego
II. Rysunek-8 Ścieżka frezowania spiralnego
Aby odwrócić skoncentrowaną falę ciepła od gęsto nakładających się punktów cięcia promieniowego, dwusegmentowa ścieżka frezowania powietrza z wymianą do przodu i odwrotu na rysunku 8 zastępuje tradycyjny wzór zygzac - każda warstwa jest osadzona z lewej w prawą stronę, zaczynając od warstwy górnej w dół, z przerywającym cięciem pod kątem 10 ° rake. Stosowana jest frezarka o podwójnej krawędzi ø6mm (kąt szpilowania 12°, kąt zwolnienia 8°), o prędkości wrzeciona n = 18000 r/min, głębokości osi cięcia ap = 0,15 mm ± 0,02 mm, promieniowej szerokości cięcia ae = 2,0 mm (w warunkach, w których grubość ściany wynosi 0,7 ± 0,05 mm); początkowe podanie Vf = 1800 mm/min, zmniejszone do 1400 mm/min przy przesunięciach łukowych.
Wartości walidacyjne z dynamometru pokazują: szczytowe naprężenie boczne cięcia spada o 30%, a wibracje przyspieszenia mogą być przerwane i tłumione. W tych samych warunkach, w 15 powtarzalnych próbkach, tolerancja grubości pozostałej na krawędziach ścian wynosi ±0,0038 mm, co wykazuje satysfakcjonujące wyniki.
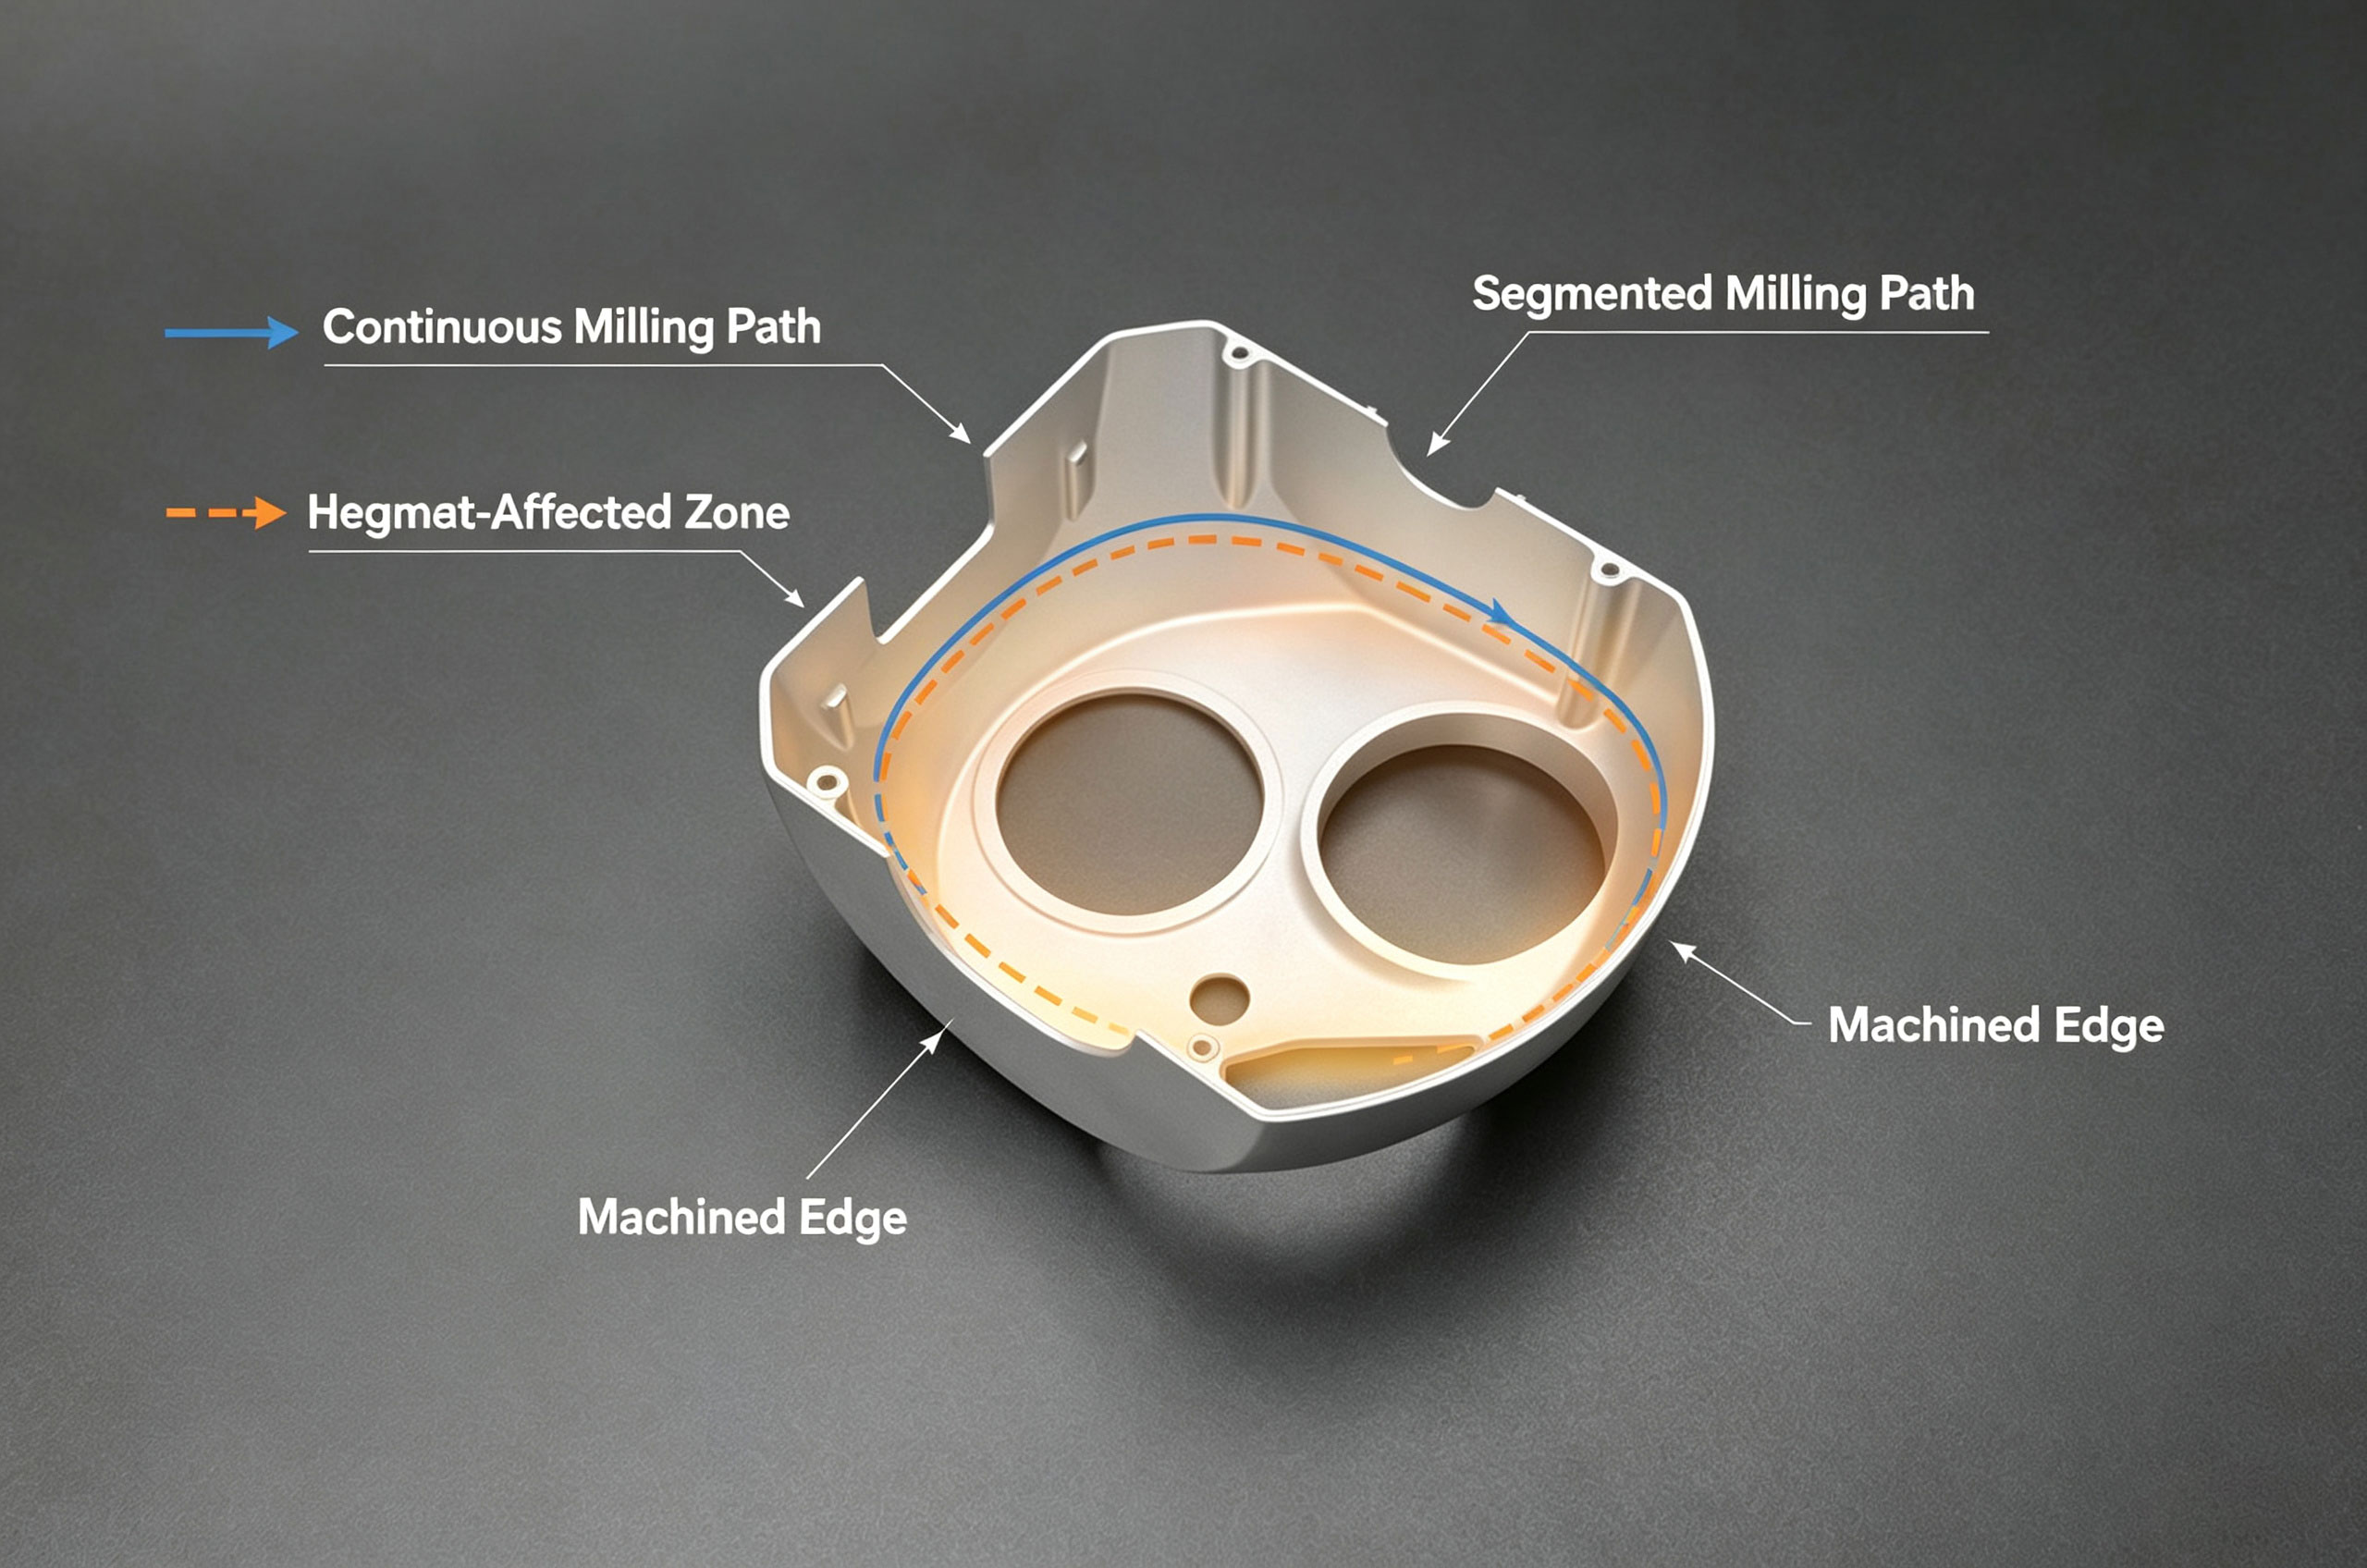
Porównanie ścieżki frezowania i efekt dyfuzji ciepła
III. Pulsowe smarowanie przymusowe - jednolite pole temperatury
Bez względu na to, jak mocno jest zaciskany przedmiot obrabiany, jeśli strefa grzewcza o temperaturze 600-800 °C/min nie jest szybko ewakuowana, nierówne naprężenie rozciągowe utwardzenia spowoduje nieodwracalne zniekształcenie obróbanej powierzchni.
Połączony rozpylacz 5% emulgowanego płynu chłodzącego z dysz pulsuje co 0,3 sekundy (za pomocą zestawu zaworu dyspersyjnego hydraulicznego z sprężyną), dopasowany do trzykanałowego szpilu wydechowego oleju i gazu wewnątrz narzędzia, ograniczając źródło ciepła do maksymalnej różnicy temperatury 20 °C. Po 28 pomiarach temperatury przerwy cięcia (przy użyciu termometru Killdler M32P) najcieńsza powierzchnia na dnie powłoki rejestruje 25 ±1,3 ° C, zmniejszając kroki kontroli o dwa w porównaniu do rzeczywistego ciągłego odlewania hydraulicznego na mokro. Inspekcja CMM offline przedmiotu obrabianego wskazuje, że 92,8% wszystkich zmierzonych punktów na trzech prostopiednich liniach konturu powierzchni spełnia lokalne kryteria zmienności formy i pozycji w zakresie 0,005 mm.
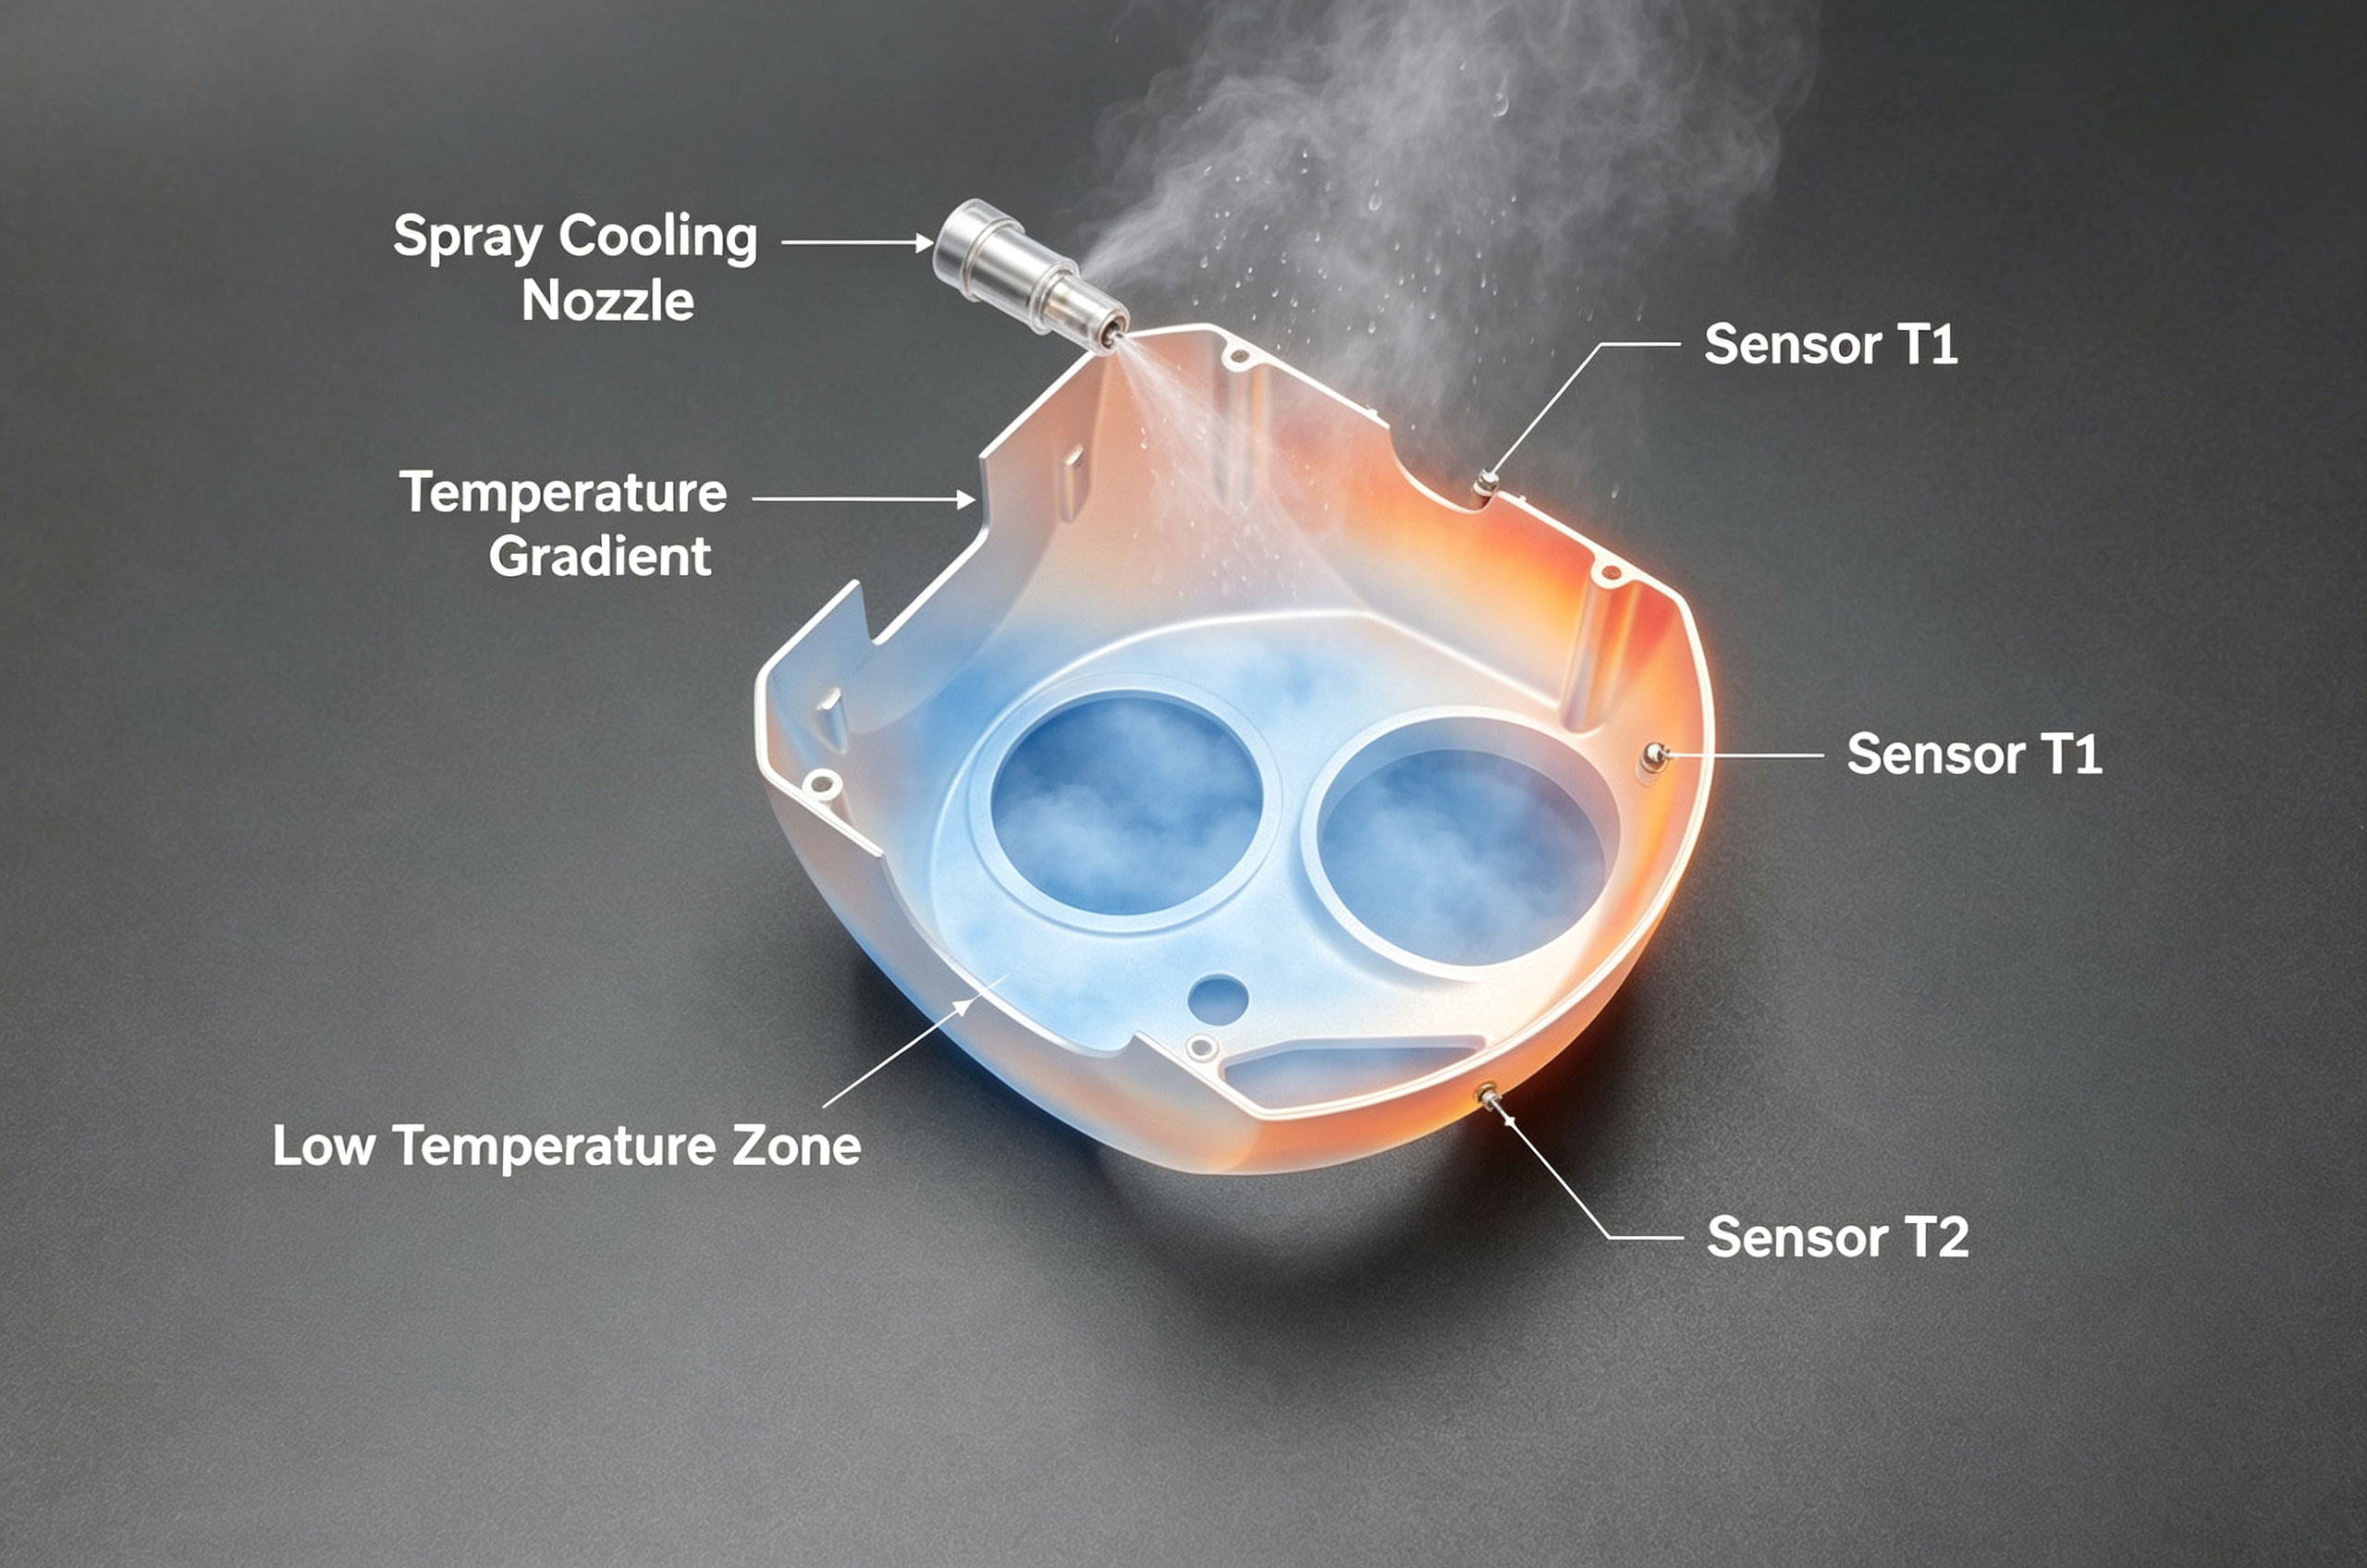
Rozkład pomiaru pola temperatury ściany pudełka pod przymusowym chłodzeniem rozpylaniem
IV. Nierówna droga uwolnienia dopuszczenia
W przypadku stopu aluminium z serii 6005 niekompletne usuwanie napięcia wewnętrznego ze spawania / walcowania na gorąco przed przetwarzaniem jest główną przyczyną stopniowej zmiany wymiarów i odkształcenia. Po 4-6 godzinach sztucznej obróbki cieplnej starzenia się roztworu ustala się droga przygotowania. Blank pozostawia się w końcowej krawędzi frezowania, z segmentowanym usuwaniem w krokach 5-3-1-0, w odstępie 2,5 s i warstwie wirtualnej 0,02 mm w celu zmniejszenia naprężenia.
Przykład: W przypadku części testowej z dolną ramą 28×10 po dwóch przejściach i jednym falistym podawaniu stożkowym do czasu weryfikacji bez kroków wycofania się naprężenia zerowego pozostałego - cykl kompensacji CMM pudełka TPF pierwszego kawałka jest zmniejszony o około 10 s, nie występują dalsze odchylenia - ostateczna wartość CT jest 0% niezgodna, a konserwacja formy jest mniej częsta.
Podsumowanie
Ogólnie rzecz biorąc, tłumienie wywołane przez zacisk w połączeniu z wysoką temperaturą są głównymi przeszkodami uniemożliwiającymi osiągnięcie wymaganego progu 5 µm. Dzięki wdrożeniu podejścia czterowymiarowego - elastycznej struktury wsparcia pod ciśnieniem ujemnym, rozkładu spiralnego z figurą ośmiu w celu złagodzenia naprężenia, przerywanym wyrównaniu ciepła cięcia i rozsądnemu dopuszczeniu zapasów z szerokościami kroków zmniejszonymi naprężeniem - i koordynacji ich wzajemnej weryfikacji międzyprocesowej, maksymalny błąd resztkowy systemu w górnej i dolnej części obudowy o grubości 6061 mm w przedziale silnika UAV jest ustabilizowany między ±0 Osiągnięcie 95% wskaźnika pierwszego przejścia w dostawie inspekcji wyraźnie oszczędza czas związany z przerobieniem ze względu na warunki poza tolerancją.
Dalsze propozycje ulepszeń: W przypadku drewna piłowego, które nie jest zmniejszone naprężeniem, wstępnie zsynchronizowane wklejanie bezpośrednie typu rolki z pomiarem śledzenia przesunięcia może umożliwić adaptacyjne automatyczne regulowanie wewnętrznego plenum cylindra w przepływie produkcyjnym.