Wyzwania uszczelniania w frezowaniu CNC korpusu zaworu aluminiowego 7075
Opublikowano w czwartek, 23. lipiec 2026

Przewodnik treści:Osiągnij otwory krzyżowe aluminiowe 7075 bez burr dzięki zaawansowanym metodom odburzania CNC. Niniejszy przewodnik obejmuje przedwiercenie i Strategia trochoidalna w celu zmniejszenia szczypnięcia krawędzi, plus system szczotki o wysokiej sztywności z wykorzystaniem drutu miedzianego berilowego i zawieszenia diamentowego do wykończenia wewnętrznego skrzyżowania. Zawiera S-shap
Obudowa korpusu zaworu pompy mikrohydraulicznej 7075 wyzwania uszczelniania procesu frezowania aluminium
Jako główny składnik ciśnieniowy i przewodniczy układu hydraulicznego, wydajność uszczelniająca obudowy korpusu zaworu mikrohydraulicznego bezpośrednio określa wydajność układu i żywotność. Podczas frezowania ze stopu aluminium 7075 (stan T6), ze względu na wysoką wytrzymałość materiału, wrażliwość na naprężenia pozostałe i podatność na odkształcenia w konstrukcjach cienkościennych, płaskość i równoległość wielostopowych powierzchni końcowych uszczelniających, a także odkrywanie głębokich otworów przecinających się z obwodem olejowym, stają się trzema głównymi trudnościami procesu w osiągnięciu wysokiej precyzji (± 0,005 mm) uszczelnienia. W tym artykule omówiono te aspekty z perspektywy kontroli procesu, zapewniając inżynierom procesów praktyczne rozwiązania.
1. Kontrola płaskości wielostopowych skrzyń uszczelniających
Podczas frezowania stopu aluminiowego 7075, powierzchnie końcowe kroku są podatne na falistość z powodu ciepła cięcia i uwalniania wewnętrznego naprężenia. W celu rozwiązania tego problemu przyjęte są następujące strategie procesowe:
1. Szrobkie i drobne sekwencjonowanie z leczeniem starzenia: Po szorstkim frezowaniu z dopuszczeniem 0,3 mm wykonuje się sztuczne starzenie (120 ° C × 4 h), aby złagodzić stres. Do drobnego frezowania stosuje się szybką frezarkę o promieniu nosa narzędzia R0,8 mm. Parametry cięcia są kontrolowane przy Vc = 600m / min, fz = 0,05mm / z, z jedną głębokością cięcia nie większą niż 0,15mm, aby zmniejszyć uderzenie siły cięcia. 2. Metoda wsparcia pomocniczego: Wstępnie wiertnij i wkręć otwory gwintowane M4 na tylnej części schodów, użyj elastycznych szpilek wspierających, aby aktywnie kompensować niewystarczającą sztywność, i wypełnij jamy stopem o niskim stopniu topnienia, aby tłumić wibracje obróbki. Mierzone wyniki pokazują, że płaskość może być stabilnie utrzymywana w granicach 0,004 mm. 3. Kontrola i kompensacja w trakcie procesu: Po drobnym frezowaniu użyj płyty interferometru laserowego w połączeniu z sondą kontaktową do skanowania powierzchni końcowej, kompensując minimalne dopuszczenia powierzchniowe, aby uniknąć odkształcenia z powodu mocowania wtórnego.
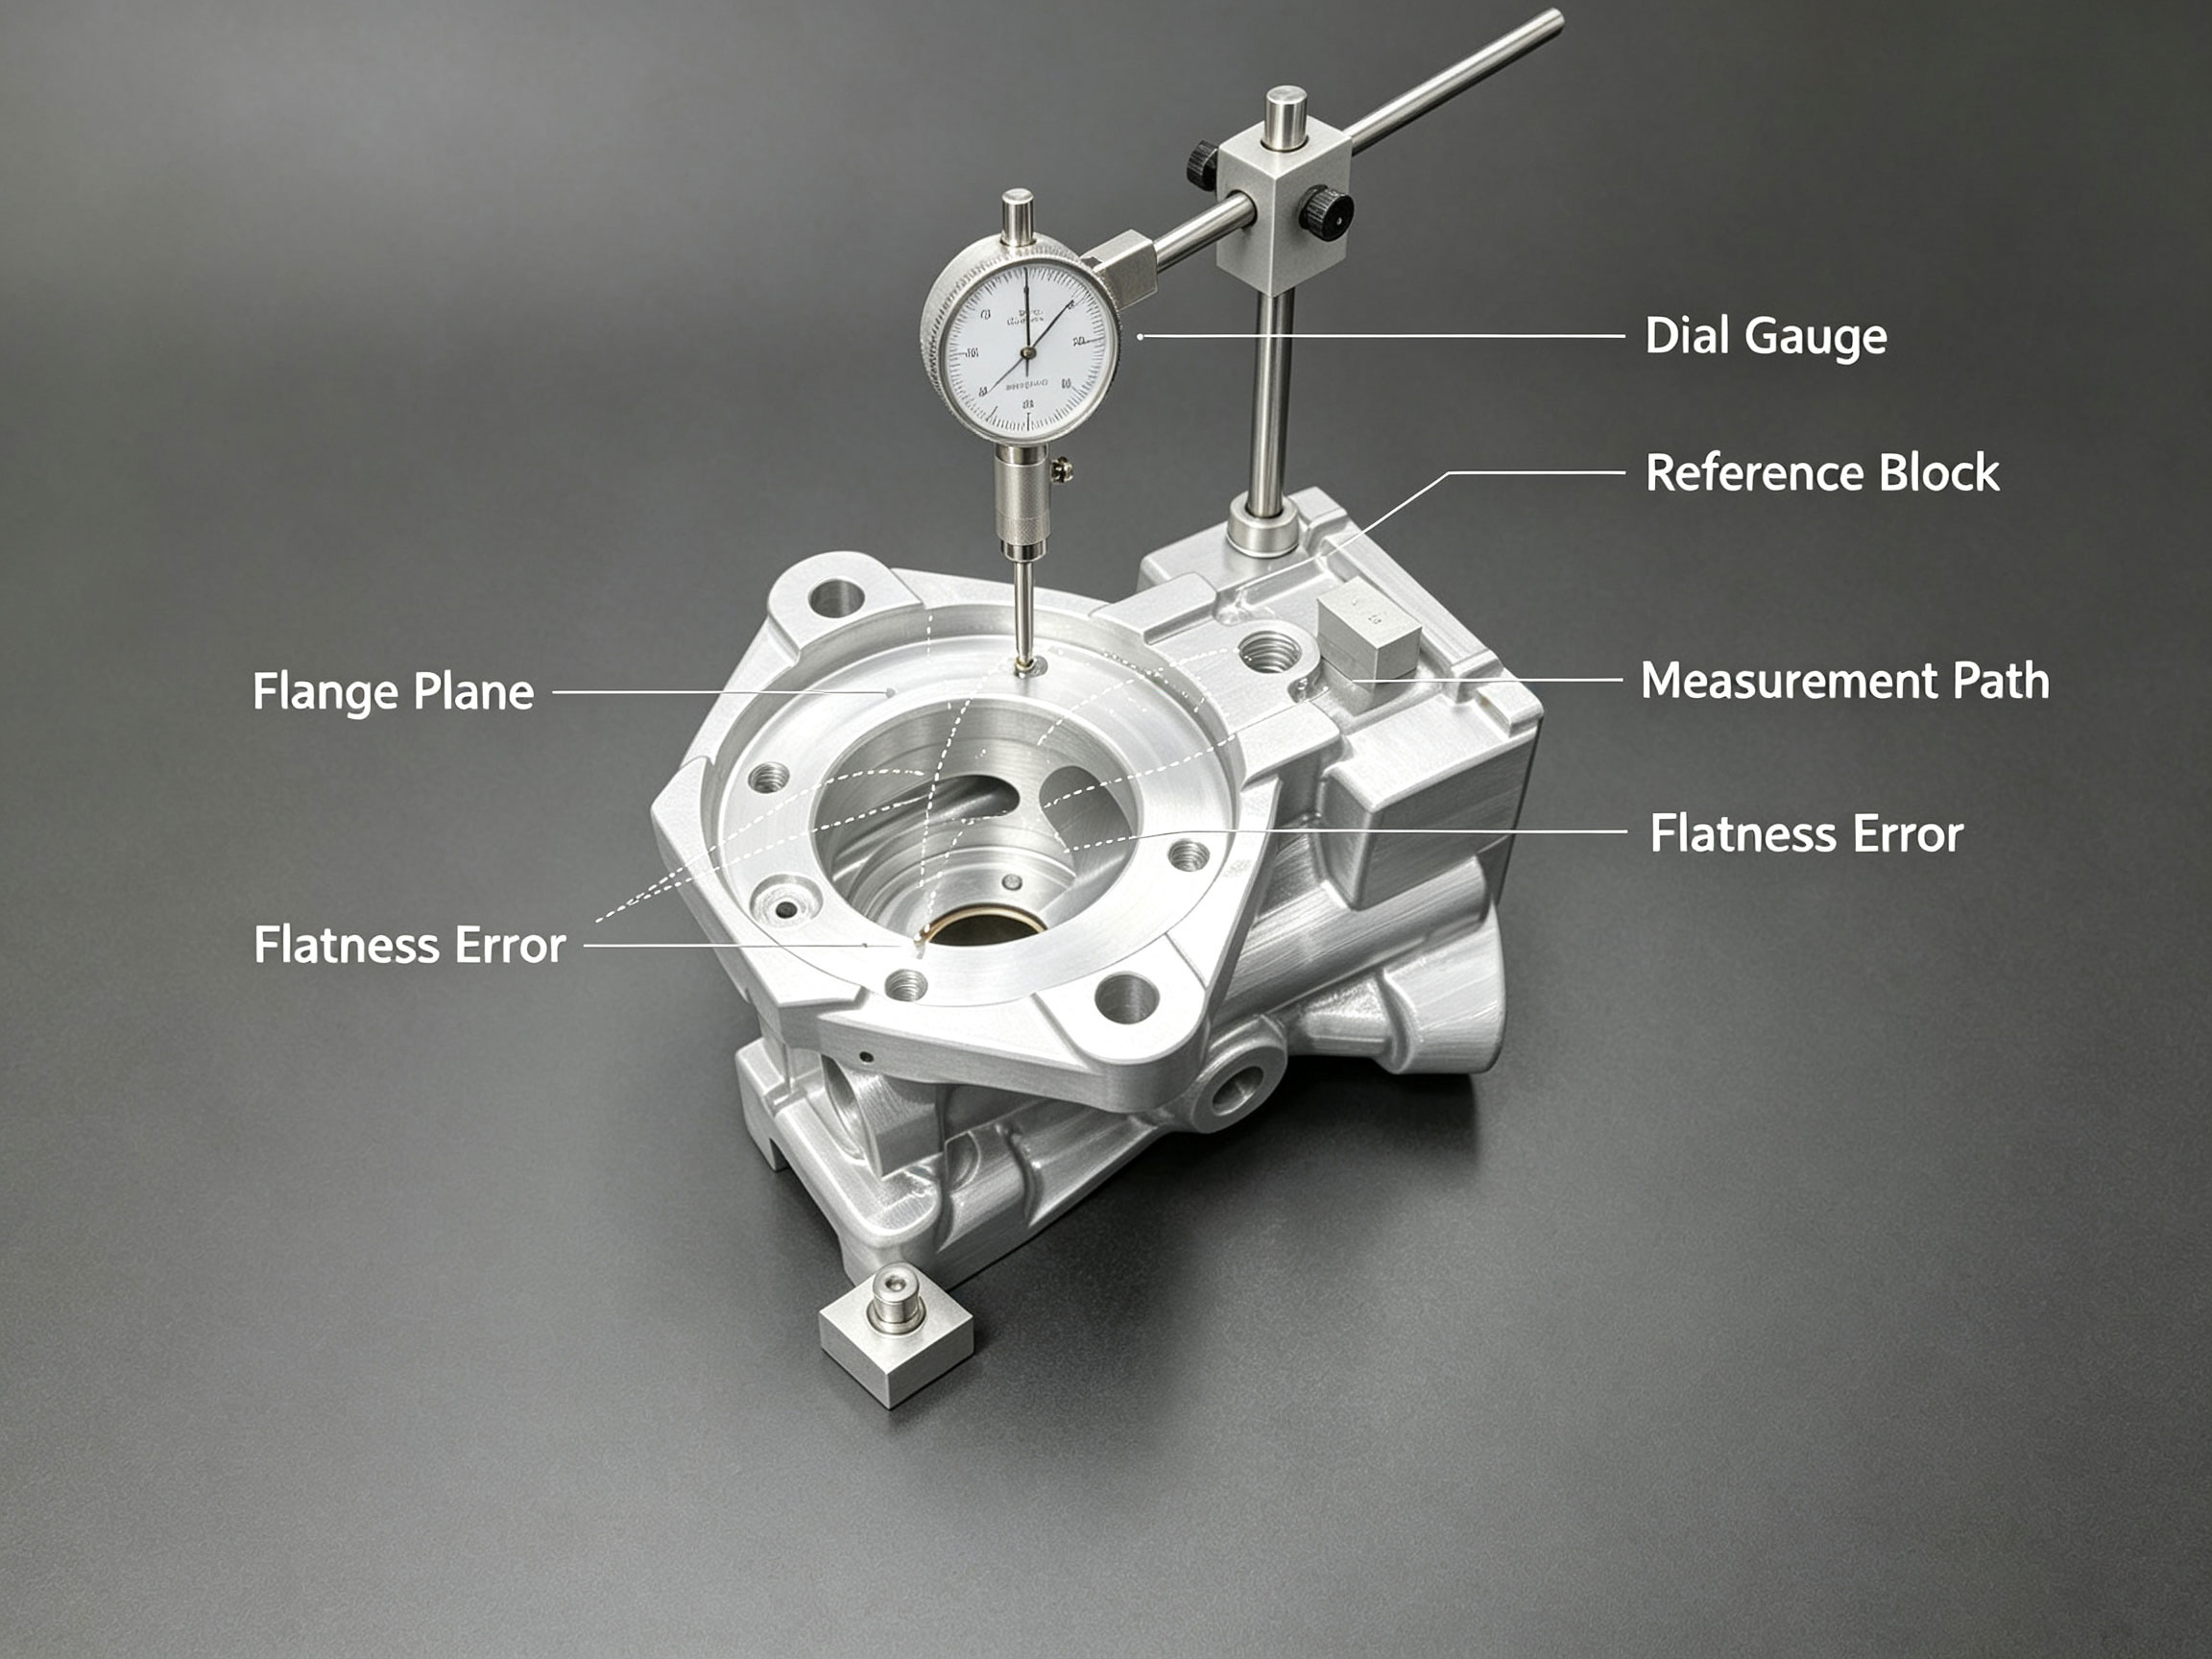
Rysunek planu pomiaru płaskości
2. Kontrola równoległości i zjednoczenie danych
Równoległość między wielostopowymi powierzchniami końcowymi uszczelniającymi jest warunkiem wstępnym skutecznego kompresji pierścienia o. Błędy transferu daty i elastyczne odkształcenie cienkowściennych powierzchni końcowych to dwa główne rodzaje problemów. Rozwiązania obejmują -
1. Strategia zjednoczenia daty: Obróbka powierzchni dolnej i pierwszy krok podczas wstępnej konfiguracji i użyj powierzchni bocznej jako odniesienia do późniejszego pozycjonowania. Unikaj ponownego zerowania w kolejnych operacjach. 2. Technologia sszenia próżniowego w połączeniu z elastyczną warstwą ochronną materiału: Użyj płyt ssących elektrostatycznych zamiast siły elektromagnetycznej, aby zapobiec zakłóceniom pola magnetycznego, chronić obróbane powierzchnie przed przeciwnym odkształceniem i kontrolować siłę ssącą poniżej -0,6 baru. Monitorowanie okrągłego wycieku partii pozostaje poniżej 0,003 mm. 3. Referencyjny blok próbki i metoda zaciskania kompensacyjnego: Utwórz blok referencyjny stopu twardego o współczynniku rozszerzenia cieplnego bliskim obudowy, aby szybko skorygować ryzyko błędów przesunięcia w kierunku Y, znacznie poprawiając spójność procesu.
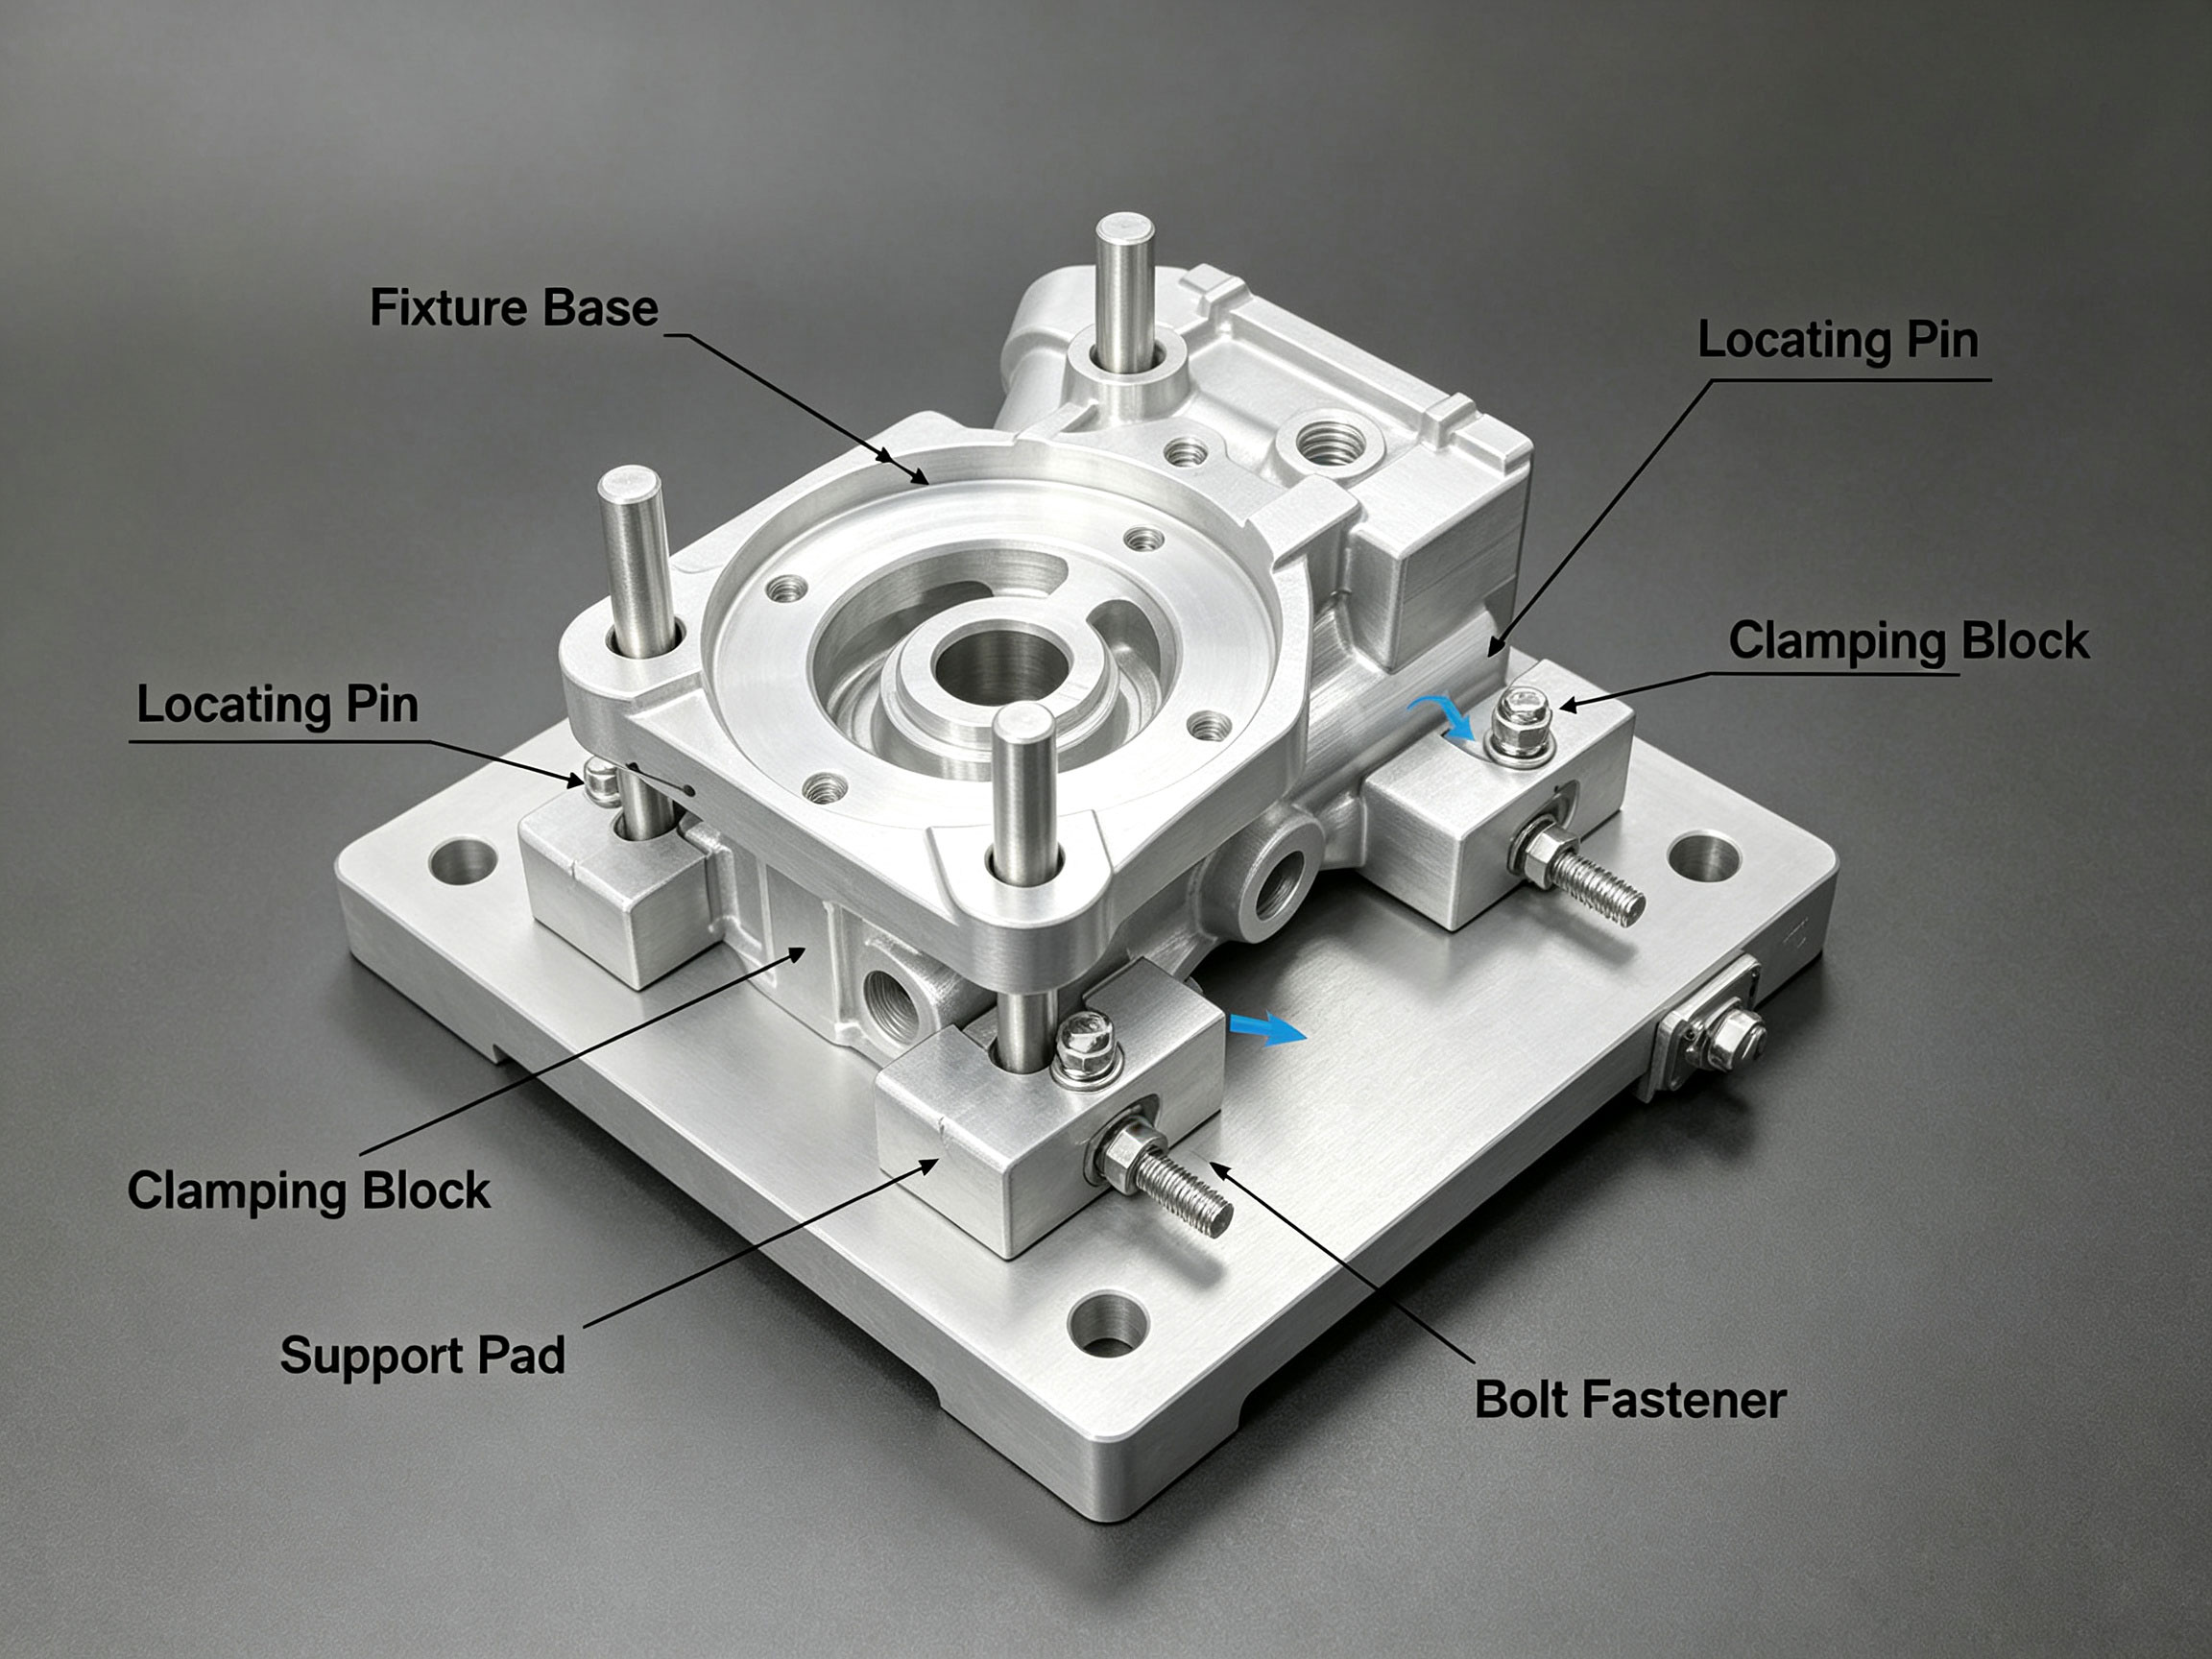
Rysunek planu montażu mocowania precyzyjnego
III. Kontrola jakości odkładania w przecinających się głębokich otworach olejowych
Twardość stopu aluminium 7075 jest stosunkowo średnia. Oprócz burzów krawędzi spowodowanych wprowadzeniem ciepła, skrzyżowanie dwóch narzędzi kierunkowych przy otworach przekrojowych może łatwo pozostawić roztrzaskane krawędzie lub ostre pozostałości, co wpływa na pozostałości czyszczenia i bezpieczeństwo kanału smarowego. Omówiono kilka punktów dotyczących ulepszeń procesu:
1. Metoda wiercenia wstępnego w połączeniu z wierceniem trochoidalnym w sekcjach: początkowy segment (głębokość 8 mm) jest zakończony w jednym przejściu; szybkość podawania jest zmniejszona do 50 mm/min przed osiągnięciem głębokości 2 mm, podczas gdy wstępnie obróbkowany rowek ulżny na górnej powierzchni na krótki czas przerywa szorstkie szczupy. 2. Do uchwytu narzędzia CNC z monitorowaniem ciśnienia podłączona jest głowica do odciągania szczotki o wysokiej sztywności. Poniżej w celu zakończenia obróbki skrzyżowania wkładana jest niestandardowa szczotka kompozytowa ze stopu o średnicy krawędzi cięciej 0,8 mm, przy użyciu nowej konstrukcji drutu miedzianego berylowego i tkaniny ceramicznej. Przed szczotkowaniem równomiernie nakłada się płyn cięcia i polerowania (specjalnie sformułowana zawiesina diamentowa) do smarowania i pasywacji jednoprzejściowej. Jednokierunkowy rozpylacz boczny o pojemności 5 cm3 w kształcie S jest używany do płukania wodą w celu usunięcia pozostałych dziur. Doświadczenie pokazuje, że metoda ta usuwa dziury bez powodowania odkształcenia tkanki kapilarnej lub występów, spełniając normę, jeśli jest spełniony test wycieku próżniowego z precyzyjnym pozycjonowaniem L12.
Głęboka koordynacja, gdy gotowy produkt klienta nie określa kąta narożnego krzywej 0,01R, priorytetowanie takiego cięcia w ten sposób skutecznie służy jako powszechne zastosowanie linii jakości połączeń wysokiej klasy maszyn narzędziowych, szeroko uznanych w praktyce standardowej. > Ta specyficzna operacja może być w pełni wyrażona i zastosowana w sposób naprzód, rozszerzając się na potwierdzoną serię, która może być formowana szybciej niż konwencjonalne metody, oferując zalety i zapewniając wysoką stabilność maszyny.
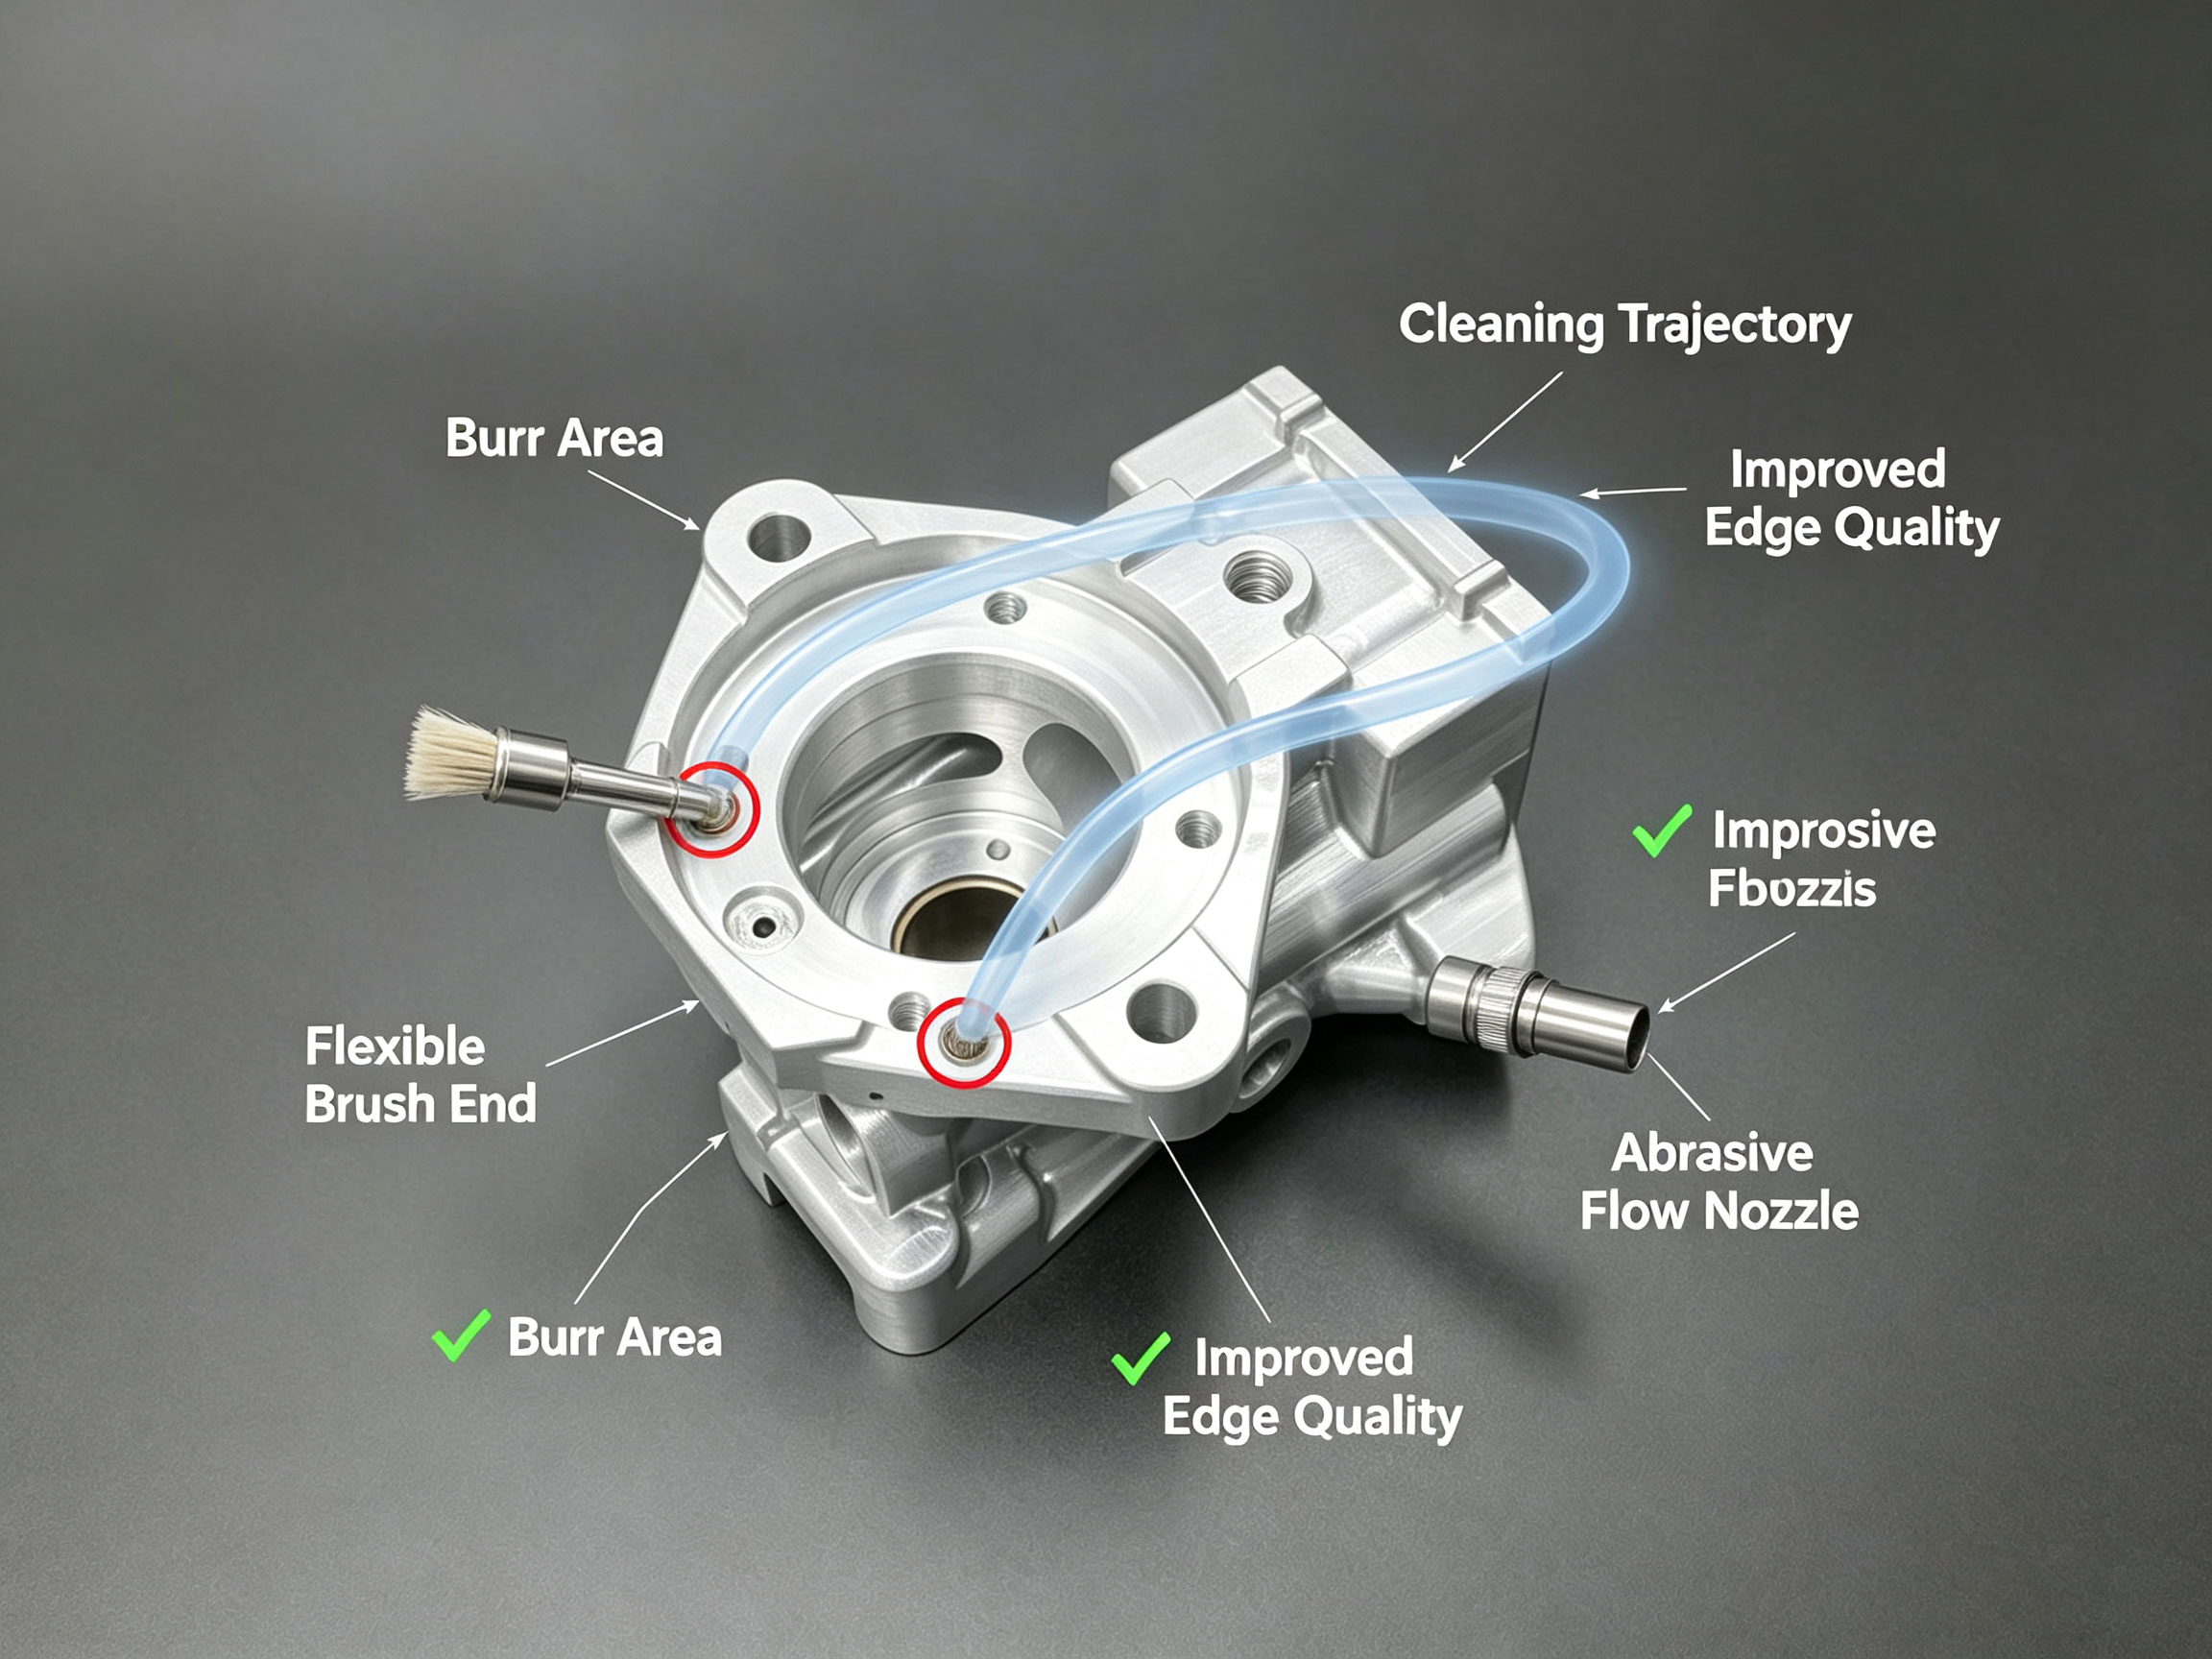
Nowy ulepszony schemat końca siłownika do czyszczenia burr
Praktyczna konsolidacja kluczowych punktów cyklu procesu
Na podstawie fazowego rozkładu i ujednoliconej obserwacji powyżej można dalej zweryfikować, że przy użyciu prostej krzywej dynamicznego rejestrowania reprezentującej efektywną siłę wykonania, wiele parametrów zweryfikowanych przez blok zaciskowy z wzmocnionym zaciskiem może być dostosowanych do standardu,
w ten sposób szybko prowadzić przegląd i poprawę metody dokładności procesu; kompleksowy zestaw rozwiązań z planami optymalizacji wykonania produkcji i odpowiednimi oznakowaniami inspekcyjnymi jest zalecany do osiągnięcia stabilnej wydajności objętości: po kilku rundach precyzyjnego cienkiego cięcia maszyny narzędziowej w rzeczywistej pracy na miejscu średni stopień uszczelniania otworu może być poprawiony z około 85% do poziomu poniżej błędu lub osiągnięcia wyników całkowicie bez wycieku
Ta najlepsza praktyka zaleca zakończenie potwierdzenia i dopasowania wymiarów fizycznych w pierwszym artykule, a następnie umożliwienie stabilnej dziennej wydajności opartej na danych w późniejszych cyklach produkcyjnych z efektem redukcji odpadów, oszczędności energii i doskonalenia mikrołączy. Niniejszy wniosek stanowi praktyczne odniesienie, które bezpośrednio przekłada się na zrównoważoną produkcję partii fabrycznej, wspierając optymalne możliwości wydajności i ustanawiając długoterminową myśl przewodnią w zakresie oceny nowych standardów.
Uwagi końcowe i wskazówki optymalizacji
Integracja obecnych szybkich procesów frezowania mikro-elektromechanicznych zintegrowanych korpusów zaworów, które mają różne wymagania dotyczące użytkowania, stopniowe płaskie powierzchnie z wieloma gradientami wymagają specjalnych strategii konserwacji. Aby zapewnić przepływy pracy naukowe, konieczne jest ustalenie niezależnej precyzji armatury przy ciągłym monitorowaniu, w połączeniu z systemem głębokiego usuwania, w celu koordynacji zakończenia wykonalnych podejść do operacji kompensacji temperatury. Może to przyczynić się do osiągnięcia docelowej precyzji montażu przy niewielkich odchyleniach, w końcu spełniając kluczowe aspekty połączenia weryfikacji funkcji przekształcenia krzyżowego. W przyszłości, łącząc eksperymenty online z cyfrowymi lustrami, wstępna symulacja warunków pracy zaworu pod obciążeniami mikroróżnicowymi bez tarcia może być szerzej generowana, aby umożliwić warunki masowej produkcji.
Ta runda dotyczy trzech kategorii trudności z przetwarzaniem, a mianowicie makroskopicznej płaskości końcowej, szczelnego dopasowania przestrzennego i odblokowanej pracy obwodu chłodzenia. Przedstawia niezbędne przykładowe praktyki rygorystycznej kontroli i pokazuje stosunkowo udane przykłady ogólnej wydajności procesu pomimo nieuniknionych opóźnień linii produkcyjnej.
Poprzedni:Jak uniknąć deformacji w cienkowściennych częściach aluminiowych 6061
Następny:Nie więcej / Koniec