Как проверить точность 5-осного ЧПУ для фрезеры из нержавеющей стали 304 до ± 0,05 мм
Опубликовано в среду, 22. Июль 2026

Руководство по содержанию:Оптимизация 5-осивой обработки ЧПУ для нержавеющей стали (304) для достижения точности ±0,05 мм. В этом руководстве подробно описывается рабочий процесс систематической проверки, охватывающий геометрическую точность машины, калибровку расхода инструмента, моделирование CAM и проверку образца свидетеля на основе CMM. Обеспечение надежного массового производства с комп
I. Введение
Применение 5-осивой обработки ЧПУ все более широко распространено в таких областях, как аэрокосмическая, медицинская техника и производство форм, особенно в фрезерных операциях на материалах из нержавеющей стали (304). Как обеспечить, чтобы детали соответствовали общим требованиям к точности ±0,05 мм посредством систематической проверки способности процесса и стандартов обеспечения точности, стало основным навыком, который должны овладеть инженеры-процессоры. Этот документ призван предоставить инженерам процессов рабочий процесс выполняемого производного и практические стандарты.
II. Основные модули проверки
1. Проверка геометрической точности станка
Перед формальным производством следует проверить радиальный/осный выход шпинделя, точность позиционирования вращающегося стола и линейное воздействие оси. Используйте лазерный интерферометр и индикатор цифрового набора для проведения динамических испытаний, записи значений отклонения и реализации компенсации ошибок высоты. Рекомендуется контролировать фактический измеренный отток в пределах 0,01 мм, служащий в качестве исходной линии для последующей коррекции отклонения инструмента.
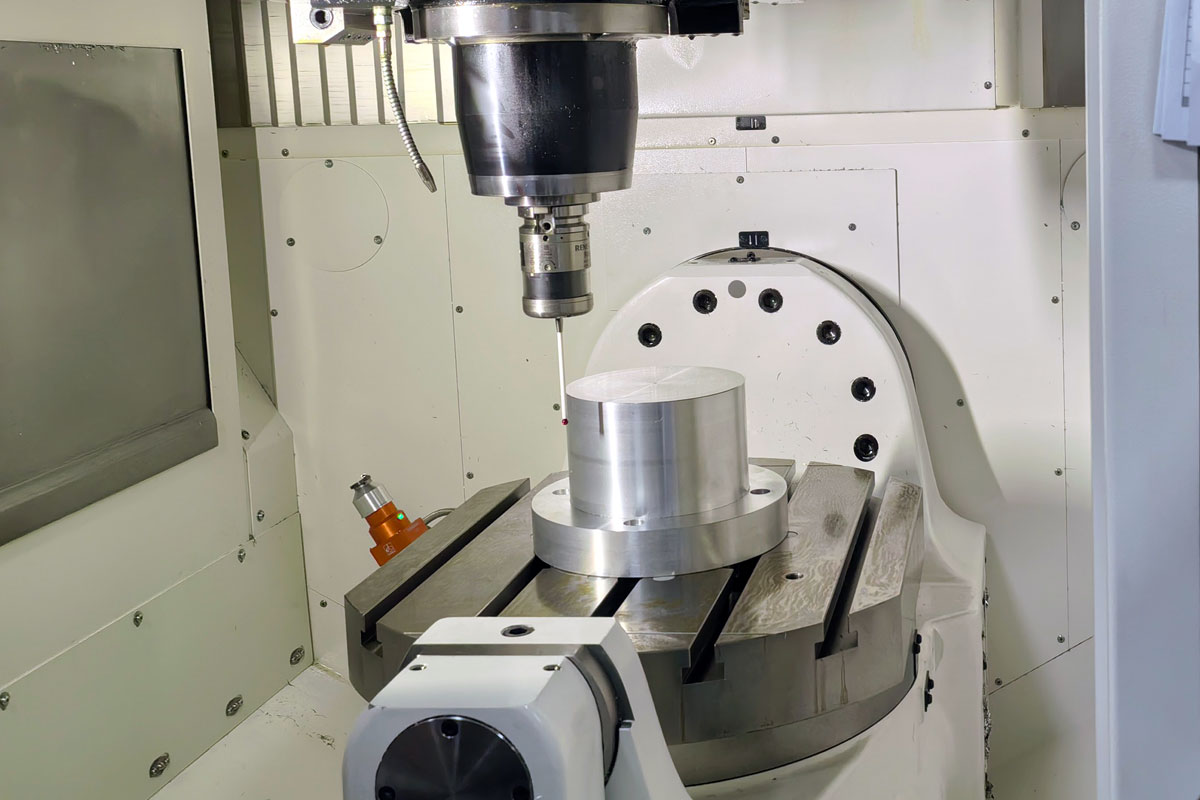
5-осная базовая проверка точности
2. Проверка инструмента и системы зажима
После выбора инструмента и гидравлического патрона используйте измерительный прибор коаксиальности для проверки истечения инструмента после зажима. Для фрезеры из нержавеющей стали 304 коаксиальность между фрезером и держателем инструмента должна быть в пределах 0,02 мм. Одновременно заменить новыми вставками и, после предварительного закрепления крутящего момента до стабильного значения, сохранить пробный образец для испытания износа инструмента. Если стабильность размеров достигается после трех испытательных разрезов, система зажима считается проверенной.
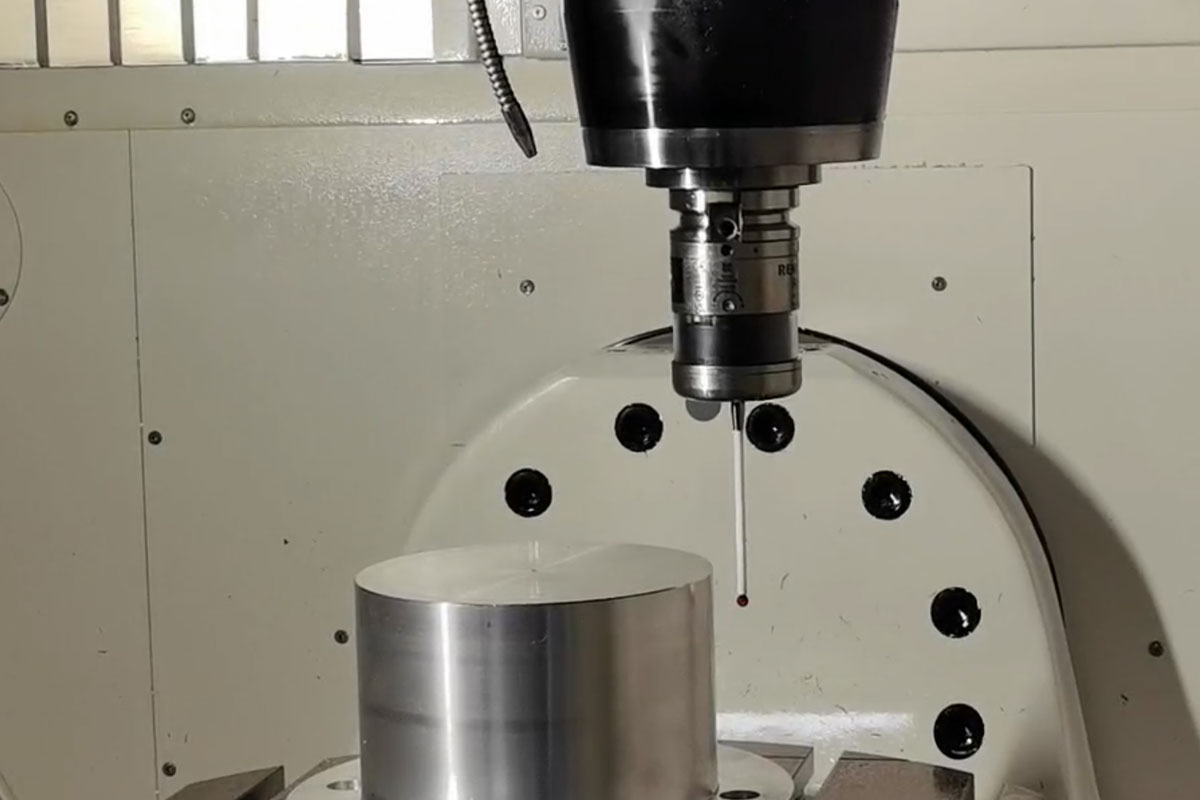
Калибровка длины перекрытия инструмента и затяжения
3. Проверка программирования и последующей обработки
Постпроцессорный файл для 5-осного одновременного действия наиболее подвержен ошибкам в цепочке точности. Для проверки непрерывности траектории конца инструмента и того, вызывает ли нелинейное движение отклонение от линейной оси, следует использовать специальное программное обеспечение для моделирования. Специальная проверка необходима для обеспечения того, чтобы ошибка радиуса инструмента по отношению к детали не превышала предварительно установленный допуск во время вращения оси В и С. Включите функции предварительного просмотра каяния и вращения инструмента для предсказания рисков помех.
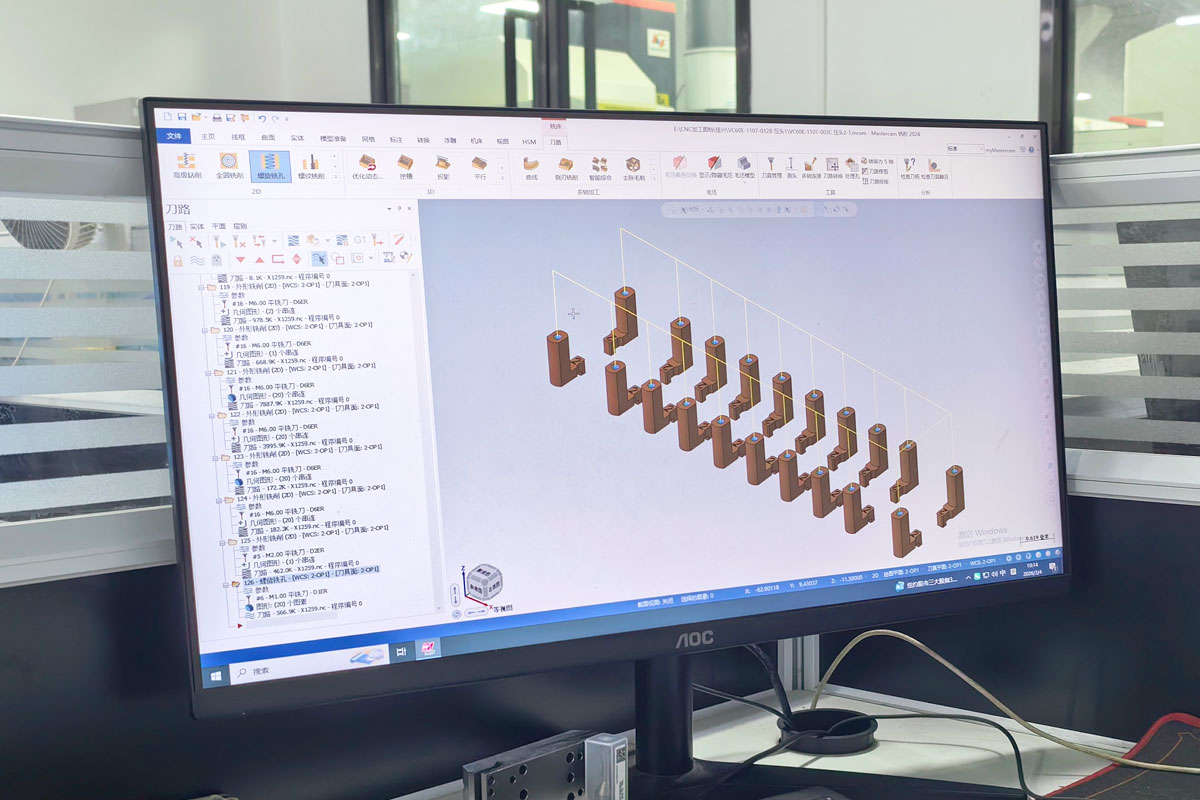
Сравнение симуляции перерезания между 3+2 и одновременным программированием
4. Проверка точности образца свидетеля
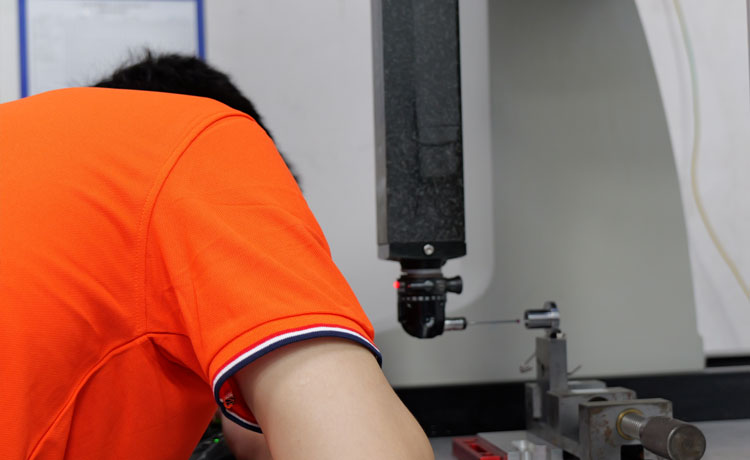
Содержание, связанное с такими параметрами, как обороты в минуту и скорость подачи f300 мм/мин, фрагментировано и, как представляется, учитывает допуск боковой стенки в размере 0,2 мм для обеспечения максимальной повторяемости. Вырезайте цифровое устройство, чтобы измерить его верхнюю и нижнюю плоскость и диагональное отклонение. Зарезервируйте по крайней мере два поперечных сечения для проверки критических особенностей канавок и используйте CMM для проведения абсолютной проверки размеров.
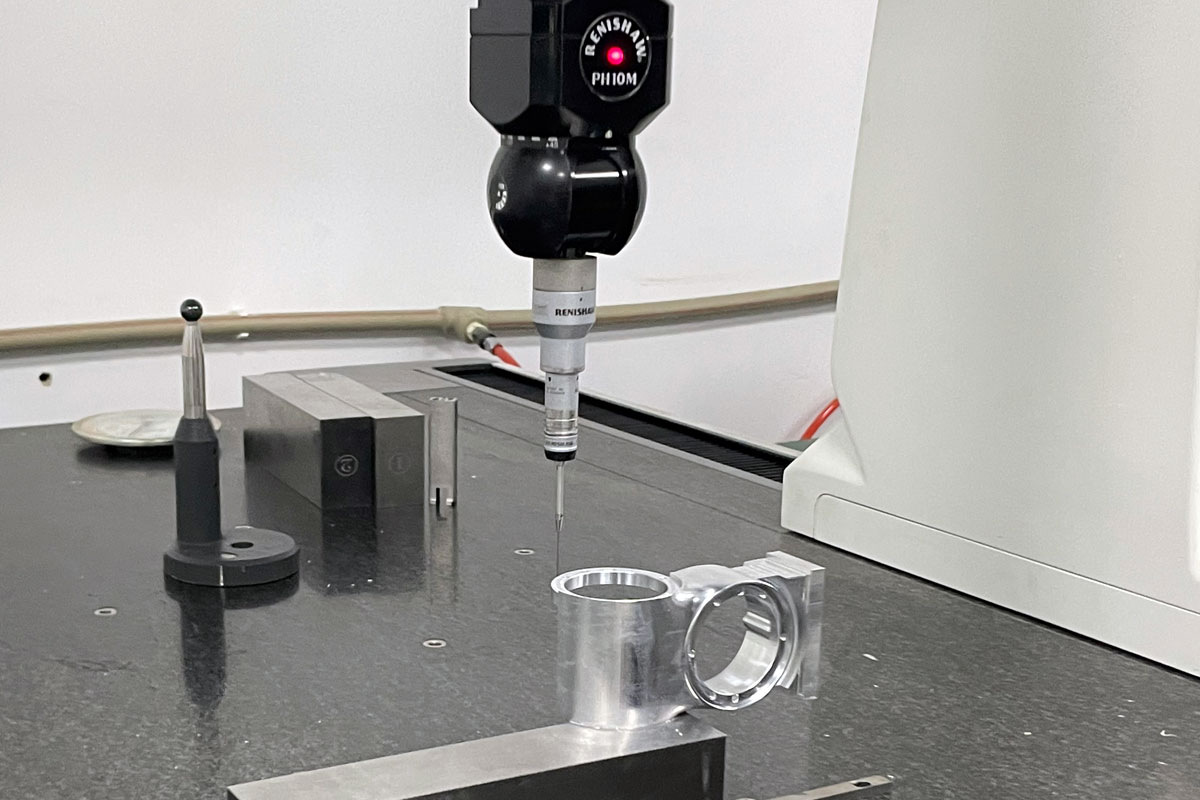
Типичная конструкция образца проверки из нержавеющей стали 304 с 5 осями
5. Механизм обеспечения терпимости и компенсации
Если отклонение ключевого размера на образце превышает 0,04 мм, немедленно исправьте смещение координат таблицы динамической компенсации или башни инструмента. Поддерживать целостность документов по контролю качества и после проактивной коррекции составить критерии синей книги на основе окончательного колебания ошибки (в диапазоне ±0,02-0,05 мм). Периодически запускайте программу обратного измерения в сегменте нулевого смещения в стабильных механических и контролируемых температурами условиях, а затем продолжайте с точными итерациями.
III. Резюме и рекомендации
Проверка возможностей пятиосной обработки ЧПУ никоим образом не является просто предварительной деятельностью для первоначальных операций; Она должна проходить через адаптивный процесс любой долгосрочной системы производства. От грубости до отделки на твердой нержавеющей стали устанавливайте точные опорные точки и быстро устраняйте тепловые эффекты или накопленные пробелы вдоль пути инструмента. Особенно важно завершить все промежуточные узлы хранения данных для обеспечения плавного обзора процесса. Рекомендуется, чтобы процессные блоки устанавливали ежемесячные планы инспекции приборов и вместе с компенсацией угла конуса конуса, используемого в программировании, последовательно обеспечивали достижение целевой поставки массового производства 0,05 мм.
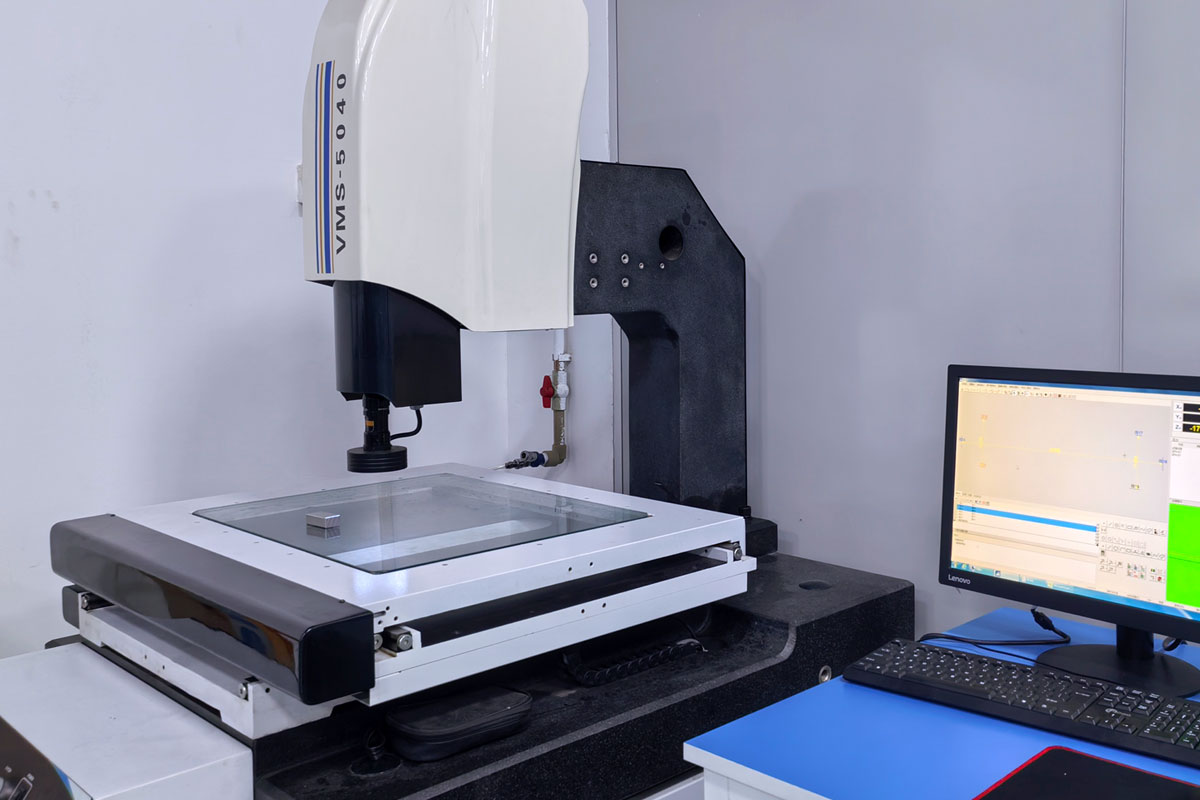
Пример документа стены управления валидацией процесса
Предыдущий:Больше нет/Конец
Следующий:Как избежать деформации в тонкостенных 6061 алюминиевых деталях дронов