Проблемы уплотнения в алюминиевом корпусе клапана 7075
Опубликовано в четверг, 23. Июль 2026

Руководство по содержанию:Достигните алюминиевых перекрестных отверстий 7075 без граб с помощью передовых методов расщепления граб с ЧПУ. Настоящее руководство охватывает предварительное бурение и трохоидная стратегия для уменьшения расщепления края, плюс система щетины с высокой жесткостью с использованием бериллиевой медной проволоки и алмазной подвески для внутренней отделки пересечения. Включает в себя S-Shap
Микрогидравлический корпус клапана насоса 7075 алюминиевые фрезерные проблемы уплотнения процесса
Как основной подшипник давления и направляющий компонент гидравлической системы, герметические характеристики корпуса клапана микрогидравлического насоса непосредственно определяют эффективность системы и срок службы. При фрезере с алюминиевым сплавом 7075 (состояние T6), из-за высокой прочности материала, чувствительности к остатковому напряжению и восприимчивости к деформации в тонкостенных конструкциях, плоскость и параллелизм многоступенчатых уплотнительных конечных поверхностей, а также расщепление глубоких отверстий пресекающейся масляной цепи, становятся тремя основными трудностями процесса в достижении высокой точности (±0,005 мм) уплотнения. В этой статье обсуждаются эти аспекты с точки зрения управления процессом, предоставляя инженерам-процессорам практические решения.
1. Контроль плоскости многоступенчатых герметических конечных лиц
При фрезеровании алюминиевого сплава 7075 концы ступеней склонны к волнистости из-за тепла резки и освобождения внутреннего напряжения. Для решения этой проблемы приняты следующие стратегии:
1. Грубое и тонкое последовательность с обработкой старения: После грубой фрезеры с допуском 0,3 мм, искусственное старение (120 ° С × 4 ч) выполняется для облегчения напряжения. Для тонкой фрезеры используется высокоскоростная лицевая фрезерка с радиусом носа инструмента R0,8 мм. Параметры резки контролируются при Vc = 600 м / мин, fz = 0,05 мм / ц, с одной глубиной резки не более 0,15 мм для уменьшения воздействия силы резки. 2. Способ вспомогательной поддержки: предварительно сверлите и нажмите резьбовые отверстия M4 на задней части ступени, используйте эластичные опорные штифты, чтобы активно компенсировать недостаточную жесткость, и заполните полости сплавом с низкой точкой плавления для подавления вибрации обработки. Измеренные результаты показывают, что плоскость может стабильно поддерживаться в пределах 0,004 мм. 3. Проверка и компенсация в процессе: После тонкой фрезеры используйте пластину лазерного интерферометра в сочетании с контактным зондом для сканирования конечного лица, компенсируя минимальные допустимые площади, чтобы избежать деформации от вторичного зажима.
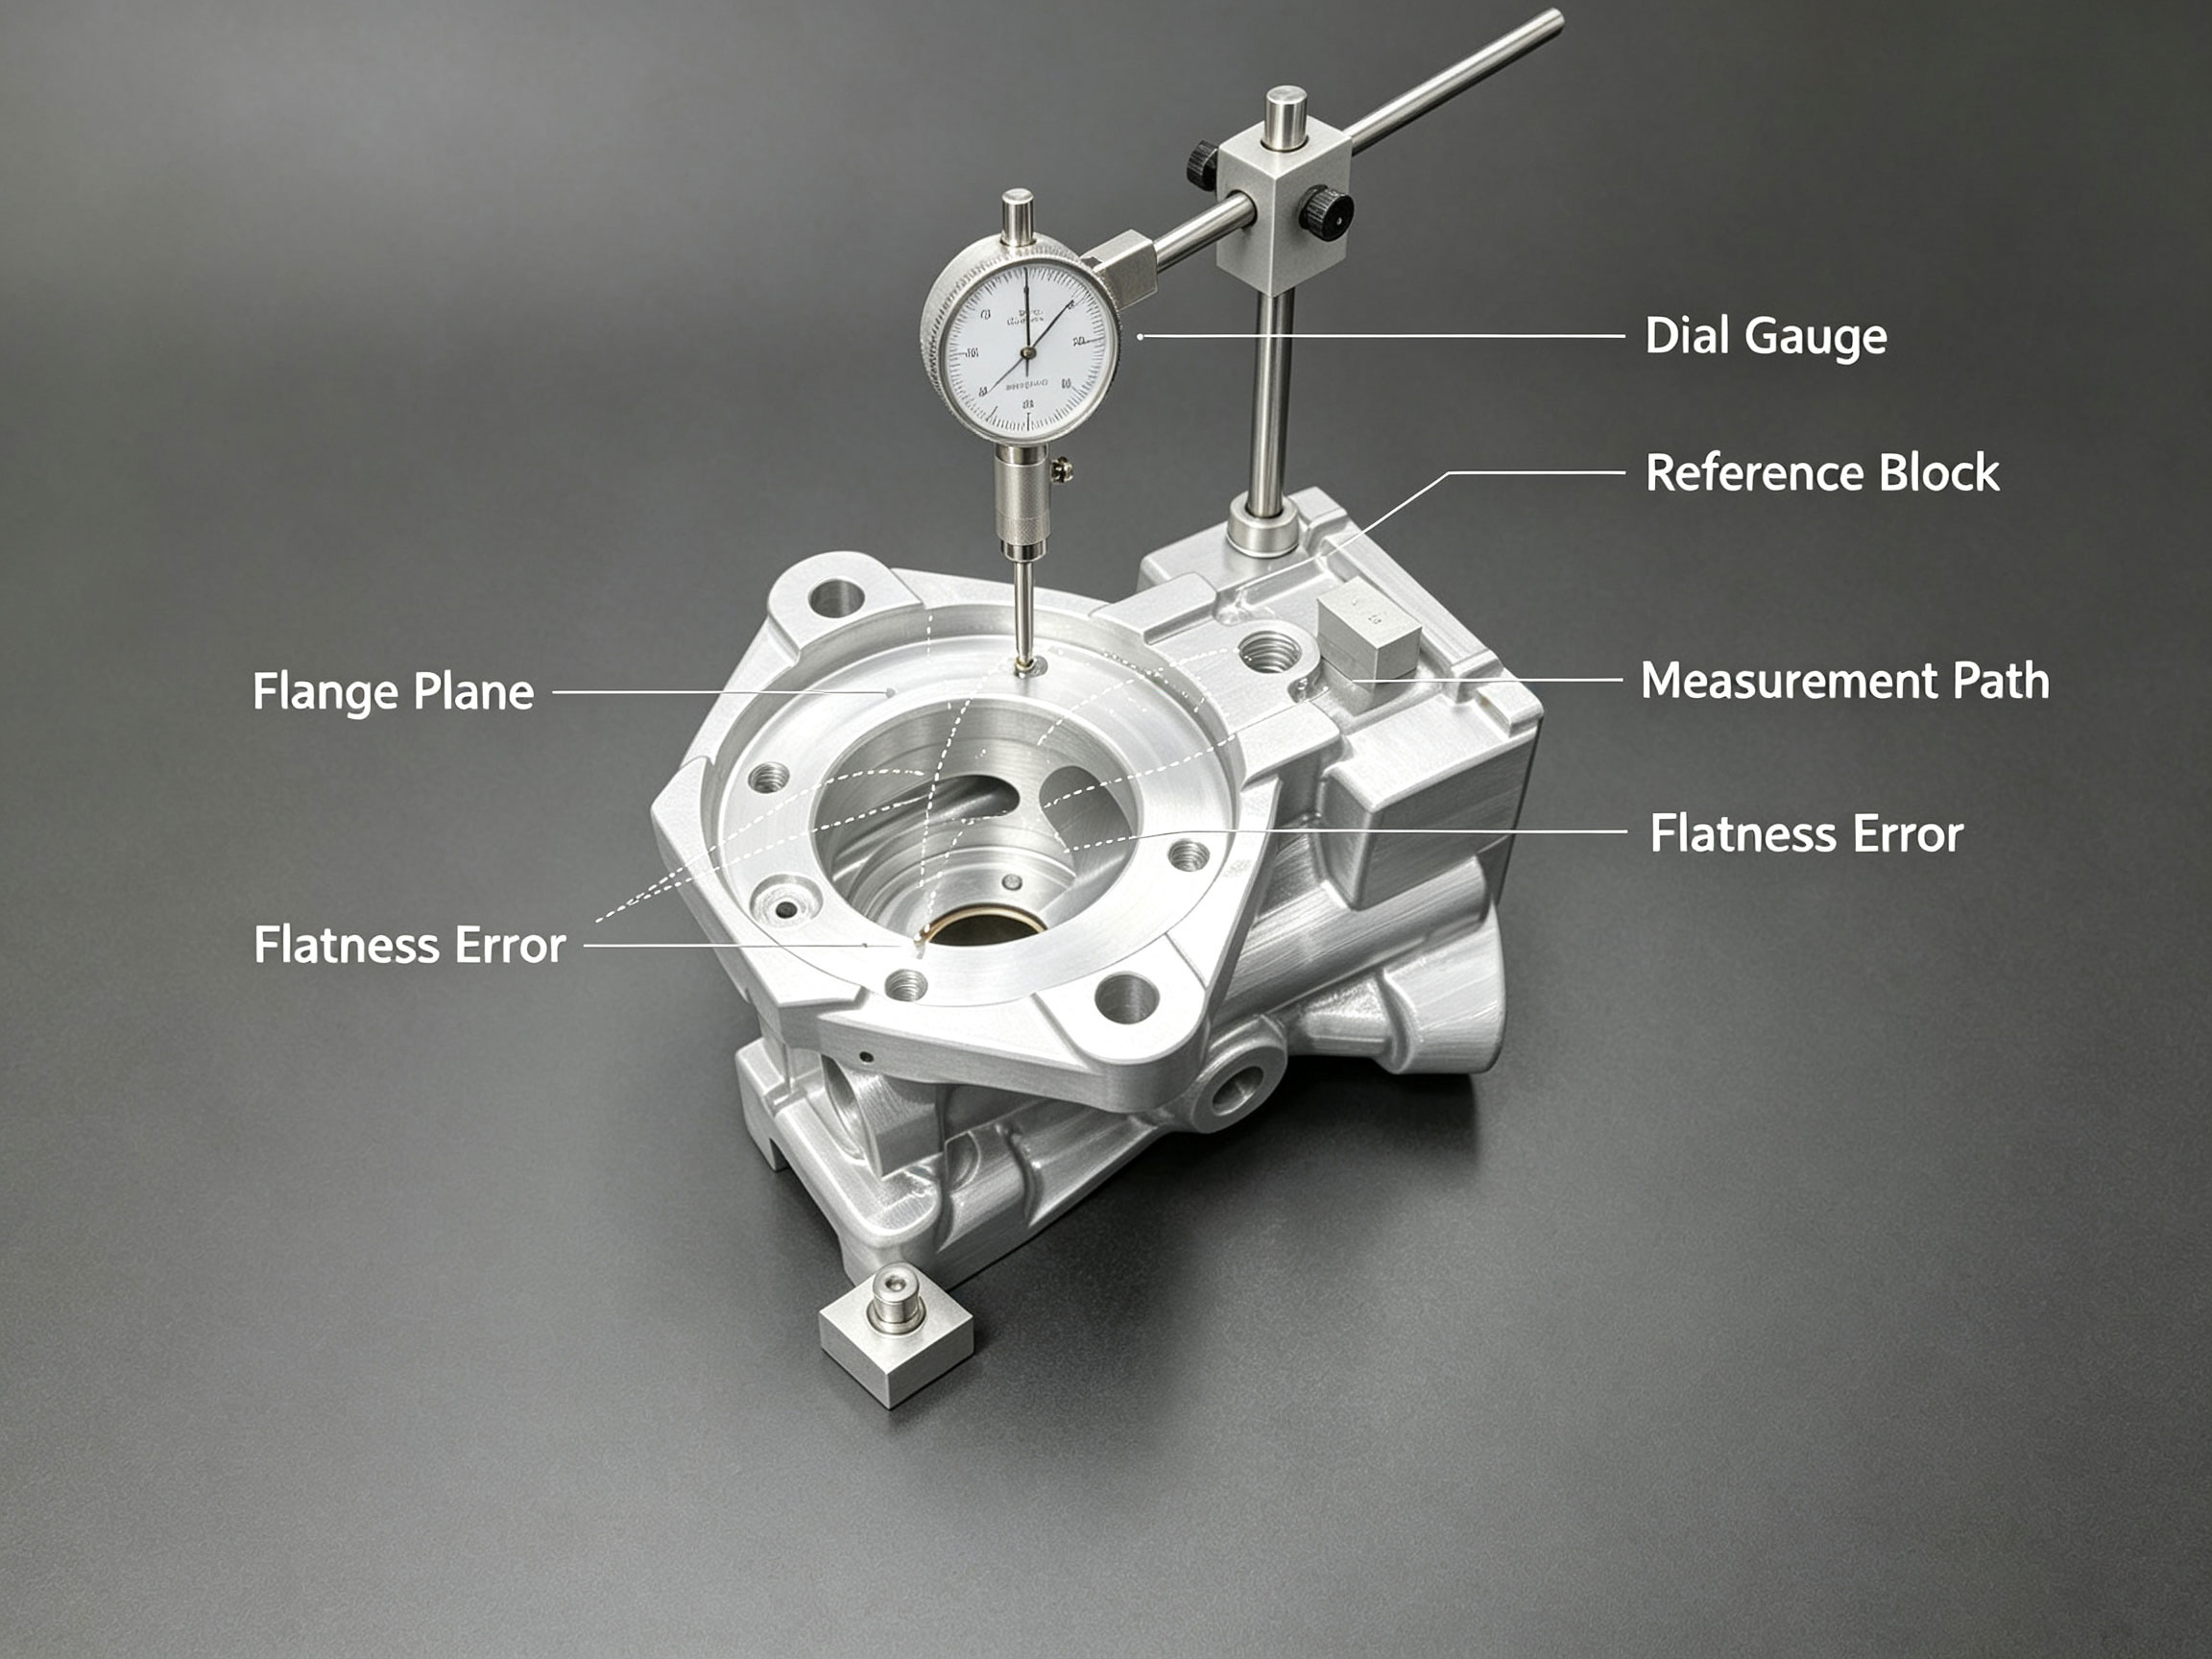
чертеж плана измерения плоскости
2. Контроль параллелизма и унификация данных
Параллелизм между многоступенчатыми герметическими конечными поверхностями является предпосылкой эффективного сжатия О-кольца. Ошибки передачи даты и эластическая деформация тонкостенных конечных лиц являются двумя основными типами проблем. Решения включают -
1. Стратегия объединения даты: машина нижней поверхности и первого шага во время первоначальной настройки, и использовать боковую поверхность в качестве ссылки для последующего позиционирования. Избегайте повторного нуля в последующих операциях. 2. Технология вакуумного всасывания в сочетании с гибким защитным слоем материала: Используйте электростатические всасывающие пластины вместо электромагнитной силы, чтобы предотвратить помехи магнитного поля, защитить обрабатываемые поверхности от противоположной деформации и контролировать всасывающую силу ниже -0,6 бар. Мониторинг кругового стока партии остается ниже 0,003 мм. 3. Справочный блок образца и компенсационный метод зажима: Создайте справочный блок твердого сплава с коэффициентом теплового расширения, близким к коэффициенту корпуса, чтобы быстро исправить риски ошибок перевиски в направлении Y, значительно улучшая последовательность процесса.
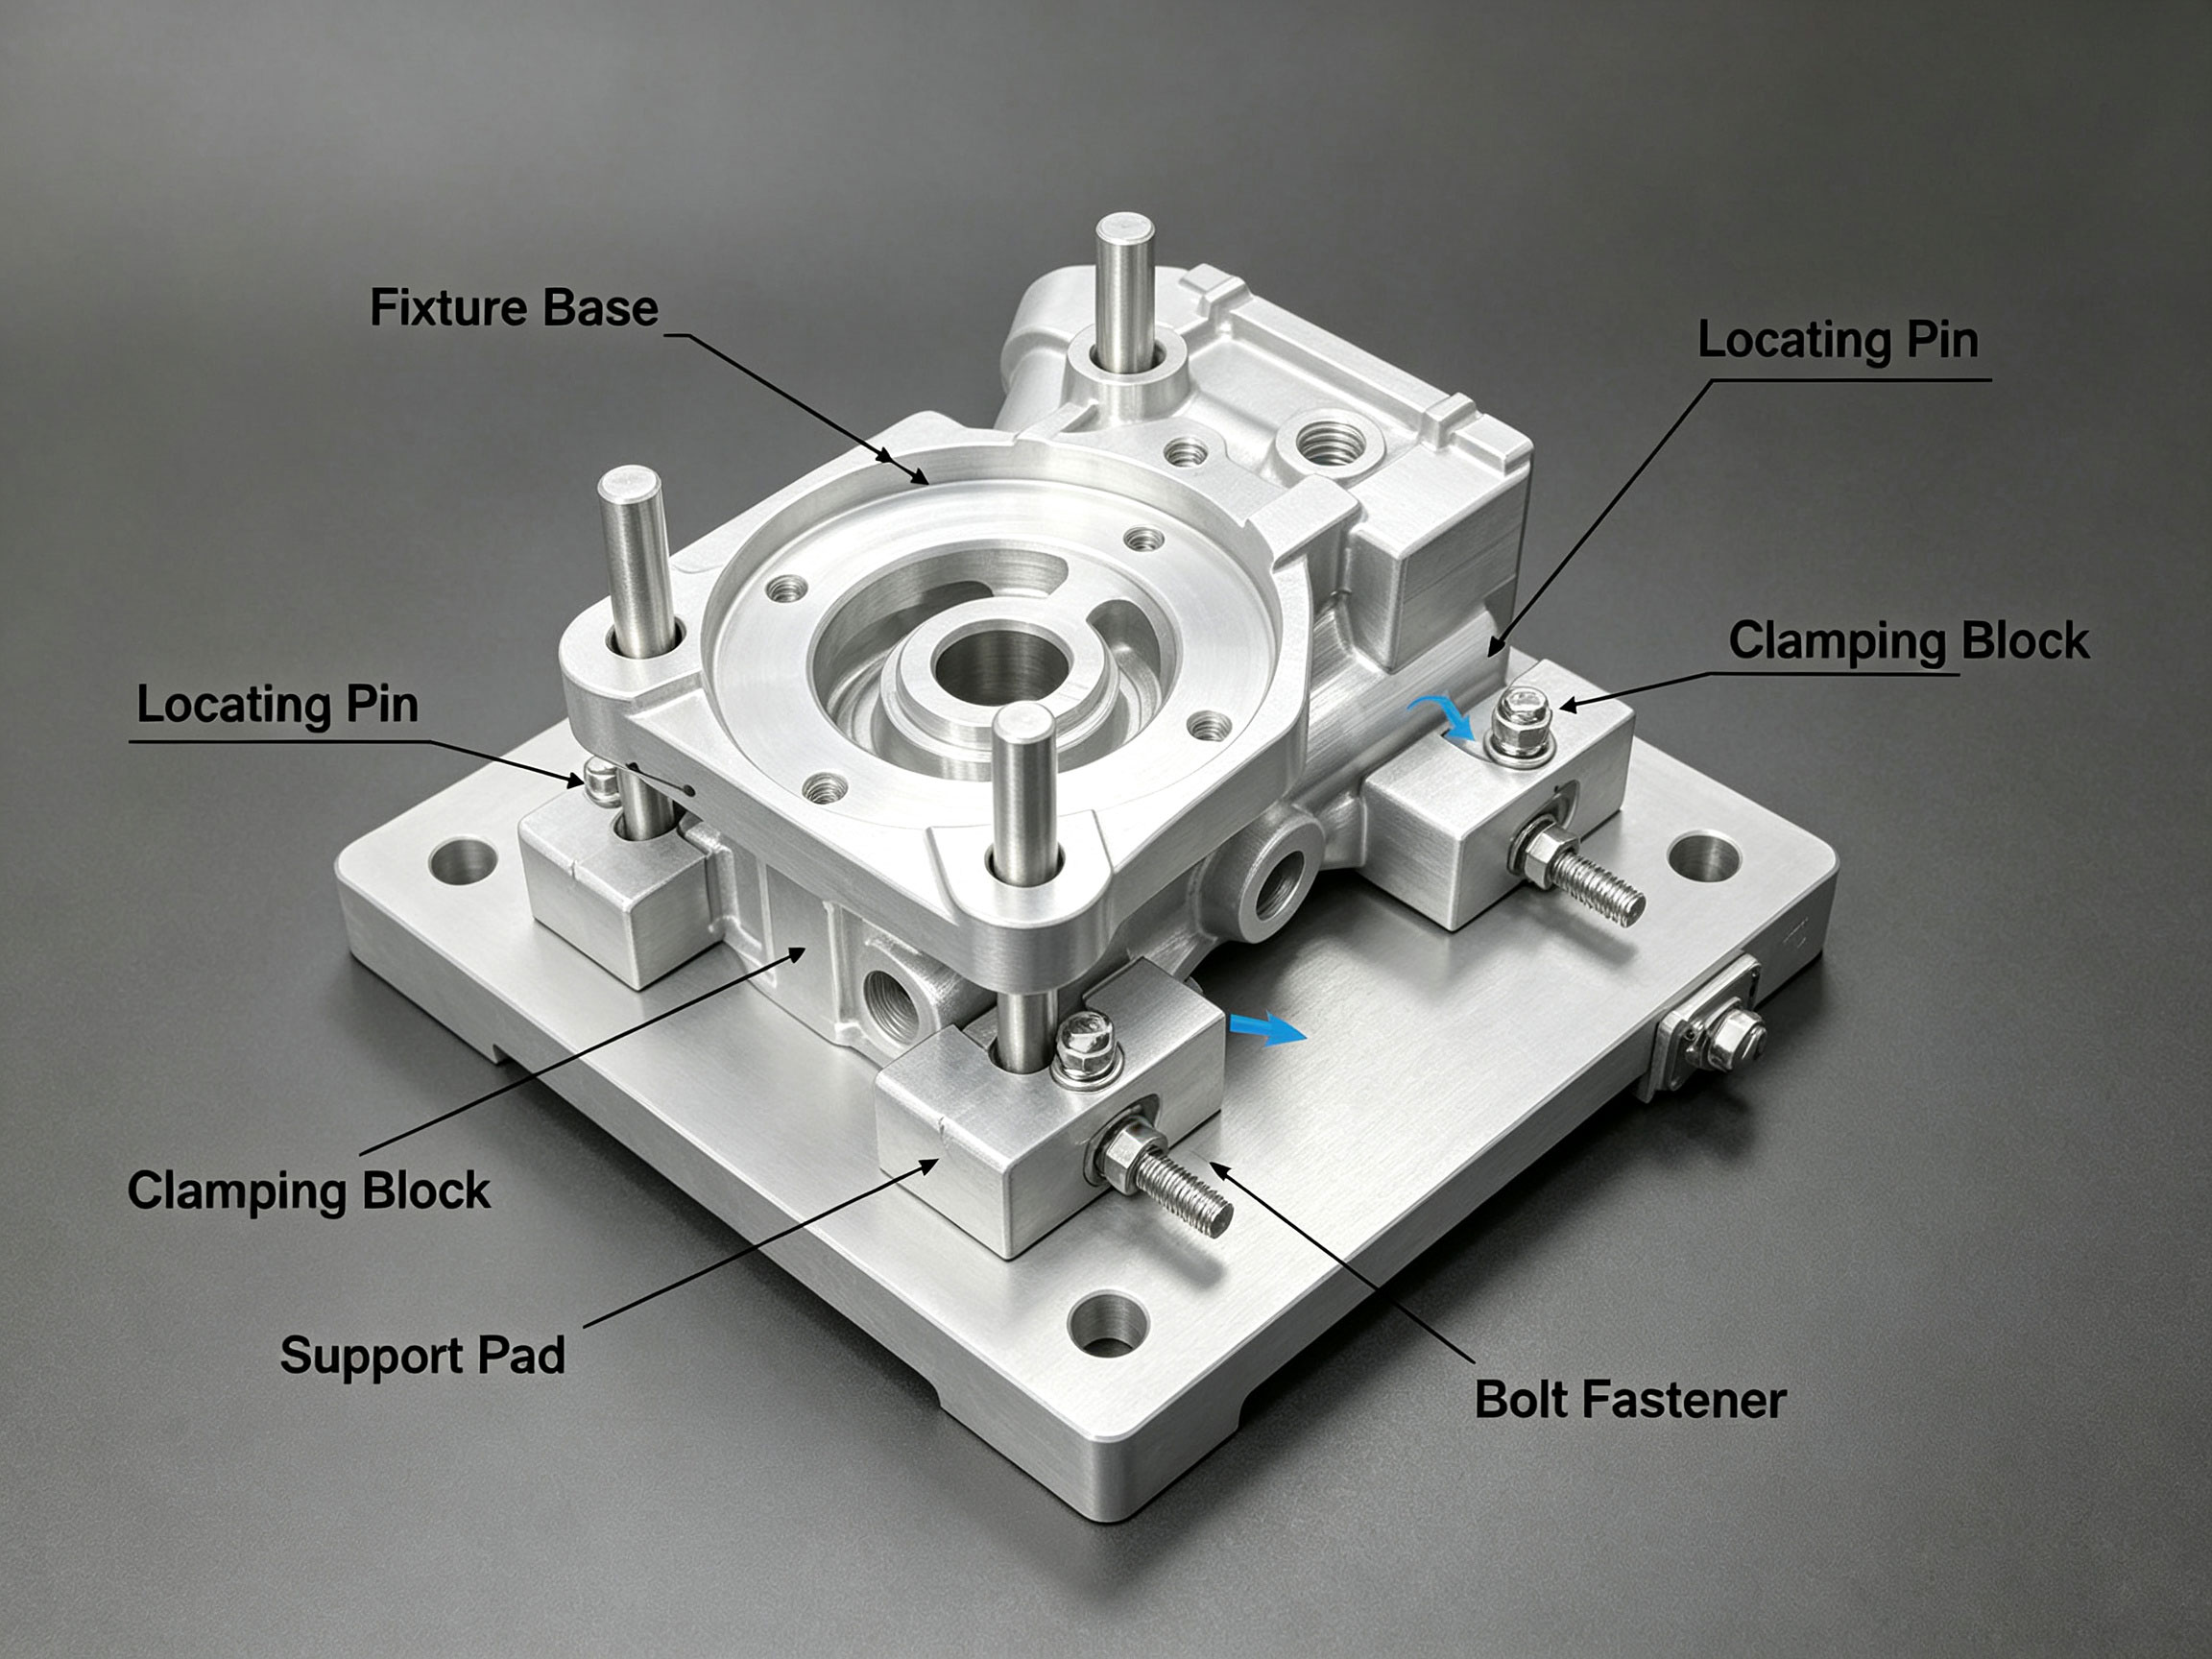
Точный чертеж плана сборки арматуры
III. Контроль качества расщепления в пересекающихся глубоких нефтяных отверстиях
Твердость алюминиевого сплава 7075 относительно средняя. В дополнение к краевым разрезам, вызванным введением тепла, пересечение двух направленных инструментов в перекрестных отверстиях может легко оставить разрезанные края или острые остатки, что влияет на остатки очистки и безопасность смазочного канала. Обсуждается несколько вопросов, касающихся совершенствования процесса:
1. Способ предварительного бурения в сочетании с трохоидным бурением в сегментах: начальный сегмент (глубина 8 мм) завершается в один проход; скорость подачи снижается до 50 мм/мин до достижения глубины в 2 мм, в то время как предварительно обработанная рельефная канавка на верхней поверхности на короткое время прерывает грубые чипы. 2. Голова с высокой жесткостью щетины подключена к держателю инструмента с ЧПУ с мониторингом давления. Для завершения обработки пересечения ниже вставляется специальная композитная щетка из сплава с диаметром резающего края 0,8 мм с использованием новой конструкции бериллиевой медной проволоки и керамического ткания. Перед щеткой для однопроходной смазки и пассивации равномерно наносится резкая и полирующая жидкость (специально сформулированная алмазная суспенсия). Одноручное боковое распыление на 5 см в S-форме используется для промывания водой для удаления остаточных зарубок. Опыт показывает, что этот метод удаляет разрезы, не вызывая деформации или выпусков капиллярной ткани, соответствуя стандарту, если испытание вакуумной утечки с точностью позиционирования L12 удовлетворено.
Глубокая координация, когда готовый продукт заказчика не указывает угла кривой 0,01R, приоритетность такой резки таким образом эффективно служит общим приложением для высококачественных линий взаимосоединения станков, широко признанных в стандартной практике. > Эта конкретная операция может быть полностью выражена и применена вперед, расширяя в подтвержденную серию, которая может быть сформирована быстрее, чем обычные методы, предлагая преимущества и обеспечивая высокую стабильность машины.
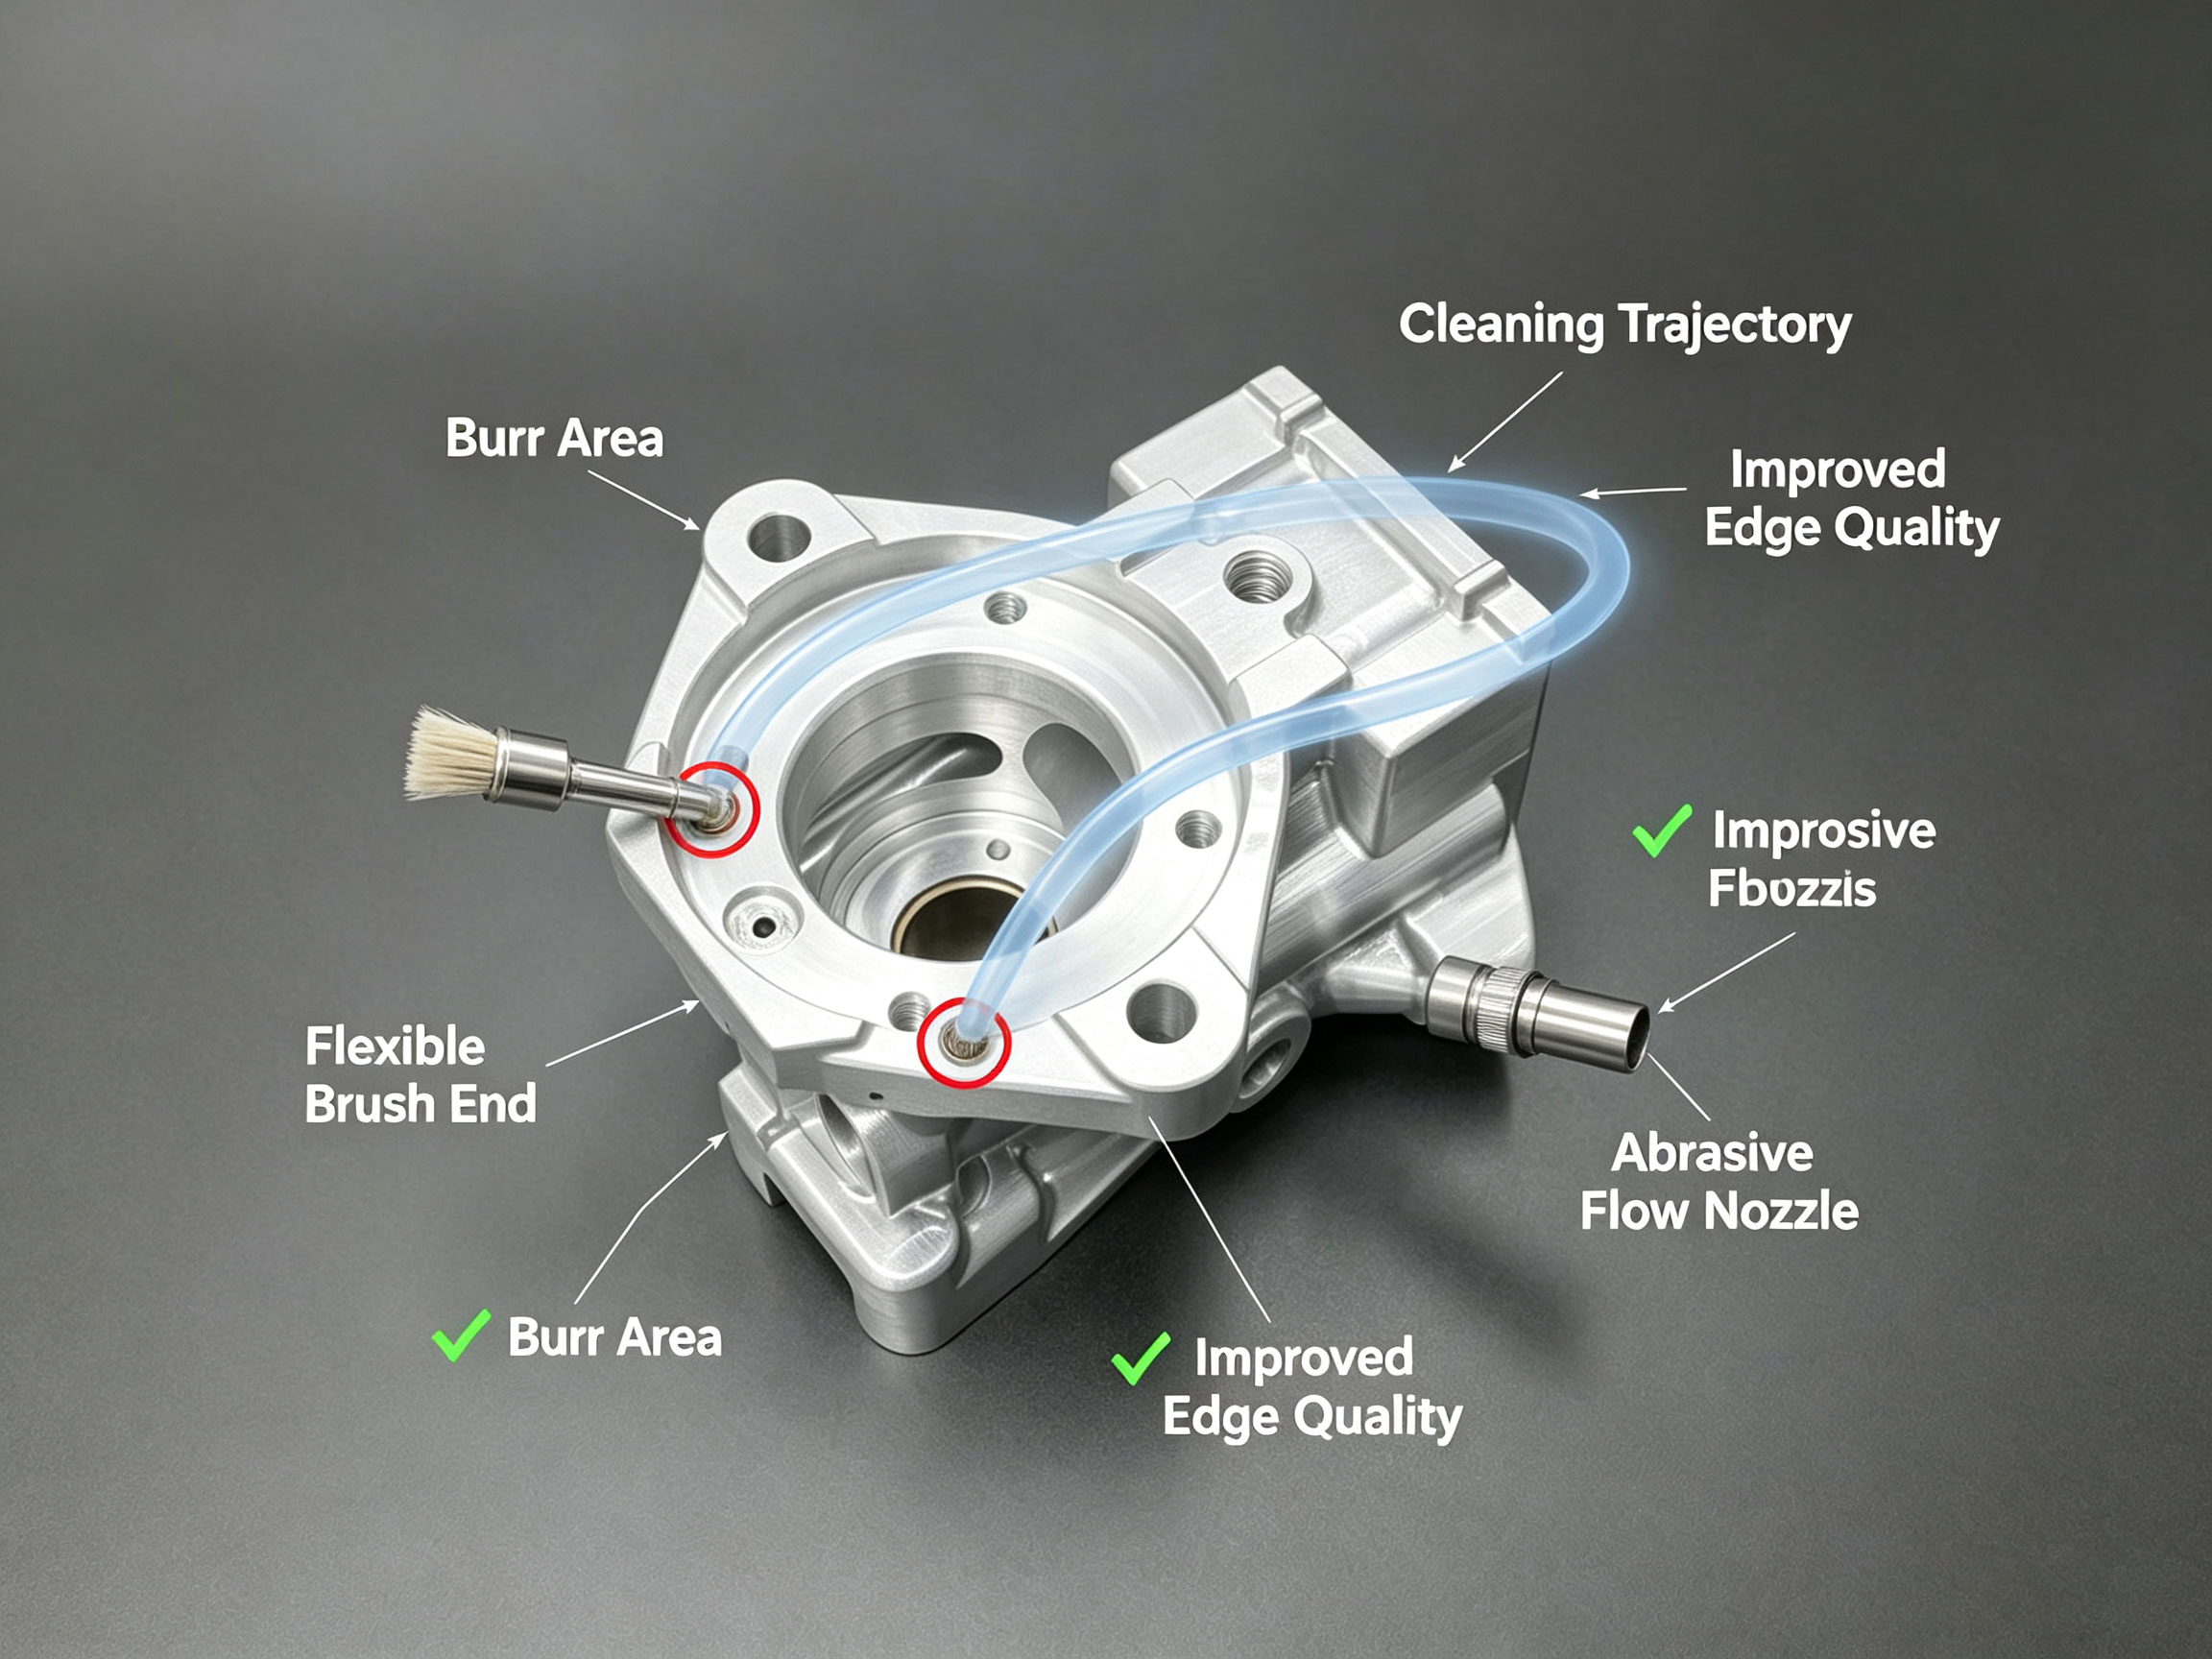
Новая усовершенствованная схема для очистки конца привода
Консолидация ключевых моментов практического цикла процесса
На основе поэтапного разложения и единого наблюдения выше можно далее проверить, что с помощью простой динамической кривой записи, представляющей эффективную силу исполнения, несколько параметров, проверенных блоком зажима с усиленным зажимом, могут быть настроены на стандарт,
тем самым быстро направлять метод обзора и совершенствования точности процесса; Для достижения стабильного объема производства рекомендуется комплексное решение с планами оптимизации выполнения производства и соответствующими маркировками проверки: после нескольких раундов тонкой резки точных станков в фактической работе на месте средняя степень уплотнения отверстий может быть улучшена с около 85% до ниже ошибки или достижения результатов, полностью не связанных с утечкой масла.
Эта лучшая практика рекомендует завершить подтверждение и сопоставление физических размеров в первой статье, а затем обеспечить стабильный ежедневный урожай на основе данных в последующих производственных циклах с эффектом сокращения отходов, экономии энергии и тонкой настройки микроссылок. Этот вывод является практической ссылкой, которая непосредственно переводится на устойчивость заводского серийного производства, поддерживая оптимальные возможности производительности и устанавливая долгосрочную руководящую мысль для оценки новых стандартов.
Заключительные замечания и указания по оптимизации
Интегрируя текущие быстрые фрезерные процессы для микроэлектромеханических интегрированных корпусов клапанов, которые имеют различные требования к использованию, ступенчатые плоские поверхности с несколькими градиентами требуют конкретных стратегий обслуживания. Для обеспечения научных рабочих процессов необходимо установить независимую точность фиксации с непрерывным мониторингом, в сочетании с системой глубокого расщепления, для координации завершения реализуемых подходов к операциям по компенсации температуры. Это может способствовать достижению целевой точности сборки с незначительными отклонениями, в конечном счете выполняя ключевые аспекты соединения проверки функции перекрестной передачи. В будущем, объединяя онлайн-эксперименты с цифровой зеркальной коробкой, можно более широко генерировать предварительное моделирование условий работы клапана при микродифференциальных нагрузках без трения, чтобы обеспечить условия массового производства.
В этом раунде рассматриваются три категории трудностей с обработкой, а именно макроскопическая плоскость конечного лица, пространственная плотность и разблокированная работа схемы охлаждения. В нем представлены примерные методы, необходимые для строгого контроля, и демонстрируются относительно успешные примеры общего эффективного процесса, несмотря на неизбежные задержки производственной линии.
Предыдущий:Как избежать деформации в тонкостенных 6061 алюминиевых деталях дронов
Следующий:Больше нет/Конец