Как избежать деформации в тонкостенных 6061 алюминиевых деталях дронов
Опубликовано в четверг, 23. Июль 2026

Руководство по содержанию:Откройте для себя инженерные решения для высокоточной обработки тонкостенных дроновых оболочек из алюминиевого сплава 6061 (толщина 0,5–1,2 мм, точность ±0,005 мм). В этой статье рассматриваются критические проблемы деформации от напряжения зажима и геометрических искажений, вызванных теплом.
Введение
В аэрокосмической, авиационной и потребительской электронике алюминиевый сплав 6061, известный своей отличной специфической прочностью и обрабатываемостью, широко используется в изготовлении тонкосстенных оболочек для дронов. Толщина стен таких компонентов обычно варьируется от 0,5 мм до 1,2 мм, с сложными геометриями и полыми интерьерами, а требования к точности обработки часто достигают ±0,005 мм. Однако низкая жесткость тонкосстенных конструкций делает их очень восприимчивыми к деформации зажима и деформации термомеханического соединения во время фрезеры, что приводит к размерным отклонениям, неравномерной толщине стен и даже местным трещинам. На основе данных, собранных в ходе производственной практики, в настоящей статье систематически изучаются высокоточные схемы зажима с низким напряжением и параметры управления тепловым балансом резки, с целью предоставить инженерным коллегам непосредственно применимые технические решения.
Основная проблема заключается в том, что эластичное смещение детали при однонаправленной силе зажима приводит к окончательным ошибкам обработки; С другой стороны, из-за чрезвычайно медленного рассеивания тепла тонких стен локальное резающее тепло создает температурные градиенты, вызывая объемное расширение, которое после охлаждения оставляет необратимые геометрические искажения. Решение этих проблем требует скоординированного подхода, включающего методы зажима, пути резания инструмента и параметры процесса.
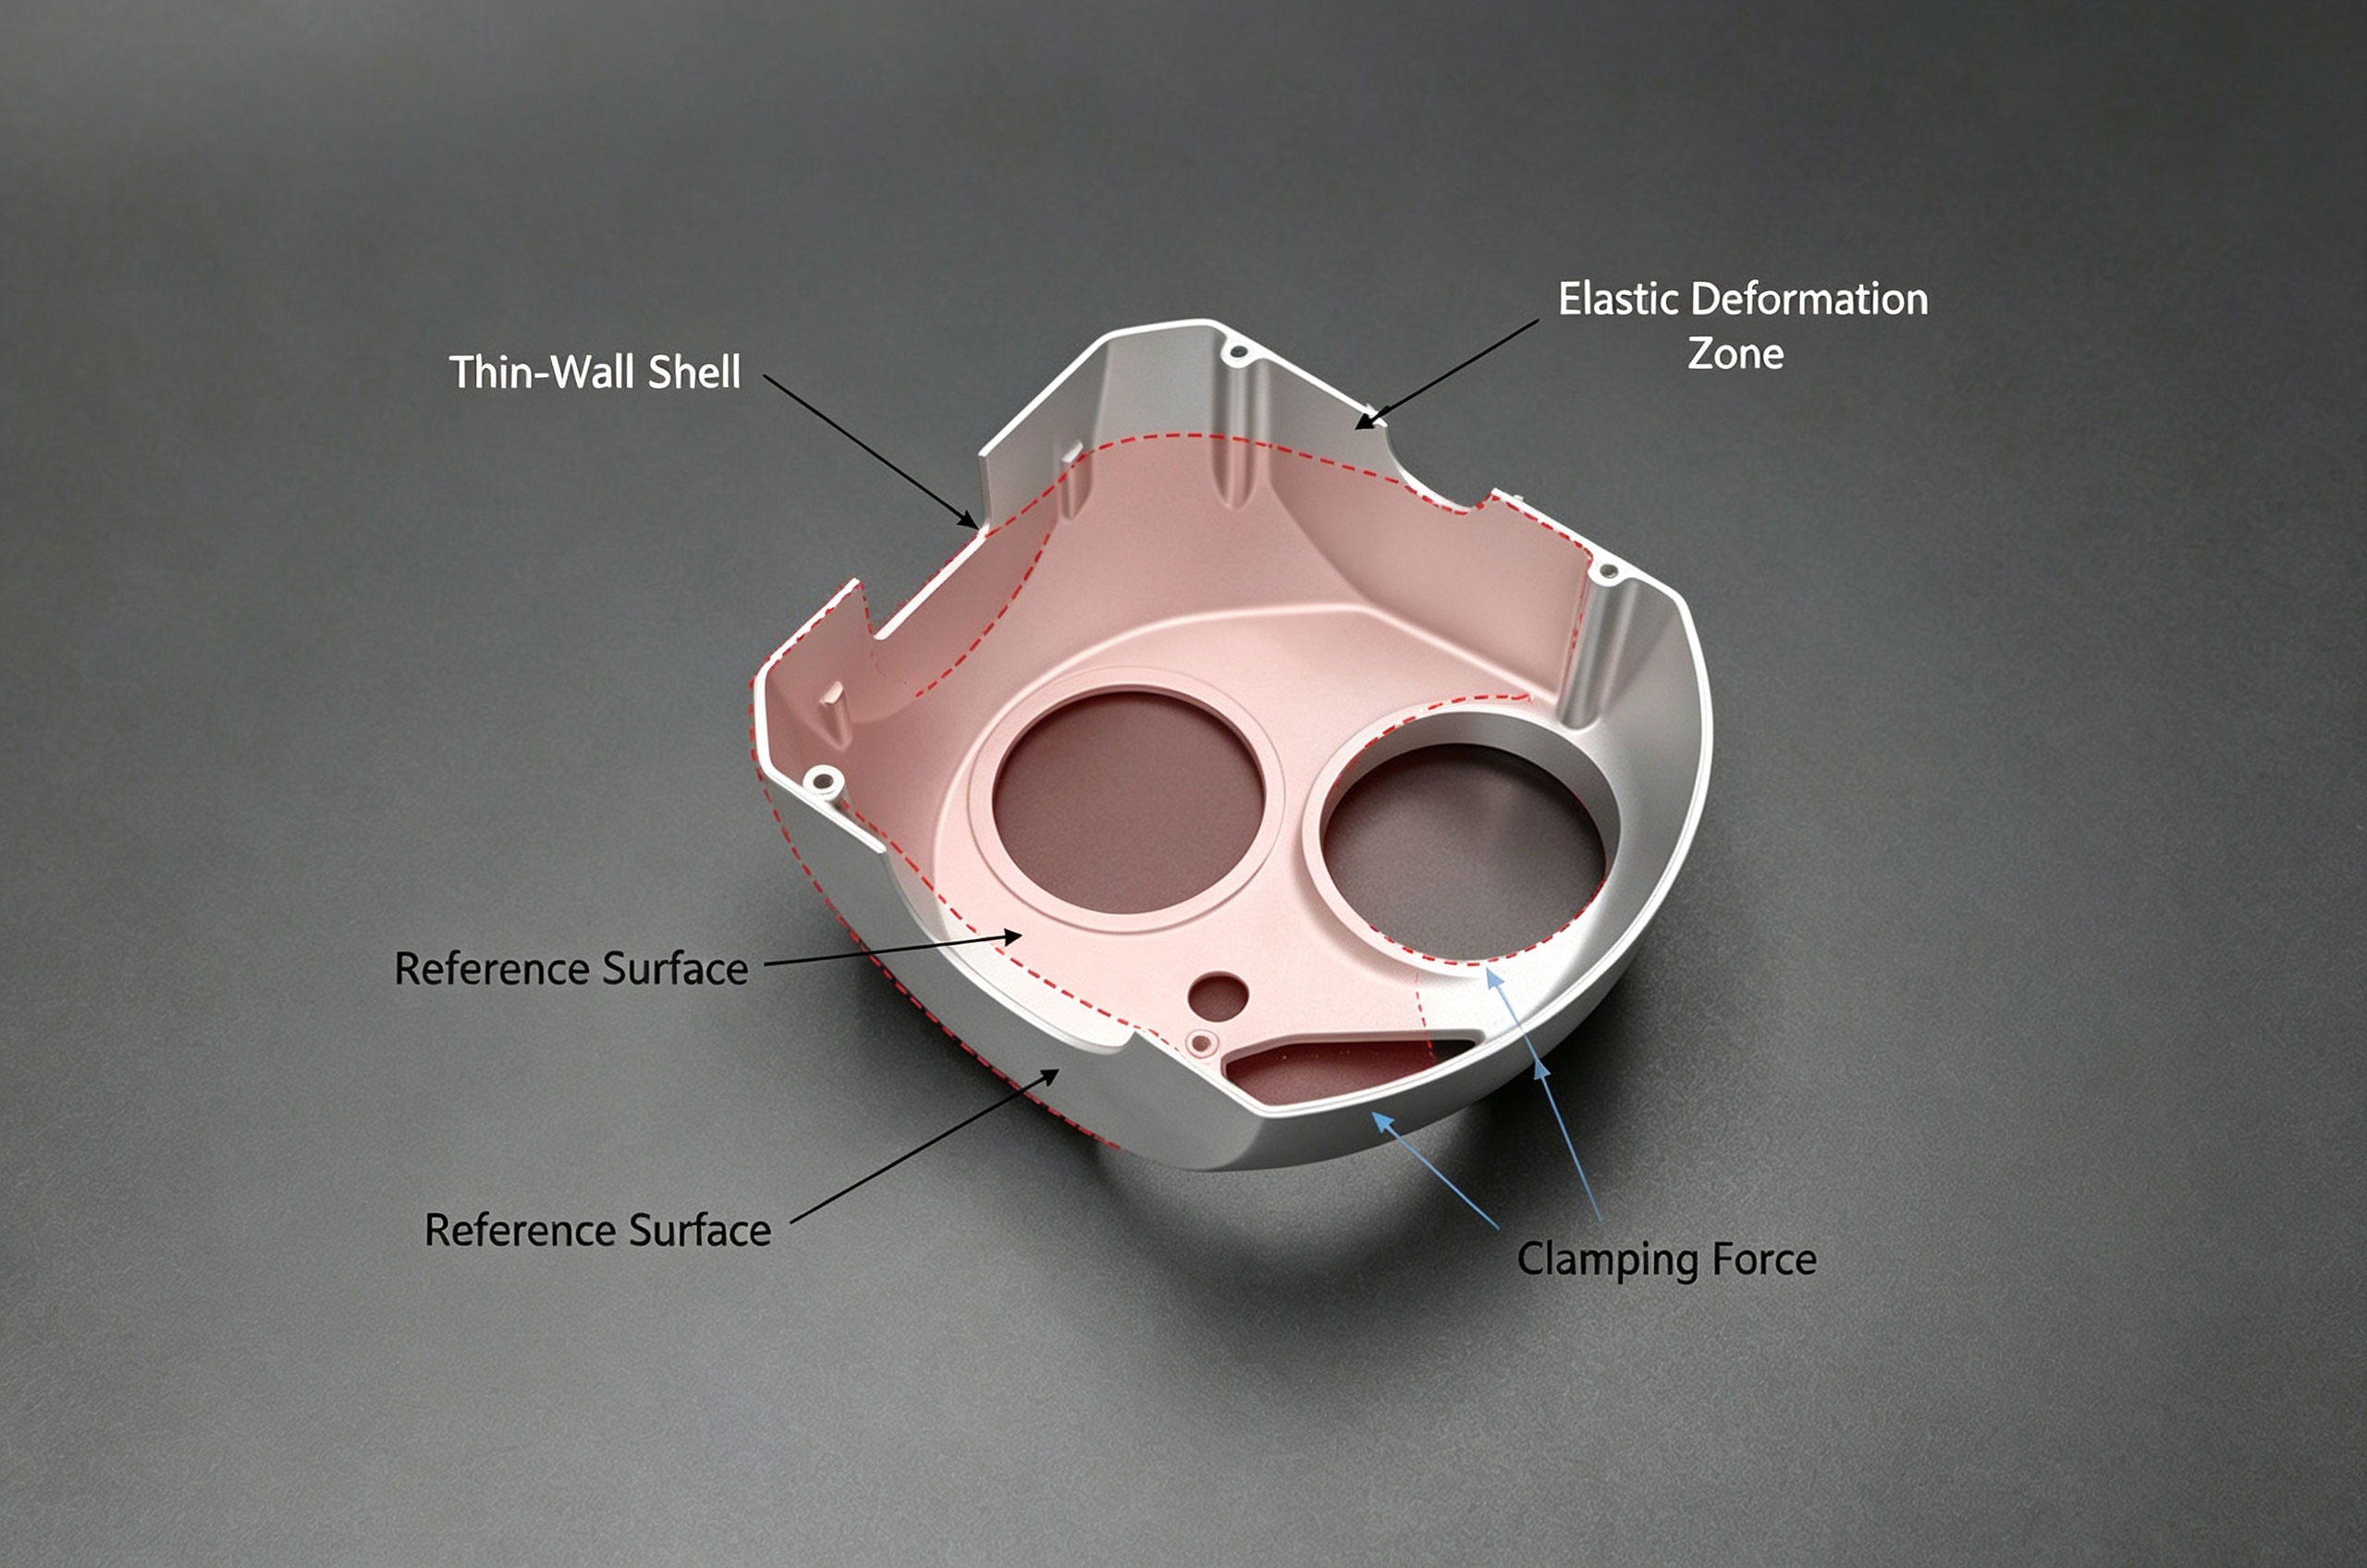
Диаграмма деформации зажима тонкостенной оболочки
Основное техническое решение
I. Гибкое зажигание с точностью микро-отрицательного давления
Традиционные механические пластины давления и угловые зажимы часто вызывают эластичные морщины и мгновенные ошибки выравнивания. Чтобы решить проблему установки между тонкими изогнутыми поверхностями рабочей части и креплением, принимается композитная структура вакуумной всасывающей чашки и полиуретановой гелевой пластины. В частности, шесть независимых воздушных камер расположены в площади 140 мм × 80 мм, при этом применяется разница давления для генерирования клеющей силы < - 80 кПа с максимальным избыточным давлением, регулируемым между 70 и 90 кПа, и фактическим рабочим давлением, стабилизированным на уровне 75 кПа ± 3 кПа. Выпускаемый воздушный поток в одной камере контролирует деформацию, вызванную предгравитацией оболочки, до уровня ниже 0,004 мм.
Используя датчик для измерения полотна (при толщине 0,8 мм), максимальная дифференциальная деформация из-за зажима составляет всего 0,003 мм; после улучшения с помощью многоточечной регуляции давления это значение уменьшается до ниже 0,001 мм.
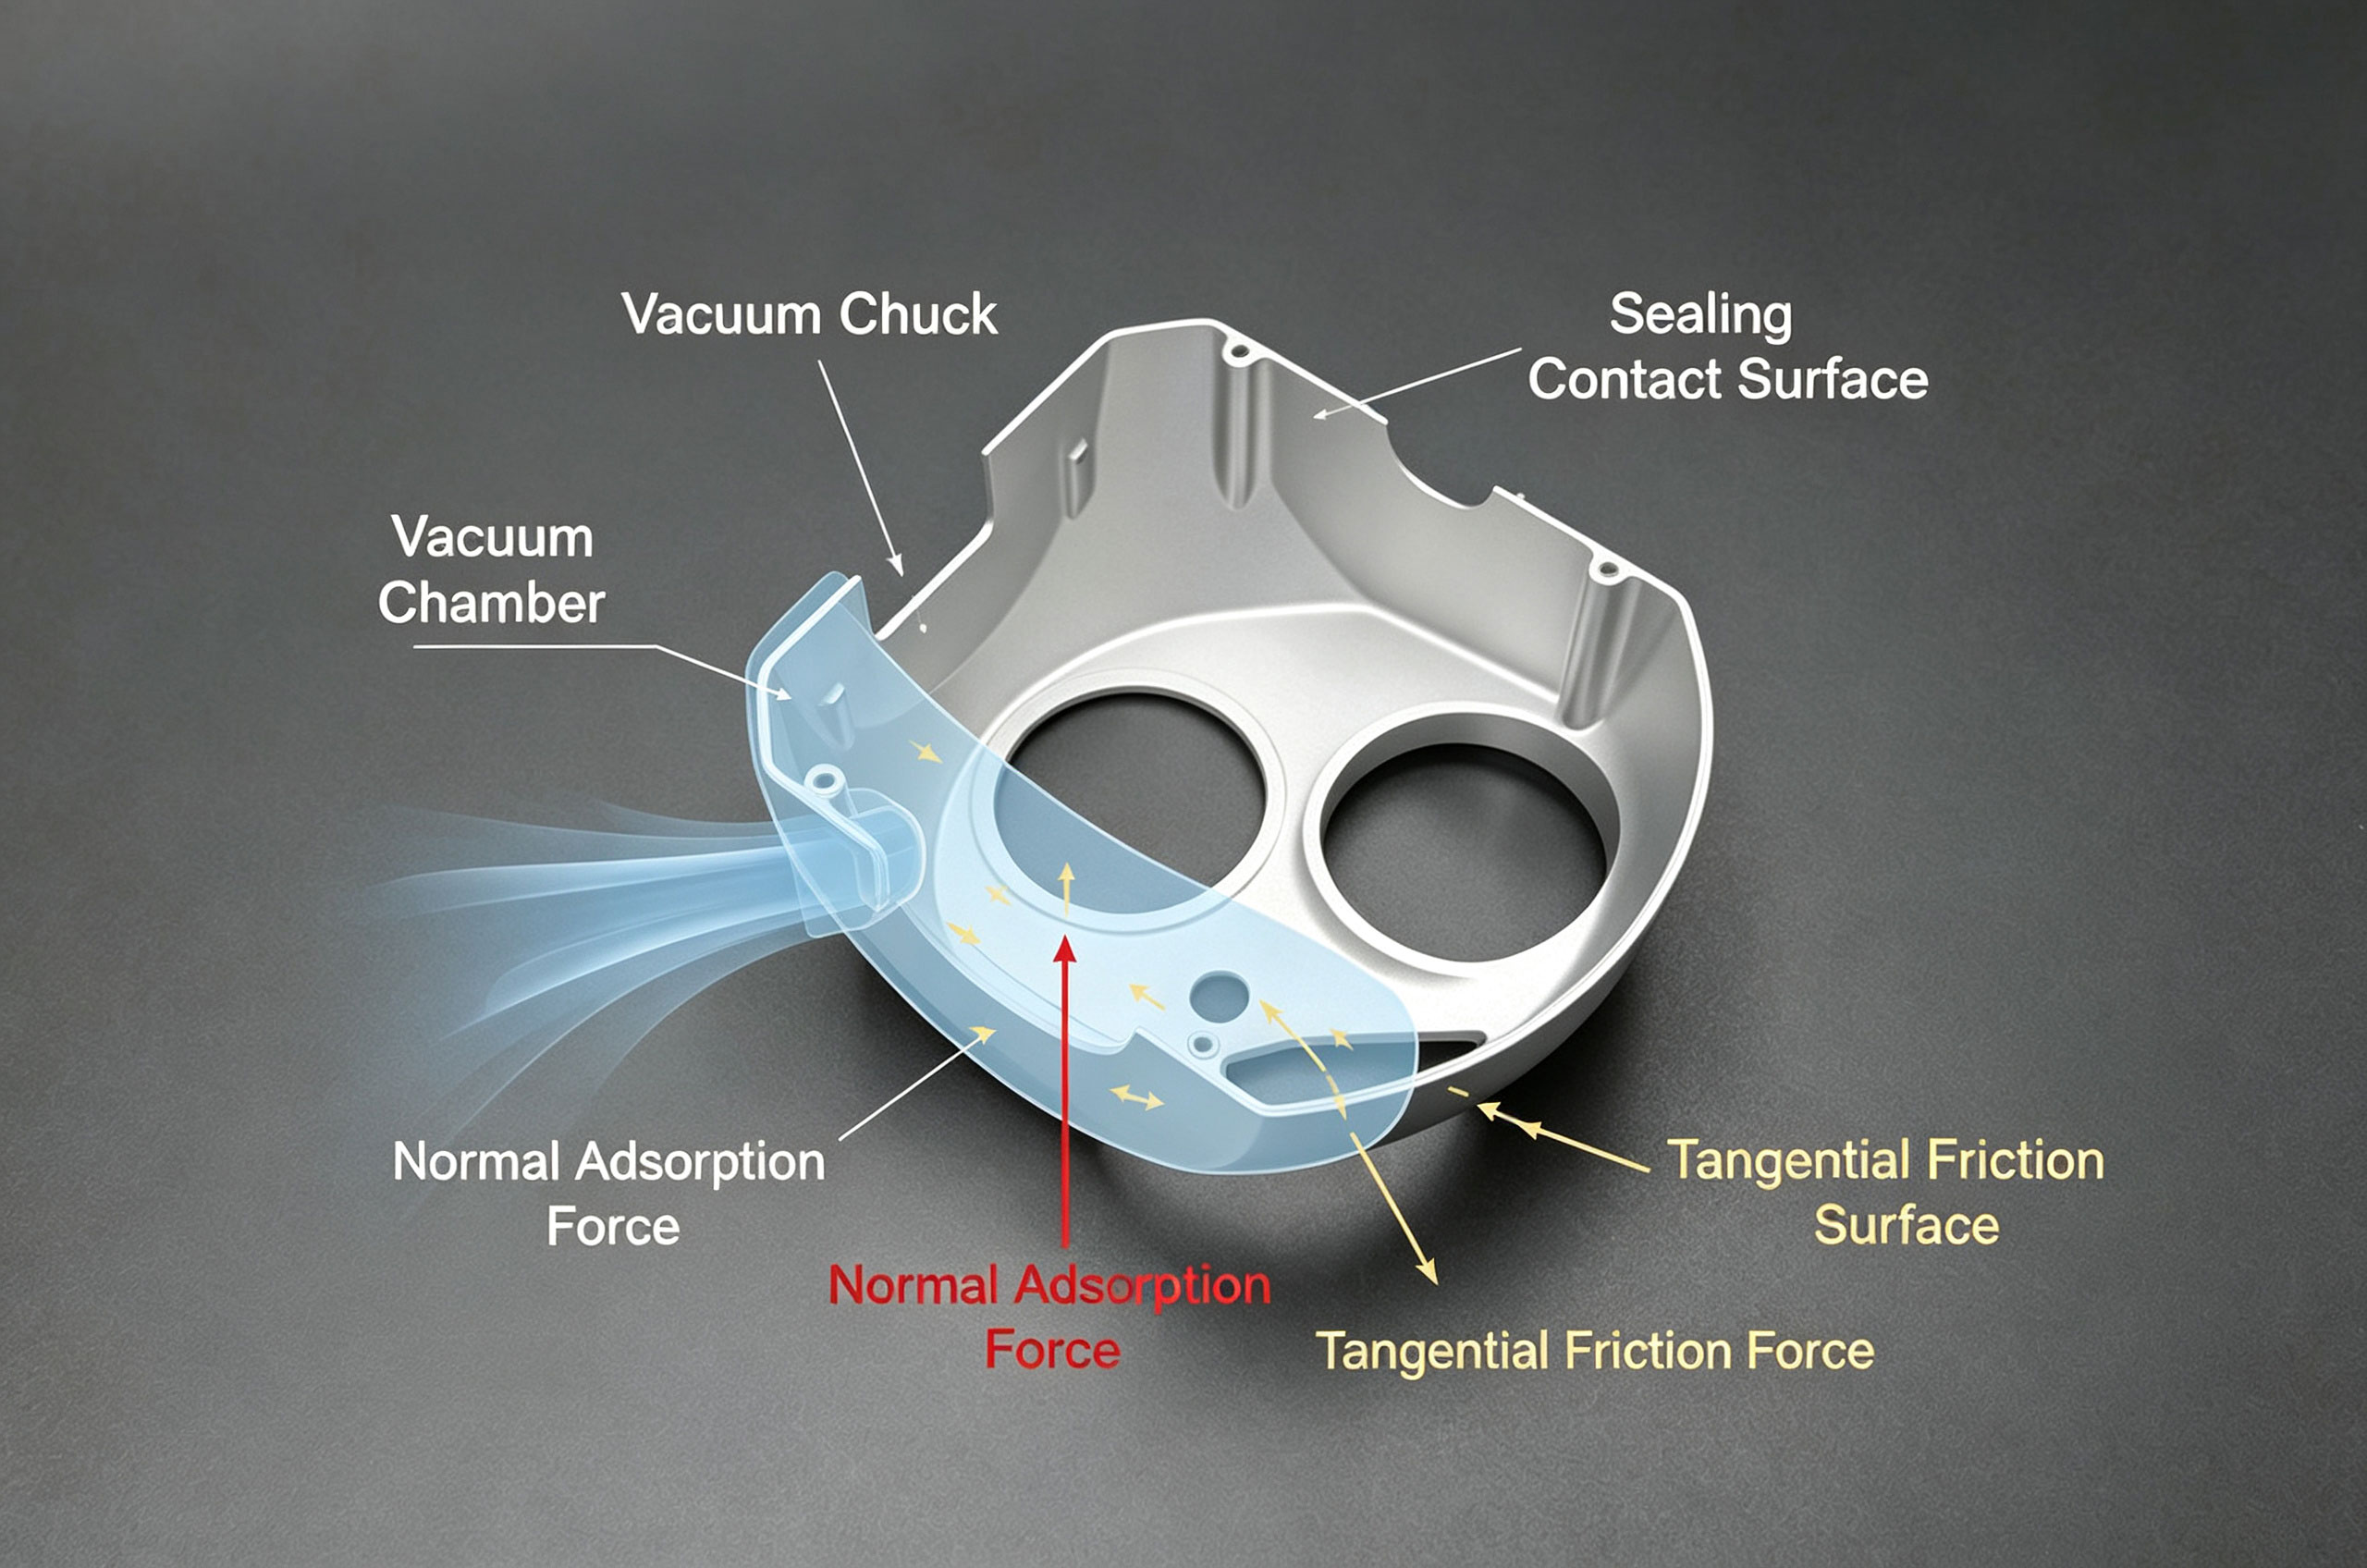
Принцип и механический анализ вакуумного адсорбционного зажима
II. Рисунок-8 Спиральная фрезерная трасса
Чтобы отвлечь концентрированную тепловую волну от плотно перекрывающихся радиальных точек резки, двухсегментарный переменный вперед-назад путь воздушной фрезеры на фигуре 8 заменяет традиционный цигзаговый узор - каждый слой встроен слева направо, начиная с верхнего слоя вниз, с перерывным резанием под углом 10 ° грабки. Используется фрезерная машина с двумя краями с неравным спиральным резом ø6mm (угл грабки 12°, угл рельефа 8°), скорость шпинделя n = 18000 об/мин, глубина осевой резки ap = 0,15 мм ± 0,02 мм, радиальная ширина резки ae = 2,0 мм (в условиях, когда толщина стенки составляет 0,7 ± 0,05 мм); первоначальная подача Vf = 1800 мм/мин, уменьшенная до 1400 мм/мин при дуговых перевесах.
Значения валидации из динамометра показывают: пиковое напряжение бока резки снижается на 30%, а вибрация ускорения может быть прервана и подавлена. В тех же условиях, на 15 повторных образцах, допуск остаточной толщины на краях стен составляет ±0,0038 мм, выполняя удовлетворительно.
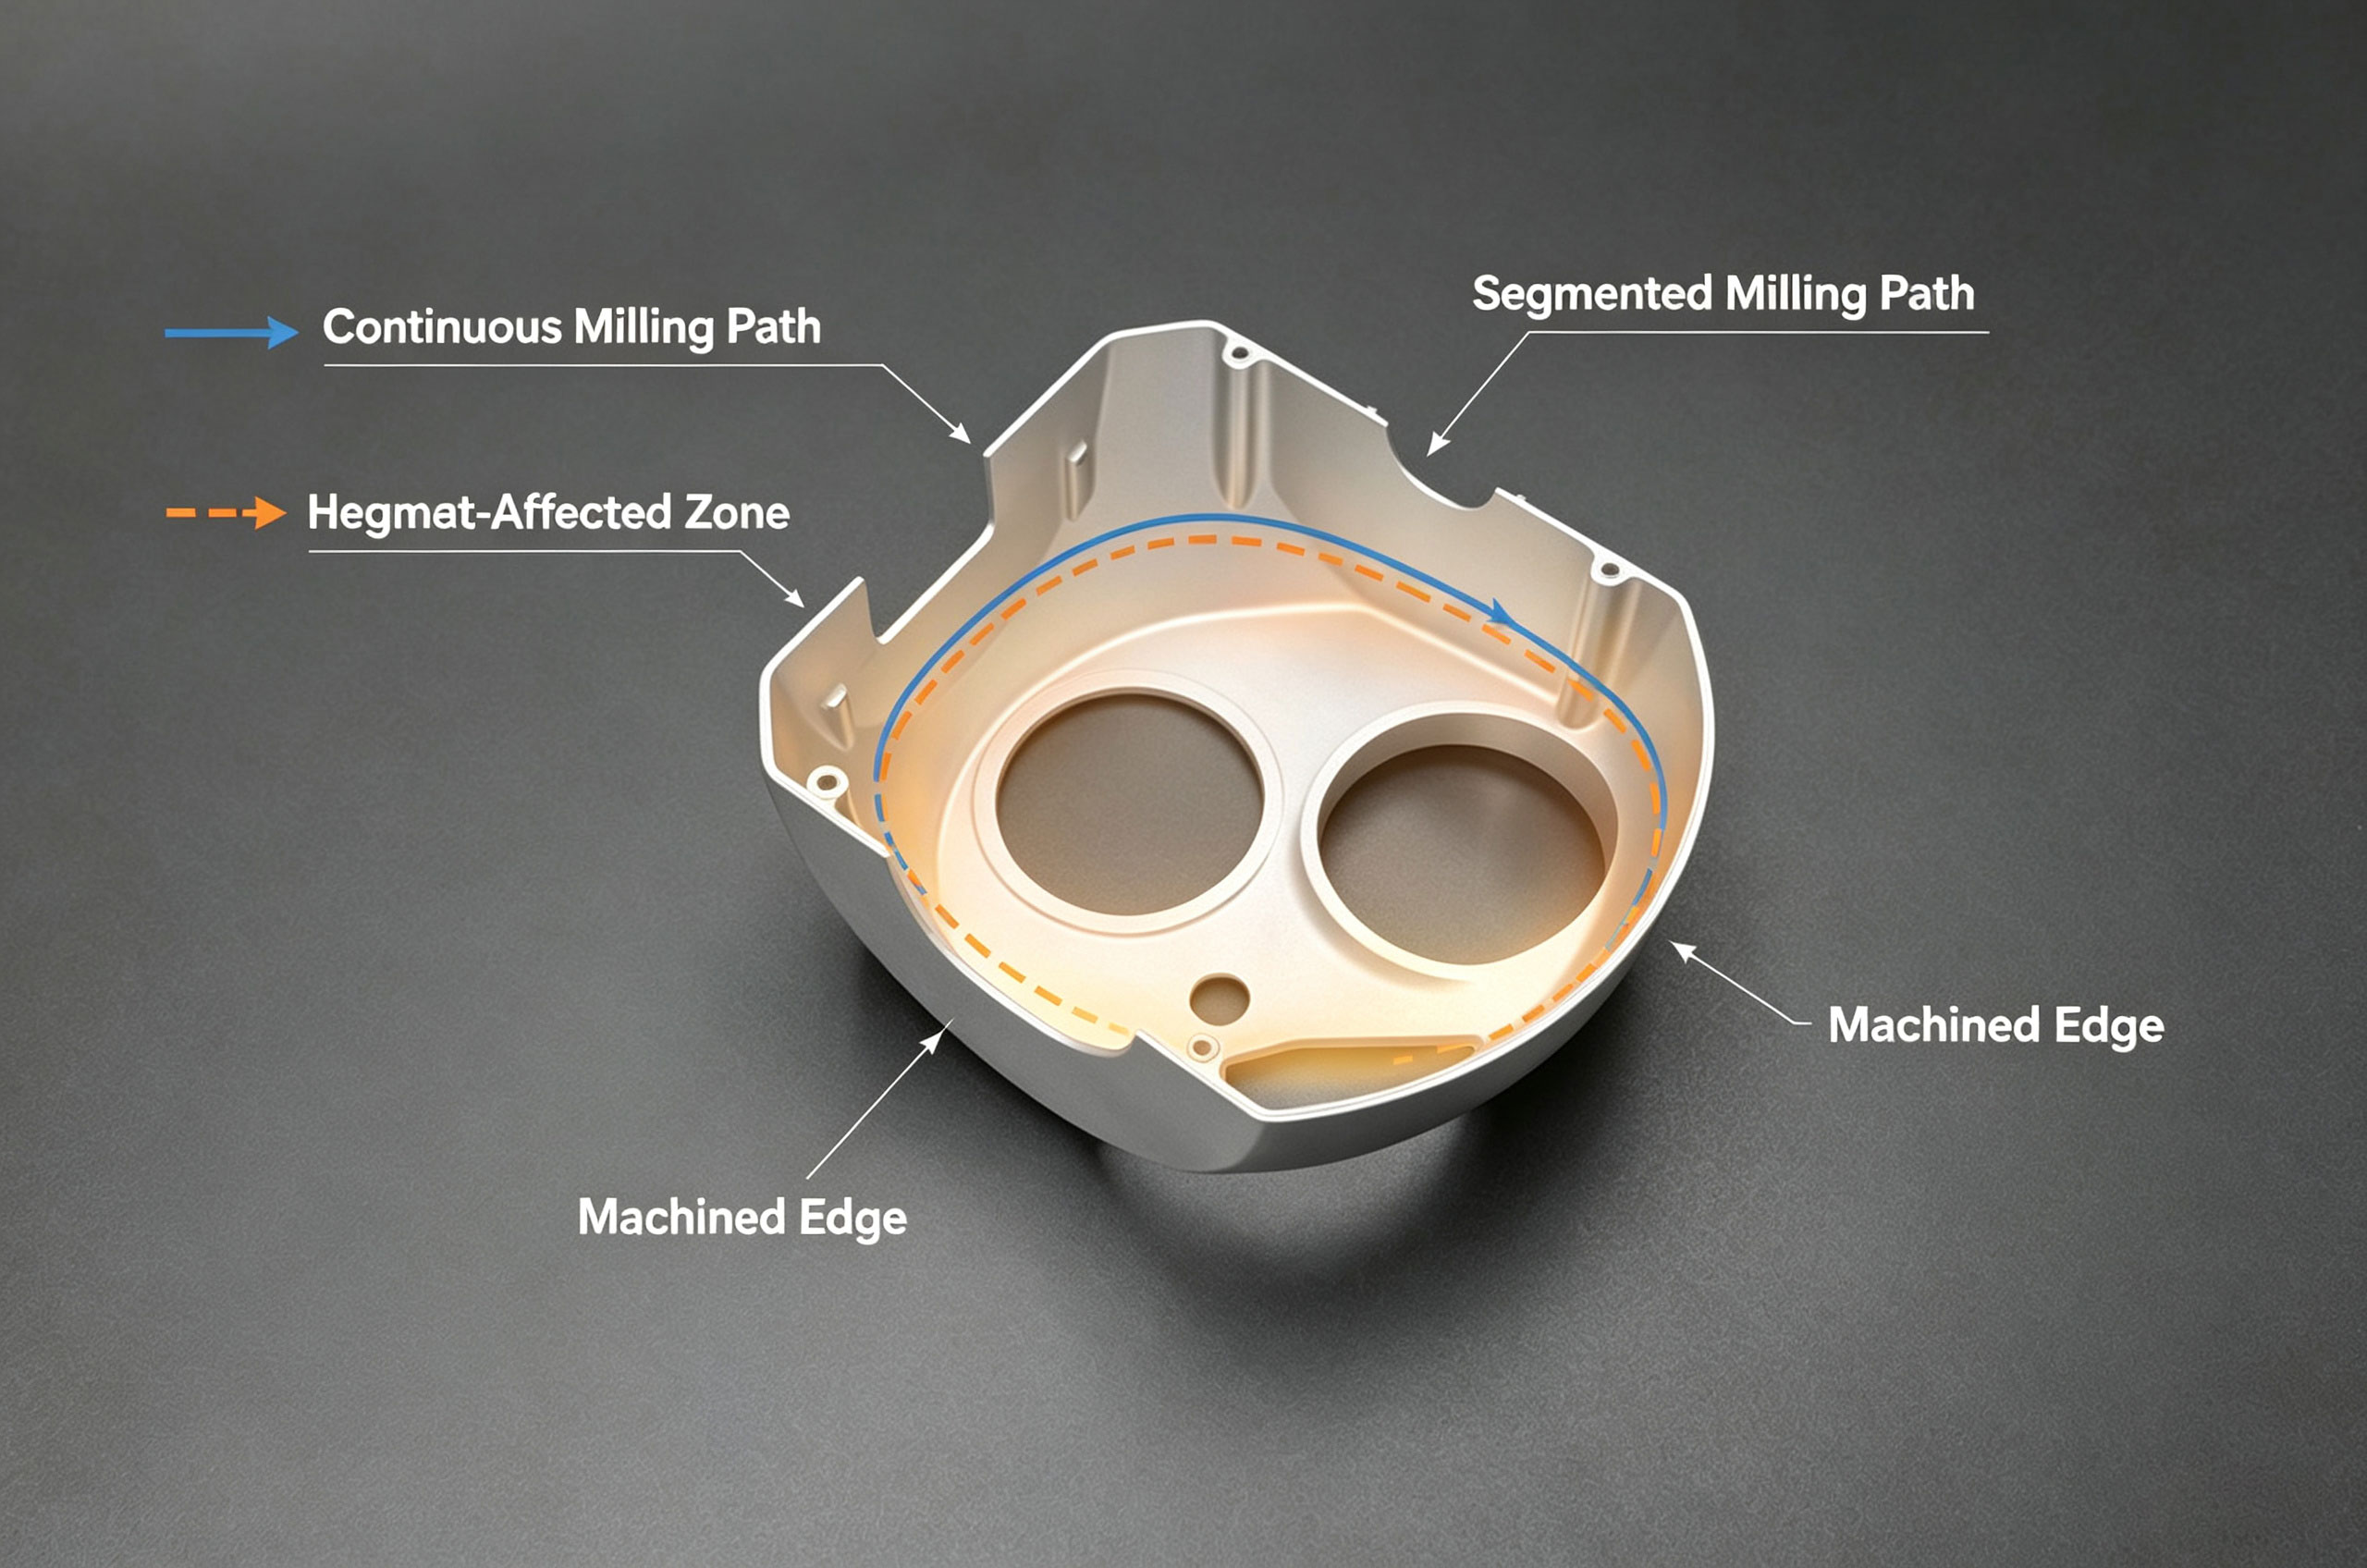
Сравнение фрезерного пути и эффект тепловой диффузии
III. Импульсная принудительная смазка - единообразное температурное поле
Независимо от того, насколько твердо зажимается деталь, если зона нагрева при температуре 600-800 °C/мин не быстро эвакуируется, неравномерное напряжение на растяжение затверждения вызовет необратимое искажение обрабатываемой поверхности.
Комбинированное распыление 5% эмульгированной охлаждающей жидкости из сопл импульсирует каждые 0,3 секунды (с использованием комплекта гидравлических дифференциальных дисперсионных клапанов с пружиной), сопоставляемого с трехканальным нефтегазовым выхлопным штифтом внутри инструмента, ограничивая источник тепла максимальной температурной разницей 20 °C. После 28 измерений температуры перерыва резки (с помощью термометра Killdler M32P) самая тонкая область на дне оболочки регистрируется на 25 ±1,3°C, что уменьшает этапы проверки на два по сравнению с фактическим непрерывным влажным гидравлическим литьем. Офлайн-проверка CMM рабочей части показывает, что 92,8% всех измеренных точек на трех перпендикулярных контурных линиях поверхности соответствуют местным критериям изменения формы и положения в пределах 0,005 мм.
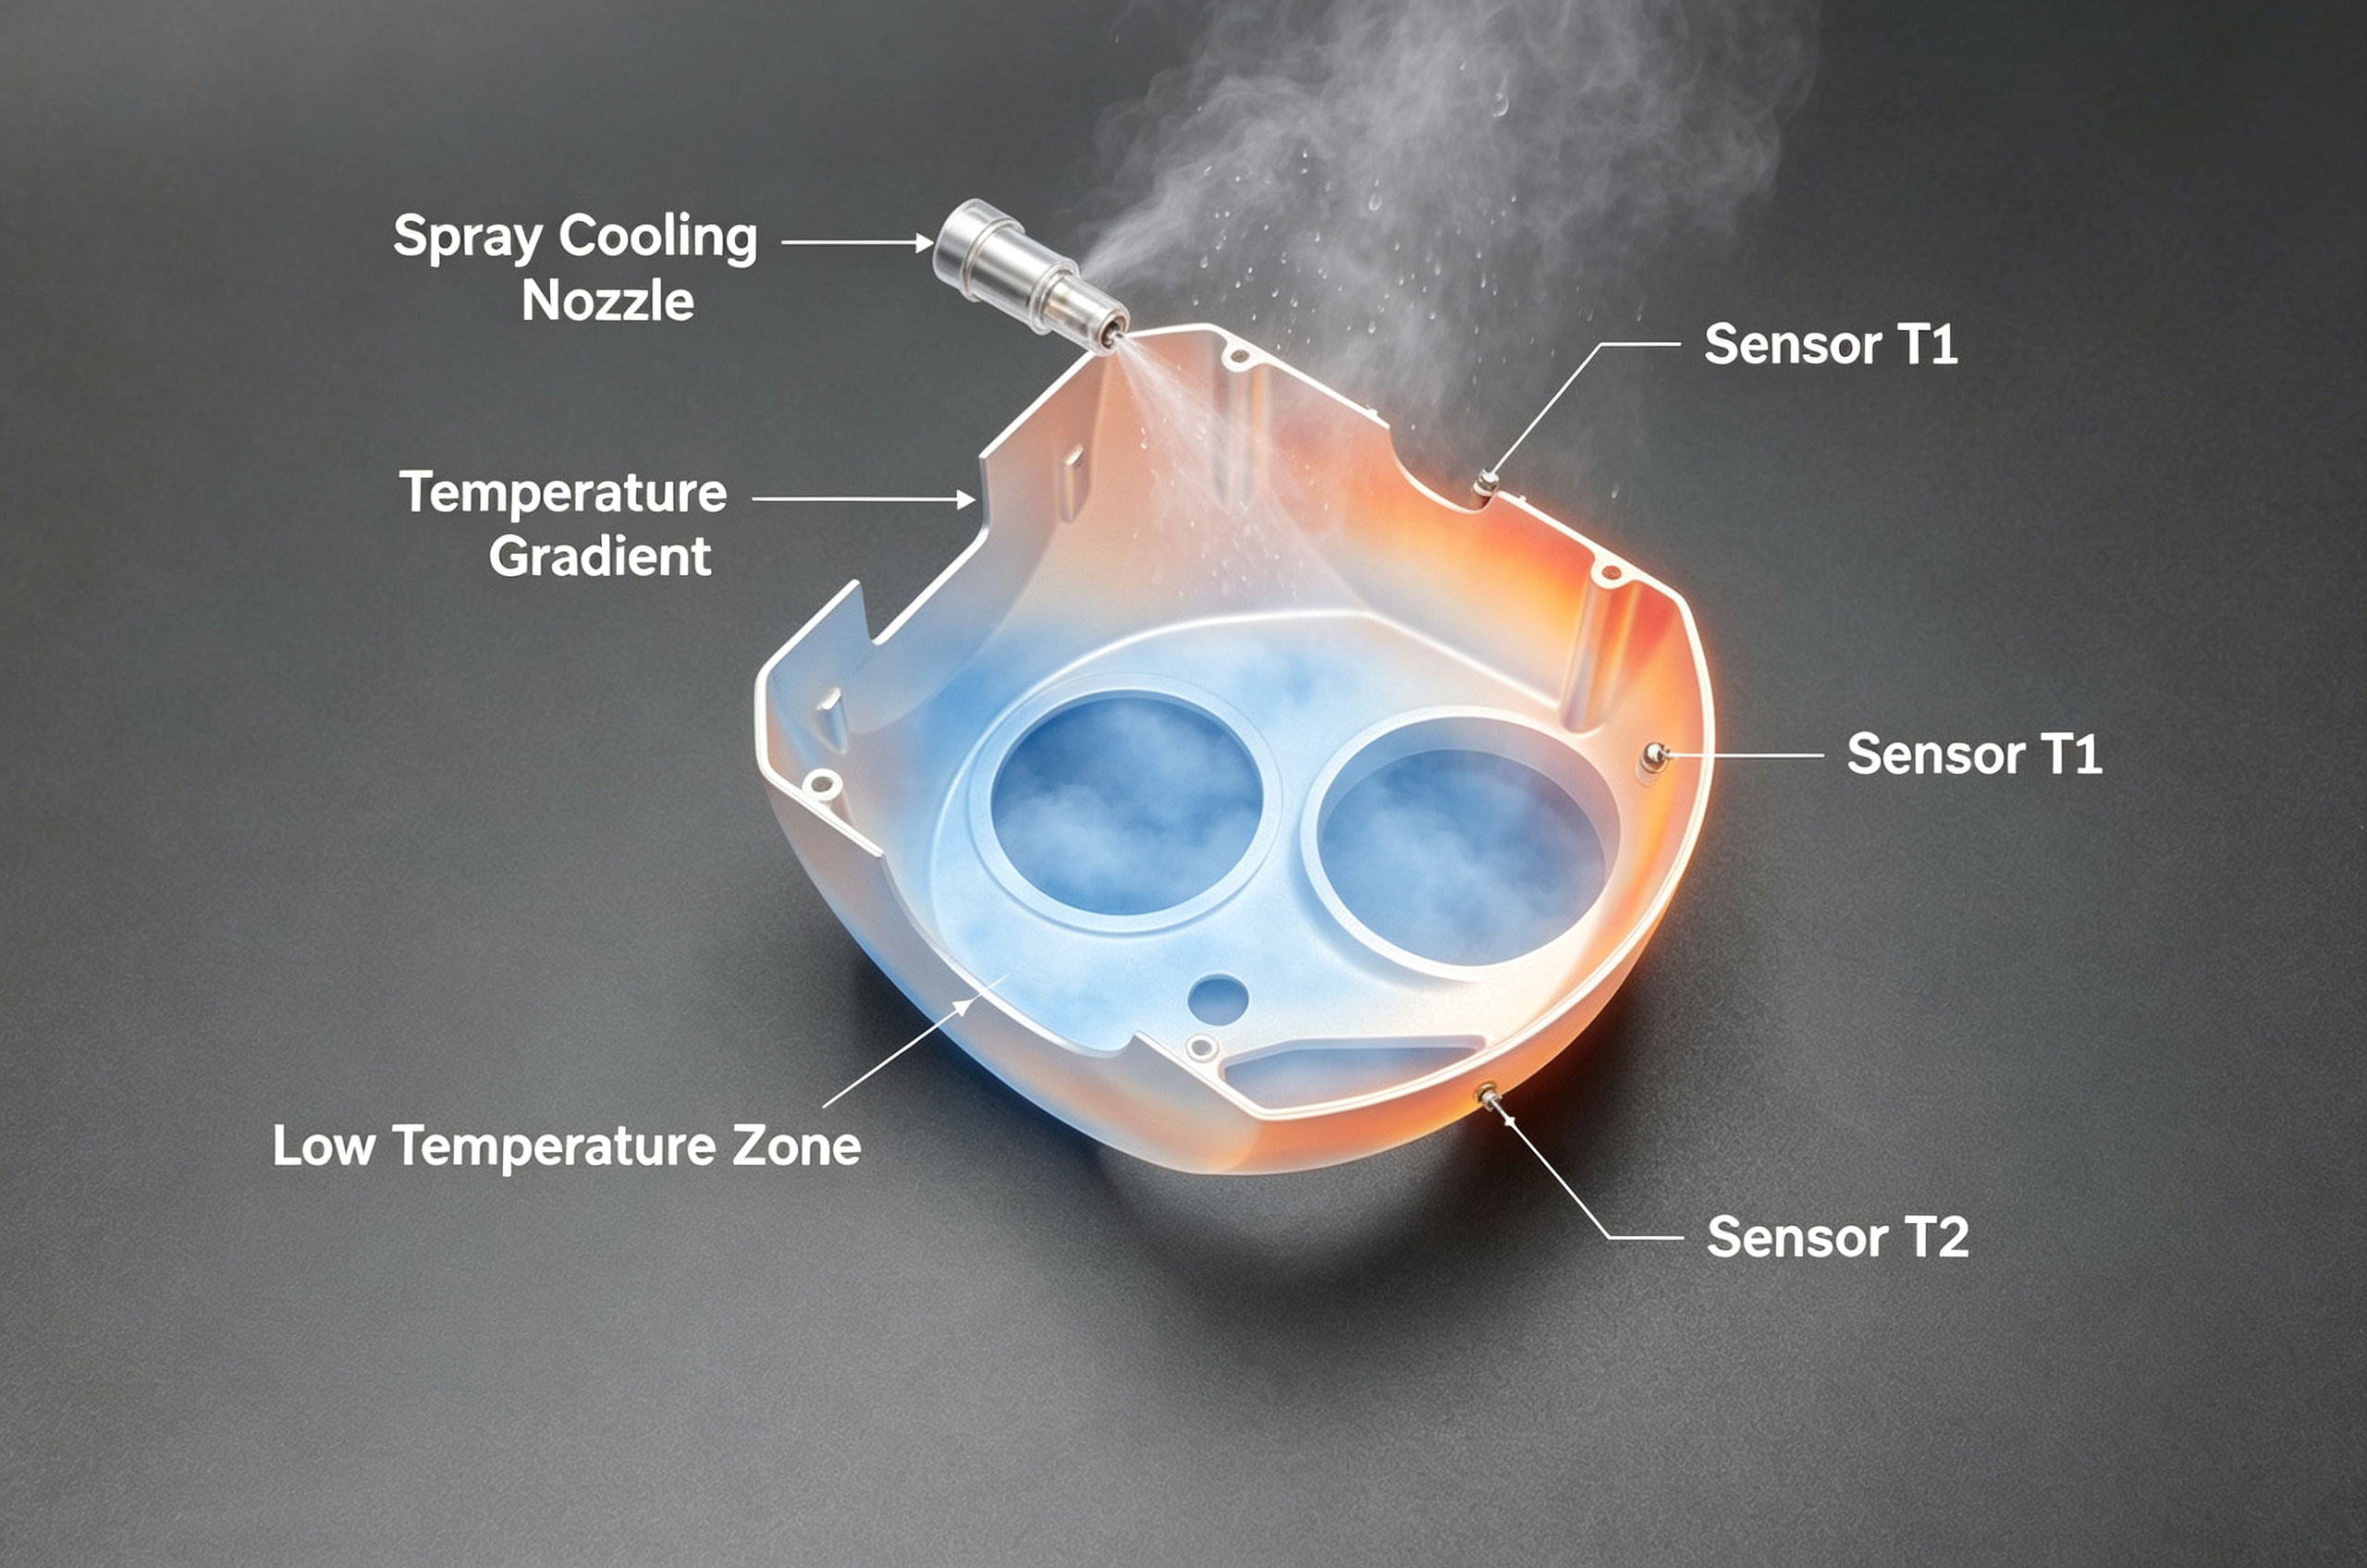
Распределение измерения температурного поля стенки коробки при принудительном охлаждении распылением
IV. Неравномерный путь освобождения квот
Для алюминиевого сплава серии 6005 неполное удаление внутреннего напряжения от сварки / горячей прокатки перед обработкой является основной причиной постепенного изменения размеров и деформации. После 4-6 часов искусственной тепловой обработки раствора старения устанавливается маршрут подготовки. Бланк оставляется в конечном краю фрезеры, с сегментированным удалением в этапах 5-3-1-0, интервалом 2,5 секунды и виртуальным слоем 0,02 мм для уменьшения напряжения.
Пример: для испытательного деталя нижней рамы 28×10 после двух проходов и одного волнового конического подачи до тех пор, пока отступление без остаточного напряжения не будет проверено без шагов - цикл компенсации CMM коробки TPF первого деталя сокращается примерно на 10 секунд, не возникают дальнейшие отклонения - окончательное значение КТ не соответствует 0%, а обслуживание формы реже.
Резюме
В целом, ослабление, вызванное зажимом, в сочетании с высокотемпературной подачностью являются основными препятствиями, препятствующими достижению требуемого порога 5 мкм тонкостенной полной фрезеры. Реализируя четырехмерный подход - гибкую опорную структуру под отрицательным давлением, спиральное распределение на восьмой фигуре для облегчения напряжения, перерывное выравнивание тепла резки и разумный запас с ширинами шагов с уменьшенным напряжением - и координируя их взаимную проверку между процессами, максимальная остаточная ошибка системы для верхней и нижней части корпуса толщиной 6061 мм в отделении двигателя БПЛА стабилизируется между ±0,0045 и ±0,00 Достижение 95% скорости первого прохождения при доставке инспекции явно экономит время, связанное с переработкой из-за условий, выходящих за рамки допустимости.
Дальнейшие предложения по улучшению: Для пиловой древесины, не ослабляемой напряжением, предварительно синхронизированная прямая вставка рулонного типа с измерением отслеживания смещения может позволить адаптивную автоматическую регулировку внутреннего пленума цилиндра в производственном потоке.