Défis d'étanchéité dans la fraisage CNC de corps de vanne en aluminium 7075
Publié le jeudi 23. juillet 2026

Guide du contenu :Obtenez des trous transversaux en aluminium 7075 sans débarrage avec des méthodes avancées de débarrage CNC. Ce guide couvre un pré-forage et stratégie trochoïdale pour réduire la découpage des bords, plus un système de poils à haute rigidité utilisant du fil de cuivre beryllium et de la suspension de diamant pour la finition de l'intersection interne. Comprend S-Shap
Boîtier de vanne de pompe micro-hydraulique 7075 défis d'étanchéité du processus de fraisage en aluminium
En tant que composant portant pression et guidant du système hydraulique, les performances d'étanchéité du boîtier de la vanne de pompe micro-hydraulique déterminent directement l'efficacité du système et la durée de vie. Lors de la fraisage avec l'alliage d'aluminium 7075 (condition T6), en raison de la haute résistance du matériau, de sa sensibilité aux contraintes résiduelles et de sa susceptibilité à la déformation dans les structures à parois minces, la planéité et le parallélisme des faces extrêmes d'étanchéité à plusieurs étapes, ainsi que le débarrage des trous profonds du circuit d'huile qui s'intersectent, deviennent les trois difficultés fondamentales du processus pour obtenir un étanchéité de haute précision (±0,005mm). Cet article traite de ces aspects d'un point de vue de contrôle de processus, fournissant aux ingénieurs de processus des solutions pratiques.
1. Contrôle de la planéité des faces d'extrémité d'étanchéité à plusieurs étapes
Lors de la fraisage de l'alliage d'aluminium 7075, les faces d'extrémité de pas sont sujettes à l'ondulation en raison de la chaleur de coupe et de la libération de contraintes internes. Les stratégies de processus suivantes sont adoptées pour y remédier :
1. séquençage rugueux et fin avec traitement de vieillissement: Après fraisage rugueux avec une allocation de 0,3 mm, le vieillissement artificiel (120 ° C × 4h) est effectué pour soulager le stress. Pour la fraisage fine, on utilise une fraise face à grande vitesse avec un rayon de nez d'outil de R0,8 mm. Les paramètres de coupe sont contrôlés à Vc = 600m / min, fz = 0,05mm / z, avec une profondeur de coupe unique ne dépassant pas 0,15mm pour réduire l'impact de la force de coupe. 2. Méthode de support auxiliaire: Pré-forage et robinet de trous filetés M4 à l'arrière des marches, utiliser des broches de support élastiques pour compenser activement la rigidité insuffisante et remplir les cavités avec un alliage à faible point de fusion pour supprimer les vibrations d'usinage. Les résultats mesurés montrent que la planéité peut être maintenue de manière stable à 0,004 mm. 3. Inspection et compensation en cours de processus: Après fraisage fin, utilisez une plaque d'interféromètre laser combinée à une sonde de contact pour balayer la face d'extrémité, compensant les allocations minimales de surface pour éviter la déformation due au serrage secondaire.
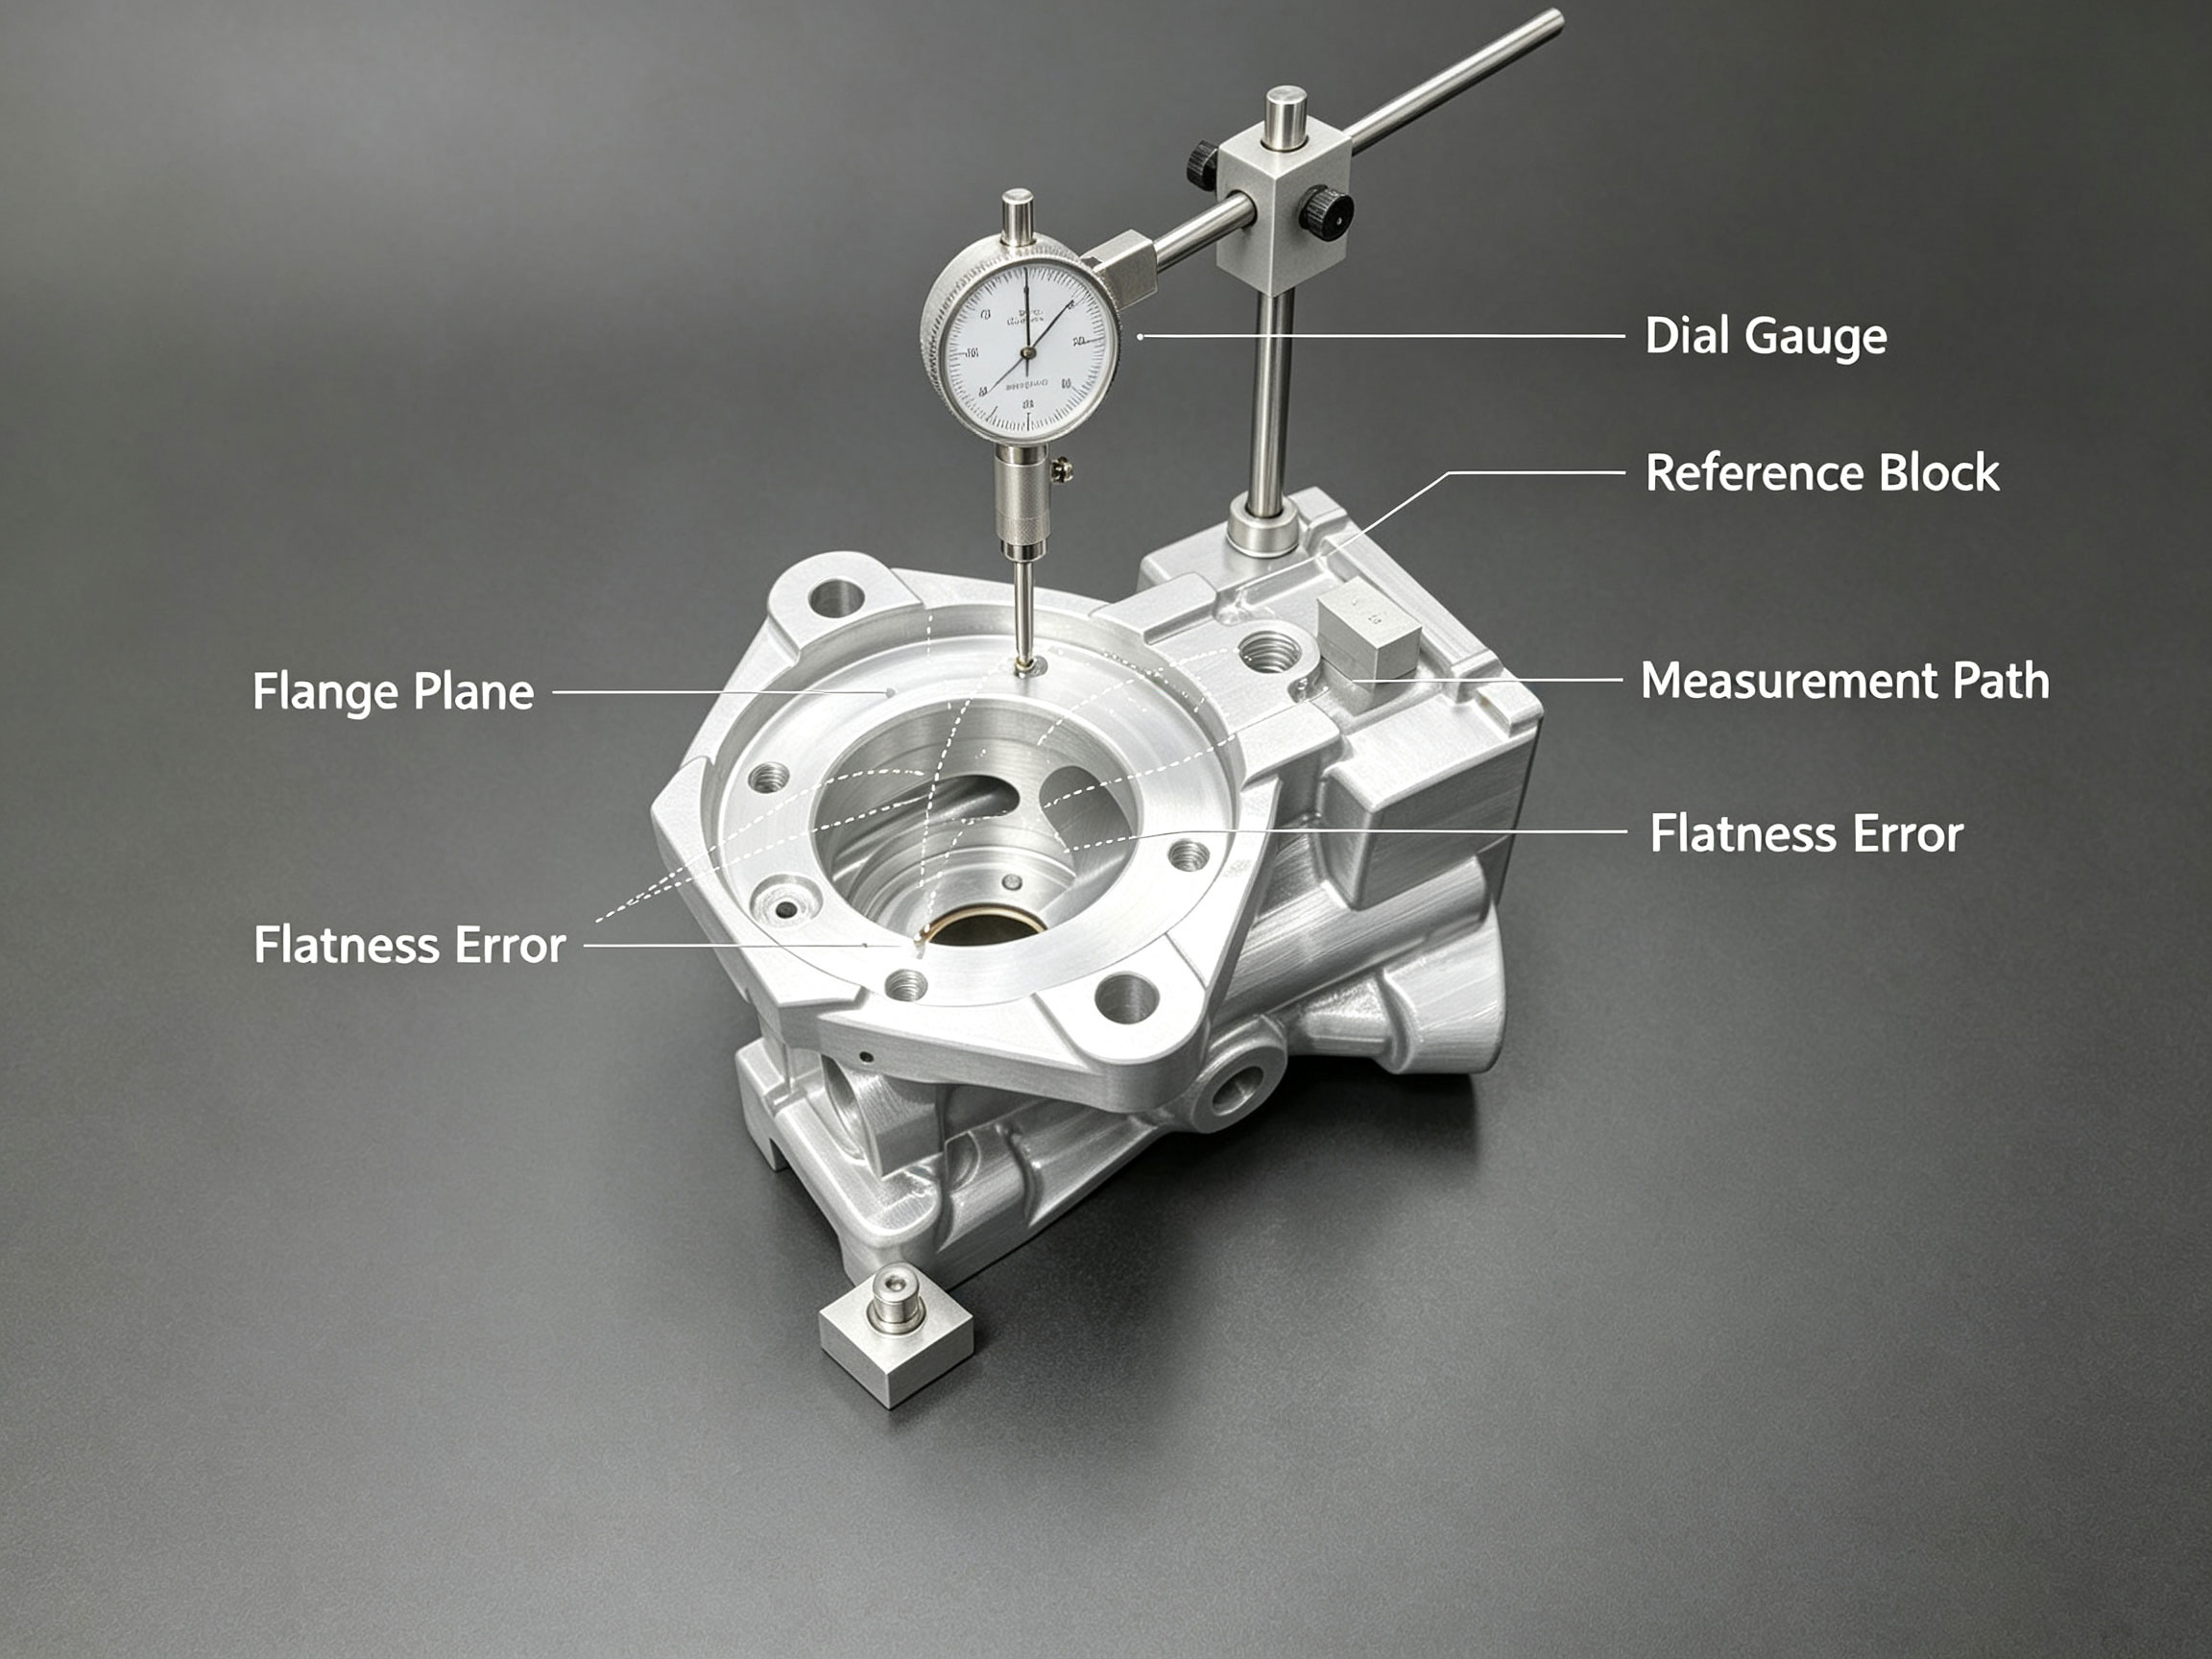
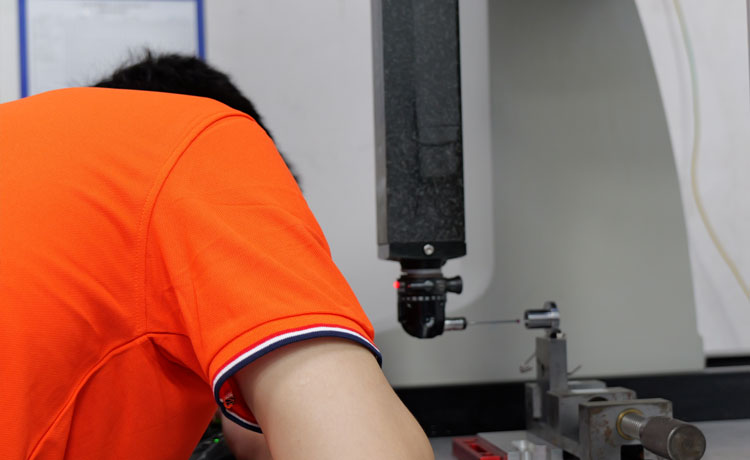
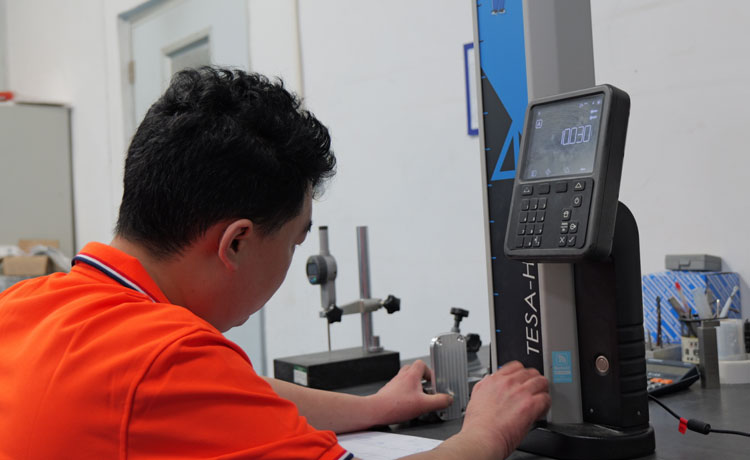
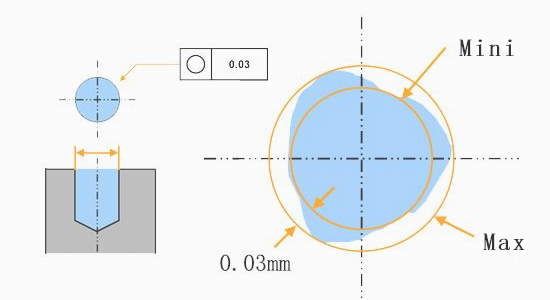
Plan de mesure de la planéité
2. Contrôle du parallélisme et unification des données
Le parallélisme entre les faces d'extrémité d'étanchéité à plusieurs étapes est une condition préalable pour une compression efficace de l'anneau torique. Les erreurs de transfert de date et la déformation élastique des faces extrêmes à paroi mince sont les deux principaux types de problèmes. Les solutions impliquent -
1. Stratégie d'unification de la date: Machine la surface inférieure et la première étape pendant la mise en place initiale, et utilisez la surface latérale comme référence pour le positionnement ultérieur. Évitez de réinitialiser dans les opérations ultérieures. 2. Technologie d'aspiration sous vide combinée à une couche protectrice de matériau flexible: Utilisez des plaques d'aspiration électrostatiques au lieu de la force électromagnétique pour éviter les interférences du champ magnétique, protéger les surfaces usinées contre la déformation opposée et contrôler la force d'aspiration inférieure à -0,6 bar. La surveillance de l'écoulement circulaire par lot reste inférieure à 0,003 mm. 3. Bloc d'échantillon de référence et méthode de serrage à ajustement compensatoire: Créez un bloc de référence en alliage dur avec un coefficient de dilatation thermique proche de celui du boîtier pour corriger rapidement les risques d'erreurs de sursautage dans la direction Y, améliorant considérablement la cohérence du processus.
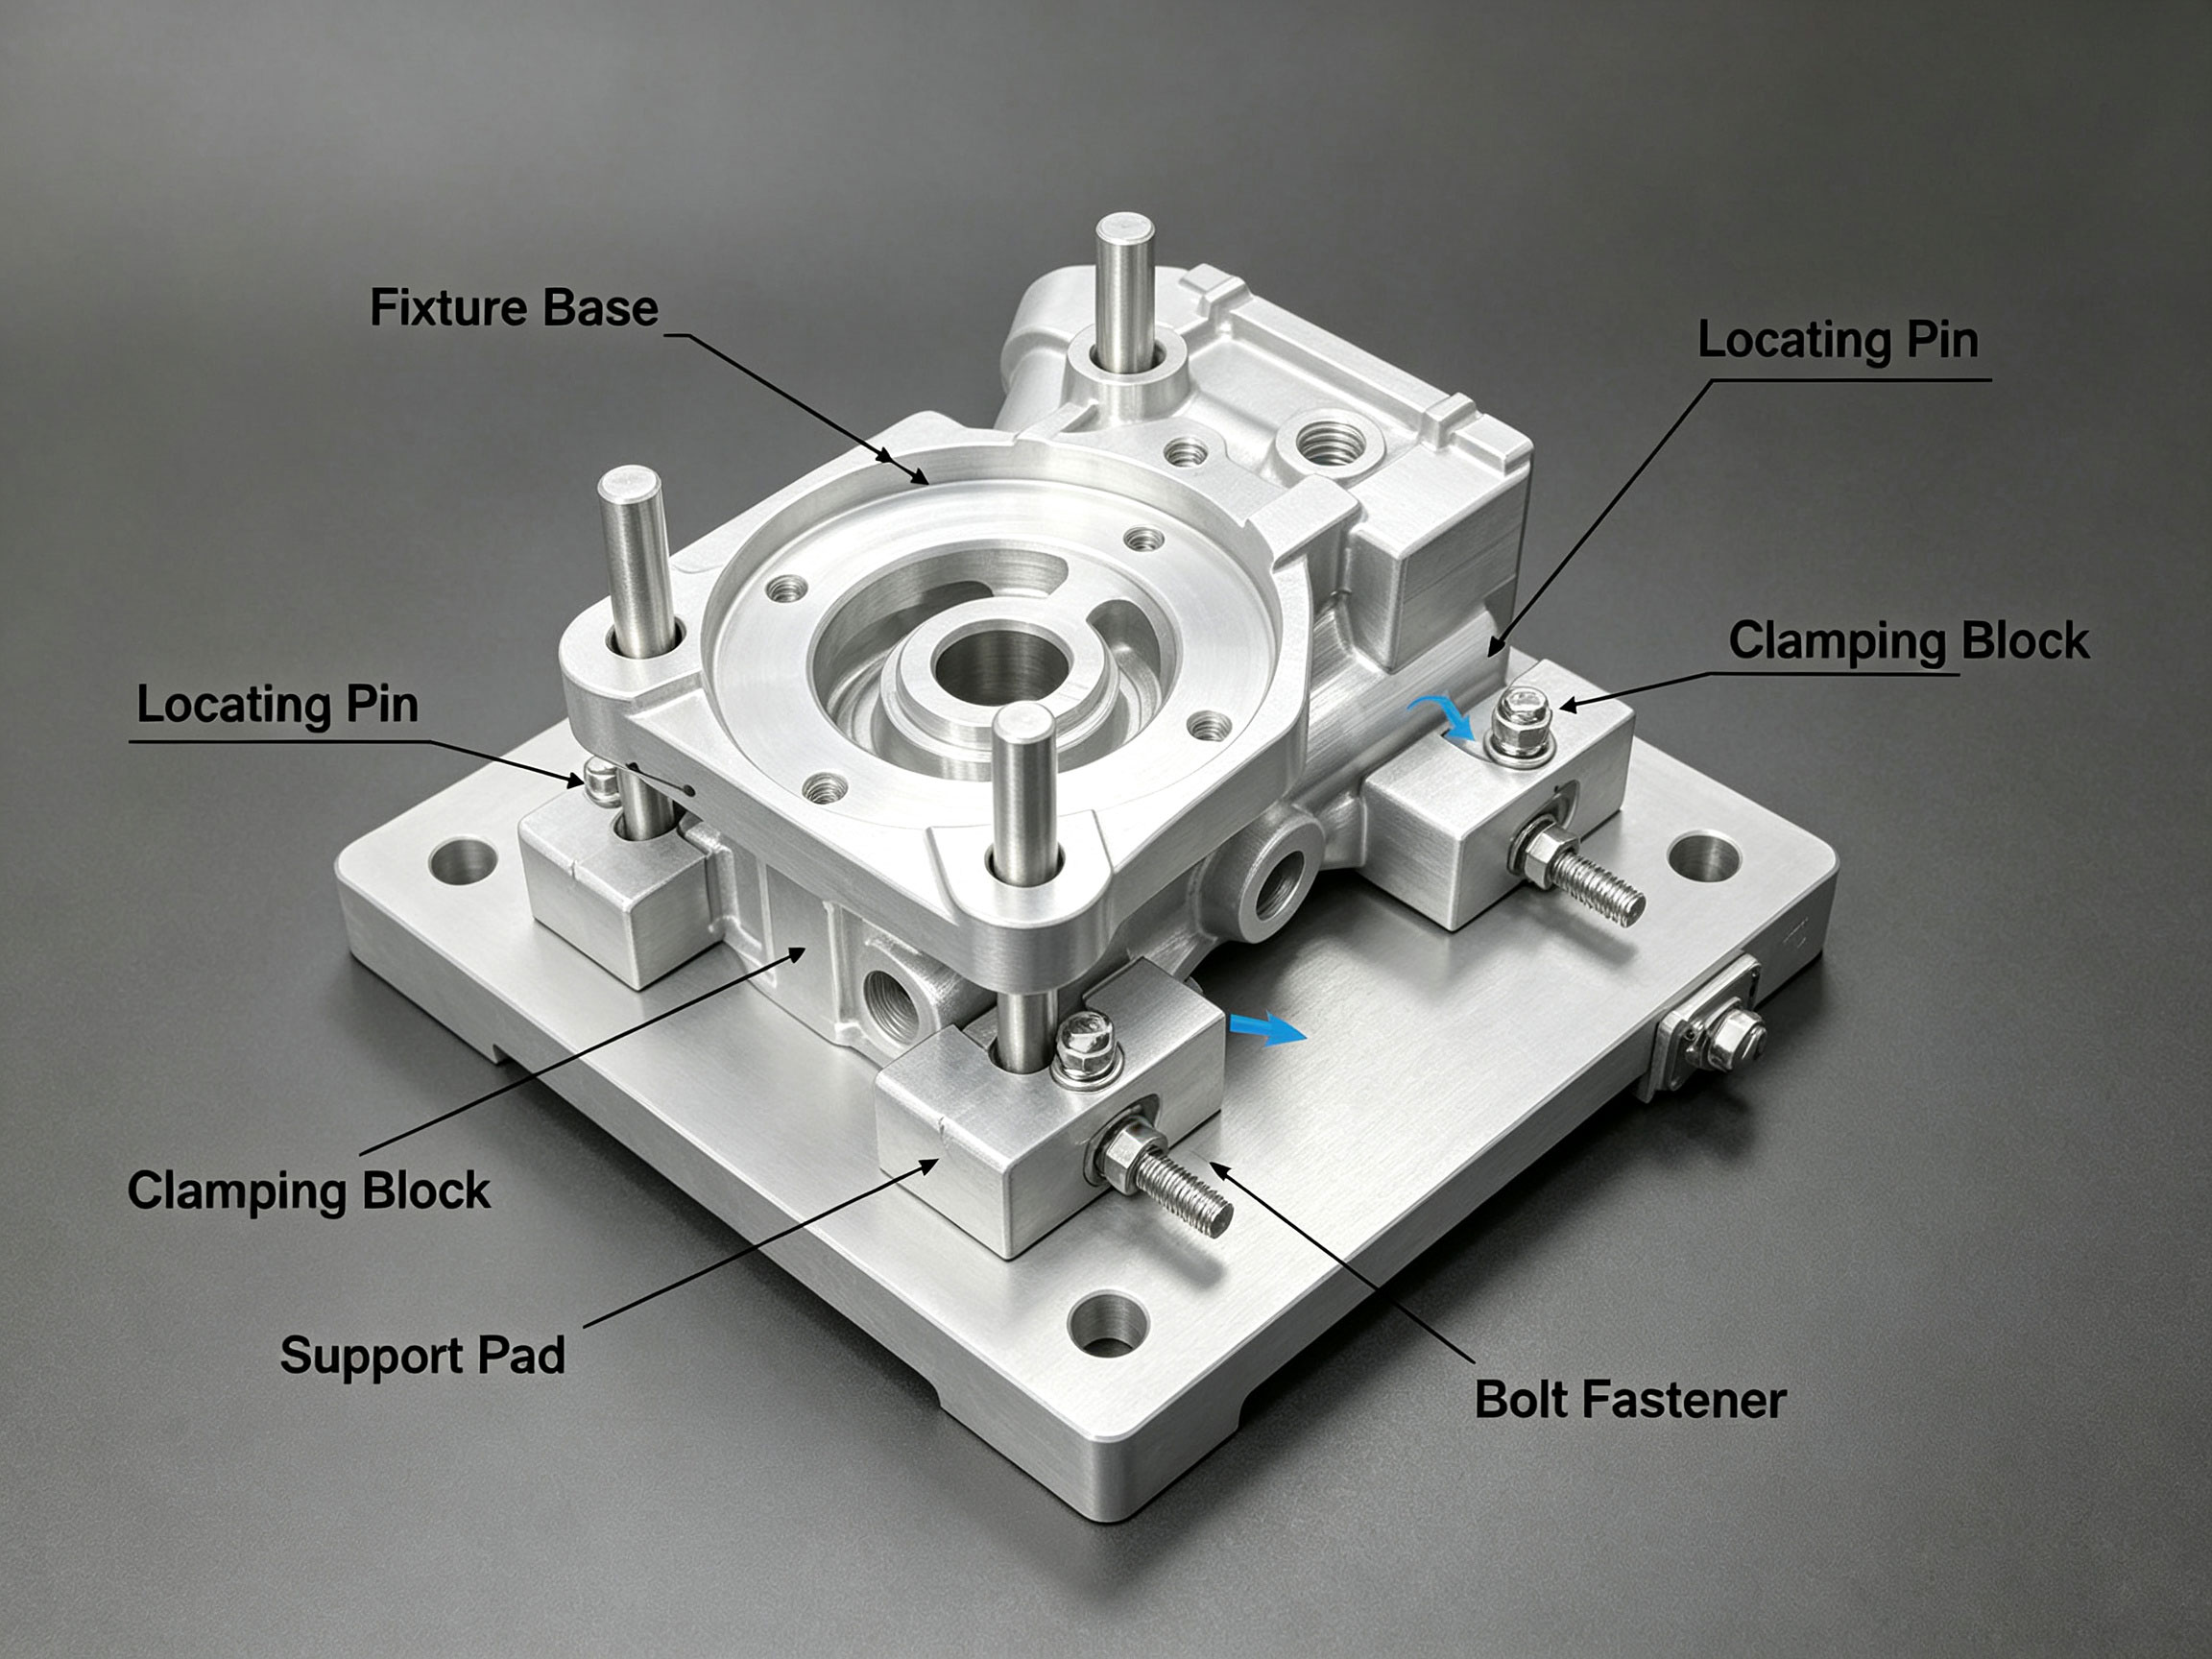
Dessin de plan d'assemblage de fixation de précision
III. Contrôle de qualité du débarrage dans les trous de pétrole profonds intersectants
La résistance de l'alliage d'aluminium 7075 est relativement moyenne. En plus des rebures de bord causées par l'introduction de chaleur, l'intersection de deux outils directionnels à des trous transversaux peut facilement laisser des bords écaillés ou des restes pointus, affectant les résidus de nettoyage et la sécurité du canal de lubrification. Plusieurs points concernant les améliorations de processus sont abordés :
1. Méthode de préforage combinée au forage trochoïdal en sections: le segment initial (profondeur de 8 mm) est terminé en un seul passage; la vitesse d'alimentation est réduite à 50 mm/min avant d'atteindre 2 mm de profondeur, tandis qu'une rainure de soulagement pré-usinée sur la surface supérieure interrompe brièvement les puces rugueuses. 2. Une tête de débarrage de poils à haute rigidité est reliée au porte-outils CNC avec contrôle de la pression. Une brosse composite en alliage personnalisée d'un diamètre de bord de coupe de 0,8 mm, utilisant une nouvelle conception de fil de cuivre beryllium et de tissage céramique, est insérée ci-dessous pour terminer l'usinage de l'intersection. Avant le brossage, un fluide de coupe et de polissage (suspension de diamant spécialement formulée) est appliqué uniformément pour la lubrification et la passivation à un seul passage. La pulvérisation latérale unidirectionnelle à 5 cc en forme de S est utilisée pour le rinçage à l'eau pour éliminer les rebures résiduelles. L'expérience montre que cette méthode élimine les rebures sans provoquer de déformation du tissu capillaire ou de saillies, répondant à la norme si l'essai de fuite sous vide avec positionnement de précision L12 est satisfait.
Une coordination approfondie, lorsque le produit fini du client ne spécifie pas un angle de courbe de 0,01R, prioriser une telle coupe de cette manière sert efficacement comme une application commune pour les lignes de qualité d'interconnexion de machines-outils haut de gamme, largement reconnues dans la pratique standard. > Cette opération spécifique peut être pleinement exprimée et appliquée de manière avancée, s'étendant en une série confirmée qui peut être formée plus rapidement que les méthodes conventionnelles, offrant des avantages et assurant une grande stabilité de la machine.
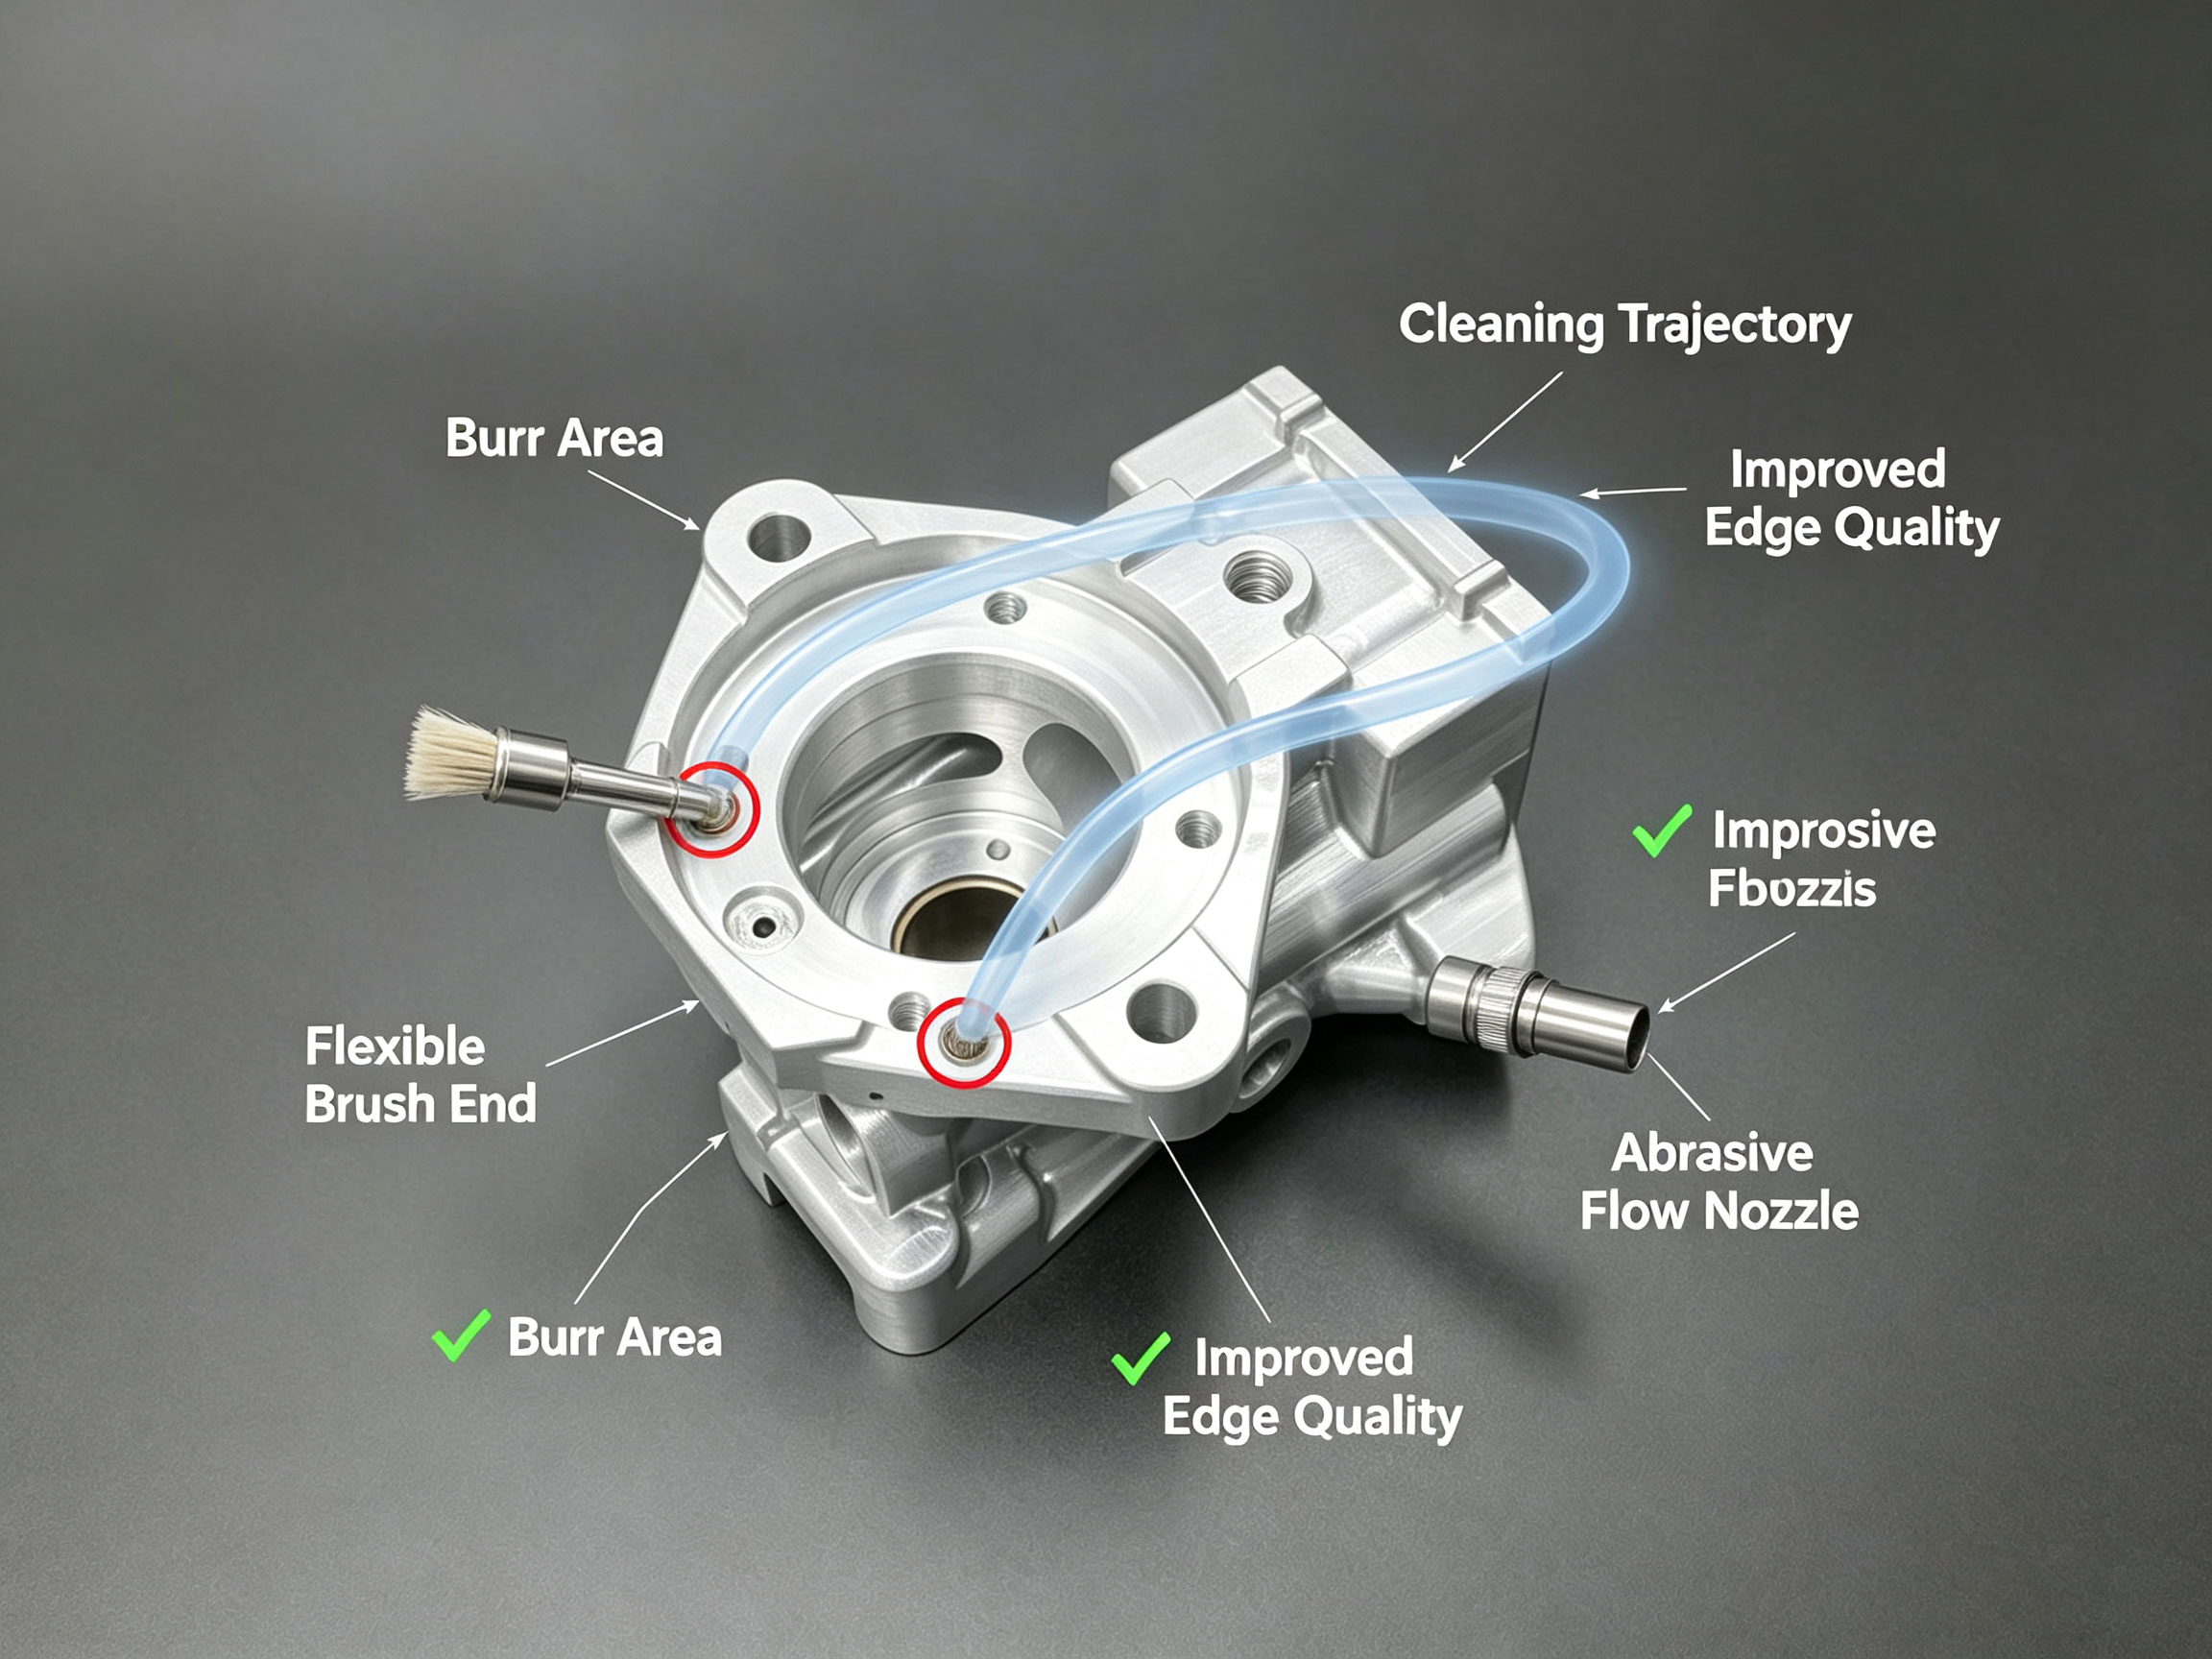
Nouveau schéma amélioré pour l'extrémité de l'actionneur de nettoyage de la rebure
Consolidation pratique du cycle de processus des points clés
Sur la base de la décomposition progressive et de l'observation unifiée ci-dessus, on peut en outre vérifier qu'en utilisant une courbe d'enregistrement dynamique simple représentative de la force d'exécution effective, plusieurs paramètres vérifiés par un bloc de serrage avec serrage intensifié peuvent être ajustés à la norme,
guidant ainsi rapidement une méthode d'examen et d'amélioration de la précision du processus; une solution complète avec des plans d'optimisation de l'exécution de la fabrication et des marquages d'inspection correspondants est recommandée pour atteindre une sortie de volume stable: après plusieurs cycles de coupe fine de la machine-outil de précision dans le travail réel sur place, le degré moyen d'étanchéité des trous peut être amélioré d'environ 85% pour être inférieur à l'erreur ou obtenir des résultats complètement exempts de fuites d'huile.
Cette pratique optimale recommande de compléter la confirmation et l'appariement des dimensions physiques au premier article, puis de permettre un rendement quotidien stable basé sur les données lors de séries de production ultérieures avec l'effet de réduire les déchets, d'économiser de l'énergie et de régler les micro-liens. Cette conclusion constitue une référence pratique qui se traduit directement par la durabilité de la production par lots en usine, en soutenant des possibilités de performance optimales et en établissant une pensée directeure à long terme pour l’évaluation des nouvelles normes.
Remarques finales et orientations pour l'optimisation
En intégrant les procédés actuels de fraisage rapide pour les corps de vanne intégrés micro-électromécaniques, qui ont des exigences d'utilisation variables, les surfaces planes échelonnées avec plusieurs gradients nécessitent des stratégies d'entretien spécifiques. Pour assurer les flux de travail scientifiques, il est nécessaire d'établir une précision indépendante des fixations avec une surveillance continue, combinée à un système de débarrage profond, pour coordonner l'achèvement d'approches réalisables pour les opérations de compensation de température. Cela peut faire progresser la réalisation de la précision de l'assemblage cible avec des écarts maintenus faibles, en fin de compte remplissant les aspects clés de la connexion de la vérification de la fonction de transfert croisé. À l'avenir, en combinant l'expérimentation en ligne de la boîte à miroir numérique, la pré-simulation des conditions de fonctionnement de la vanne sous des charges micro-différentielles sans frottement peut être générée plus largement pour permettre des conditions de production en masse.
Cette ronde traite de trois catégories de difficultés de traitement, à savoir la planéité macroscopique de la face d'extrémité, l'ajustement hermétique spatial et le fonctionnement débloqué du circuit de refroidissement. Il présente les pratiques exemplaires nécessaires pour un contrôle rigoureux et démontre des exemples relativement réussis du processus global efficace, malgré les retards inévitables de la ligne de production.
Précédent :Comment éviter la déformation dans les pièces de drone en aluminium à paroi mince 6061
Suivant :Pas plus / fin