Comment éviter la déformation dans les pièces de drone en aluminium à paroi mince 6061
Publié le jeudi 23. juillet 2026

Guide du contenu :Découvrez les solutions d'ingénierie pour l'usinage de haute précision des coquilles de drone à paroi mince en alliage d'aluminium 6061 (épaisseur de 0,5 à 1,2 mm, précision de ±0,005 mm). Cet article aborde les défis critiques de déformation liés aux contraintes de serrage et aux distorsions géométriques induites par la chaleur.
Introduction
Dans les secteurs de l'aérospatiale, de l'aviation et de l'électronique grand public, l'alliage d'aluminium 6061, connu pour son excellente résistance spécifique et son usinabilité, est largement utilisé dans la fabrication de coquilles à paroi mince pour drones. L'épaisseur des parois de ces composants varie généralement de 0,5 mm à 1,2 mm, avec des géométries complexes et des intérieurs creux, et les exigences de précision d'usinage atteignent souvent ±0,005 mm. Cependant, la faible raideur des structures à parois minces les rend très susceptibles à la déformation de serrage et à la déformation de couplage thermomécanique lors de la fraisage, ce qui entraîne des écarts dimensionnels, une épaisseur de paroi inégale et même des fissures locales. Sur la base des données accumulées à partir des pratiques de production, ce document explore systématiquement des schémas de serrage de haute précision et à faible tension et des paramètres de contrôle de l'équilibre thermique de coupe, dans le but de fournir aux pairs d'ingénieurs des solutions techniques directement applicables.
Le défi principal réside dans le fait que le déplacement élastique de la pièce de travail sous une force de serrage unidirectionnelle se traduit par des erreurs d'usinage finales; d'autre part, en raison de la dissipation de chaleur extrêmement lente des parois minces, la chaleur de coupe locale crée des gradients de température, provoquant une expansion volumetrique qui, après refroidissement, laisse des distorsions géométriques irréversibles. La résolution de ces problèmes nécessite une approche coordonnée impliquant des méthodes de serrage, des trajets d'outils de coupe et des paramètres de processus.
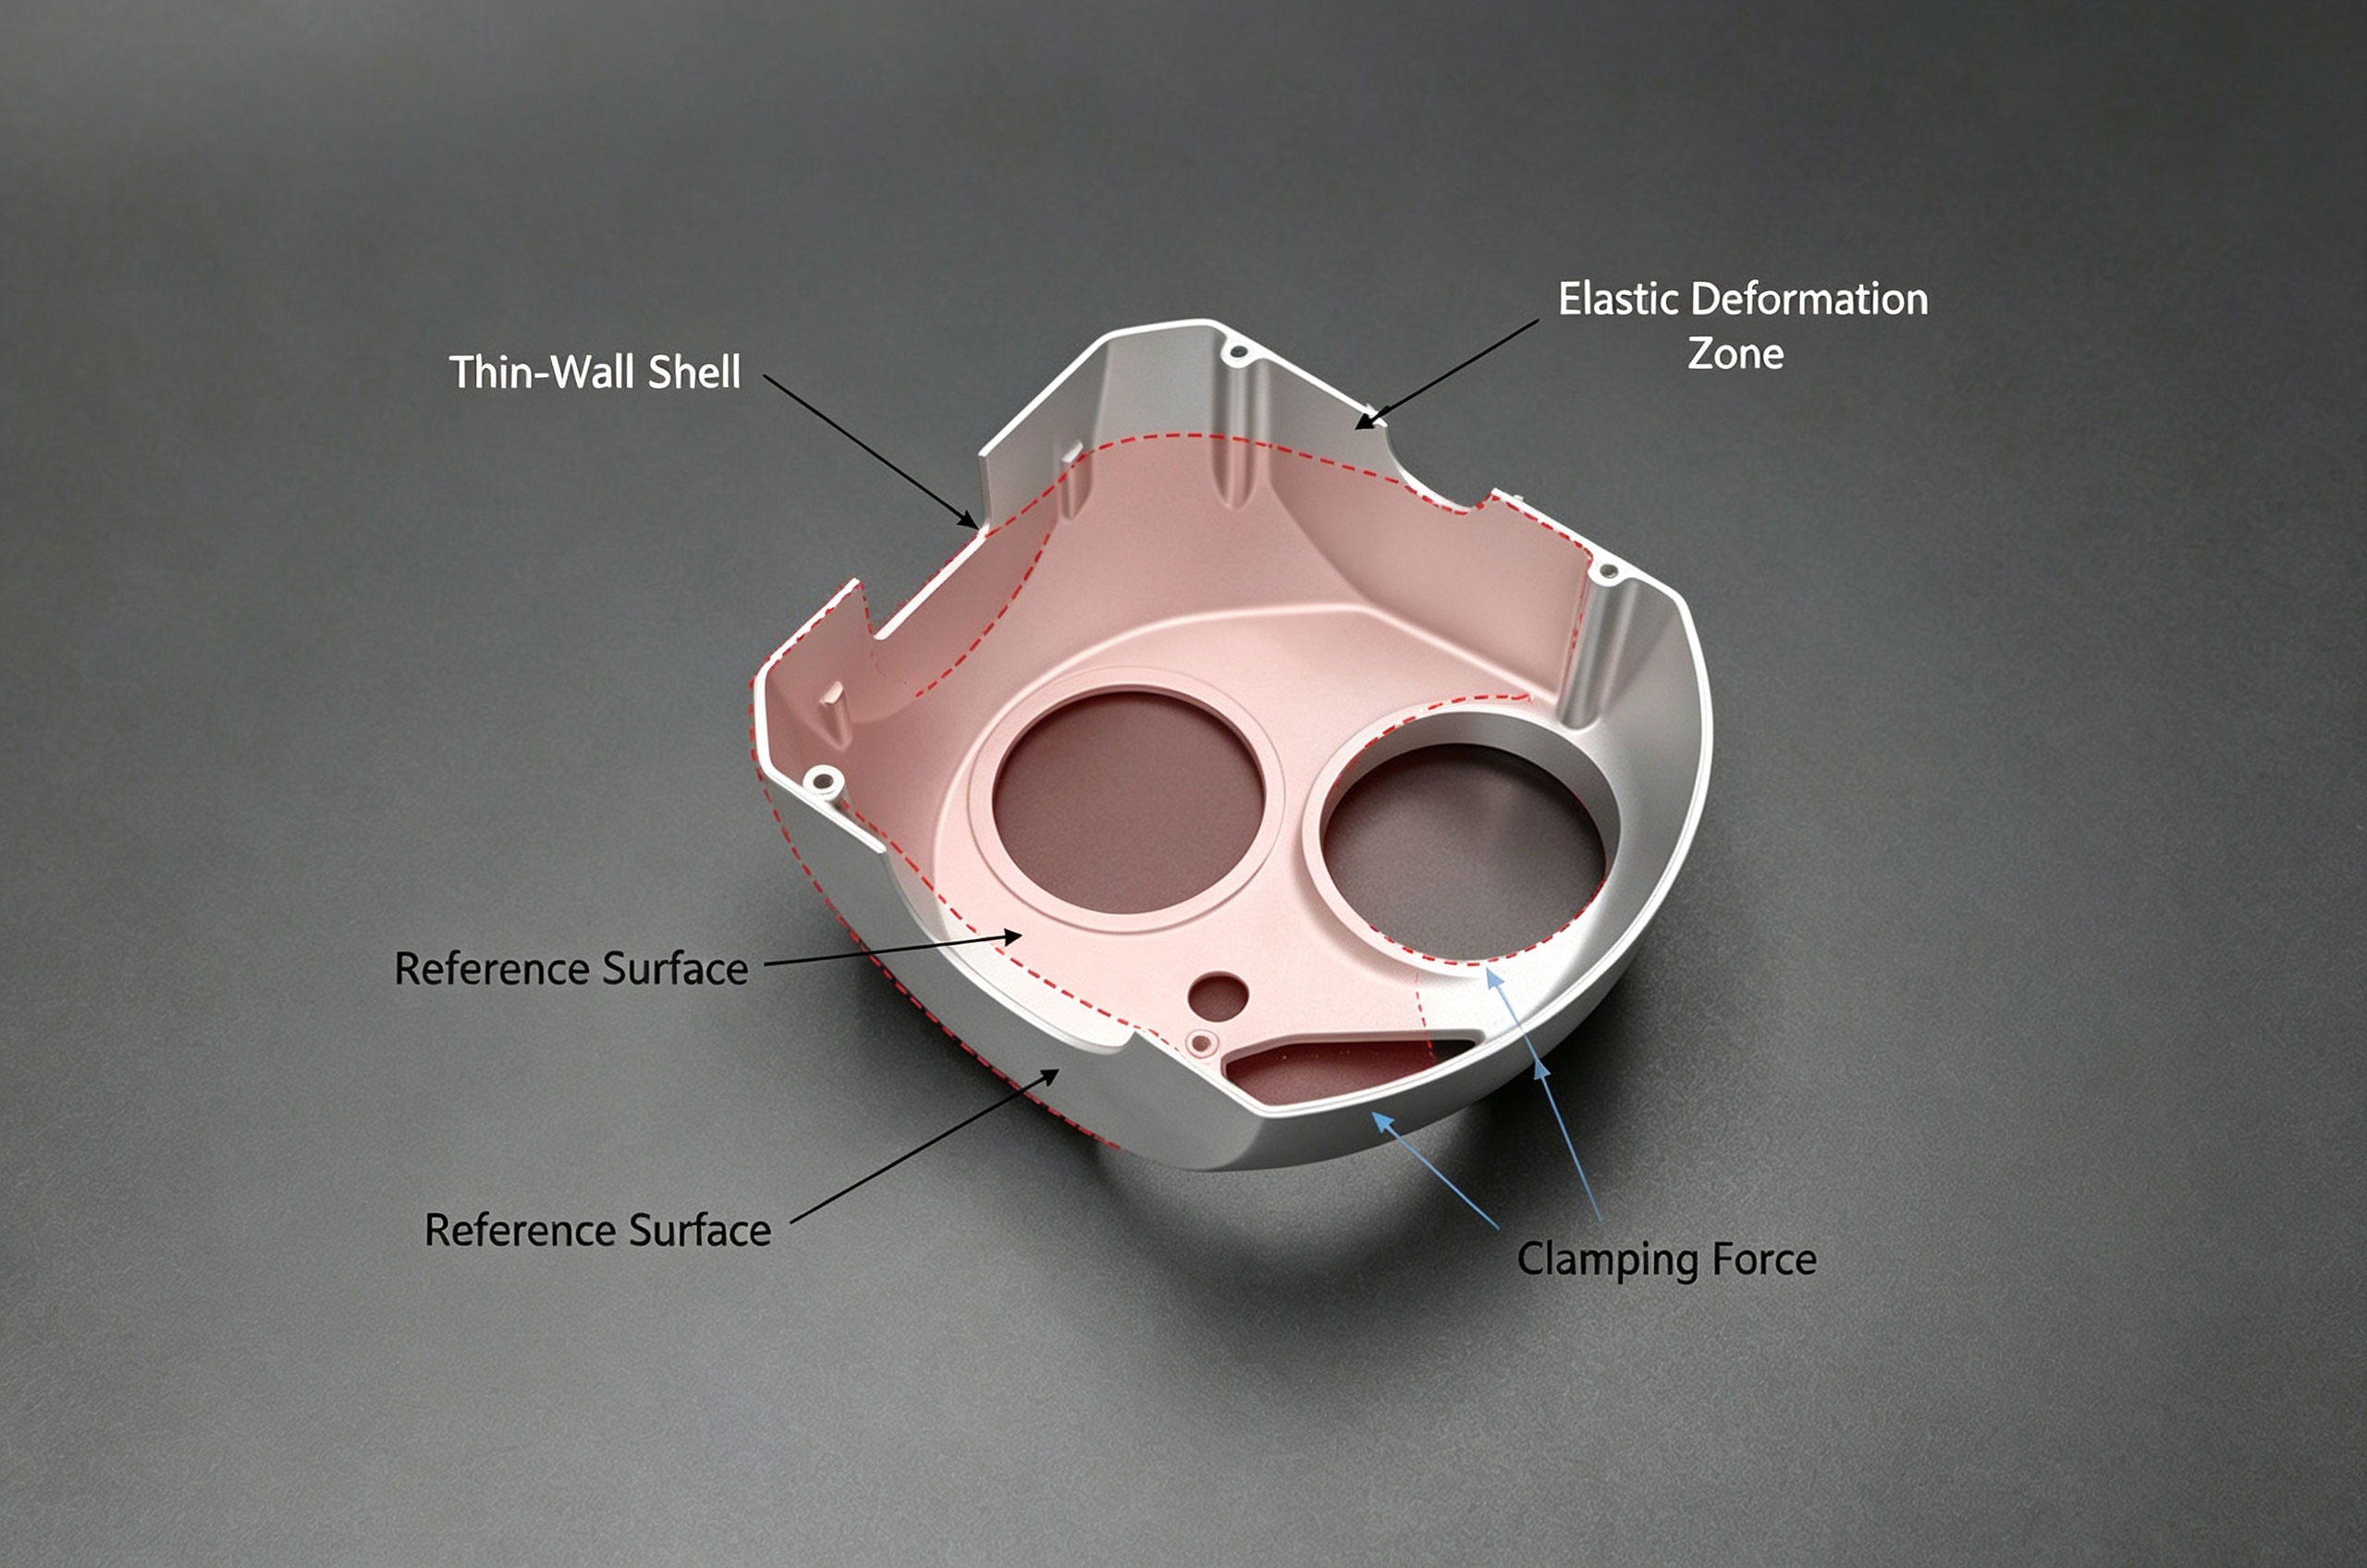
Diagramme de la déformation de serrage de la coquille à paroi mince
Solution technique principale
I. Serrage flexible de précision à pression micro négative
Les plaques de pression mécaniques traditionnelles et les pinces d'angle provoquent souvent des rides élastiques et des erreurs d'alignement instantanées. Pour résoudre le problème d'ajustement entre les surfaces courbes fines de la pièce de travail et le dispositif, une structure composite d'une aspiratrice à vide et d'une plaque de gel en polyuréthane est adoptée. Plus précisément, six chambres d ' air indépendantes sont configurées sur une surface de 140 mm × 80 mm, appliquant une différence de pression pour générer une force adhésive de < 1,5 mm. -80 kPa, avec une libération maximale de pression redondante réglable entre 70 et 90 kPa, et la pression de travail réelle stabilisée à 75 kPa ± 3 kPa. Le flux d'air de libération dans une seule chambre contrôle la déformation provoquée par la prégravité de la coquille en dessous de 0,004 mm.
En utilisant un palpeur pour mesurer la bande (à une épaisseur de 0,8 mm), la déformation différentielle maximale due au serrage n'est que de 0,003 mm; après amélioration par réglage de pression multipoint, cette valeur est réduite à moins de 0,001 mm.
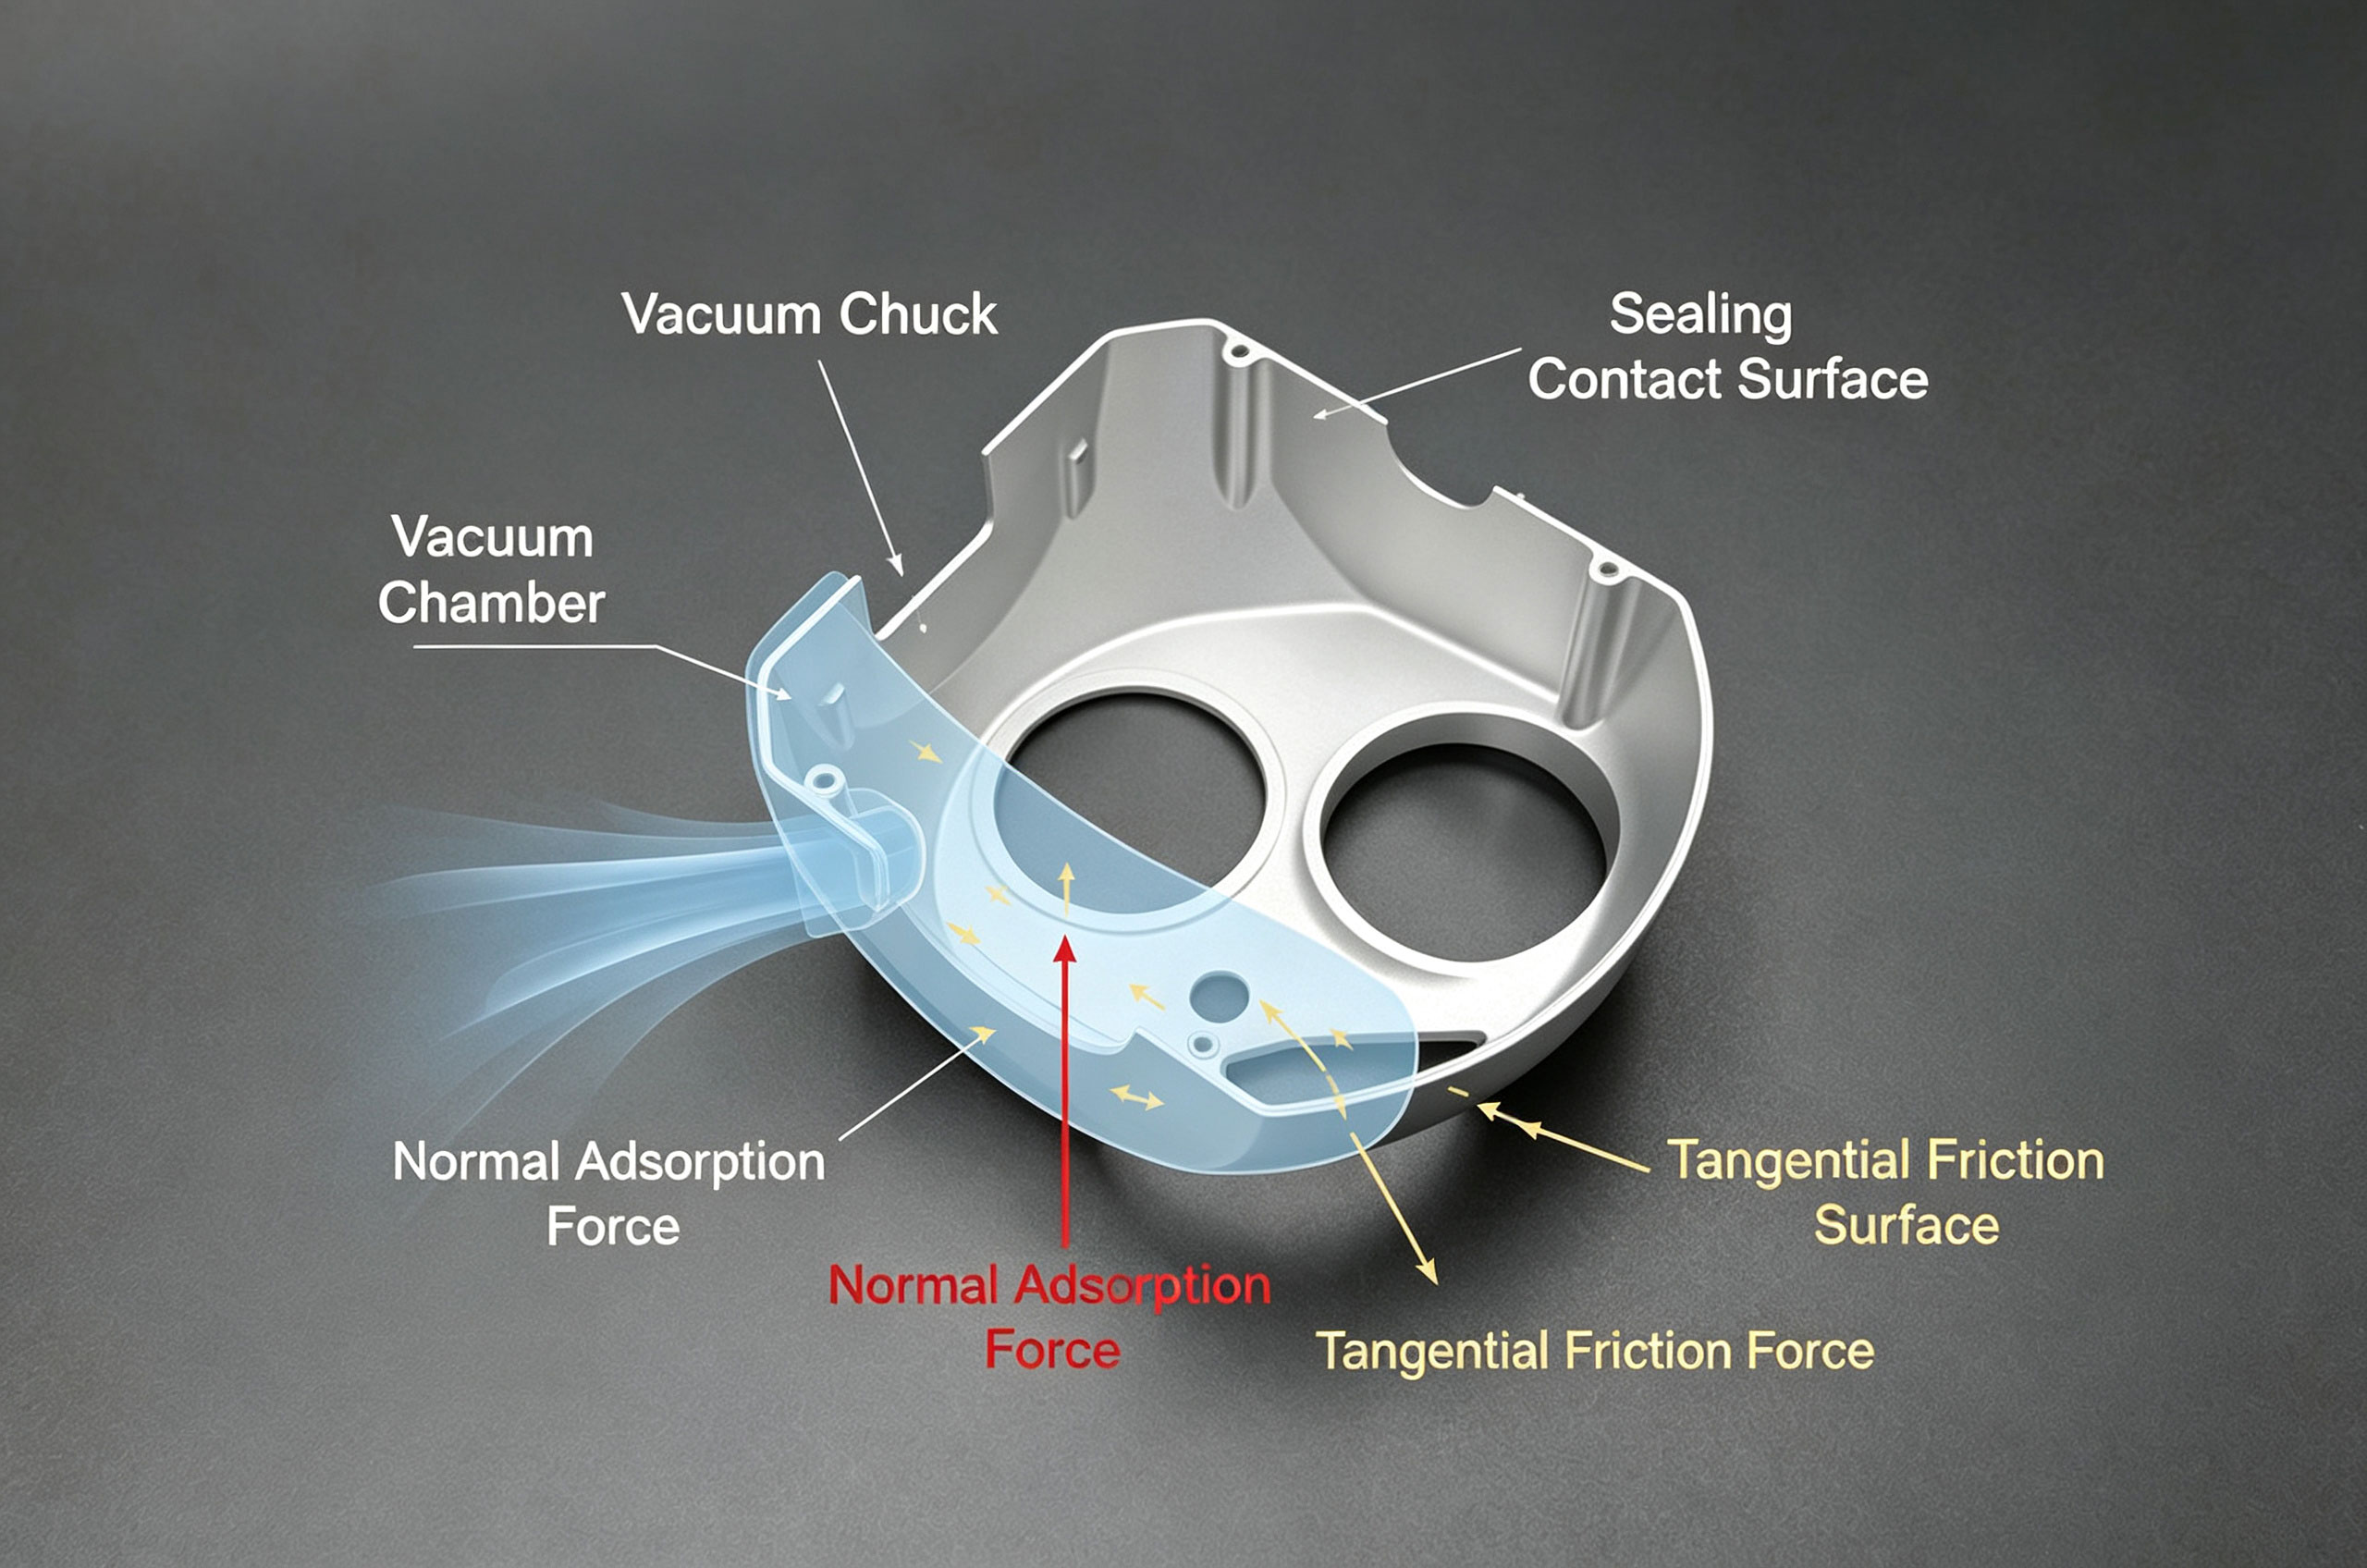
Principe et analyse mécanique du serrage par adsorption sous vide
II. Figure-8 Chemin de fraisage en spirale
Pour détourner l'onde de chaleur concentrée des points de coupe radiaux densément chevauchés, un chemin de fraisage à air en deux segments alternant avant-retour figure 8 remplace le modèle traditionnel en zigzag - chaque couche est intégrée de gauche à droite, à partir de la couche supérieure vers le bas, avec une coupe intermittente à un angle de rayonnement de 10°. On utilise une freseuse à hélice inégale à double arête ø6mm (angle de rayonnement 12°, angle de relèvement 8°), avec vitesse de broche n = 18000 r/min, profondeur axiale de coupe ap = 0,15mm ± 0,02mm, largeur radiale de coupe ae = 2,0mm (dans des conditions où l'épaisseur de la paroi est de 0,7 ± 0,05mm); l'alimentation initiale Vf = 1800 mm/min, réduite à 1400 mm/min au surcroît d'arc.
Les valeurs de validation du dynamomètre montrent que la tension latérale de coupe de pointe diminue de 30%, et que les vibrations d'accélération peuvent être interrompues et supprimées. Dans les mêmes conditions, sur 15 échantillons répétés, la tolérance d'épaisseur résiduelle sur les bords de la paroi est de ±0,0038mm, ce qui se produit de manière satisfaisante.
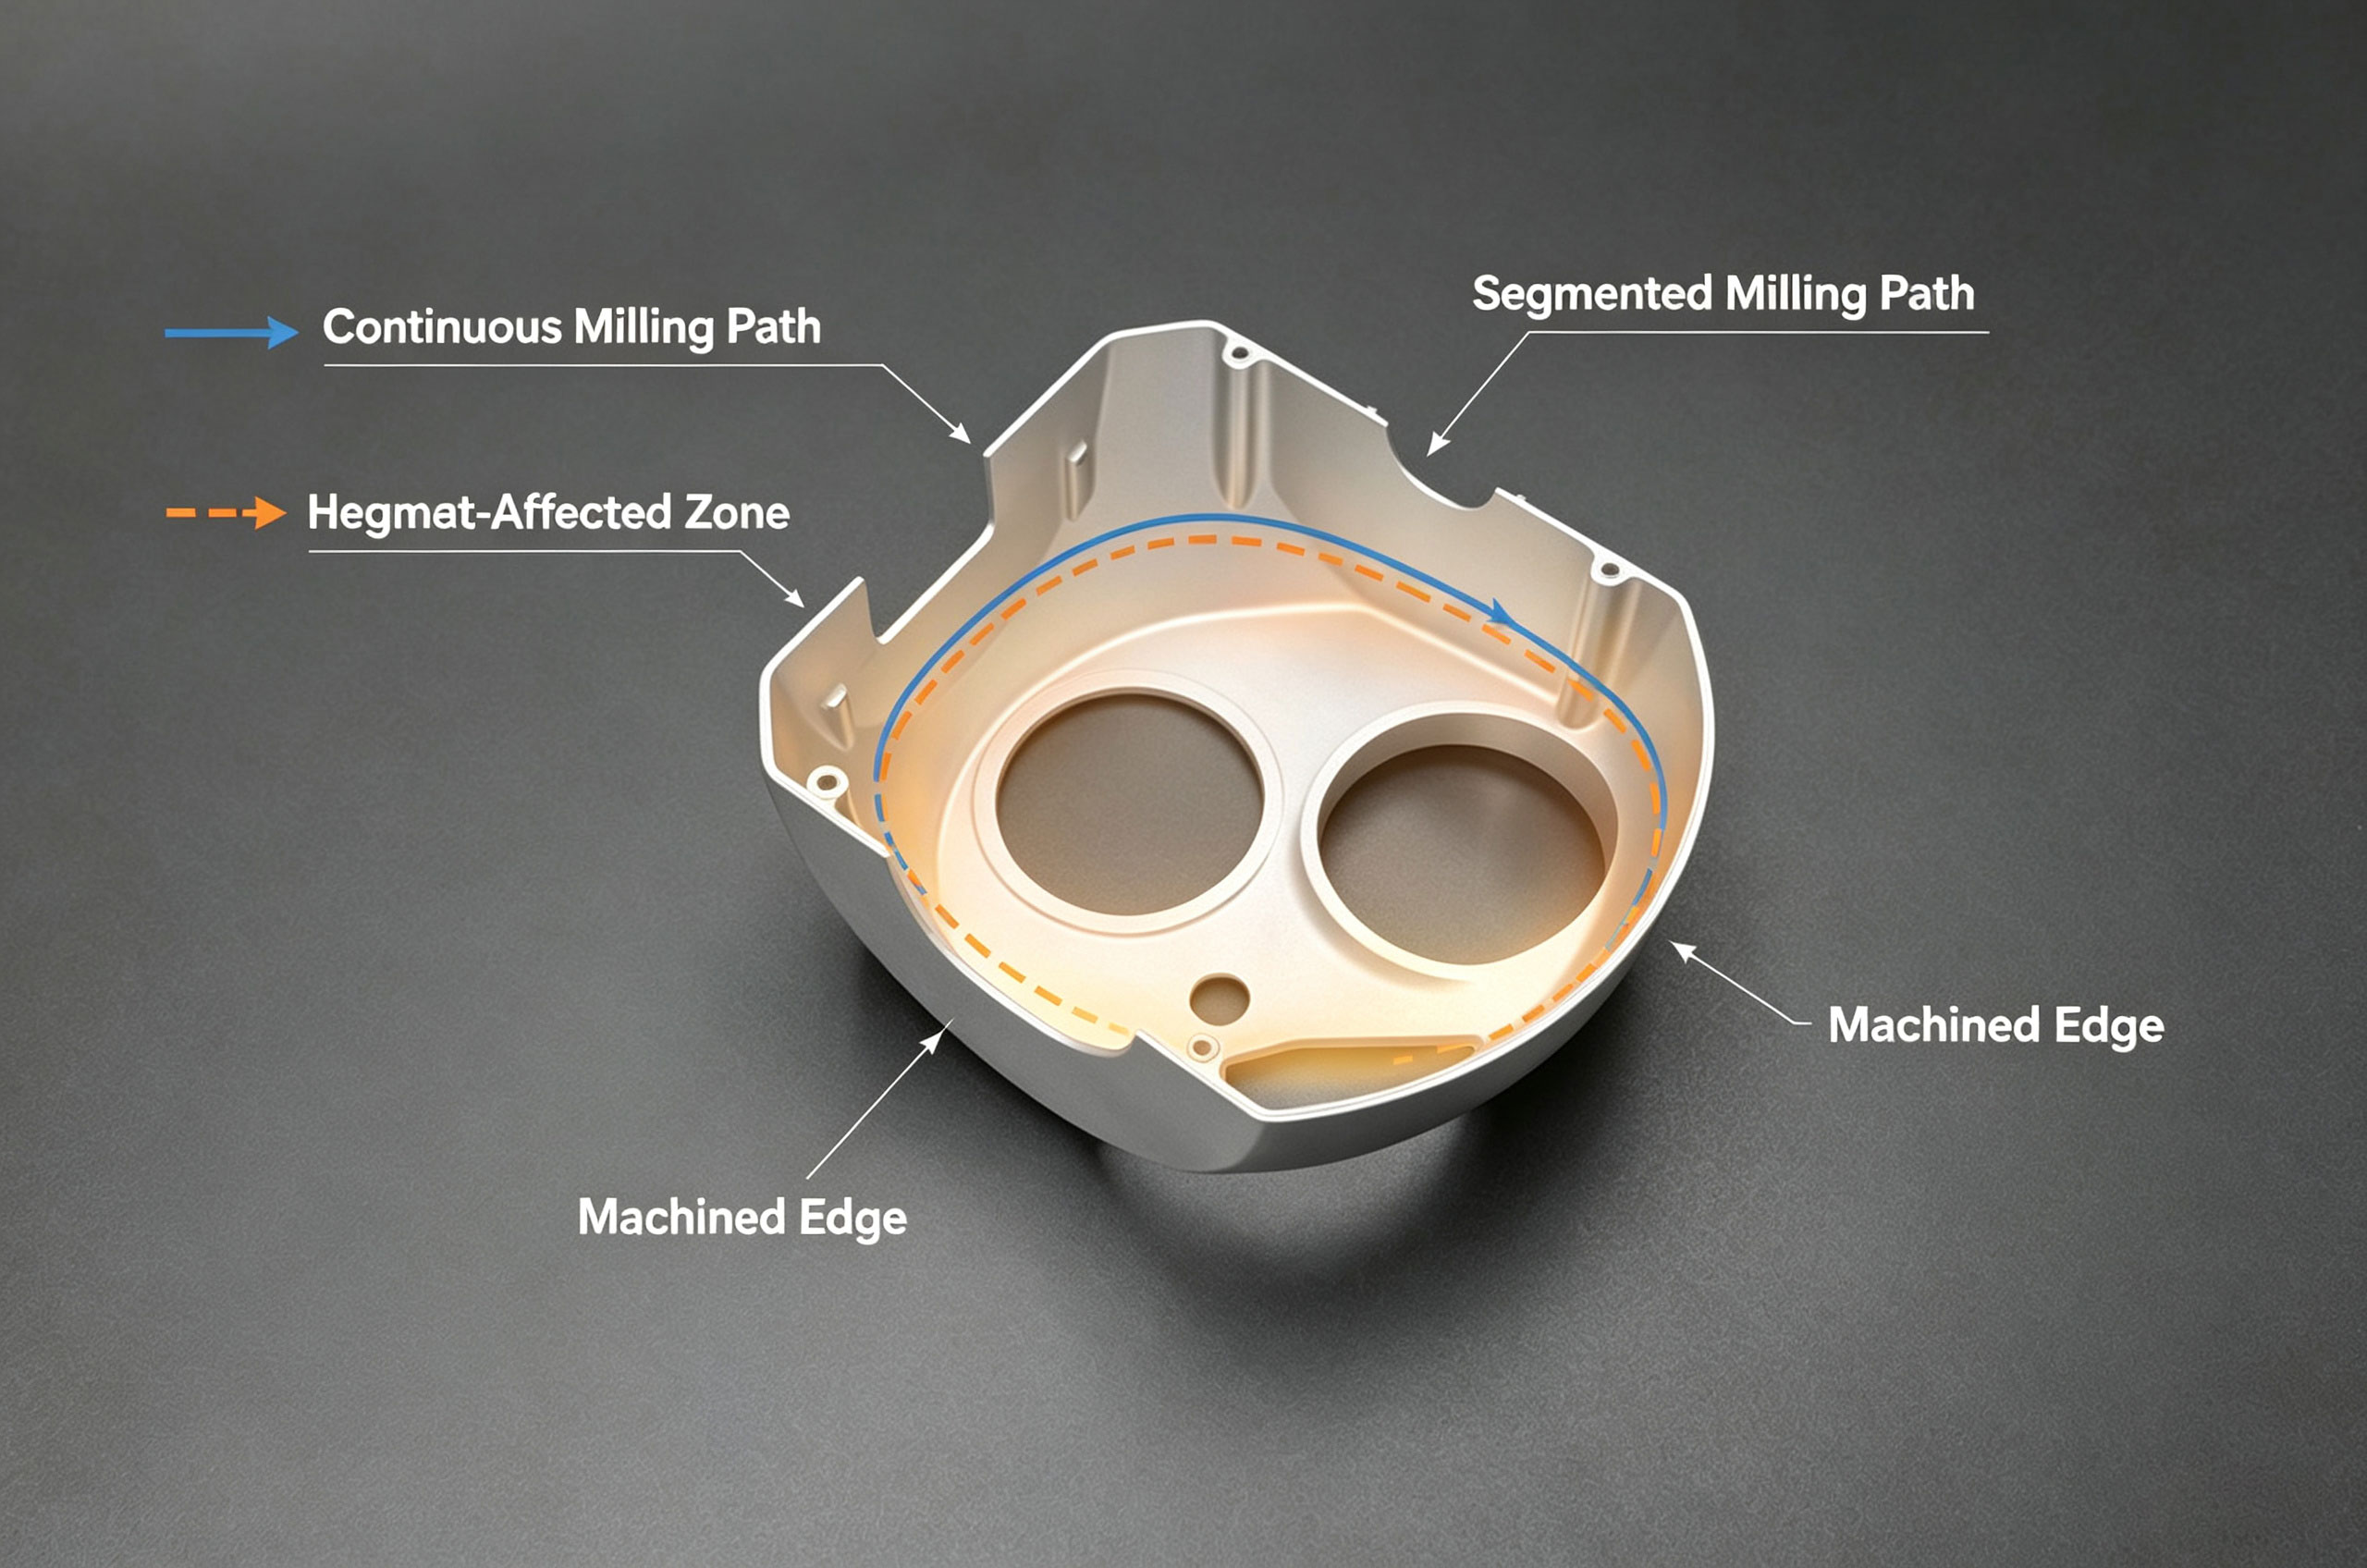
Comparaison des trajets de fraisage et effet de diffusion thermique
III. Lubrification forcée pulsée - champ de température uniforme
Peu importe à quel point la pièce est serrée, si la zone de chauffage à 600-800 °C/min n'est pas évacuée rapidement, la contrainte de traction de solidification inégale provoquera une distorsion irréversible de la surface usinée.
Une pulvérisation combinée de fluide de refroidissement émulsifié à 5 % provenant des buses pulse toutes les 0,3 secondes (à l'aide d'un ensemble de vanne de dispersion hydraulique différentielle à ressort), assortie d'une broche d'échappement huile-gaz à trois canaux à l'intérieur de l'outil, limitant la source de chaleur à une variation de température maximale de 20 °C. Après 28 mesures de température d'interruption de coupe (à l'aide d'un thermomètre Killdler M32P), la zone la plus mince au fond de la coque enregistre 25 ±1,3°C, réduisant les étapes d'inspection de deux par rapport à la coulée hydraulique continue humide réelle. L'inspection hors ligne de la pièce de travail par CMM indique que 92,8 % de tous les points mesurés sur les trois lignes de contour de surface perpendiculaires répondent aux critères locaux de variation de forme et de position à 0,005 mm.
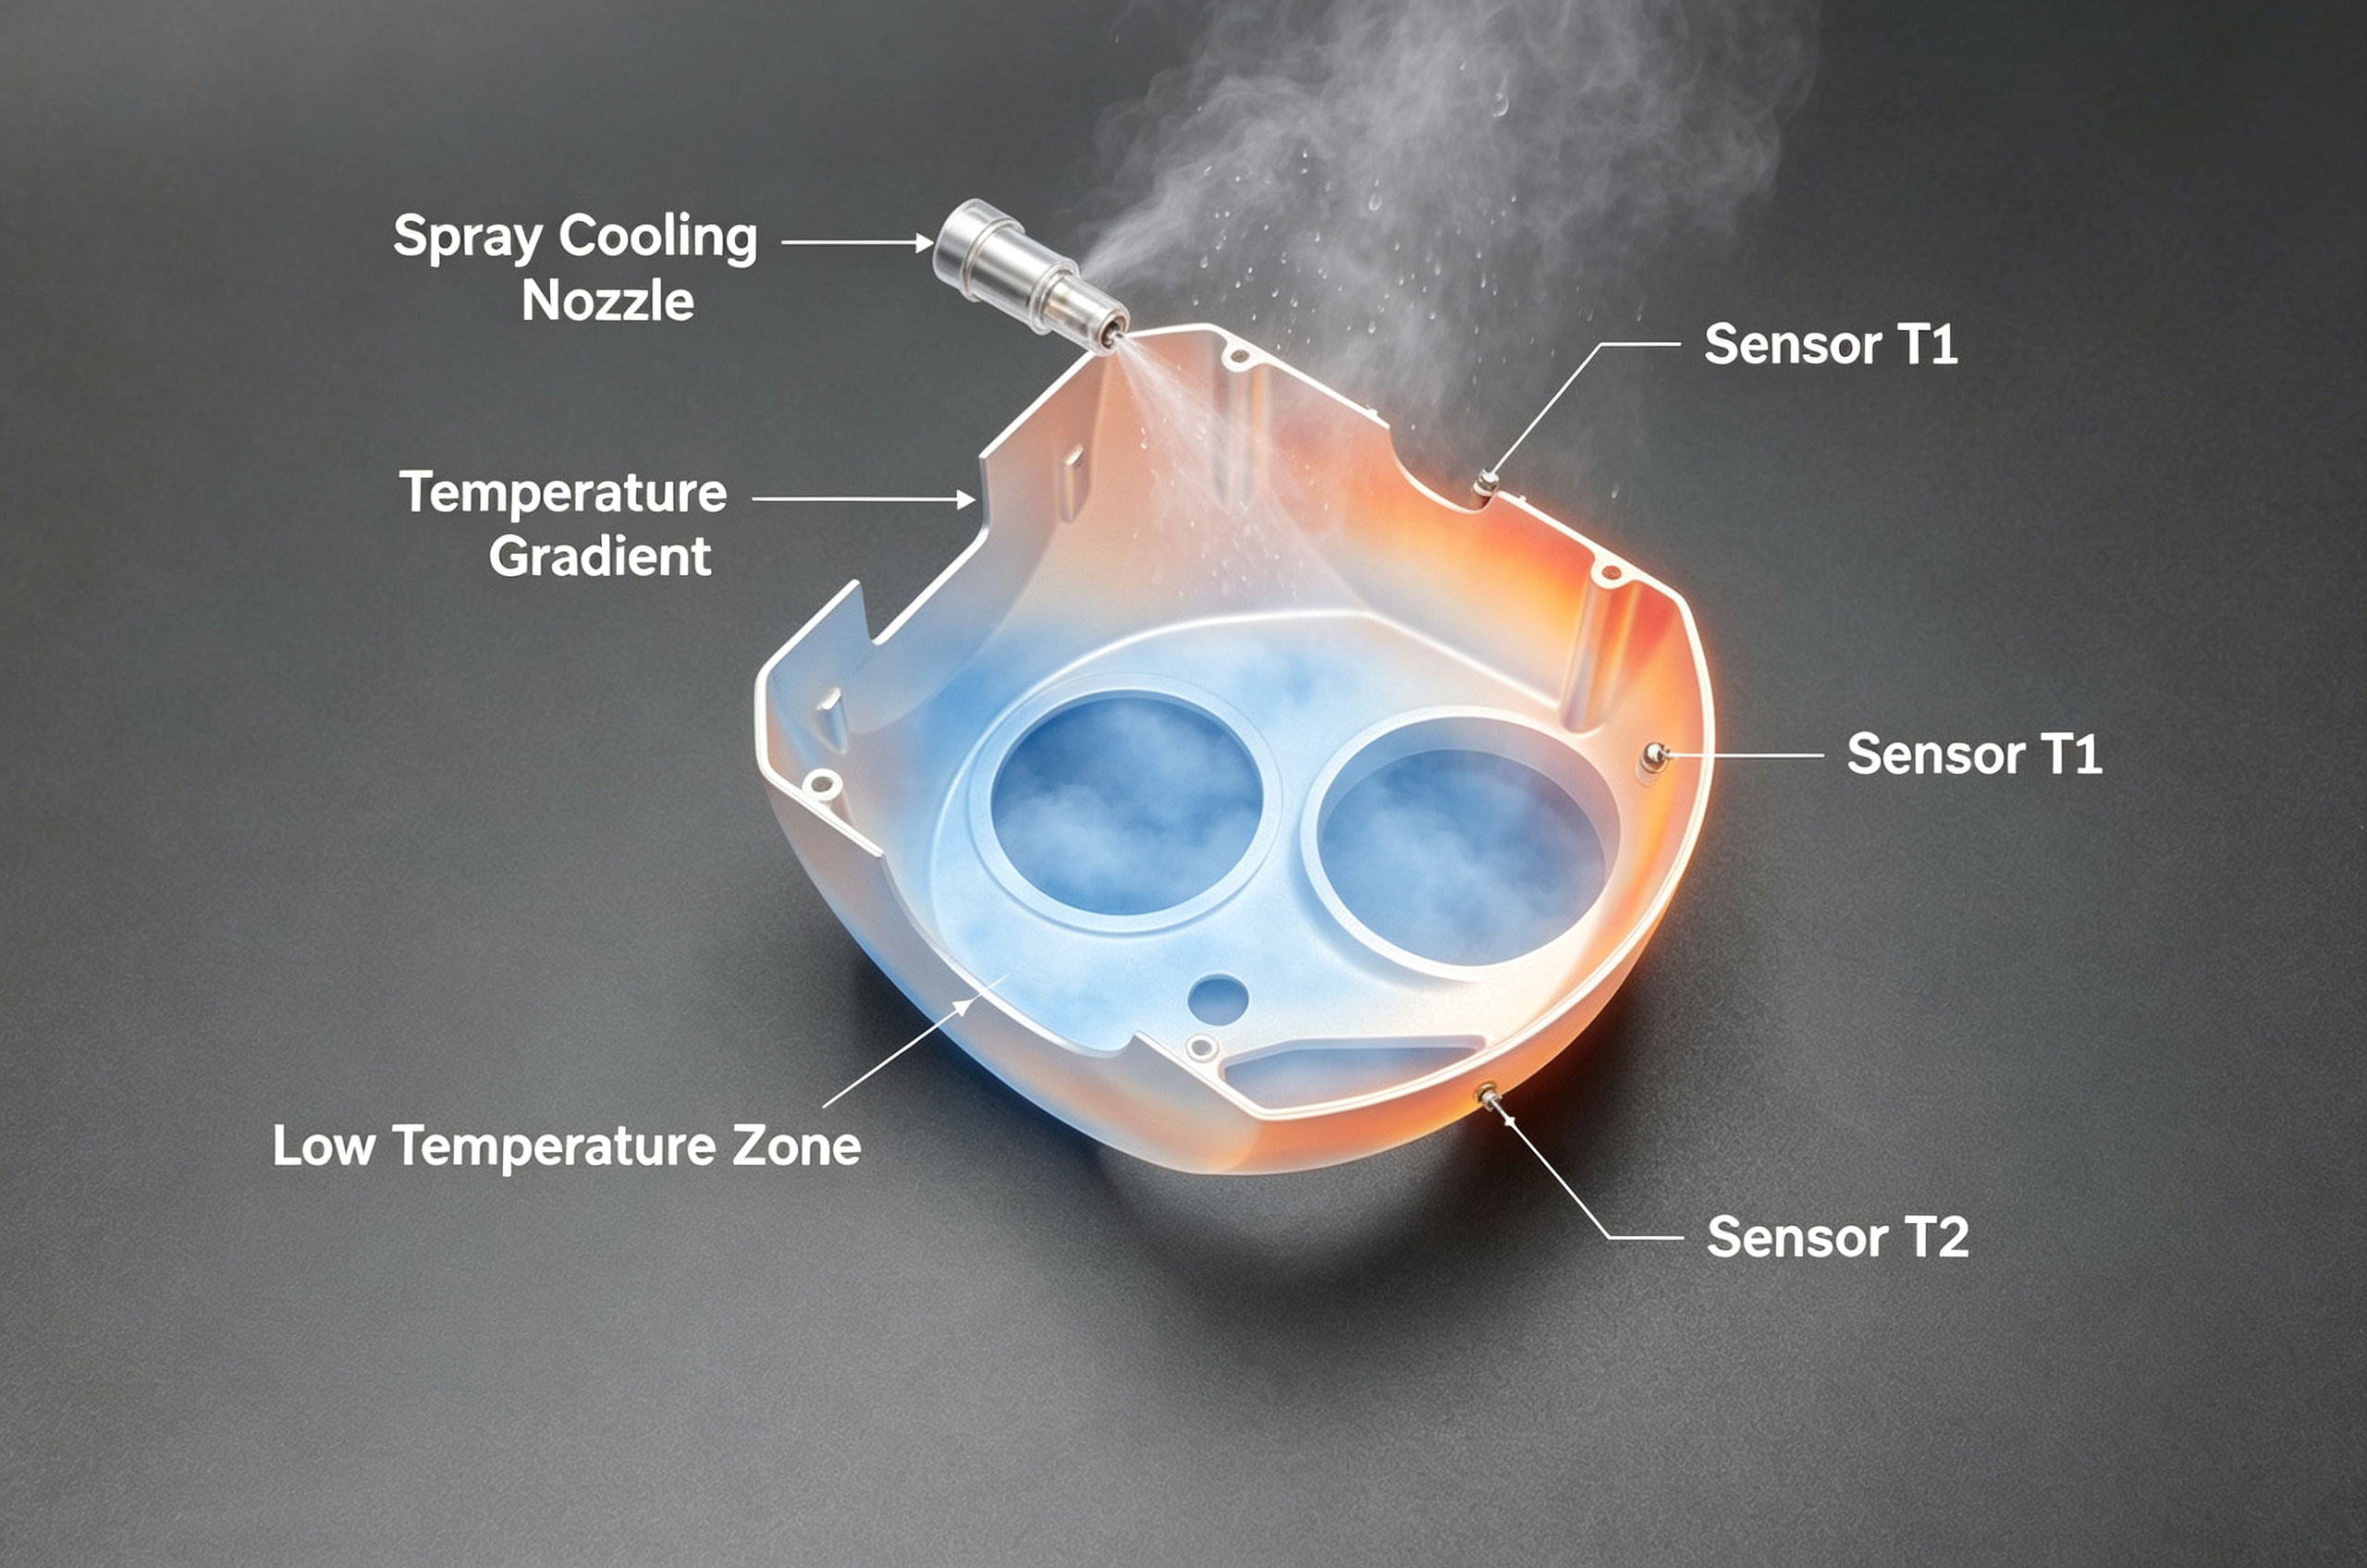
Distribution de la mesure du champ de température de la paroi de boîte sous refroidissement forcé par pulvérisation
IV. Voie de libération inégale des indemnités
Pour l'alliage d'aluminium de la série 6005, l'élimination incomplète des contraintes internes du soudage/laminage à chaud avant le traitement est une cause principale de changement dimensionnel et de déformation graduels. Après 4 à 6 heures de traitement thermique artificiel de vieillissement de la solution, la voie de préparation est établie. L'ébauche est laissée dans le bord final de fraisage, avec un retrait segmenté en étapes de 5-3-1-0, un intervalle de 2,5 s, et une couche virtuelle de 0,02 mm pour réduire la contrainte.
Exemple: Pour la pièce d'essai de cadre inférieur 28x10, après deux passages et une alimentation conique ondulée jusqu'à ce qu'une rétraction à tension résiduelle zéro soit vérifiée sans étapes - le cycle de compensation CMM de la boîte TPF de la première pièce est réduit d'environ 10 s, aucune autre écart ne se produit - la valeur de CT finale est non conforme à 0% et l'entretien du moule est moins fréquent.
Résumé
Globalement, l'atténuation induite par le serrage couplée au rendement à haute température sont les principaux obstacles empêchant la fraisage complète à paroi mince d'atteindre le seuil requis de 5 µm. En mettant en œuvre une approche à quatre mesures - structure de support flexible à pression négative, distribution en spirale à figure huit pour soulager les contraintes, égalisation thermique de coupe intermittente et allocation de stock raisonnable avec largeurs d'étapes réduites de contraintes - et en coordonnant leur vérification mutuelle inter-processus, l'erreur résiduelle maximale du système pour le haut et le bas du boîtier de 6061 mm d'épaisseur dans le compartiment moteur de l'UAV est stabilisée entre ±0,0045 et ±0,0050 à l'échelle directe. Atteindre un taux de premier passage de 95 % dans la livraison d'inspection permet clairement d'économiser le temps engagé par le retravail en raison de conditions hors tolérance.
Autres suggestions d'amélioration: Pour le bois scié non soulagé, la colle directe de type rouleau pré-synchronisée avec mesure de suivi du déplacement peut permettre un ajustement automatique adaptif du plénium interne du cylindre dans le flux de production.