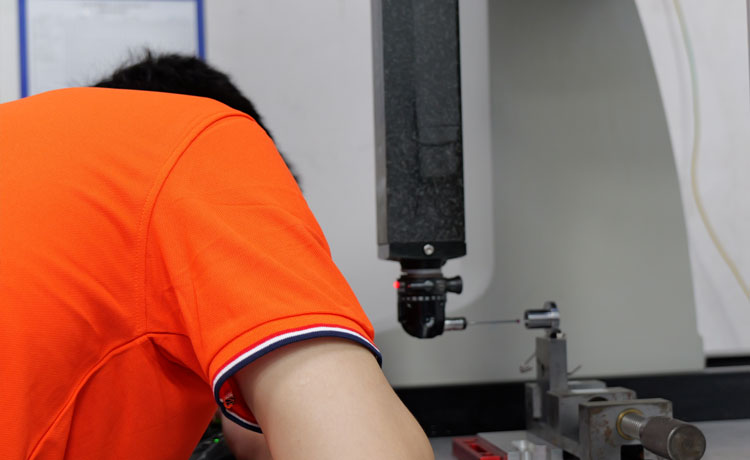
Comment vérifier la précision CNC à 5 axes pour le fraisage en acier inoxydable 304 à ± 0,05 mm
Publié le mercredi 22. juillet 2026

Guide du contenu :Optimisez l'usinage CNC à 5 axes pour l'acier inoxydable (304) pour atteindre une précision de ±0,05 mm. Ce guide détaille un flux de travail de vérification systématique couvrant la précision géométrique de la machine, l'étalonnage de l'écoulement des outils, la simulation CAM et l'inspection d'échantillons de témoins basés sur CMM. Assurer une production de masse fiable avec comp
I. Introduction
L'application de l'usinage CNC à 5 axes est de plus en plus répandue dans des domaines tels que l'aérospatial, les dispositifs médicaux et la fabrication de moules, en particulier dans les opérations de fraisage sur des matériaux en acier inoxydable (304). La façon de s'assurer que les pièces répondent aux exigences générales de précision de ±0,05 mm grâce à la vérification systématique de la capacité de processus et aux normes d'assurance de la précision est devenue une compétence fondamentale que les ingénieurs de processus doivent maîtriser. Ce document vise à fournir aux ingénieurs de processus un flux de travail de dérivation exécutable et des normes pratiques.
II. Modules de vérification de base
1. Vérification de la précision géométrique de la machine-outil
Avant la production formelle, l'écoulement radial / axial de la broche, la précision de positionnement de la table rotative et la rétraction de l'axe linéaire doivent être inspectés. Utilisez un interféromètre laser et un indicateur de cadran pour effectuer des tests dynamiques, enregistrer des valeurs d'écart et mettre en œuvre une compensation d'erreur de pas. Il est recommandé de contrôler l'écoulement mesuré réel à 0,01 mm, servant de référence pour la correction ultérieure de l'écart de l'outil.
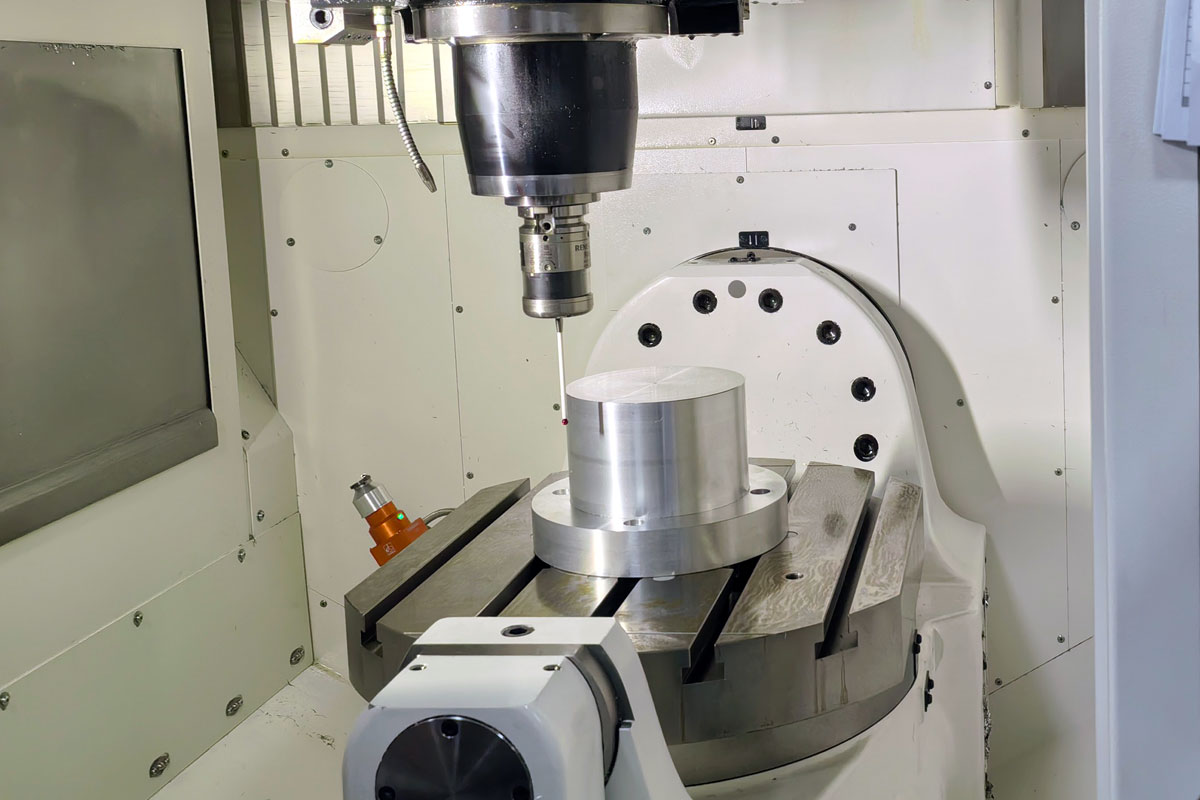
Inspection de précision de base à 5 axes
2. Vérification de l'outil et du système de serrage
Après avoir sélectionné l'outil et le mandrin hydraulique, utilisez un instrument de mesure de coaxialité pour vérifier l'écoulement de l'outil après le serrage. Pour fraiser l'acier inoxydable 304, la coaxialité entre la fraise face et le support d'outil doit être de 0,02 mm. Remplacer simultanément par de nouveaux inserts et, après avoir pré-serré le couple à une valeur stable, conserver un échantillon de coupe d'essai pour les essais d'usure de l'outil. Si la stabilité dimensionnelle est atteinte après trois coupes d'essai, le système de serrage est considéré comme vérifié.
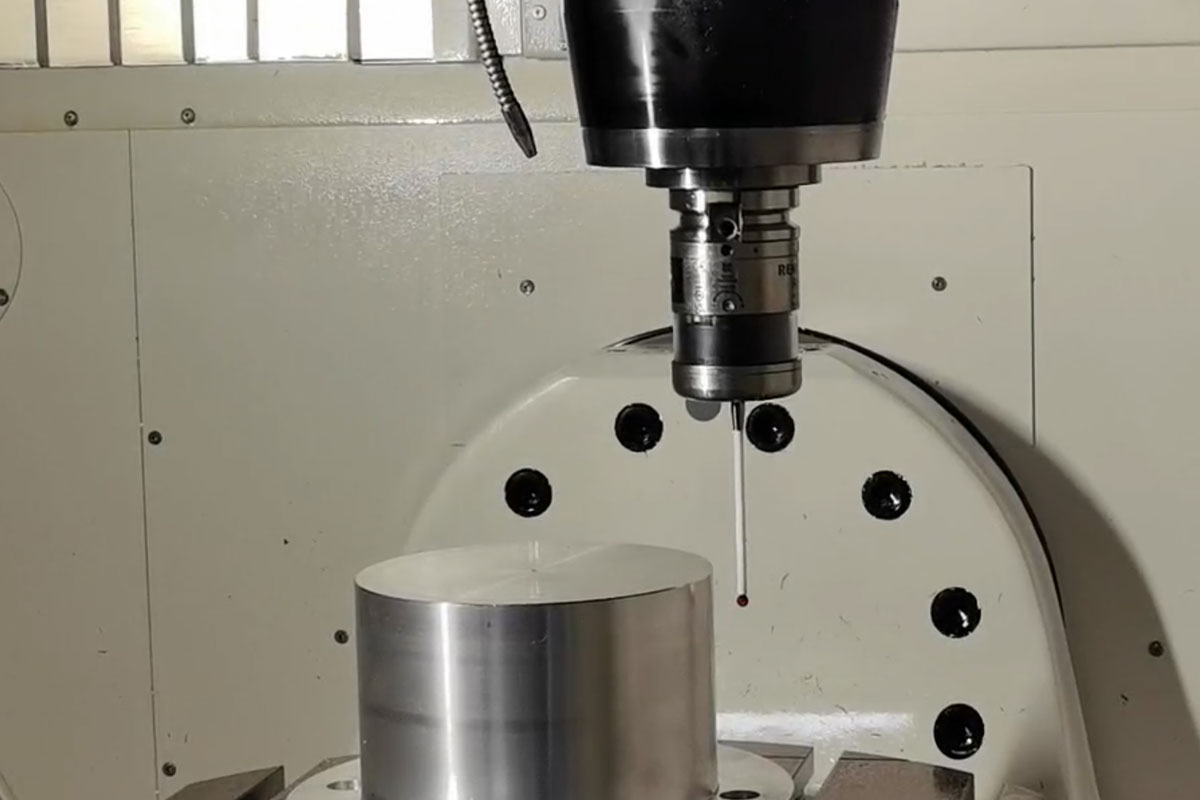
Calibration de la longueur du surplongement de l'outil et de l'écoulement du serrage
3. Programmation et vérification du post-traitement
Le fichier post-processeur pour l'action simultanée à 5 axes est le plus susceptible d'erreur dans la chaîne de précision. Un logiciel de simulation dédié devrait être utilisé pour vérifier si la trajectoire de la pointe de l'outil est continue et si le mouvement non linéaire provoque une déviation linéaire de l'axe. Une validation spéciale est nécessaire pour s'assurer que l'erreur de rayon de l'outil par rapport à la pièce de travail ne dépasse pas la tolérance prédéfinie lors de la rotation des axes B et C. Activez les fonctions d'aperçu de la balançage et de la rotation de l'outil pour prédire les risques d'interférence.
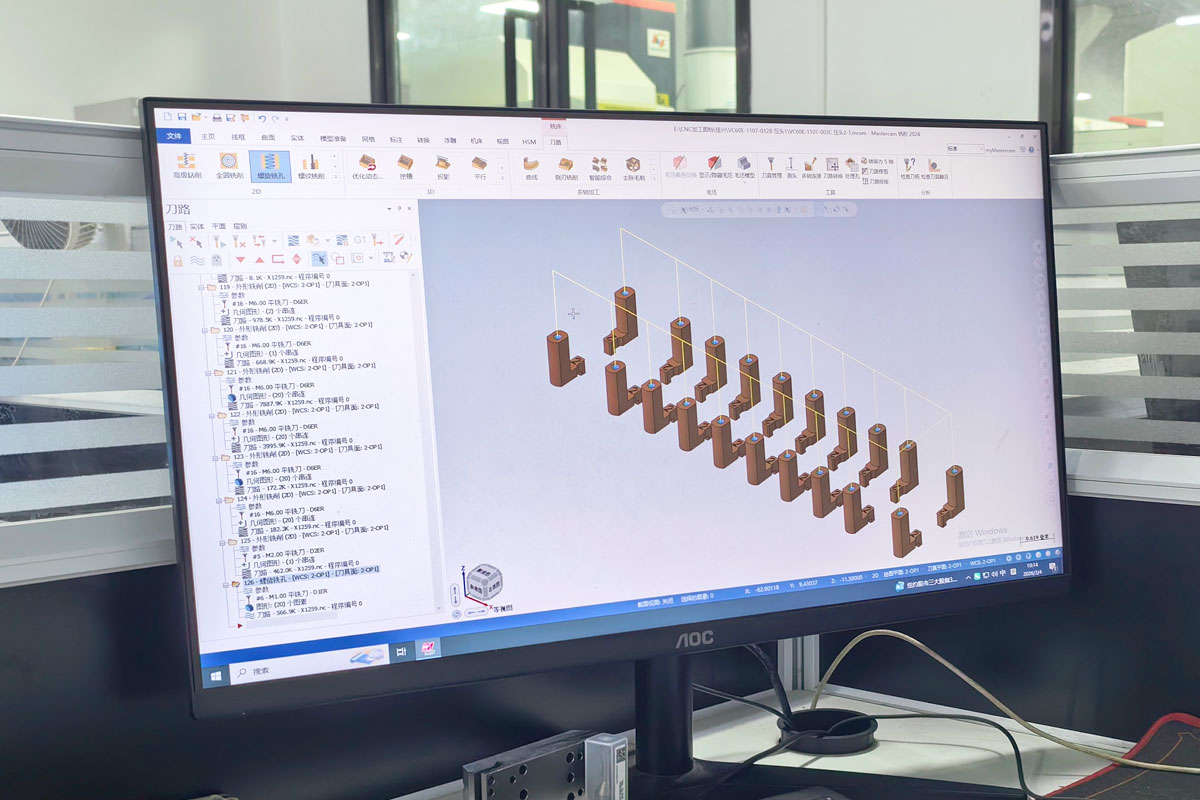
Comparaison entre la programmation 3+2 et la programmation simultanée
4. Vérification de l'exactitude de l'échantillon de témoin
Le contenu relatif à des paramètres tels que le tr/min et la vitesse d'alimentation f300mm/min est fragmenté et semble répondre à l'allocation de paroi latérale de 0,2mm pour assurer une répétibilité maximale. Coupez un appareil numérique pour mesurer sa planéité supérieure et inférieure et son écart diagonal. Réservez au moins deux sections d'inspection sur les caractéristiques critiques de la rainure et utilisez un CMM pour effectuer une recontrolle dimensionnelle absolue.
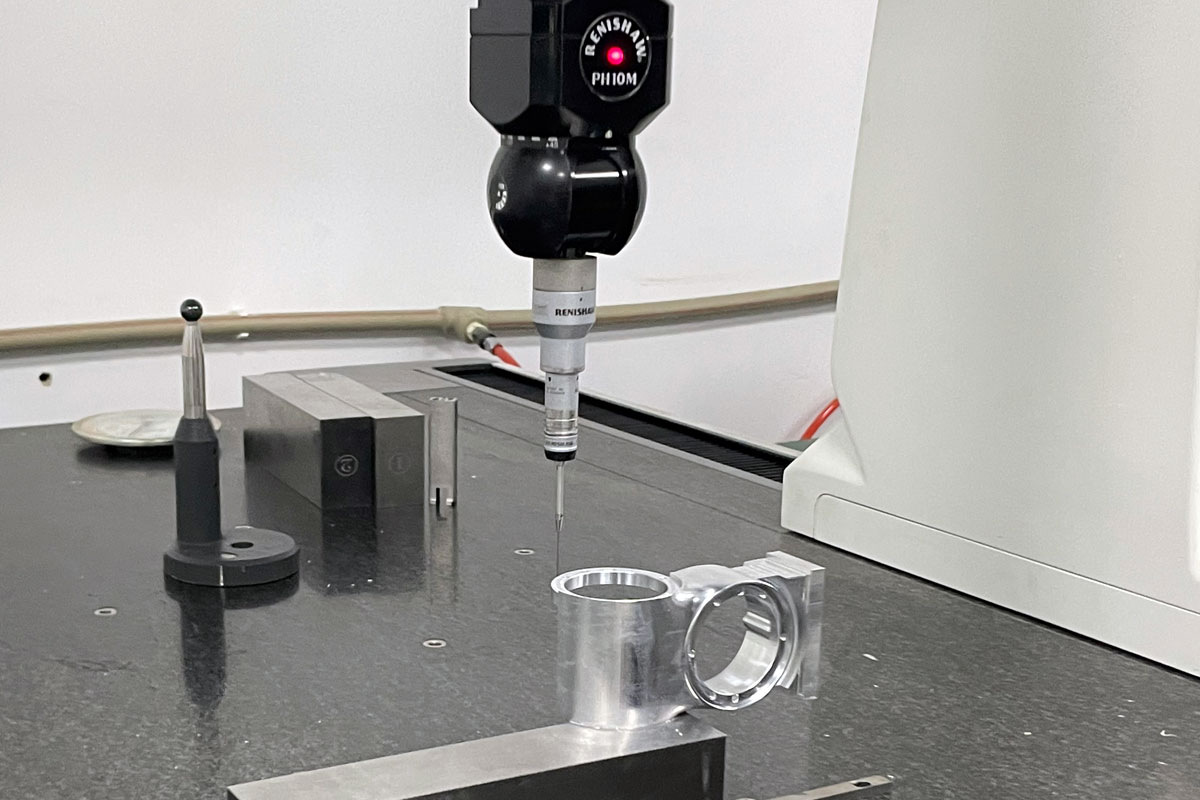
Conception typique d'échantillon de vérification à 5 axes en acier inoxydable 304
5. Assurance de tolérance et mécanisme d ' indemnisation
Si l'écart d'une dimension clé sur un échantillon dépasse 0,04 mm, corriger immédiatement le décalage de coordonnées de la table de compensation dynamique ou de la tourelle d'outil. Maintenir l'intégrité des documents de contrôle de qualité et, après correction proactive, compiler les critères du livre bleu en fonction de la fluctuation finale de l'erreur (dans la plage de ±0,02 à 0,05 mm). Exécutez périodiquement le programme de mesure inverse dans le segment à déplacement zéro dans des conditions mécaniques stables et contrôlées par la température, puis procédez à des itérations précises.
III. Résumé et recommandations
La vérification de la capacité d'usinage CNC à cinq axes n'est en aucun cas une activité préliminaire pour les opérations initiales; Il doit passer par le processus d'adaptation de tout système de production à long terme. De la rugosité à la finition sur l'acier inoxydable solide, établissez des points de référence de pose précis et éliminez rapidement les effets thermiques ou les dégagements accumulés le long de la trajectoire de l'outil. Il est particulièrement important de compléter tous les nœuds intermédiaires de stockage de données pour assurer des examens de processus en douceur. Il est recommandé que les unités de processus établissent des plans mensuels d'inspection des instruments et, avec la compensation de l'angle de cône de la pointe de l'outil utilisée dans la programmation, assurent constamment l'atteinte d'un objectif de livraison de production en masse de 0,05 mm.
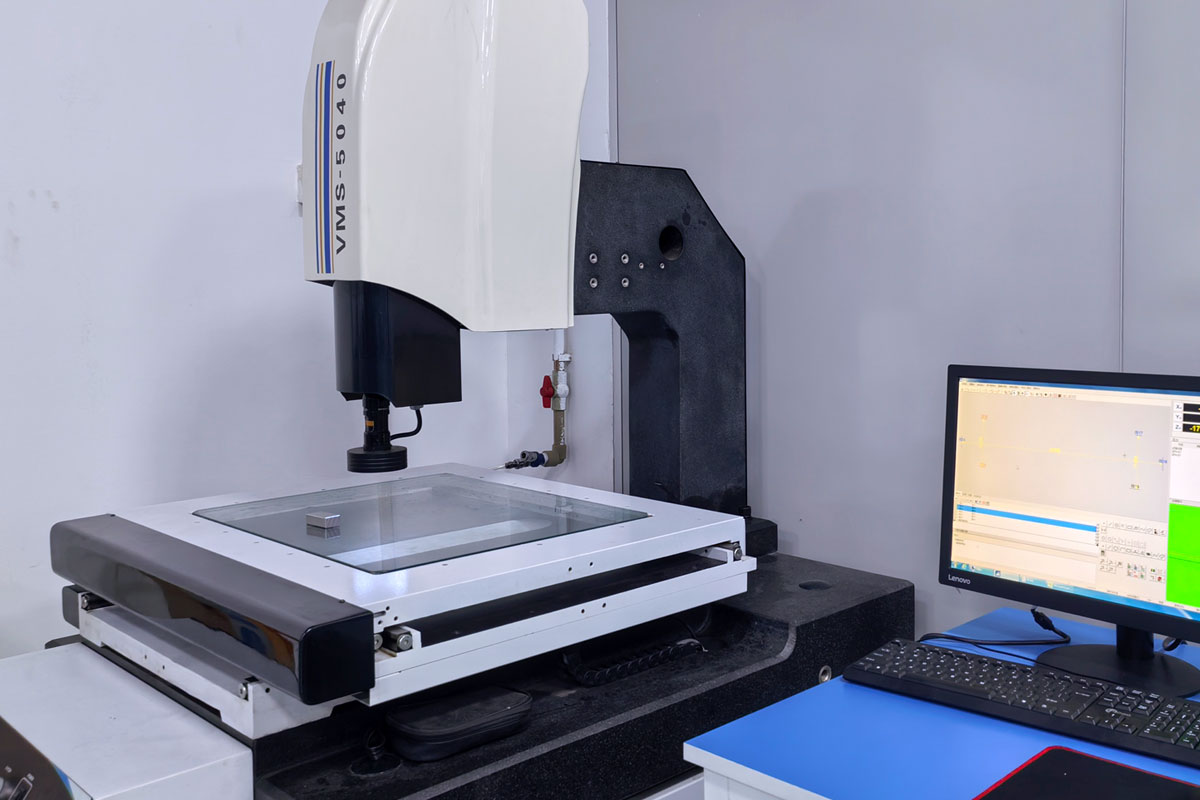
Exemple d'un document de mur de contrôle de validation de processus
Précédent :Pas plus / fin
Suivant :Comment éviter la déformation dans les pièces de drone en aluminium à paroi mince 6061