ステンレス鋼304ミリング±0.05 mmの5軸数値制御精度を検証する方法
発表は22日水曜日。2026年7月

コンテンツガイド:ステンレス鋼(304)の5軸NC加工を最適化し、±0.05 mmの精度を達成した。このガイドでは、機械の幾何精度、工具の振れ補正、CAMシミュレーション、CMMに基づく立証サンプル検査を含むシステムの検証ワークフローを詳細に紹介しています。信頼性の高い量産性の確保
一.はじめに
航空宇宙、医療機器、金型製造などの分野での五軸NC加工の応用はますます広くなり、特にステンレス鋼(304)材料のミリング操作において。どのようにシステムの技術能力検証と精度保証基準を通じて、部品が±0.05 mmの一般的な精度要求を満たすことを確保するかは、すでに技術エンジニアが把握しなければならない核心技能となっている。本書は、プロセスエンジニアに実行可能な導出ワークフローと実用的な基準を提供することを目的としています。
二、コア検証モジュール
1.工作機械の幾何精度検定
正式に生産する前に、主軸の径方向/軸方向の鼓動、ターンテーブルの位置決め精度と直線軸の隙間を検査しなければならない。レーザー干渉計とマイクロメーターを用いて動的試験を行い、偏差値を記録し、ピッチ誤差補償を実施した。実測の振れを0.01 mm以内に制御し、後続の工具偏差補正のベースラインとすることを提案する。
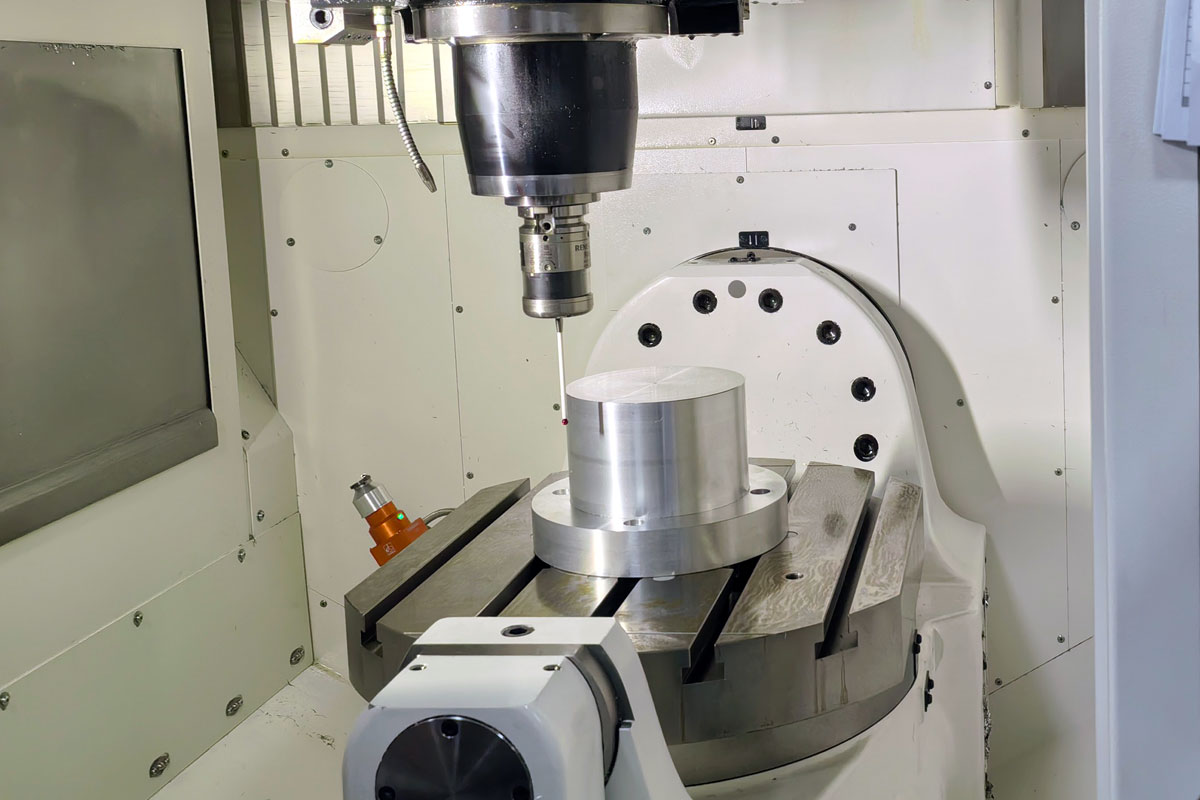
5軸基本精度検査
2.ツールとクランプシステムの検証
工具と油圧チャックを選択した後、同軸度測定器を使用してクランプ後の工具の振れを検査します。304ステンレス鋼をミリングする場合、端面フライスと刃物台の同軸度は0.02 mm以内でなければならない。同時に新しいブレードを交換し、トルクを安定値まで予圧した後、試切サンプルを残して工具摩耗試験を行った。3回の試験切断後に寸法安定性が実現された場合、クランプシステムは検証済みと考えられる。
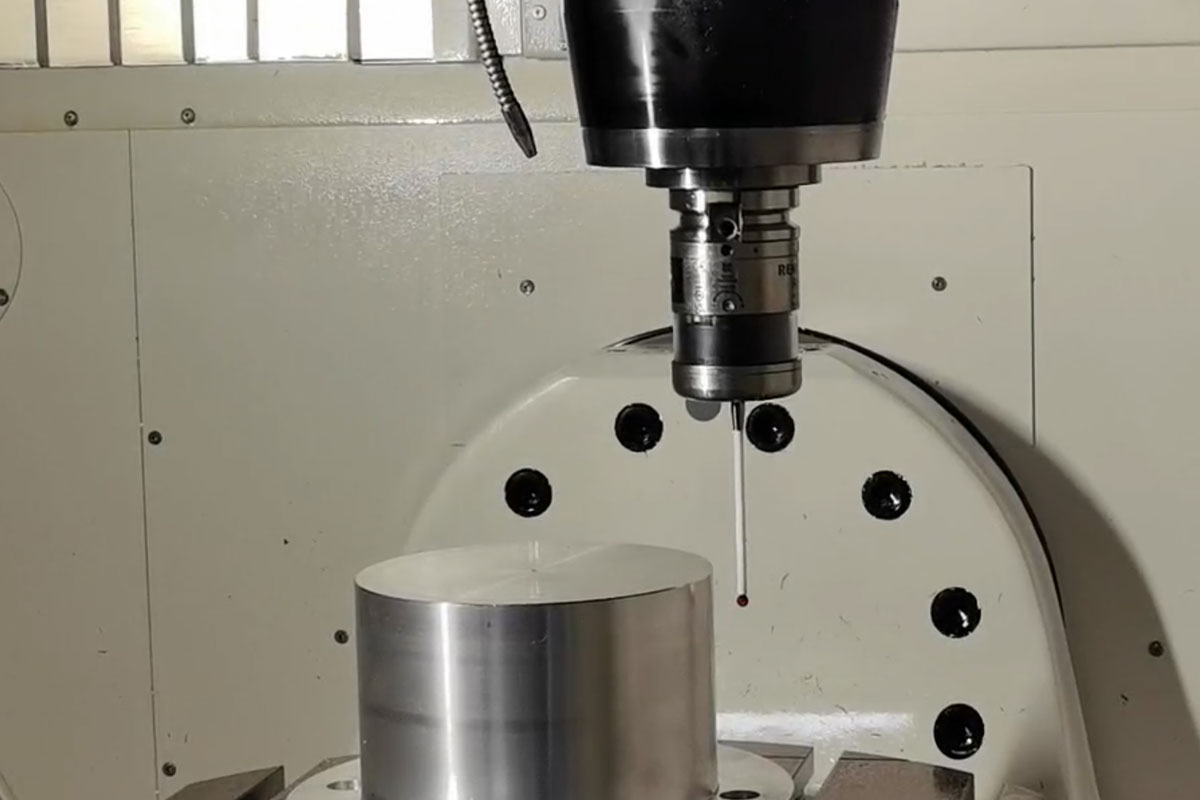
工具の延長長さとクランプの振れの較正
3.プログラミングと後処理の検証
5軸同時動作のポストプロセッサファイルは、精度チェーンで最もエラーが発生しやすい。専用シミュレーションソフトウェアを使用して、刃先軌跡が連続しているかどうか、非線形運動が線形軸偏差を招いているかどうかを検査しなければならない。工具のワークピースに対する半径誤差がB軸とC軸の回転中に予め設定された公差を超えないようにするためには、特別な検証が必要です。工具の揺動と回転プレビュー機能を有効にして干渉リスクを予測します。
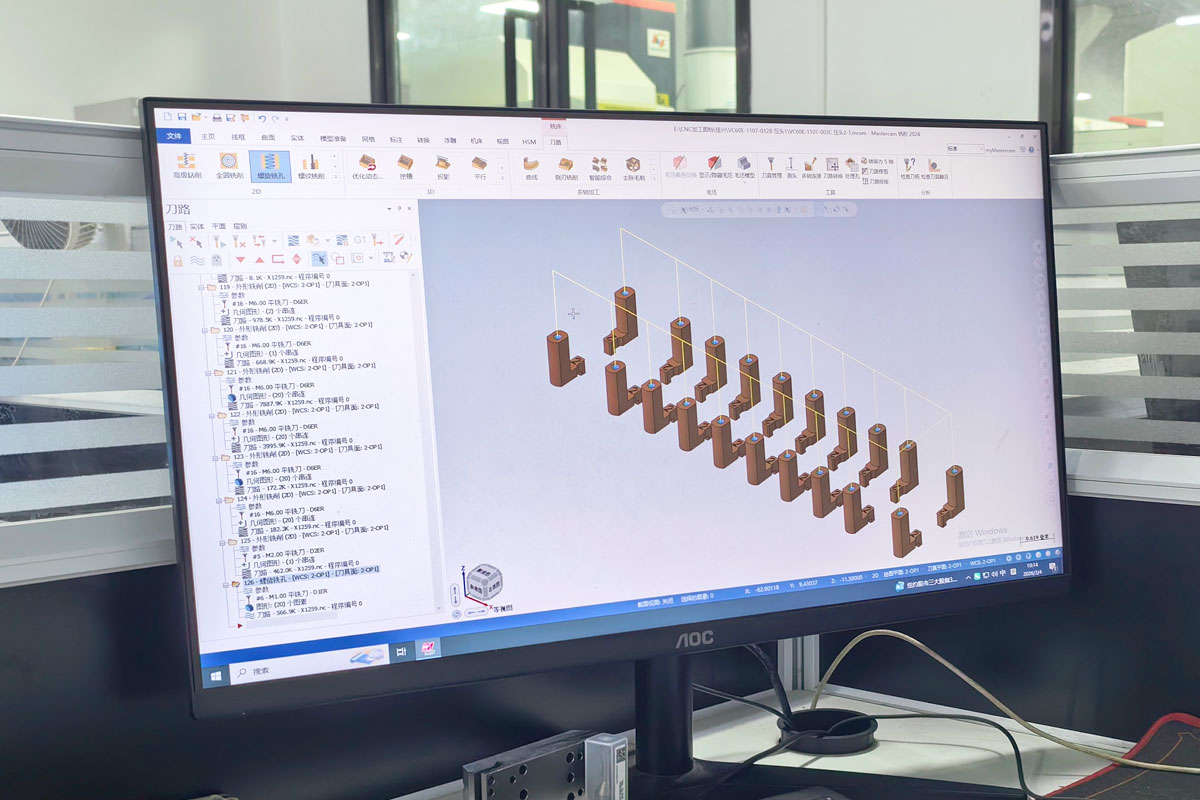
3+2同期プログラミングとのオーバカットシミュレーション比較
4.立証サンプルの正確性検証
回転速度や送り速度f 300 mm/minなどのパラメータに関連する内容はばらばらで、最大の再現性を確保するために0.2 mmの側壁マージン問題を解決したようだ。上部と下部の平坦度と対角線偏差を測定するデジタルクランプをカットします。キー溝フィーチャーには少なくとも2つの検査断面が保持され、CMMを使用して絶対寸法レビューが行われます。
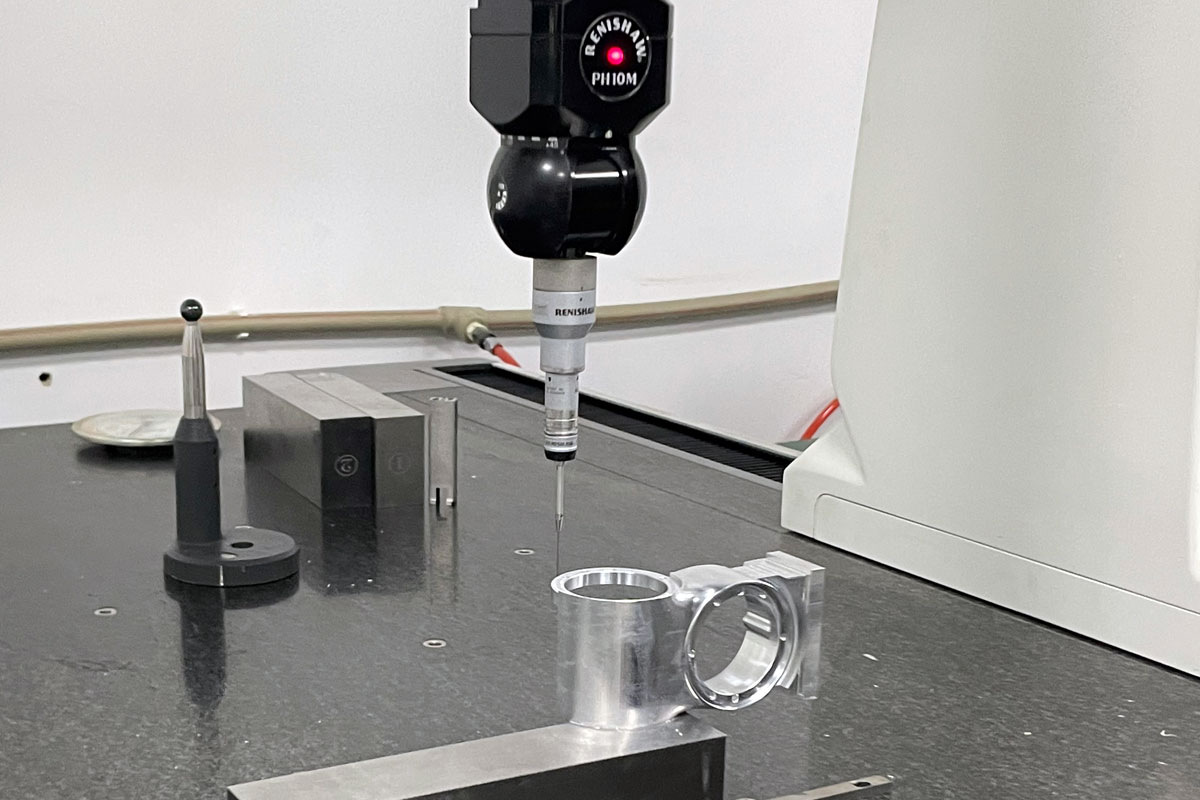
典型的なステンレス鋼304 5軸検証サンプル設計
5.公差保証と補償メカニズム
サンプル上のキー寸法の偏差が0.04 mmを超えた場合は、すぐに動的補償テーブルまたは刃物台座標のオフセットを補正します。品質制御ファイルの完全性を維持し、能動的に修正した後、最終誤差変動(±0.02~0.05 mmの範囲内)に基づいて青書基準を作成する。安定した機械的及び温度制御条件下で、ゼロ変位段で定期的に逆方向測定プログラムを実行し、その後正確な反復を行う。
III、まとめと提案
5軸NC加工の能力検証は決して初期操作の初歩的な活動だけではない、それは任意の長期生産システムの適応過程を貫いているべきである。粗加工から仕上げまで、ソリッドステンレス鋼上に正確な姿勢基準点を確立し、工具経路上の熱効果や蓄積ギャップをタイムリーに除去する。プロセスレビューを円滑に行うためには、すべての中間データストアノードを完了することが特に重要です。
プロセス検証制御壁ドキュメントの例
前:終了しない