薄肉6061アルミニウム無人機部品の変形を回避する方法
発表は23日木曜日。2026年7月

コンテンツガイド:6061アルミニウム合金薄壁無人機筐体(厚さ0.5〜1.2 mm、精度±0.005 mm)の高精度加工工程ソリューションを探索する。本文はクランプ応力と熱誘起幾何変形による臨界変形の挑戦を検討した
紹介
航空宇宙、航空、消費電子の分野では、6061アルミニウム合金はその優れた比強度と加工性で知られており、ドローンの薄肉筐体の製造に広く使用されている。このような部品の肉厚は通常0.5 mmから1.2 mmの間であり、幾何形状が複雑で、内部が中空であり、加工精度の要求は通常±0.005 mmに達する。しかし、薄肉構造の低剛性はそれをミリング中にクランプ変形と熱力結合変形を極めて発生しやすく、寸法偏差、肉厚不均一、さらには局所亀裂を招く。本文は生産実践によって蓄積されたデータに基づいて、高精度、低応力クランプ方案と切削熱平衡制御パラメータを系統的に探索し、工事同業者に直接適用可能な技術解決方案を提供することを目的とする。
一方、薄肉の放熱が極めて遅いため、局所的な切断熱は温度勾配を生じ、体積が膨張し、冷却後に不可逆的な幾何学的変形が生じる。これらの問題を解決するには、クランプ方法、切削工具経路、プロセスパラメータを含む協調的な方法が必要です。
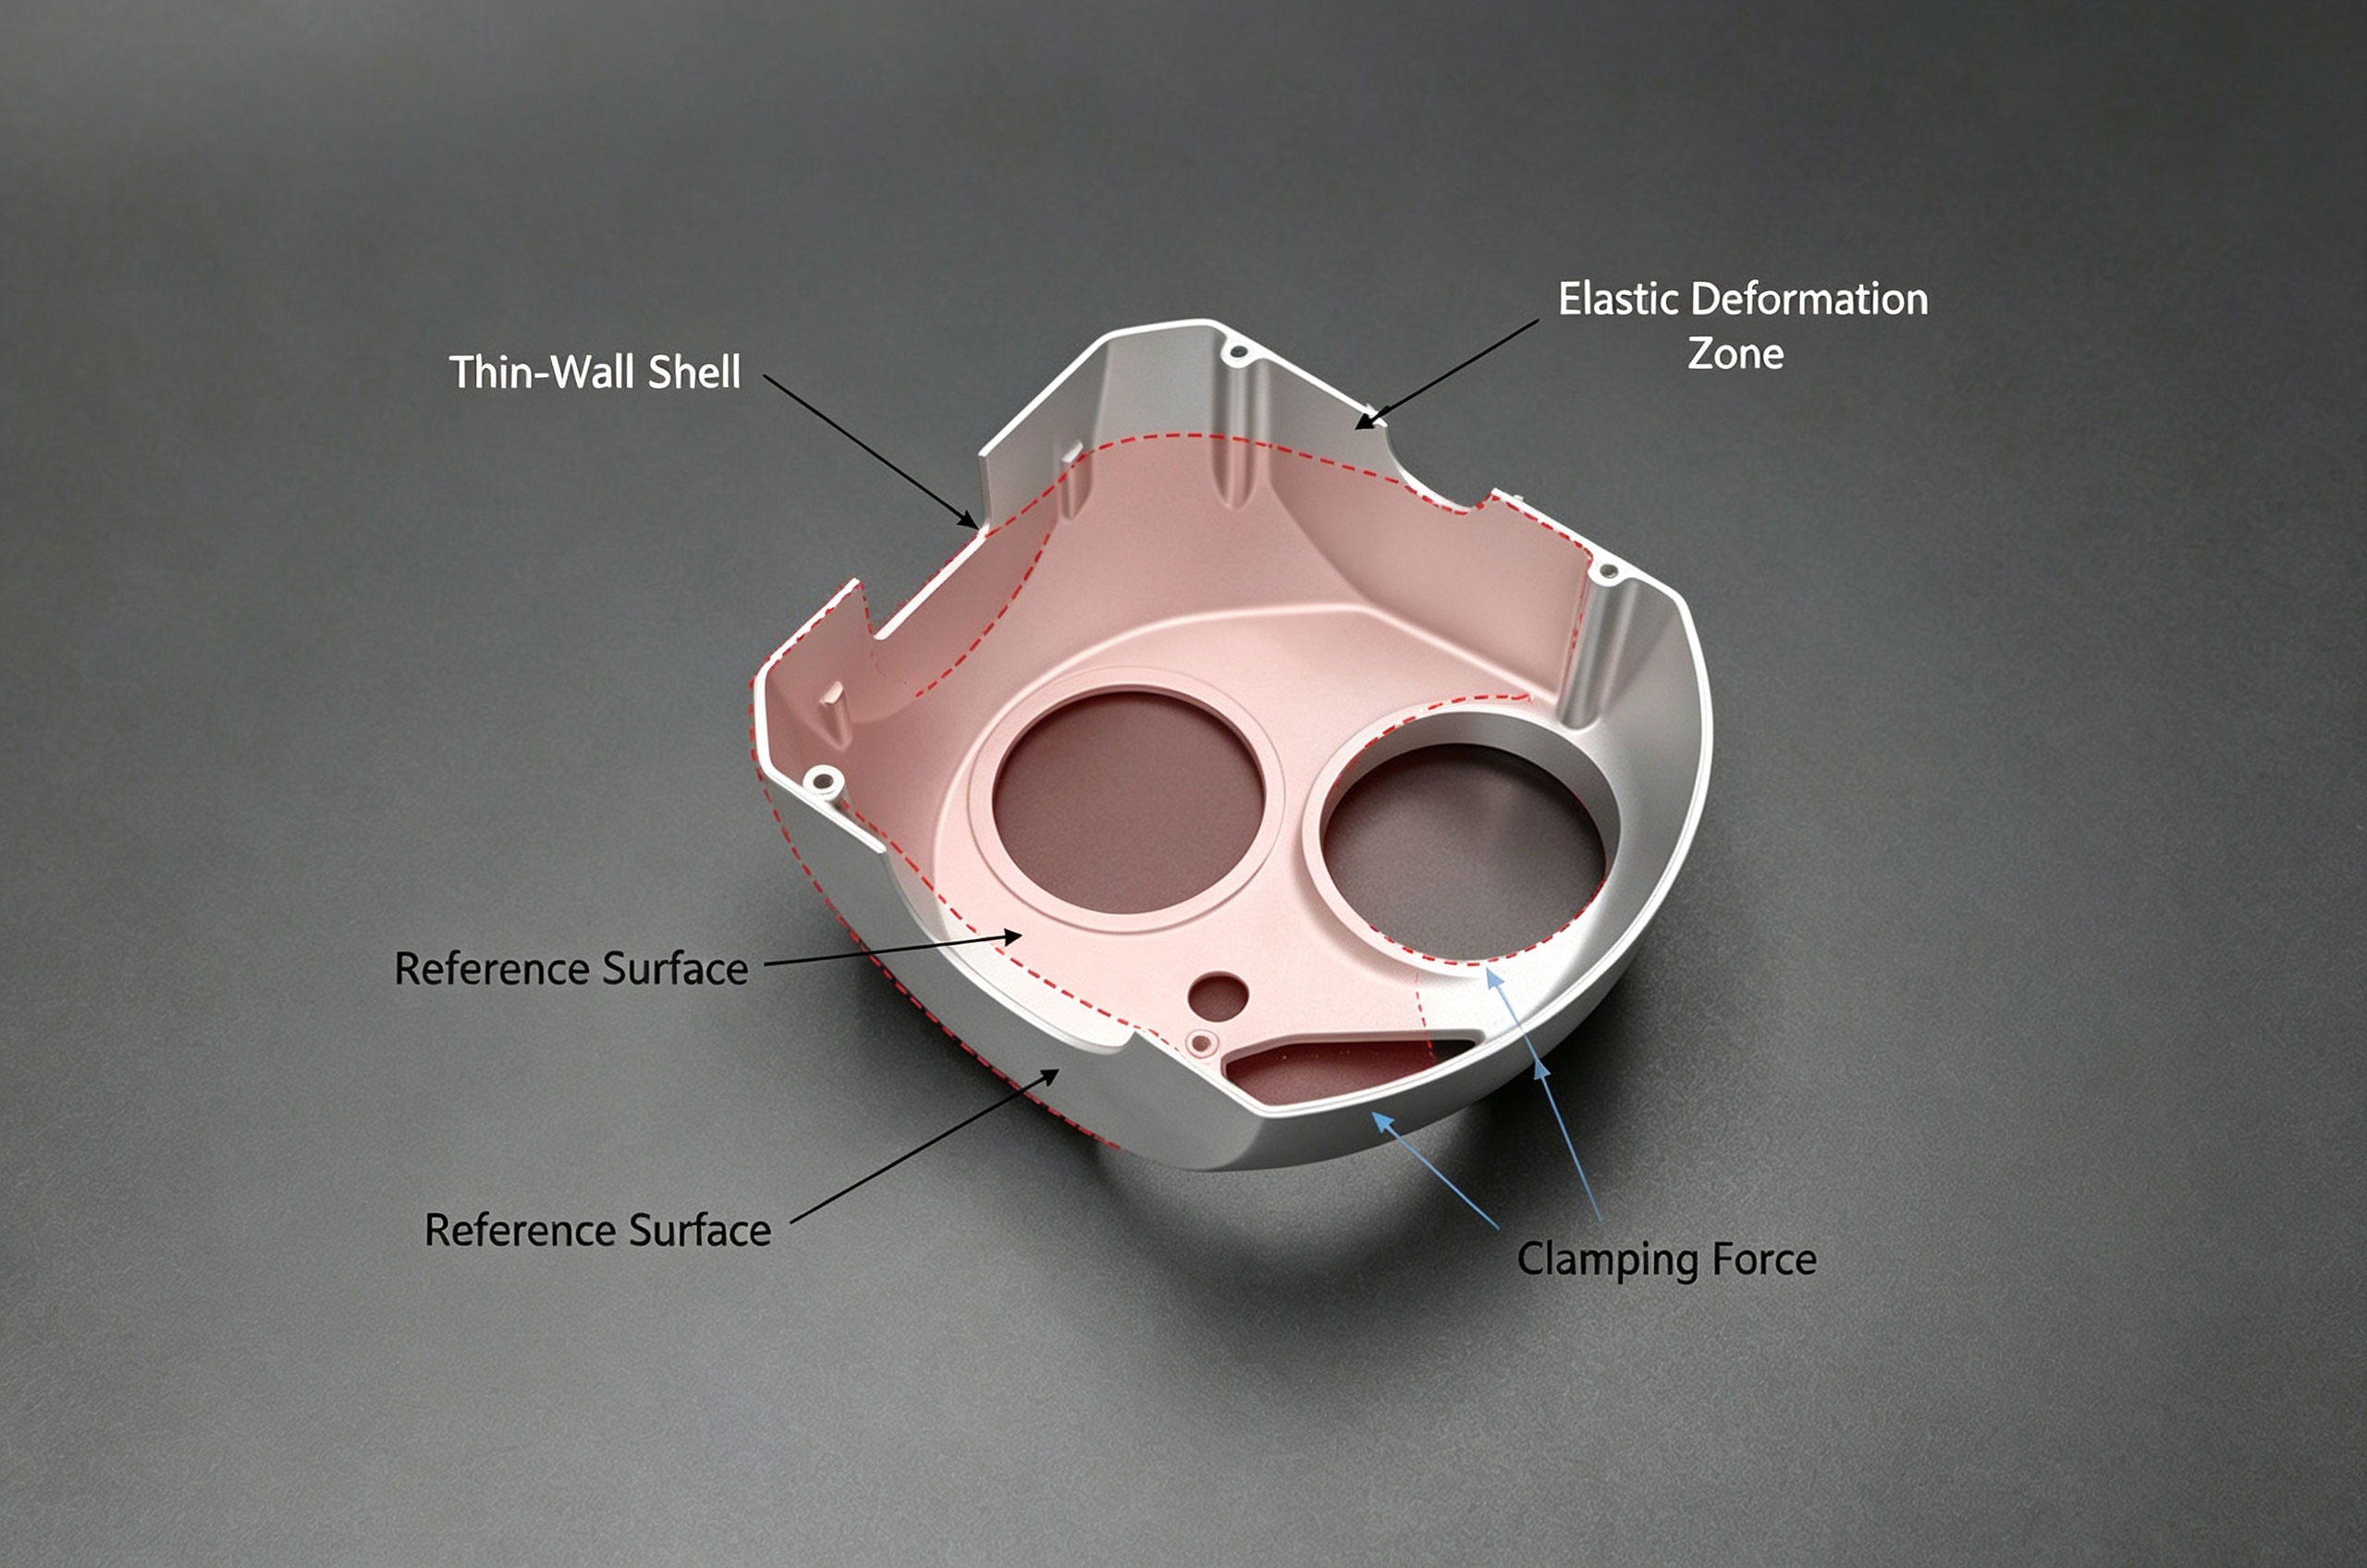
薄肉シェルのクランプ変形の概略図
主な技術案
一、微負圧精密フレキシブルクランプ
従来の機械的押え板と角クランプは、しばしば弾性しわと瞬時位置合わせ誤差をもたらす。ワークの微細曲面と治具との嵌合問題を解決するために、真空吸盤とポリウレタンゲル板の複合構造を採用した。-80 kPa、最大冗長圧力解放は70 ~ 90 kPaの間で調整でき、実際の作動圧力は75 kPa±3 kPaに安定している。単一チャンバ内の放出気流は、ハウジングの自重による変形を0.004 mm以下に制御する。
プラグゲージを用いてウェブ(厚さ0.8 mm)を測定したところ、クランプによる最大変形差はわずか0.003 mmであった、多点圧力調整による改良後、この値は0.001 mm以下に低下した。
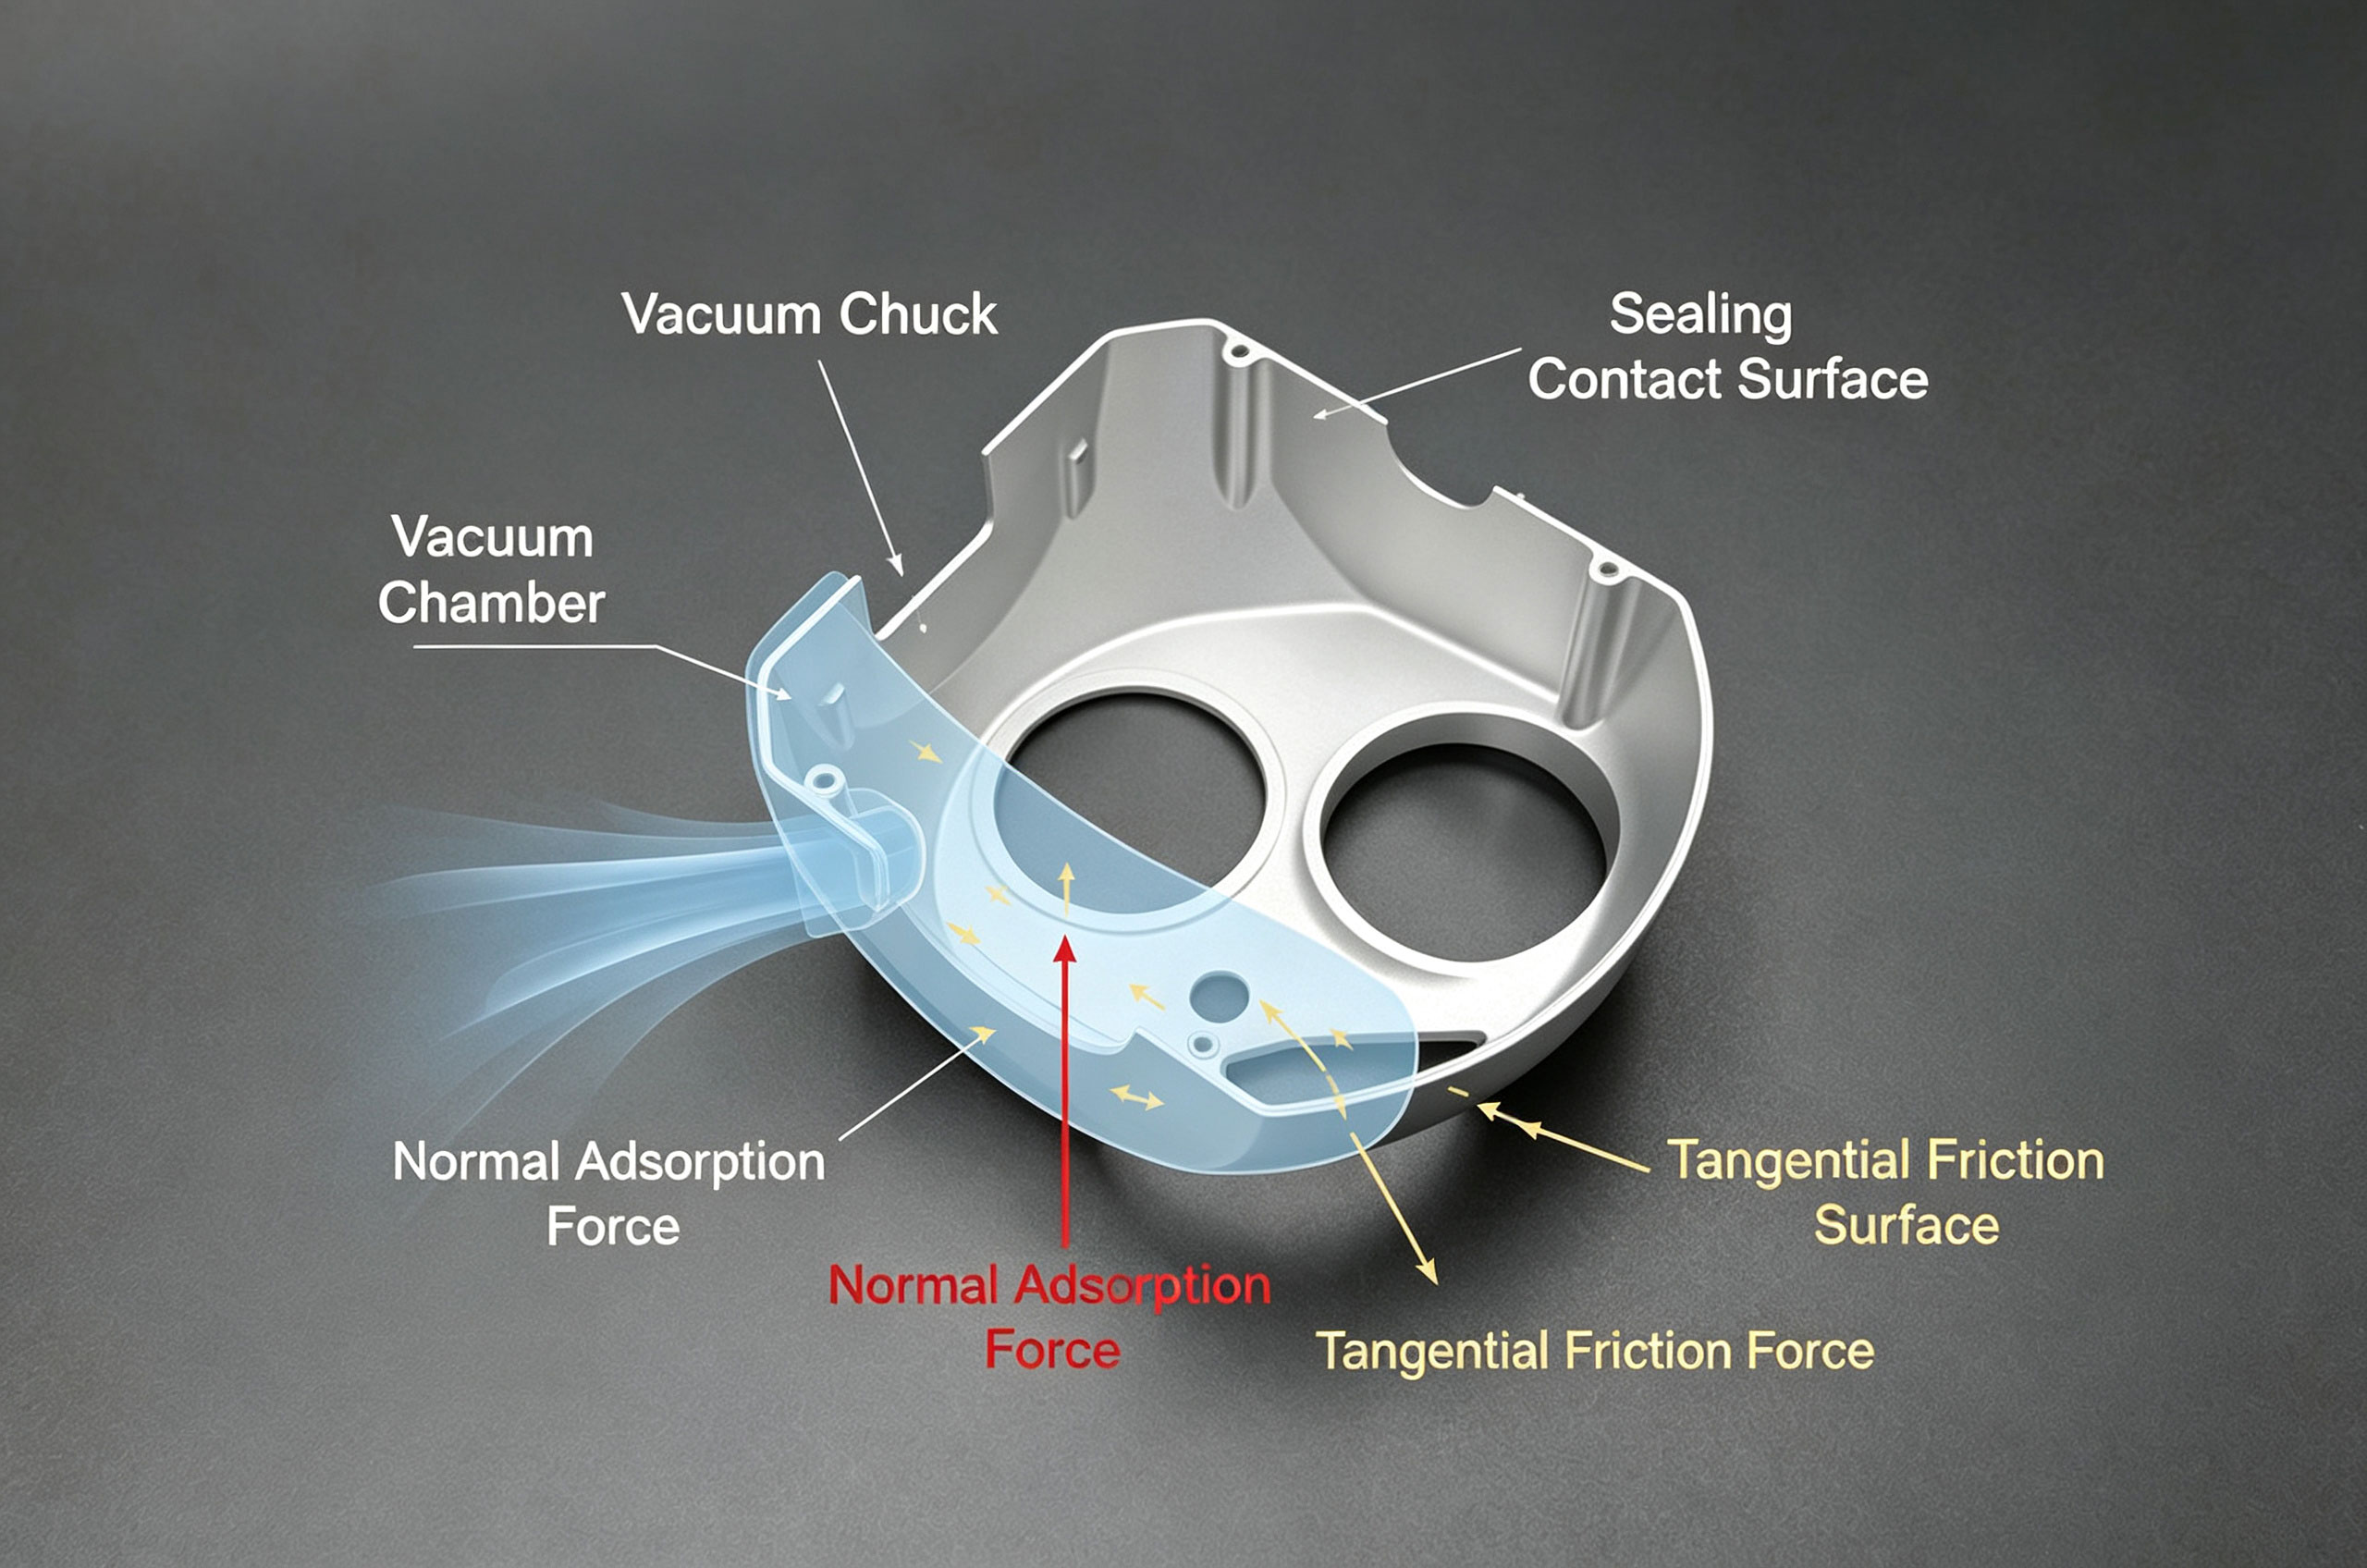
真空吸着クランプ原理及び力学解析
二、図-8ヘリカルミリングパス
集中した熱波を密に重なった放射状切断点から移すために、2段の交互な順方向−逆8字形空気ミリング経路は、伝統的なジグザグパターンを置換している。各層は左から右に埋め込まれ、最上階から下に始まり、10°の前角で間欠的に切断される。プラセオジム6 mm両刃不等螺旋フライス(前角12°、後角8°)を使用し、主軸回転数n=18000 r/min、軸方向切削深さap=0.15 mm±0.02 mm、径方向切削幅ae=2.0 mm(肉厚0.7±0.05 mmの条件下)、初期送り速度Vf=1800 mm/minは、円弧状懸垂部で1400 mm/minまで低下した。
仕事測定機の検証値によると、ピーク切削側の応力は30%低下し、加速振動は中断され、抑制されることができる。同じ条件下で、15個の繰り返し試料の中で、壁縁の残りの厚さの公差は±0.0038 mmであり、性能は満足できる。
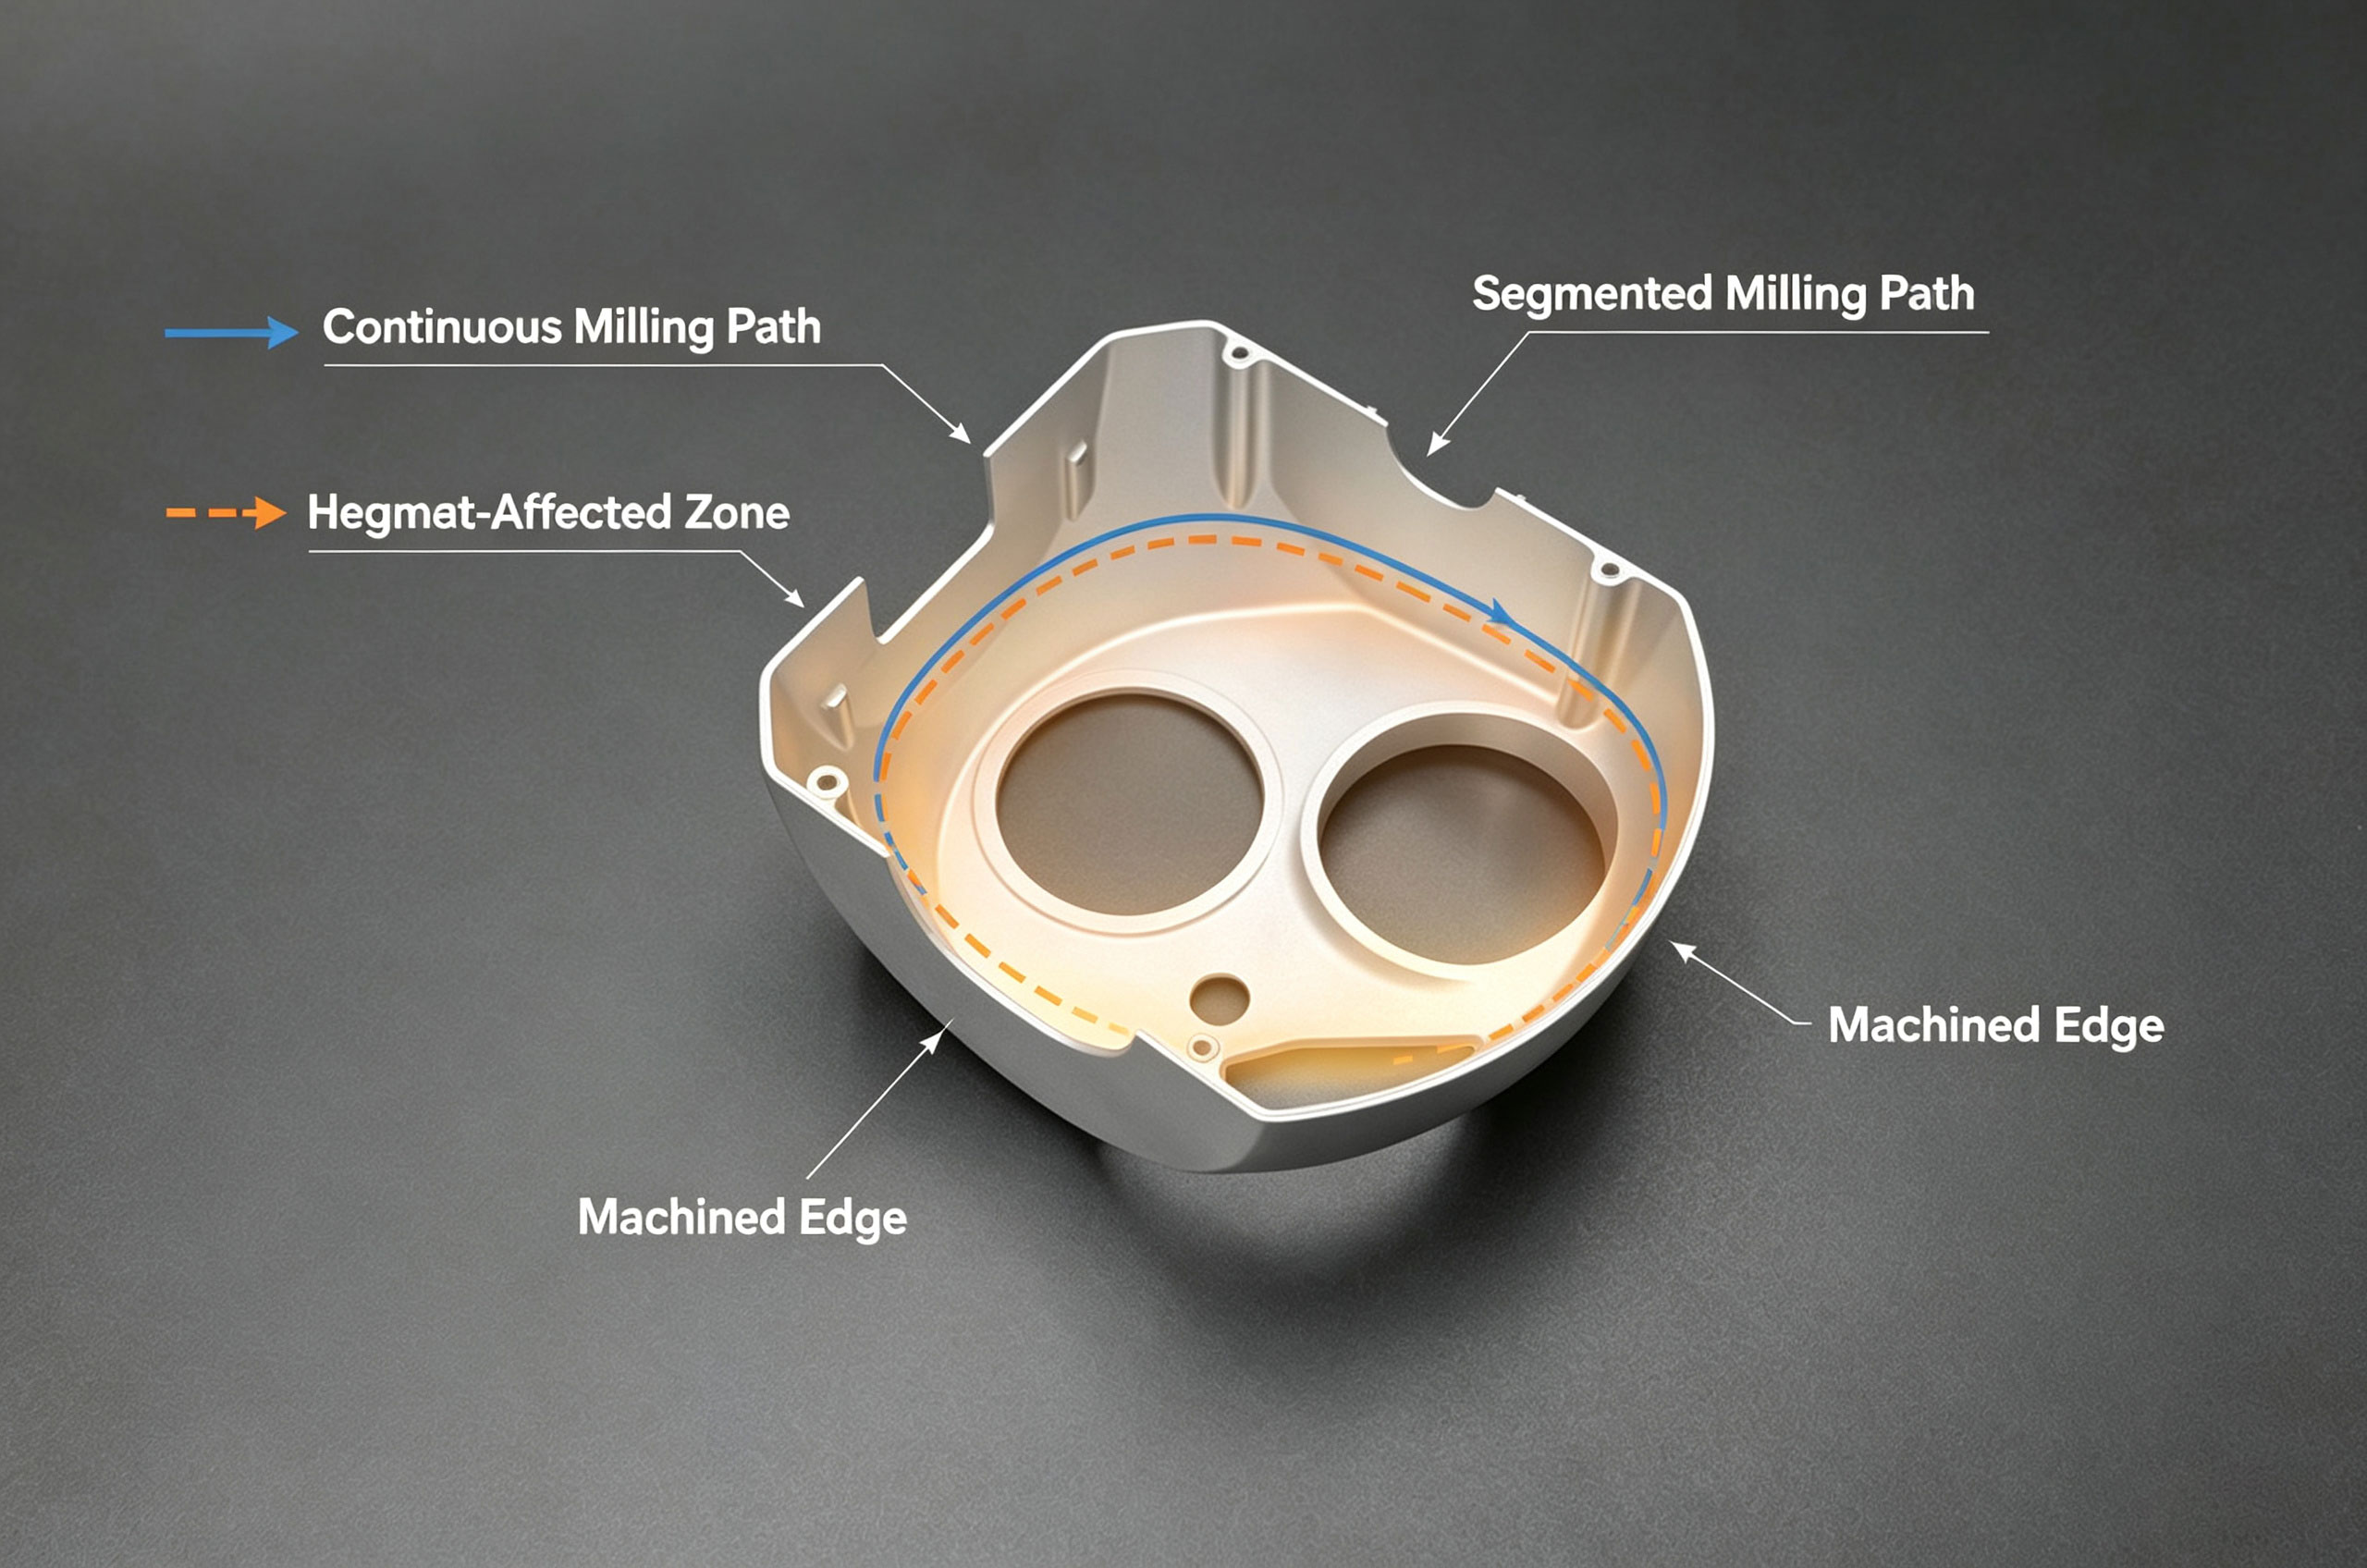
ミリングパスの比較と熱拡散効果
III、パルス強制潤滑――均一温度場
ワークのクランプがどんなに強固であっても、600 ~ 800°C/minの加熱領域が迅速に空引きされなければ、不均一な凝固引張応力は加工表面の不可逆的な変形を招く。
0.3秒ごとにノズルパルスから5%乳化冷却液(バネを用いて負荷された油圧差動分散弁群)を噴射し、工具内の3チャンネルオイルガス排気ピンと整合させ、熱源の最大温度変化を20°Cに制限した。28回の切断中断温度測定(Killdler M 32 P温度計を使用)後、ケース底部の最も薄い領域は25±1.3°Cに達し、実際の連続湿式油圧鋳造に比べて、検査工程は2つ減少した。ワークのオフラインCMM検査により、3本の垂直表面輪郭線上のすべての測定点の92.8%が0.005 mm以内の局所形状と位置変化基準に合致していることが明らかになった。
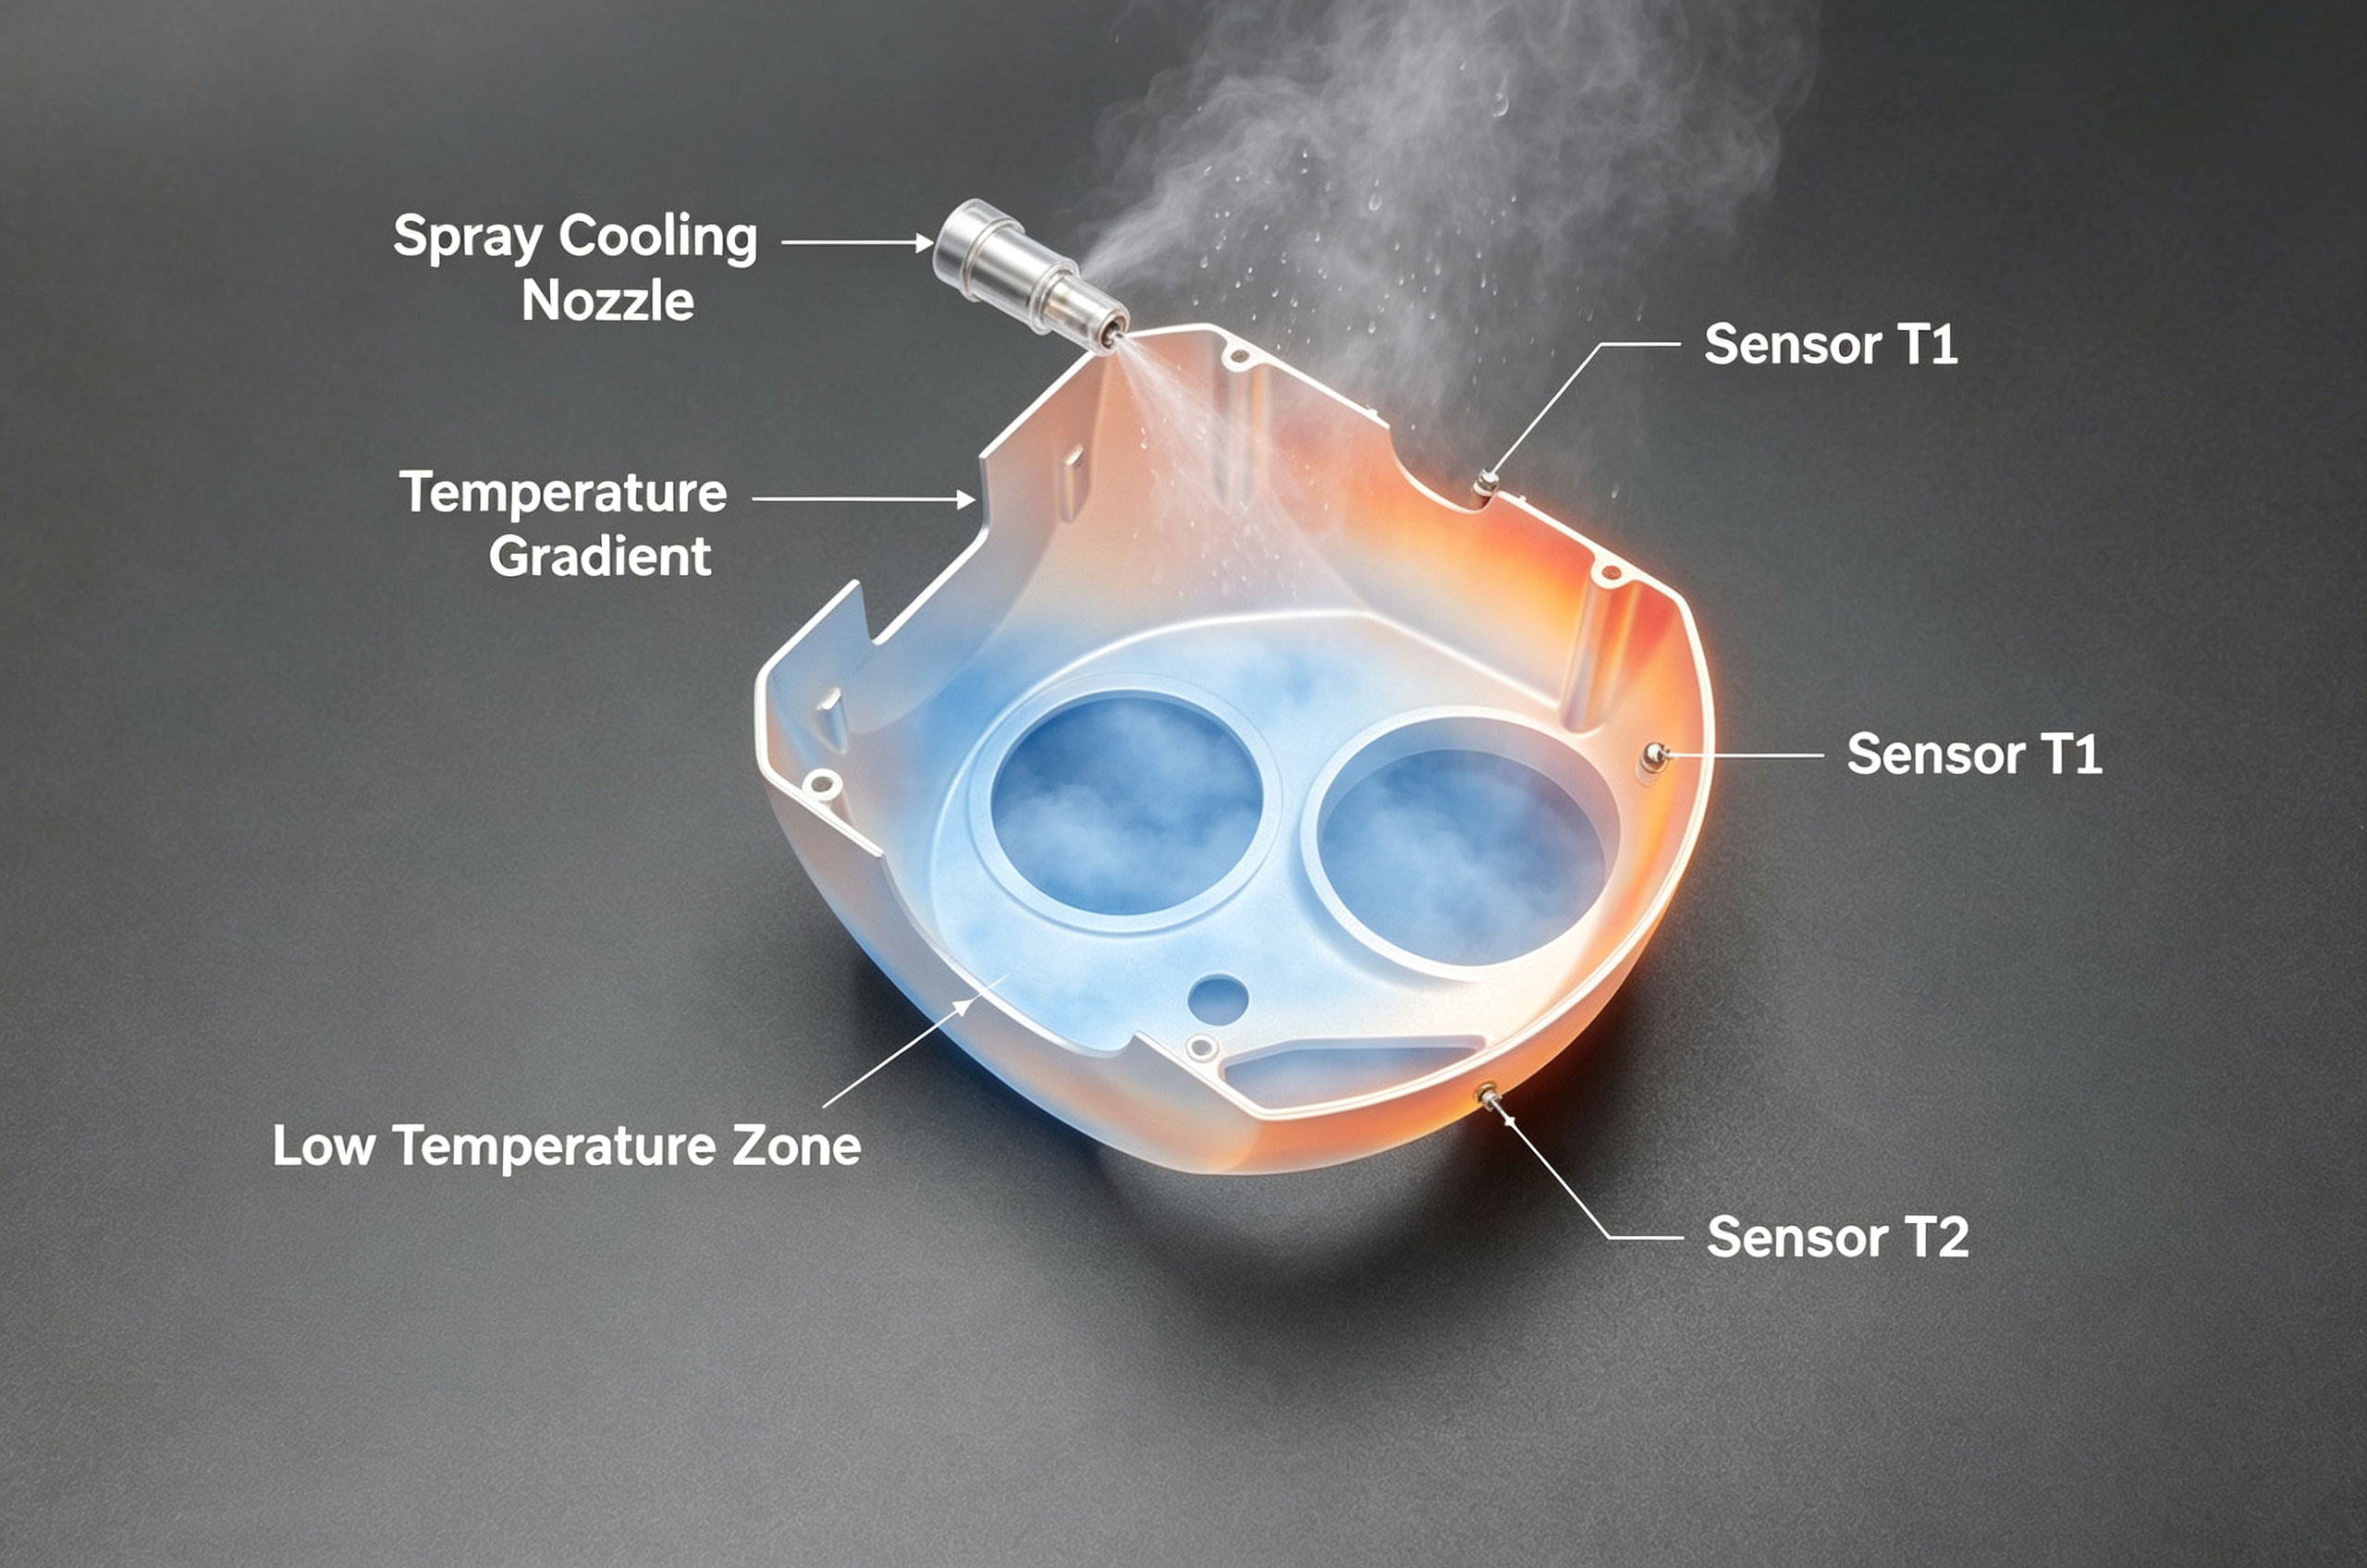
強制噴霧冷却下の箱壁温度場測定分布
IV、不均一な許容差解放経路
6005シリーズアルミニウム合金について、加工前の溶接/熱間圧延内応力の不完全な除去は寸法の徐々に変化と変形の主要な原因である。ブランクをミリングの最終エッジに残し、5-3-1-0のステップで2.5秒間隔で分割除去し、応力を低減するために0.02 mmの仮想層を形成した。
例:下フレーム28×10試料に対して、2回の通過と1回の波形テーパ送りを経て、無ステップでゼロ残留応力収縮を検証するまで――1件目のTPF箱のCMM補償周期は約10秒短縮し、更なる偏差は現れなかった――最終CT値は0%不合格で、金型メンテナンス頻度は低下した。
まとめ
全体的に言えば、クランプによる減衰に加えて高温降伏は、薄肉の全ミリングが所望の5µm閾値に達するのを阻害する主要な障害である。4種類の測定方法、負圧可撓性支持構造、応力解放のための図8の螺旋分布、間欠切削熱等化と応力減少ステップを有する合理的な在庫残量を実施し、それらを調整する過程の間で相互に検証することによって、ドローンエンジンキャビン6061 mm厚ハウジングの頂部と底部の最大システム残差は直接スケールで±0.0045と±0.0050の間で安定した。検査交付において95%の初回合格率を実現し、許容範囲外の条件による再加工時間を明らかに節約した。
さらなる改善提案:非応力で解放された鋸材に対して、予備同期ロール式直接貼り付けと変位追跡測定は生産プロセスにおける内筒過給の適応自動調整を実現することができる。