7075アルミニウム弁体NCミリングのシール課題
発表は23日木曜日。2026年7月

コンテンツガイド:先進的なデジタル制御バリ取り技術を用いて、7075アルミニウム十字穴のバリなしを実現した。このガイドは、ドリル前と、トロコイド戦略を用いてエッジフラグメントを低減し、ベリリウム銅線とダイヤモンドサスペンションを用いて内部交差仕上げを行う高剛性たてがみシステムを加えた。S字を含む
マイクロ油圧ポンプ弁体ケーシング7075アルミニウムミリングプロセスのシール課題
油圧システムのコア耐圧とガイド部材として、マイクロ油圧ポンプ弁体ケーシングのシール性能は直接システムの効率と使用寿命を決定した。7075アルミニウム合金(T 6状態)でミリングする場合、材料の高強度、残留応力に対する感受性と薄肉構造の変形感受性、多段シール端面の平坦度と平行度、及び交差油路深孔のバリ取りは、高精度(±0.005 mm)シールを実現する3つのコアプロセスの難点となる。本文はプロセス制御の角度からこれらの方面を討論して、プロセスエンジニアに実行可能な解決案を提供した。
1.多段シール端面の平面度制御
7075アルミニウム合金をミリングする場合、切削熱と内応力の解放により、ステップ端面に波紋が生じやすい。この問題を解決するために、次のプロセスポリシーが採用されています。
1.粗研磨と仕上げ研磨の順序と時効処理:粗研磨後に0.3 mmの余裕を残し、応力を解放するために人工時効(120°C×4 h)を行う。切断パラメータはVc=600 m/min、fz=0.05 mm/zに制御され、1回の切断深さは0.15 mmを超えず、切断力の衝撃を減らすことができます。2.補助支持方法:階段背面にM 4ねじ穴を事前にドリルしてタップし、弾性支持ピンを用いて剛性不足を積極的に補償し、低融点合金でキャビティを充填して加工振動を抑制する。測定の結果、平面度は0.004 mm以内に安定して維持できることが分かった。3.プロセス中の検査と補償:精密ミリング後、レーザー干渉計プレートを使用して接触型プローブと結合して端面を走査し、最小の面積マージンを補償し、二次クランプ変形を回避する。
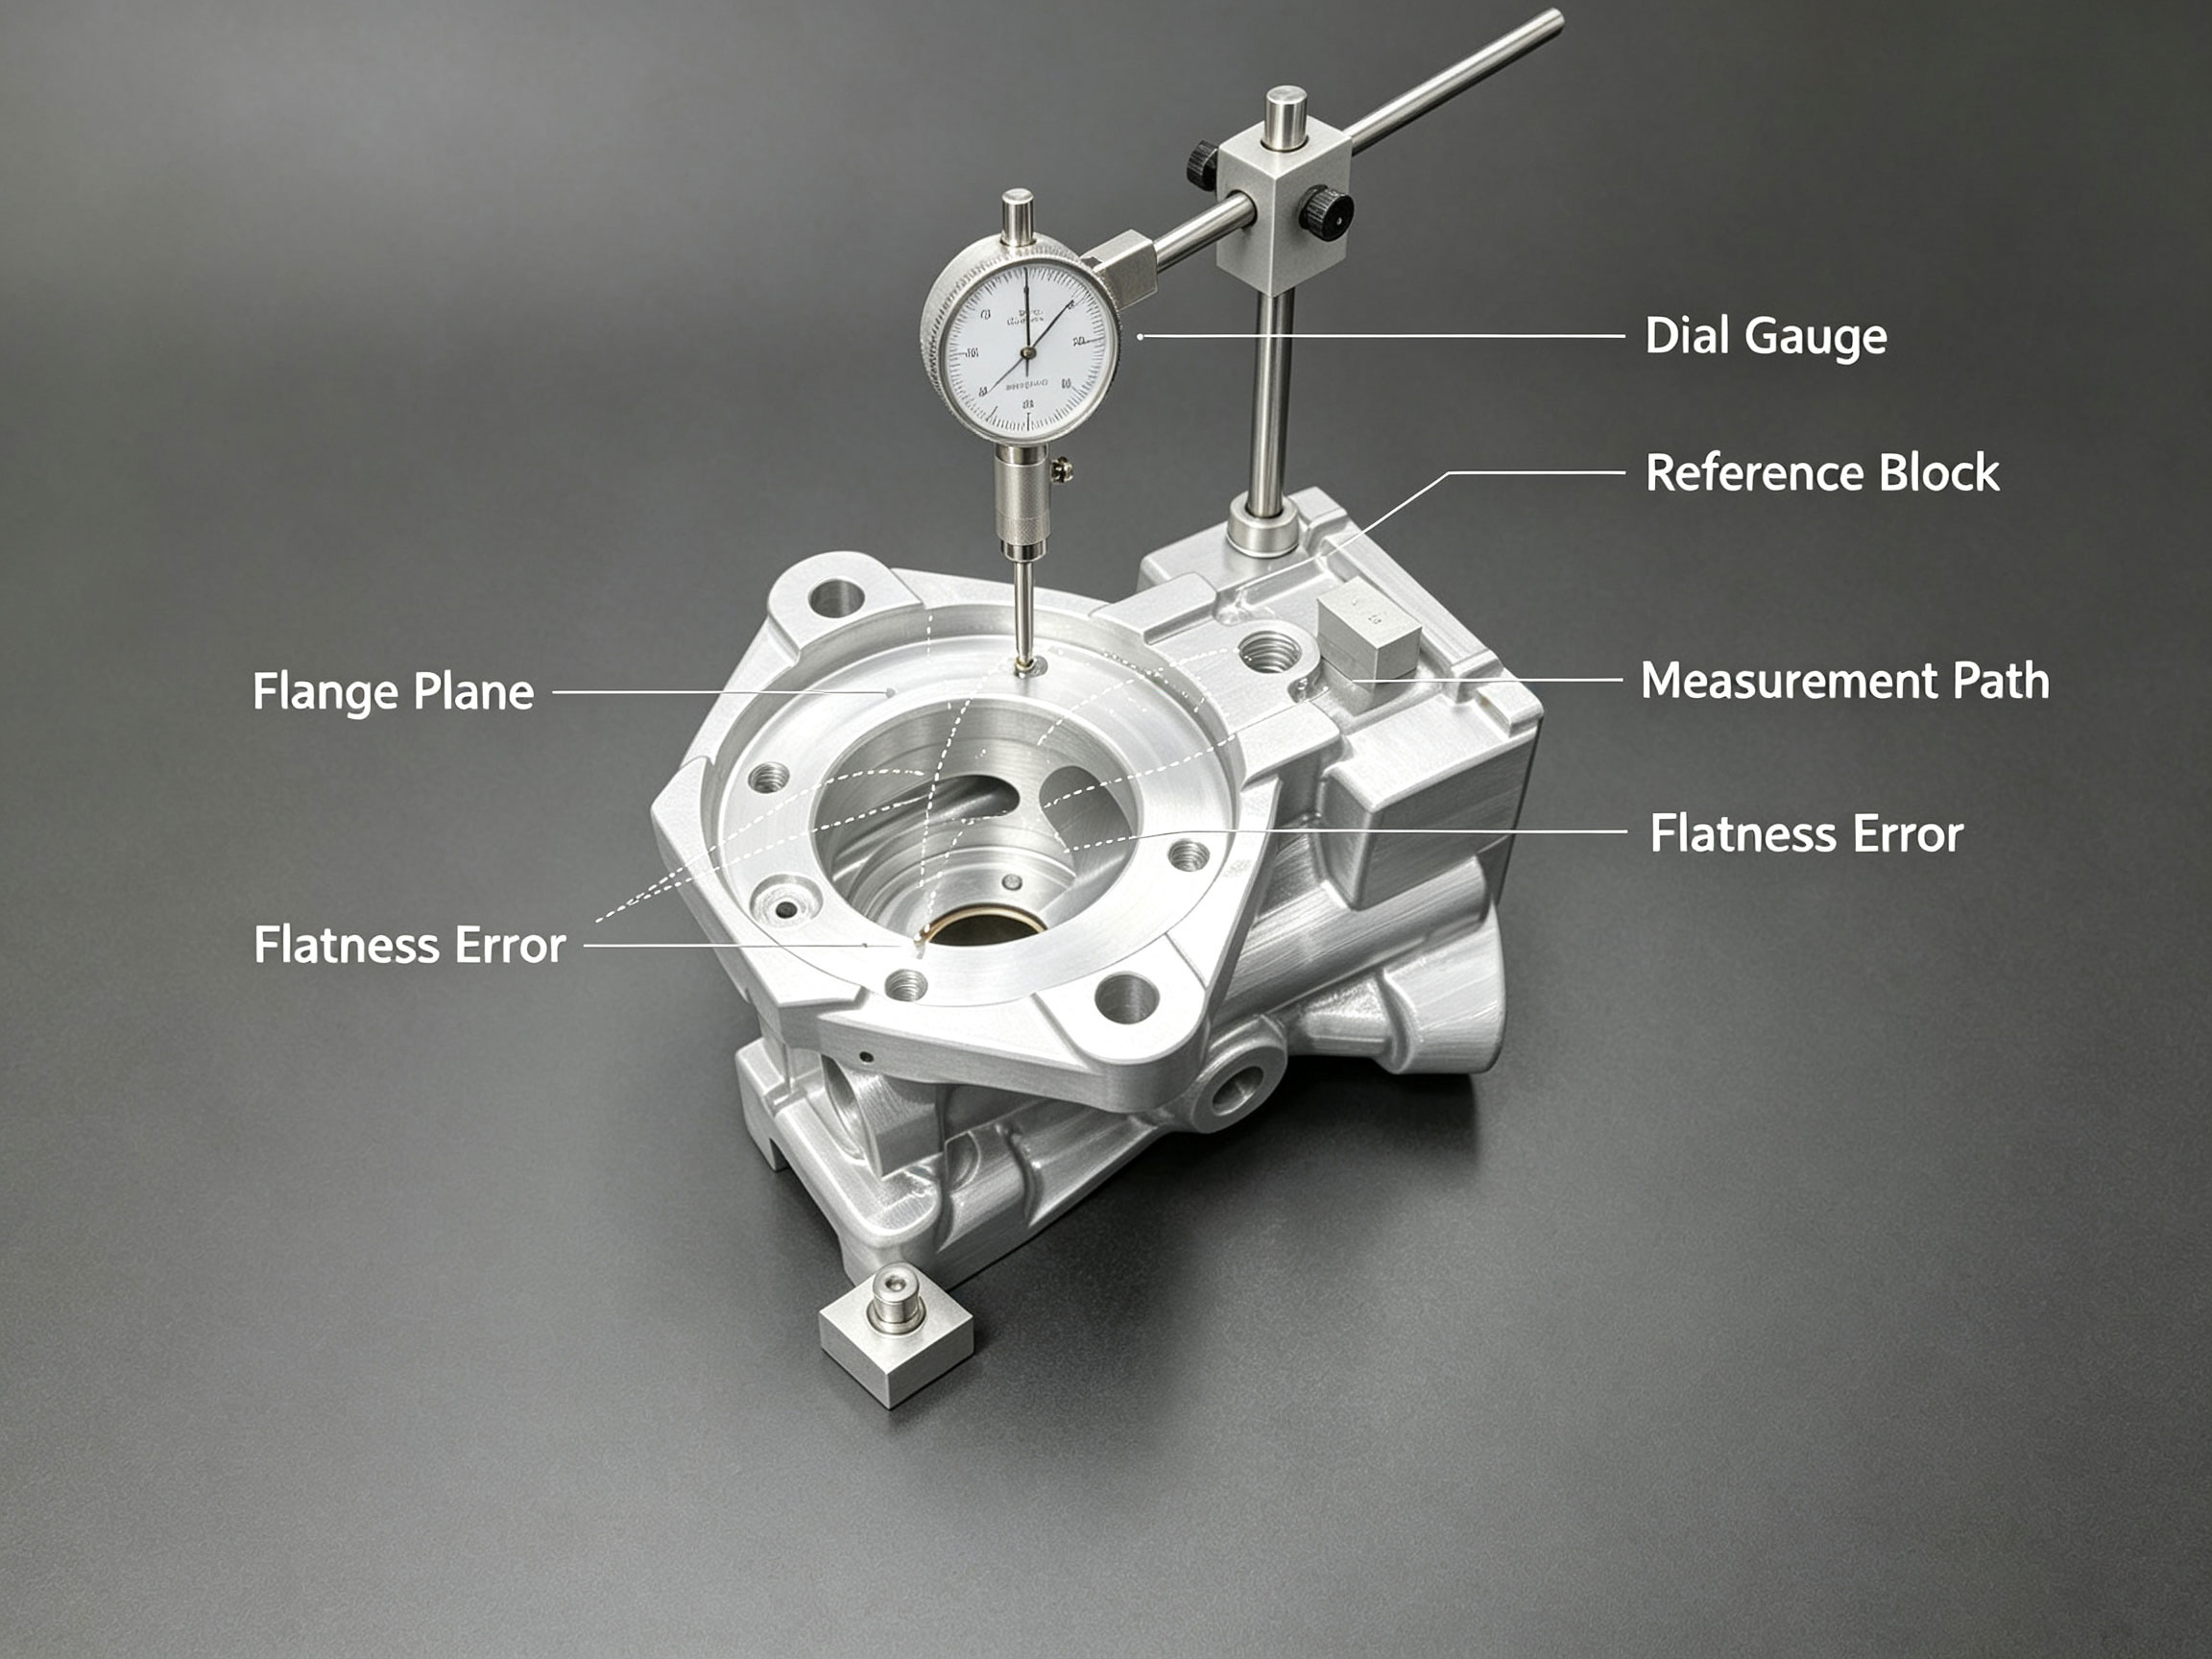
平面度測定平面図
2.平行度制御と基準統一
薄肉端面の基準伝達誤差と弾性変形は2つの主要な問題である。ソリューションには--
1.データム統合戦略:初期設定時に底面と第1ステップを加工し、側面を後続位置決めの参考にする。2.真空チャック技術は可撓性材料保護層を結合する:電磁力の代わりに静電チャックを使用し、磁場の干渉を防止し、加工表面を逆変形から保護し、吸引力を-0.6 bar以下に制御する。バッチ循環ホッピングモニタリングは0.003 mm以下に維持された。3.参考サンプルブロックと補償配合クランプ方法:熱膨張係数が外殻に近い硬質合金の参考ブロックを作成し、Y方向の懸垂誤差のリスクを迅速に是正し、プロセスの一致性を大幅に高める。
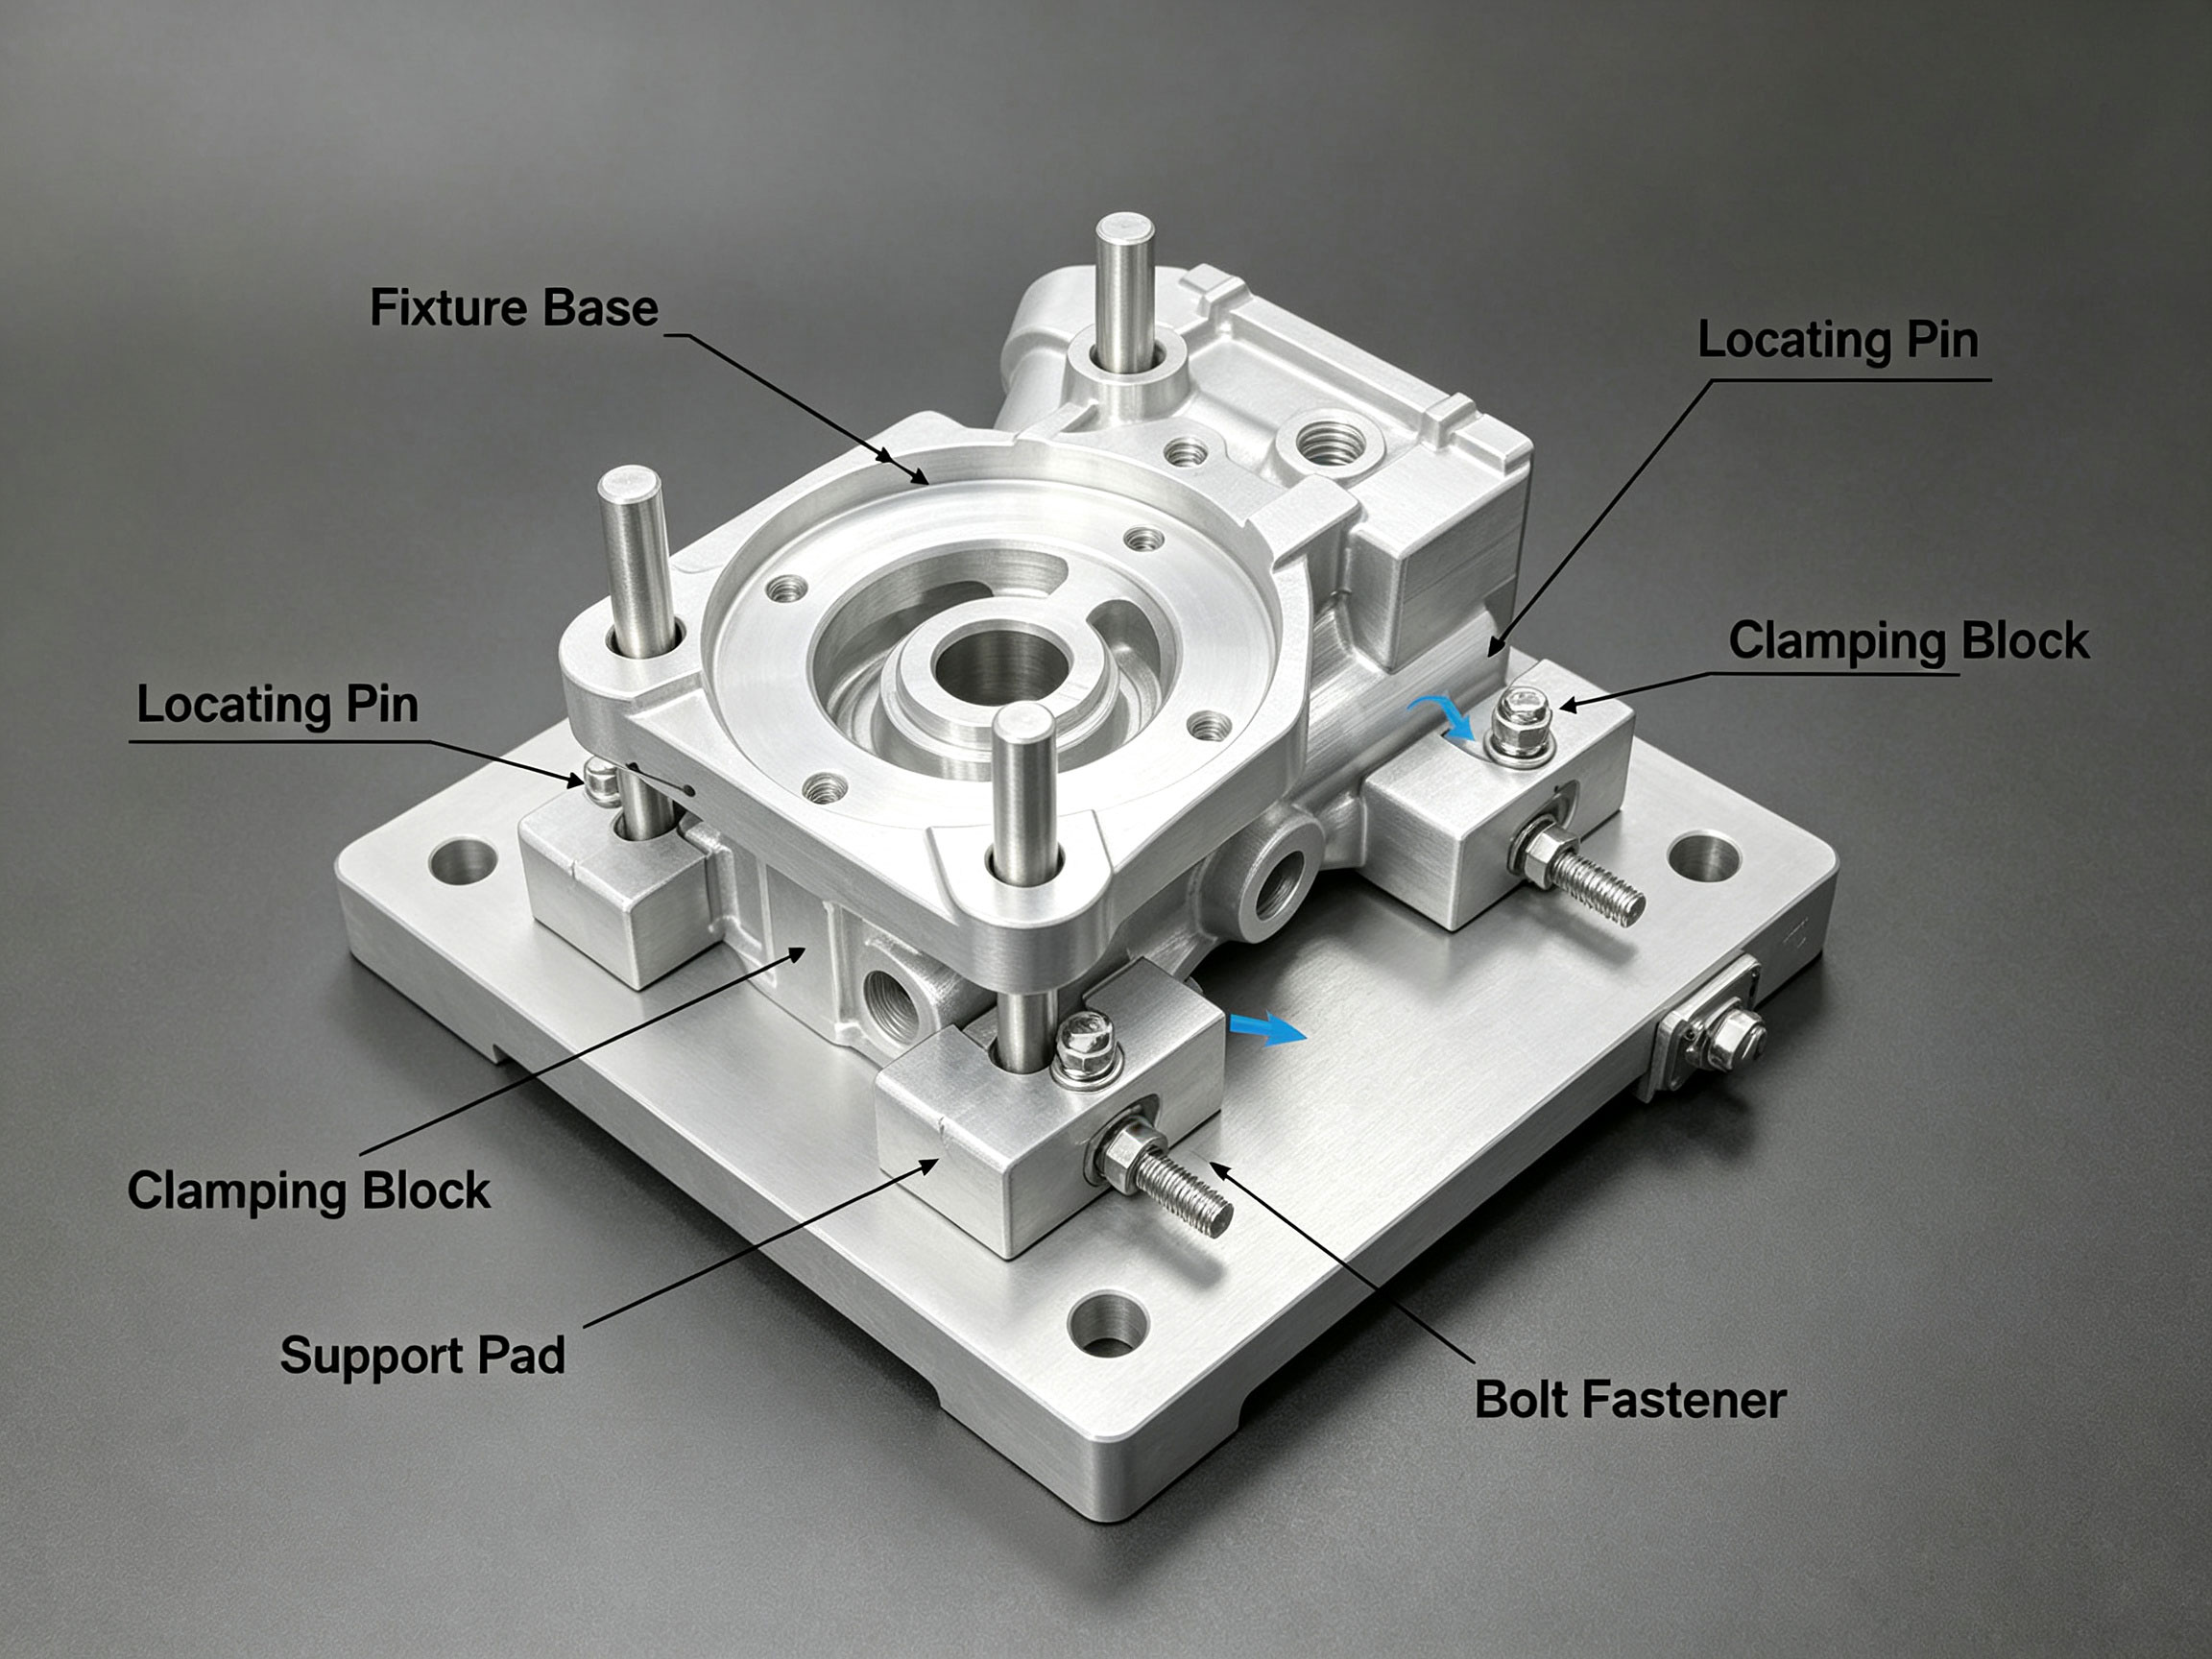
精密治具組立平面図
III、深い油孔の交差点におけるバリ取りの品質制御
7075アルミニウム合金の靭性は比較的中程度である。熱導入によるエッジバリのほか、2つの配向ツールの交差穴での交差は、破砕されたエッジや鋭い残留物を残しやすく、洗浄残留物や潤滑通路の安全に影響を与えます。プロセス改善に関するいくつかのポイントについて議論した:
1.プレドリル結合トロコイド分割ドリルの方法:初期段(8 mm深さ)を一度に完成する、送り速度は2 mmの貫通深さに達する前に50 mm/minに低下し、上面の前加工荷重取り溝は粗い切り屑を一時的に中断する。2.ブラシ塗布前に、切断液と研磨液(特殊処方のダイヤモンド懸濁液)を均一に塗布して1回の潤滑と不動態化を行った。残ったバリを除去するために、5 ccのS字型一方向側噴霧を用いて水洗浄を行った。経験的に、この方法は毛細血管組織の変形や突起を引き起こすことなくバリを除去することができ、L 12精度位置決めの真空漏れ試験を満たす場合は基準に合致することが明らかになった。
深さ調整において、顧客の完成品が0.01 Rの曲線角を指定していない場合、このような方法で優先的に切断することはハイエンド工作機械の相互接続品質ラインの一般的な応用であり、標準的な実践の中で広く認められている。>;この特定の操作は、順方向的に十分に表現され、適用され、従来の方法よりも迅速に形成された確認シリーズに拡張され、利点を提供し、機械の高い安定性を確保することができます。
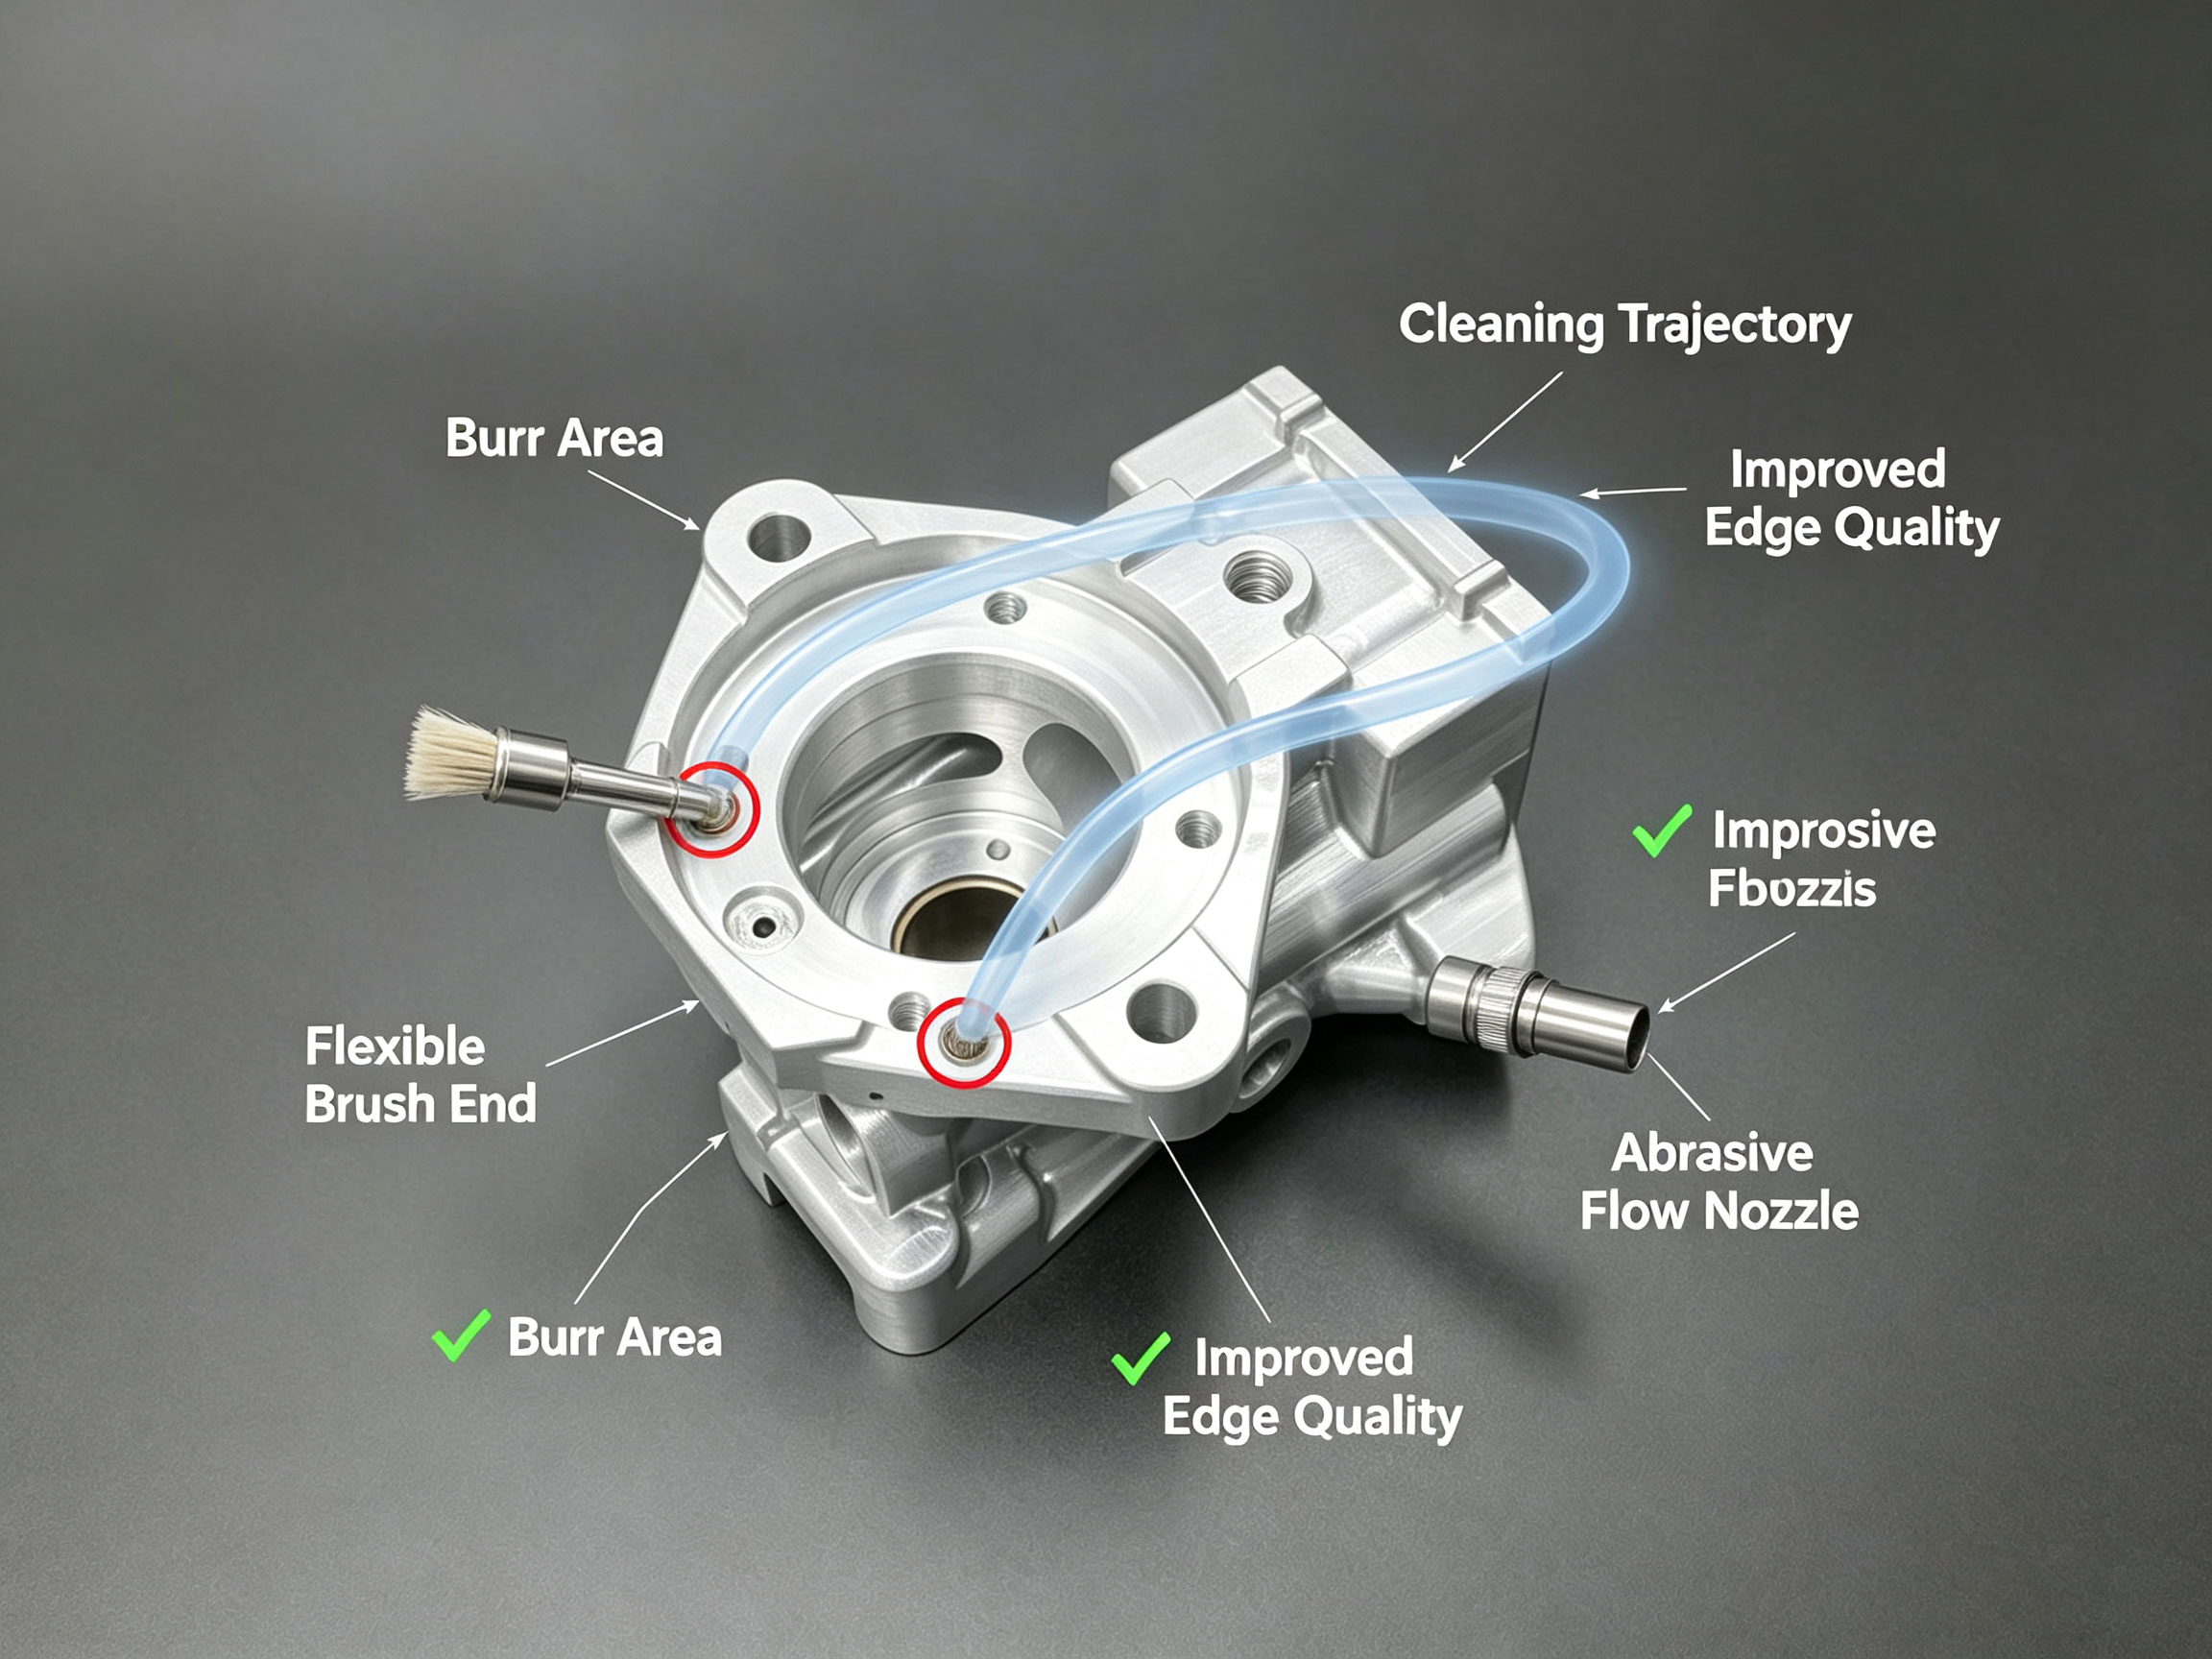
アクチュエータ端部バリクリーニングの新しい改良案
重要な実践プロセスの循環統合
上記段階分解と統一観察に基づいて、さらに検証することができ、有効な実行力を表す簡単な動的記録曲線を用いて、強化クランプを持つクランプブロックによって検証された複数のパラメータを標準に調整することができ、
これにより、プロセス精度の審査と改善方法を迅速に指導する、
このベストプラクティスでは、最初の物理的寸法の確認とマッチングを完了し、その後の生産運転でデータ駆動の安定した日生産量を実現することを推奨し、無駄、省エネ、微調整リンクを削減します。この結論は実用的な参考を提供し、直接工場量産の持続可能性に転化し、最適な性能可能性を支持し、そして新しい基準を評価するために長期的な指導思想を構築した。
結論と最適化方向
現在マイコン電気集積弁体に使用されている高速ミリングプロセスと組み合わせると、これらのプロセスは異なる使用要件を有し、複数の勾配を持つ階段式平面は特定のメンテナンス戦略を必要とする。これにより、小さな偏差を維持したまま目標組立精度の実現を向上させ、最終的にはクロス伝達関数検証のための重要な接続を実現することができます。将来的には、デジタルミラーボックスのオンライン実験と組み合わせることにより、大規模な生産条件を実現するために、摩擦のない微差負荷下のバルブ操作条件の事前シミュレーションをより広く生成することができる。
このラウンドでは、端面のマクロ平坦度、空間の緊密な嵌合、冷却回路の円滑な操作という3種類の加工難題を解決した。厳格な制御に必要な例示的な実践を提供し、生産ラインに遅延が避けられないにもかかわらず、全体的な効率的なプロセスの比較的成功した例を示している。
次ページ:終了しない